


Létt CNC borvél
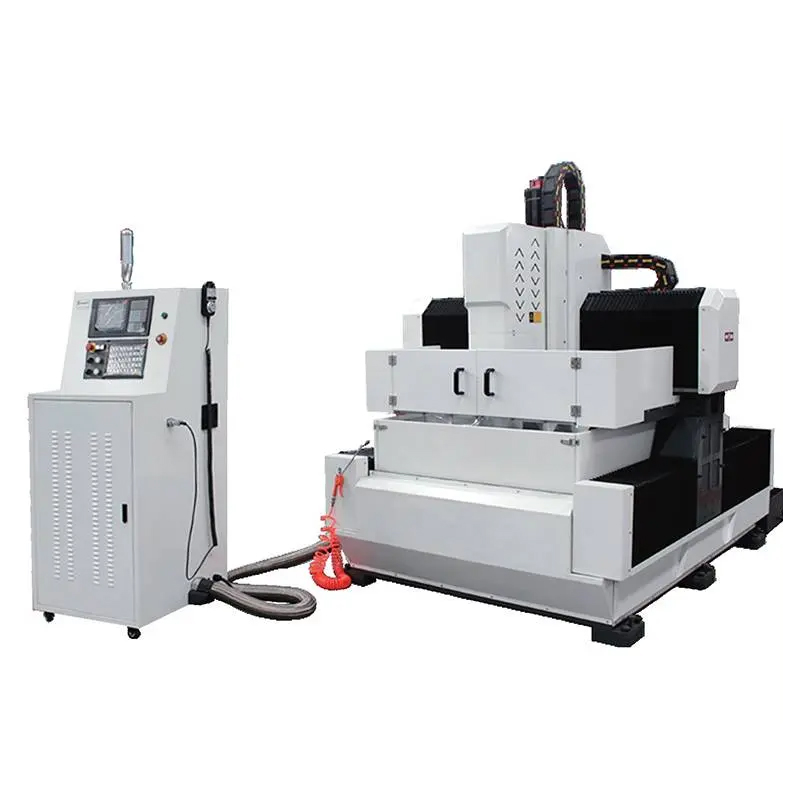
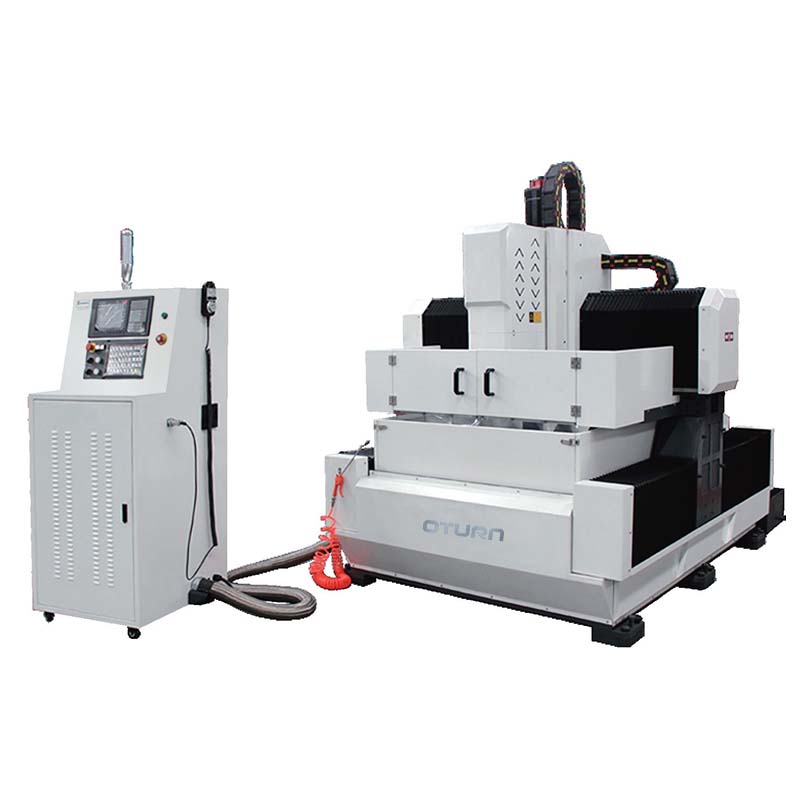
Háhraða tvísúluvinnslumiðstöð
Vélareiginleiki
Þessi vél er aðallega notuð til að bora og slá inn stálplötur í vinnuhlutum sem eru notaðir í byggingum, brýr, turnum og öðrum stálvirkjaiðnaði, og getur einnig unnið með varnarplötur og hringlaga flansa í katla- og jarðefnaiðnaði. Hún getur borað í gegnumgöt, blindgöt, stigagöt, afskurð og fræsingu á gatendum, sláttur o.s.frv.
Vélbygging
1) Vélaverkfærið samanstendur aðallega af rúmi, vinnuborði, gantry, aflgjafa, CNC kerfi, kælikerfi o.s.frv.
(2) Gantry CNC borvélin notar lögun fastrar vinnuborðs og gantry hreyfanlegs borðs.
(3) Borð, súla, vinnuborð og burðargrind eru steyptir HT250 burðarhlutar og festingin er soðin hlutar úr rétthyrndum pípu. Fyrir vinnslu er hún glóðuð við háan hita og síðan glóðuð tvisvar eftir hálffrágang til að fjarlægja spennu og síðan frágangur, sem getur tryggt stöðugleika nákvæmni vélarinnar. Allt steypujárnsvinnuborðið er notað til að klára T-rif á yfirborði borðsins og CNC nákvæmnislípun á yfirborði borðsins er tryggð.
(4) Gantry CNC borvélin hefur þrjá CNC ása. Vélin er búin þykkri línulegri leiðarteini. Gantry getur færst langsum eftir leiðarteininum (x-ás). Þverstöng gantrysins er einnig búin línulegri leiðarteini. Renniplatan getur færst lárétt eftir leiðarteininum (Y-ás). Renniplatan er búin renni. Aflgjafinn getur færst lóðrétt á renniborðinu (Z-ás). X-, y- og Z-ásarnir eru allir með CNC servómótor og kúluskrúfudrif.
(5) Snúningurinn á aflgjafanum notar nákvæmnisnúning og er knúinn áfram af servósnúningsmótor, sem hægt er að stilla þreplaust eftir þörfum. Hægt er að klemma snúninginn með bitapakka eða fræsara í gegnum BT40 klemmu og hann er útbúinn með loftknúnum gataslöngu til að ná fram einni lykilverkfæraskiptingu, meiri nákvæmni og miklum hraða skurðar.
(6) Vélaverkfærið notar vatnskælingu, er búið kælivökvaframboði, endurheimtar-, blóðrásarkerfi og sjálfvirku olíusmurningarkerfi til að tryggja slétta og langtímavirka virkni línuleiðarans og kúluskrúfunnar.
(7) Stýrikerfið KND CNC kerfi, rafdrifið notar nákvæmni servómótor með algildi, búið RS232 tengi og litaskjá, kínversku rekstrarviðmóti, vinnustykki á staðnum / utanaðkomandi USB inntaki, auðveld notkun, búið fullu stafrænu háhraða handhjóli, gerir notkunina þægilegri og hraðari.
Upplýsingar
| Fyrirmynd | BOSM-DT1010 | BOSM-DT1020 | BOSM-DT1525 | |
| Vinnustærð | Lengd * Breidd (mm) | 1000x1000 | 1000x2000 | 1500x2500 |
| Lóðrétt borhaus | Snældukeila | BT40 | BT40 | BT40 |
| Borþvermál (mm) | Φ1~Φ30 | φ1~φ30 | φ1~φ30 | |
| Þvermál tappa (mm) | M16 | M16 | M16 | |
| Snúningshraði (r/mín) | 30~3000 | 30-3000 | 30-3000 | |
| Snælduafl (kW) | 15 | 15 | 15 | |
| Fjarlægð frá neðri enda spindilsins að vinnufleti (mm) | 200-600 | 200-600 | 170-520 | |
| Nákvæmni endurtekinnar staðsetningar (X/Y/Z) | X/Y/Z | ±0,01/1000mm | ±0,01/1000mm | ±0,01/1000mm |
Gæðaeftirlit
Hver vél frá Bosman er kvarðuð með leysigeislamæli frá breska fyrirtækinu RENISHAW, sem skoðar nákvæmlega og bætir fyrir hallavillur, bakslag, nákvæmni staðsetningar og endurtekna nákvæmni staðsetningar til að tryggja kraftmikinn, stöðugan stöðugleika og vinnslunákvæmni vélarinnar. . Kúlustöngprófun Hver vél notar kúlustöngprófara frá breska fyrirtækinu RENISHAW til að leiðrétta raunverulegan hringnákvæmni og rúmfræðilegan nákvæmni vélarinnar og framkvæma hringlaga skurðartilraunir á sama tíma til að tryggja nákvæmni vélarinnar í 3D vinnslu og hring.

Notkunarumhverfi vélaverkfæra
1.1 Umhverfiskröfur búnaðar
Að viðhalda stöðugu umhverfishitastigi er nauðsynlegur þáttur í nákvæmri vinnslu.
(1) Mögulegur umhverfishitastig er -10 ℃ ~ 35 ℃. Þegar umhverfishitastigið er 20 ℃ ætti rakastigið að vera 40 ~ 75%.
(2) Til að halda stöðugri nákvæmni vélarinnar innan tilgreinds bils þarf kjörhitastig umhverfisins að vera á bilinu 15°C til 25°C með hitamismun.
Það ætti ekki að fara yfir ± 2 ℃ / 24 klst.
1.2 Aflgjafaspenna: 3 fasa, 380V, spennusveiflur innan ± 10%, aflgjafatíðni: 50HZ.
1.3 Ef spennan á notkunarsvæðinu er óstöðug ætti vélin að vera búin stýrðum aflgjafa til að tryggja eðlilega notkun vélarinnar.
1.4. Vélin ætti að hafa áreiðanlega jarðtengingu: jarðvírinn er koparvír, þvermál vírsins ætti ekki að vera minna en 10 mm² og jarðmótstaðan ætti að vera minni en 4 ohm.
1.5 Til að tryggja eðlilega afköst búnaðarins, ef þrýstiloft loftgjafans uppfyllir ekki kröfur loftgjafans, ætti að bæta við setti af hreinsitækjum fyrir loftgjafann (rakaeyðingu, fituhreinsun, síun) áður en loftinntak vélarinnar er tekið inn.
1.6. Geymið búnaðinn fjarri beinu sólarljósi, titringi og hitagjöfum og fjarri hátíðni rafstöðvum, rafmagnssuðuvélum o.s.frv. til að koma í veg fyrir framleiðslubilun eða tap á nákvæmni vélarinnar.
Fyrir og eftir þjónustu
1) Fyrir þjónustu
Með því að skoða beiðnir og nauðsynlegar upplýsingar frá viðskiptavinum og síðan senda verkfræðingum okkar endurgjöf, ber tækniteymi Bossman ábyrgð á tæknilegum samskiptum við viðskiptavini og mótun lausna, og aðstoðar viðskiptavini við að velja viðeigandi vinnslulausn og hentugar vélar.
2) Eftir þjónustu
A. Vélin er með eins árs ábyrgð og greitt fyrir ævilangt viðhald.
B. Á eins árs ábyrgðartímabilinu eftir að vélin kemur í áfangastað mun BOSSMAN veita ókeypis og tímanlega viðhaldsþjónustu fyrir ýmsa galla í vélinni sem ekki eru af mannavöldum og skipta tímanlega út öllum skemmdum hlutum sem ekki eru af mannavöldum án endurgjalds. Bilanir sem koma upp utan ábyrgðartímabilsins skulu lagfærðar gegn viðeigandi kostnaði.
C. Tæknileg aðstoð allan sólarhringinn á netinu, TM, Skype, tölvupóstur, lausn á viðeigandi spurningum tímanlega. Ef ekki er hægt að leysa það, mun BOSSMAN strax sjá til þess að verkfræðingur eftir sölu komi á staðinn til viðgerðar, kaupandi þarf að greiða fyrir VISA, flugmiða og gistingu.
Vefsíða viðskiptavinar

Vöruflokkar
-

VC serían CNC vinnslumiðstöð með mikilli stífni með ...
-

HP serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

HT serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

VS serían fjögurra spora þungavinnu CNC vinnsluvél
-

V-röð CNC vinnslumiðstöð með mikilli stífni
-

X sería tvöfaldur dálkur CNC vinnslumiðstöð
-

Lárétt 5-ása CNC vinnslumiðstöð TKG1600
-

CNC lóðrétt beygju- og fræsingarvél fyrir samsetta...
-

Háhraða CNC vinnslumiðstöð GM serían
-

Háhraða CNC fræsingarvél GT serían
-

Tvöfaldur snælda CNC rennibekkur SK32
-

CNC lóðrétt vinnslumiðstöð RFTV510 fyrir hjól...