


CNC borunar- og fræsivél með föstum geisla
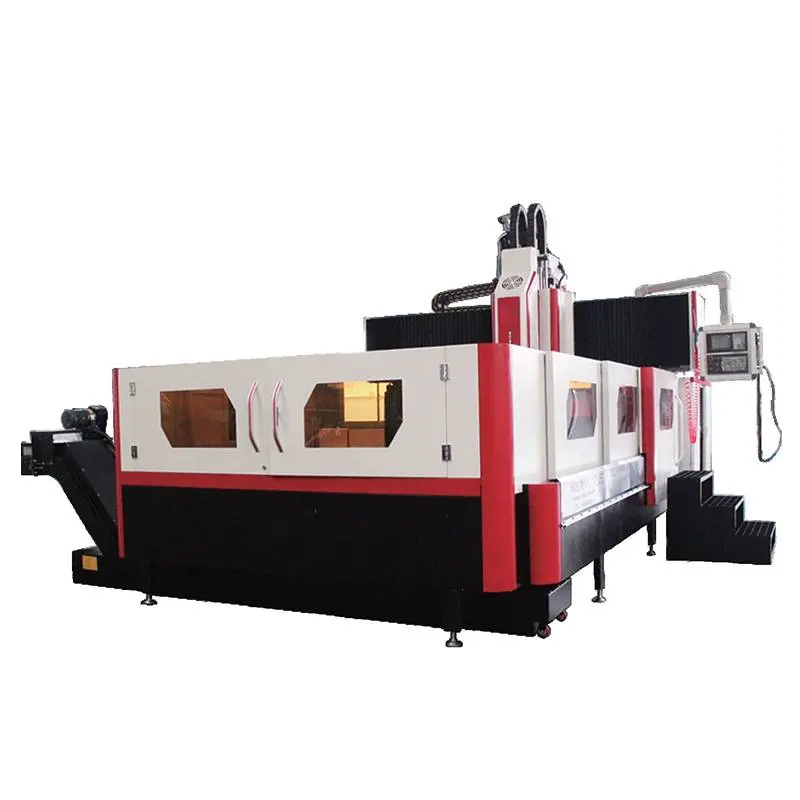
CNC borunar- og fræsivél
Lýsing á virkni og eiginleikum vélarinnar
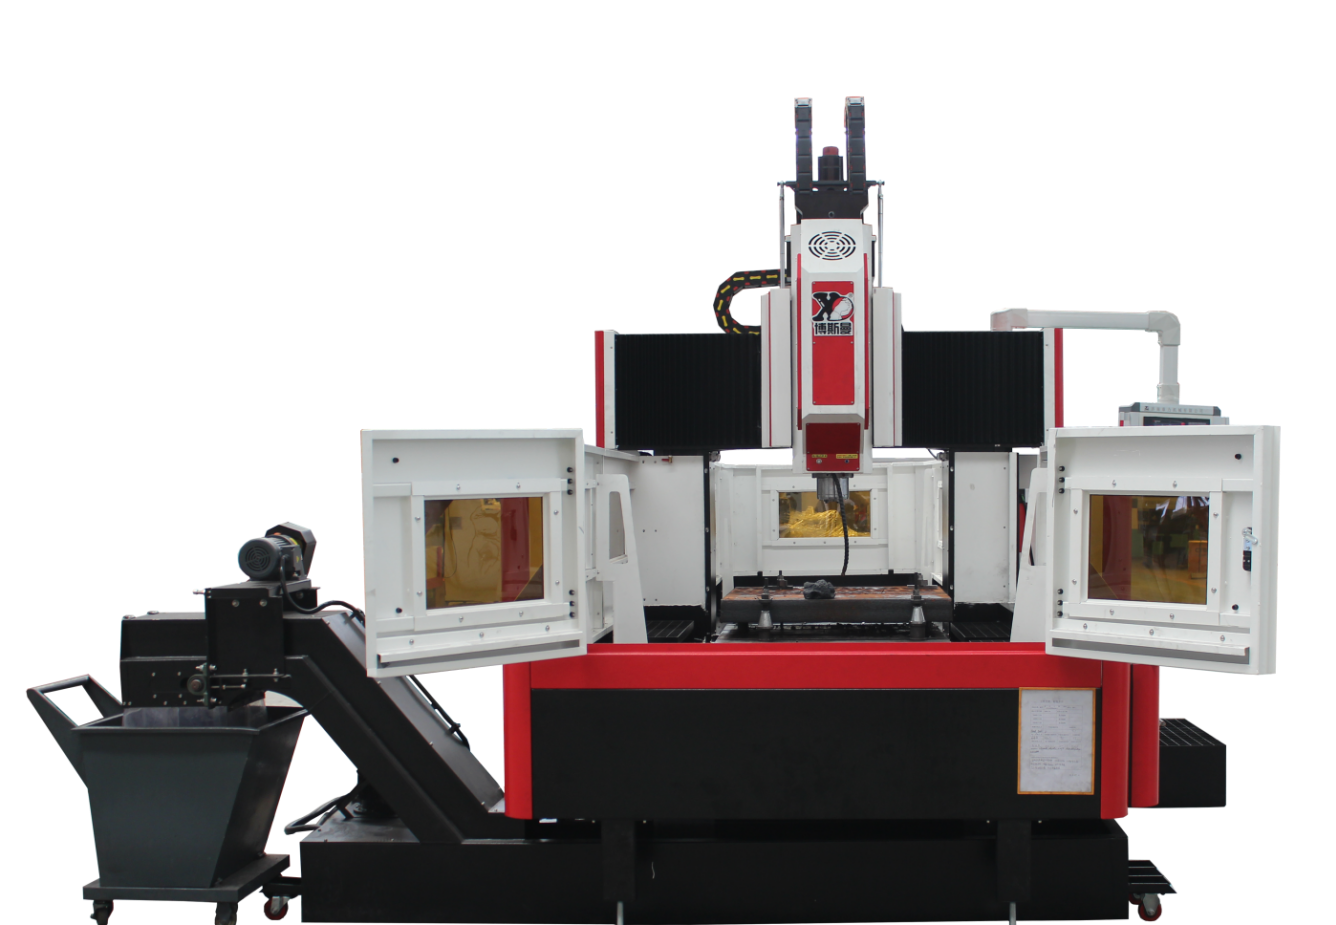
1) CNC gantry bor- og fræsivél er vinnslubúnaður sem samþættir háþróaða tækni eins og vélar, rafmagn og vökvakerfi. Hún er aðallega notuð til að vinna úr mótum, flansum, lokum, burðarhlutum o.s.frv. Hún er mikið notuð í grófvinnslu og frágangi flókinna hluta eins og ýmissa platna, kassa, ramma, mót o.s.frv. í vélaiðnaðinum. Þessi vél getur framkvæmt lárétta (Y-ás) og lóðrétta (Z-ás) hreyfingu lóðrétts fræsihauss og borðs. Þriggja ása tengingu langsum hreyfingar (X-ás). Hægt er að framkvæma fjölvinnsluferla eins og fræsingu, borun, stífa tappaskurð, rúmun og niðursökkvun. Öll vélin notar gantry ramma uppbyggingu, með mikilli stífleika og góðri nákvæmni. Þetta er fyrsta val notenda til að vinna úr.
2) Heildarskipulag vélarinnar
(1) Rammi með föstum bjálka er notaður, rúmið er fast og tvöfaldur súlan og rúmið eru tengd saman með boltum. Vinnuborðið hreyfist í X-ásnum á rúminu, höfuðstokkurinn hreyfist í Z-átt á söðlinum og söðullinn og höfuðstokkurinn hreyfast í Y-átt á bjálkanum.
(2) Helstu stóru hlutar vélarinnar: rúm, súla, bjálki, hnakkur og haus eru allir úr hástyrktar steypujárnsefni. Þessir stóru hlutar eru fínstilltir með þrívíddarhugbúnaði, með sanngjörnu skipulagi rifjanna og fullkomnu hitameðferðarferli til að útrýma leifarálagi. Til að tryggja að öll vélin hafi nægjanlegan styrk, stífleika og mikinn stöðugleika, sem veitir titringsþol gegn skurði.
3) Rúm-vinnubekkur
(1) Rúmið er úr hástyrktu HT250 steypujárni, með þrívíddaraðstoðuðum tölvustýrðum hagræðingarhönnunum, rifbeinin eru raðað á sanngjarnan hátt og stífleiki og styrkur þess eru bættir.
(2) X-ás leiðarbrautarparið notar innfluttar þungar línulegar leiðarar, með lágum kraftmiklum og stöðugum núningstuðli, mikilli næmi borðsins, litlum titringi við háan hraða, lágum hraða án skriðs, mikilli nákvæmni í staðsetningu og framúrskarandi servódrifsafköstum: á sama tíma er burðargetan mikil og titringsþol gegn skurði góð.
(3) X-ás drif - servómótorinn er tengdur við kúluskrúfuna í gegnum afkastagetu, sem knýr vinnuborðið til að hreyfast fram og til baka á rúminu til að ná fram X-ás fóðrunarhreyfingu og forteygja skrúfuna til að bæta stífleika.
4) Geisli
(1) Þverslá og súla eru samþætt í grindargrindina á gantry-grindinni, úr hágæða HT250 steypujárnsefni, rifin eru raðað á sanngjarnan hátt og hafa nægilega beygju- og snúningsstífleika.
(2) Geislaleiðarparið notar þunga línulega leiðslu.
(3) Y-ás drif - servómótorinn er tengdur beint við kúluskrúfuna í gegnum tenginguna og kúluskrúfan knýr hnakkinn til að hreyfast til vinstri og hægri á geislanum til að framkvæma Y-ás fóðrunarhreyfinguna.
5) Höfuðstokkur
(1) Höfuðstokkurinn notar þungar rúllulínuleiðarar sem eru með mikla stífleika í hreyfingu, mikla nákvæmni í staðsetningu og góðan stöðugleika við lágan hraða.
(2) Z-ás drif - servómótorinn er tengdur beint við kúluskrofuna í gegnum tengið og kúluskrofan knýr höfuðstöngina upp og niður á söðlinum til að framkvæma Z-ás fóðrunina. Z-ás mótorinn er með sjálfvirka bremsuvirkni. Ef rafmagnsleysi verður er mótorásinn þétt haldinn til að koma í veg fyrir að hann snúist.
(3) Snælduhópurinn notar innri kælisnældu frá Taiwan Jianchun með mikilli nákvæmni og afköstum. Aðalásinn grípur hnífinn með fiðrildisfjöðrinni á aðalásnum og spennukrafturinn verkar á tognagla verkfærishandfangsins í gegnum fjögurra hluta brotkerfi, og lausa verkfærið notar loftþrýstingsaðferð.
6) Loftkerfi
Notað til að losa verkfærið á spindlinum.
7) Vélarvörn
Rúmgrindin (X-ásinn) notar sjónaukahlíf úr ryðfríu stáli;
Geislaleiðarinn (Y-ásinn) notar sveigjanlega líffæravörn.
8) Smurning
(1) Þriggja ása legurnar X, Y og Z eru allar smurðar.
(2) Þriggja ása X-, Y- og Z-leiðarar eru allir smurðir með olíu.
(3) Þriggja ása X, Y, Z kúluskrúfur eru allar smurðar með olíu.
9) CNC kerfi
CNC kerfið er staðalbúnaður með stjórnkerfi og drif frá Beijing Kaiendi, með fullum virkni og auðveldri notkun; staðlað RS-232 samskiptaviðmót, USB tengi og tengdur hugbúnaður.
Síunarkerfi
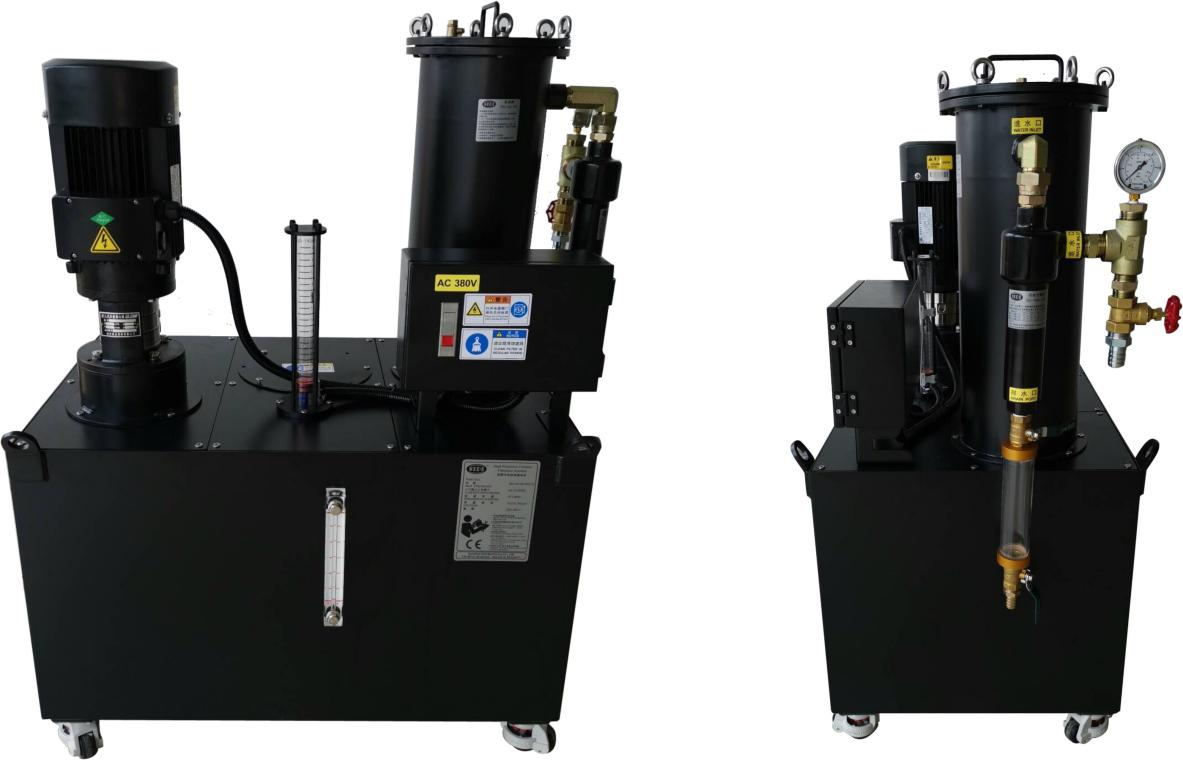
Þessi vél er búin miðlægu vatnssíukerfi sem getur á áhrifaríkan hátt síað óhreinindi í kælivökvanum. Innra vatnsúðakerfið getur komið í veg fyrir að járnpinnar flækjast í verkfærinu við vinnslu, dregið úr sliti á verkfærinu, lengt líftíma verkfærisins og bætt yfirborðsáferð vinnustykkisins. Háþrýstivatnsútrásarpinninn á verkfærisoddinum getur verndað yfirborð vinnustykkisins vel, verndað snúningsliðina á háhraða, komið í veg fyrir að óhreinindi stífli snúningsliðina og bætt heildargæði vinnustykkisins og bætt vinnuhagkvæmni. (Athugið að myndin er af raunverulegri mynd af síukerfinu)
Upplýsingar
| Fyrirmynd | BOSM-DPH2016 | BOSM-DPH2022 | BOSM-DPH2625 | BOSM-DPH4026 | |
| Vinnustærð (mm) | 2000*1600 | 2000*2000 | 2500*2000 | 4000*2200 | |
| Hámarks hleðsla (kg) | 7000 | 7000 | 7000 | 7000 | |
| T-rauf (mm) | 8*22 | 8*22 | 8*22 | 8*22 | |
| Hámarksferð borðs-X ás (mm) | 2200 | 2200 | 2600 | 4000 | |
| Hámarksferð borð-Y-áss (mm) | 1600 | 2200 | 2500 | 2600 | |
| Hámarksslag snældu - Z-ás (mm) | 600 | 600 | 600 | 600/1000 | |
| Fjarlægð frá spindlaenda að vinnuborði (mm) | Hámark | 800 | 800 | 800 | 800 |
| Lágmark | 200 | 200 | 200 | 200 | |
| Tapper (7:24) | BT50 | BT50 | BT50 | BT50 | |
| Snúningshraði (r/mín) | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | |
| Snældumótorafl (kW) | 22 | 22 | 22 | 22 | |
| Hámarks U-bor (mm) | φ90 | φ90 | φ90 | φ90 | |
| Hámarks tapping (mm) | M36 | M36 | M36 | M36 | |
| Skurðhraðasvið | 1~4000 | 1~4000 | 1~4000 | 1~4000 | |
| Hrað hreyfing (m/mín) | 2008/8/8 | 2008/8/8 | 2008/8/8 | 2008/8/8 | |
| Innleiðing landsstaðla GB/T18400.4 (m/mín) | ±0,01/1000mm | ±0,01/1000mm | ±0,01/1000mm | ±0,01/1000mm | |
| Þyngd (T) | 16,5 | 21 | 24 | 40 | |
Gæðaeftirlit
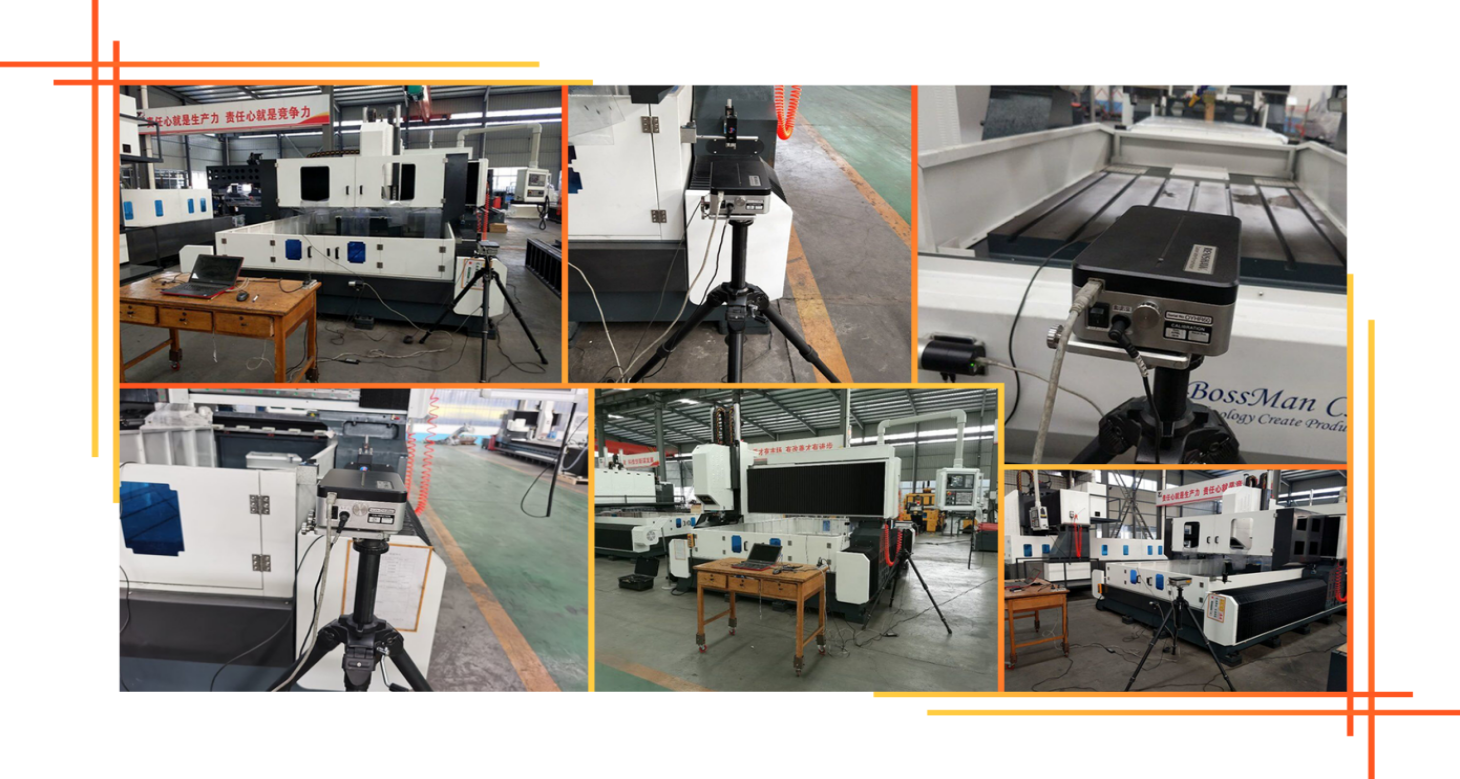
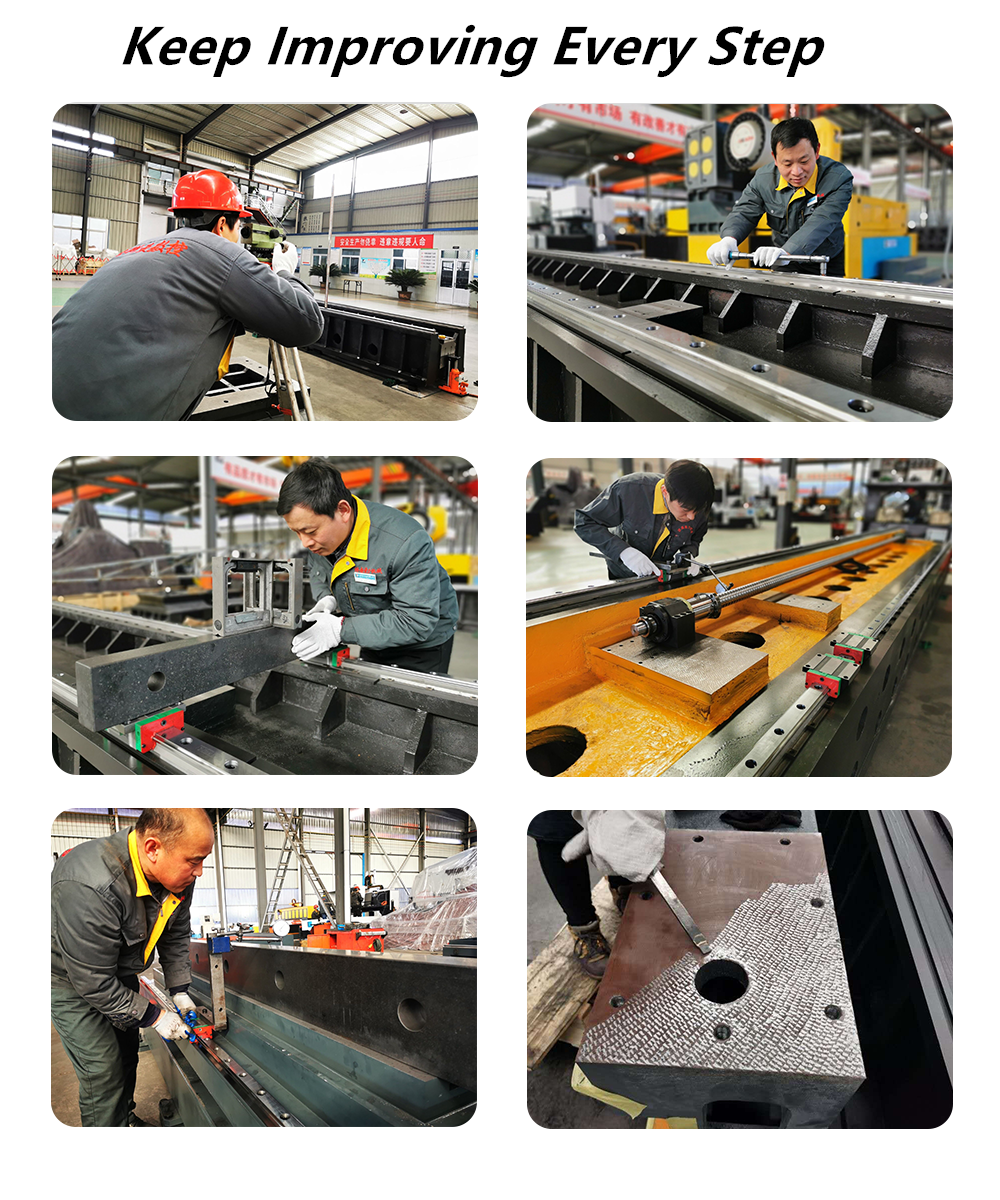
Hver vél frá Bosman er kvarðuð með leysigeislamæli frá breska fyrirtækinu RENISHAW, sem skoðar nákvæmlega og bætir fyrir hallavillur, bakslag, nákvæmni staðsetningar og endurtekna nákvæmni staðsetningar til að tryggja kraftmikinn, stöðugan stöðugleika og vinnslunákvæmni vélarinnar. . Kúlustöngprófun Hver vél notar kúlustöngprófara frá breska fyrirtækinu RENISHAW til að leiðrétta raunverulegan hringnákvæmni og rúmfræðilegan nákvæmni vélarinnar og framkvæma hringlaga skurðartilraunir á sama tíma til að tryggja nákvæmni vélarinnar í 3D vinnslu og hring.
Notkunarumhverfi vélaverkfæra
1.1 Umhverfiskröfur búnaðar
Að viðhalda stöðugu umhverfishitastigi er nauðsynlegur þáttur í nákvæmri vinnslu.
(1) Mögulegt umhverfishitastig er -10℃ ~35 ℃Þegar umhverfishitastigið er 20℃, rakastigið ætti að vera 40~75%.
(2) Til að halda nákvæmni vélarinnar innan tilgreinds sviðs þarf að vera besti umhverfishitinn 15° C til 25° C með hitamismun
Það ætti ekki að fara yfir± 2 ℃/ 24 klst.
1.2 Aflgjafaspenna: 3 fasa, 380V, spennusveiflur innan± 10%, aflgjafatíðni: 50HZ.
1.3 Ef spennan á notkunarsvæðinu er óstöðug ætti vélin að vera búin stýrðum aflgjafa til að tryggja eðlilega notkun vélarinnar.
1.4. Vélin ætti að hafa áreiðanlega jarðtengingu: jarðvírinn er koparvír, þvermál vírsins ætti ekki að vera minna en 10 mm²og jarðtengingarviðnámið er minna en 4 ohm.
1.5 Til að tryggja eðlilega afköst búnaðarins, ef þrýstiloft loftgjafans uppfyllir ekki kröfur loftgjafans, ætti að bæta við setti af hreinsitækjum fyrir loftgjafann (rakaeyðingu, fituhreinsun, síun) áður en loftinntak vélarinnar er tekið inn.
1.6. Geymið búnaðinn fjarri beinu sólarljósi, titringi og hitagjöfum og fjarri hátíðni rafstöðvum, rafmagnssuðuvélum o.s.frv. til að koma í veg fyrir framleiðslubilun eða tap á nákvæmni vélarinnar.
Fyrir og eftir þjónustu
1) Fyrir þjónustu
Með því að skoða beiðnir og nauðsynlegar upplýsingar frá viðskiptavinum og síðan senda verkfræðingum okkar endurgjöf, ber tækniteymi Bossman ábyrgð á tæknilegum samskiptum við viðskiptavini og mótun lausna, og aðstoðar viðskiptavini við að velja viðeigandi vinnslulausn og hentugar vélar.
2) Eftir þjónustu
A. Vélin er með eins árs ábyrgð og greitt fyrir ævilangt viðhald.
B. Á eins árs ábyrgðartímabilinu eftir að vélin kemur í áfangastað mun BOSSMAN veita ókeypis og tímanlega viðhaldsþjónustu fyrir ýmsa galla í vélinni sem ekki eru af mannavöldum og skipta tímanlega út öllum skemmdum hlutum sem ekki eru af mannavöldum án endurgjalds. Bilanir sem koma upp utan ábyrgðartímabilsins skulu lagfærðar gegn viðeigandi kostnaði.
C. Tæknileg aðstoð allan sólarhringinn á netinu, TM, Skype, tölvupóstur, lausn á viðeigandi spurningum tímanlega. Ef ekki er hægt að leysa það, mun BOSSMAN strax sjá til þess að verkfræðingur eftir sölu komi á staðinn til viðgerðar, kaupandi þarf að greiða fyrir VISA, flugmiða og gistingu.
Vefsíða viðskiptavinar

Vöruflokkar
-

VC serían CNC vinnslumiðstöð með mikilli stífni með ...
-

HP serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

HT serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

VS serían fjögurra spora þungavinnu CNC vinnsluvél
-

V-röð CNC vinnslumiðstöð með mikilli stífni
-

X sería tvöfaldur dálkur CNC vinnslumiðstöð
-

Lárétt 5-ása CNC vinnslumiðstöð TKG1600
-

CNC lóðrétt beygju- og fræsingarvél fyrir samsetta...
-

Háhraða CNC vinnslumiðstöð GM serían
-

Háhraða CNC fræsingarvél GT serían
-

Tvöfaldur snælda CNC rennibekkur SK32
-

CNC lóðrétt vinnslumiðstöð RFTV510 fyrir hjól...