


Lárétt 5-ása CNC vinnslumiðstöð TKG1600


Eiginleikar
I. Uppbygging með mikilli stífni
Vélin notar lágan þyngdarpunkt og heildstæða hönnun sem tryggir stöðugleika í uppbyggingu. Í bland við stórar línulegar leiðarar og fjölrennistuðning bætir það verulega stífleika skurðar og kraftmikinn stöðugleika.
X/Y/Z ásarnir nota kúluskrúfur með miklum blýi, sem nær fram miklum hraða og viðvarandi nákvæmni.
II. Hraði og skilvirk hreyfing
Hraðhraði XYZ-ássins nær allt að 60 m/mín. og verkfæraskipti taka aðeins 5 sekúndur.
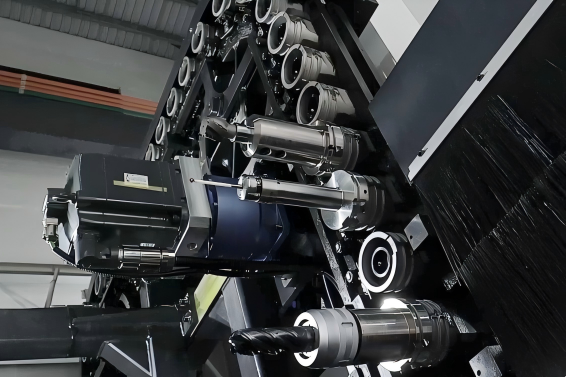
Servó-knúna verkfærablaðskerfið getur valið næsta verkfæri fyrirfram meðan á vinnslu stendur, sem gerir kleift að virkja það beint án biðtíma og stytta tímann sem ekki er skurður.
Við skiptingu á spindli eru fjórði og fimmti ásinn forstilltir samstillt, sem gerir kleift að halda vinnslu áfram strax eftir verkfæraskiptingu, sem nær hraðari staðsetningu og styttri vinnslulotum.
Háhraðafóðrun og snjöll verkfæraskipti vinna saman að því að bæta verulega heildarhagkvæmni vélarinnar.
III. Tvöfalt stuðningssnældukerfi
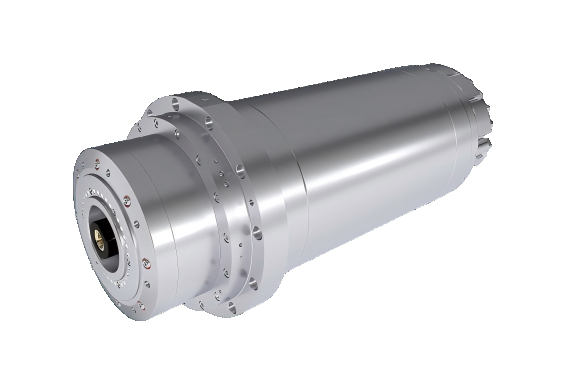
Vélin er búin HSK-A100 tvísnertissnúningssnúningsbyggingu, með hámarkshraða upp á 10.000 snúninga á mínútu og hámarkstog upp á 320 N·m.
Samþætta spindlauppbyggingin dregur á áhrifaríkan hátt úr hitauppstreymi og titringi, sem tryggir stöðuga nákvæmni og framúrskarandi yfirborðsáferð við mikla hraða.
Tvöföld snertihönnun veitir framúrskarandi stífleika við mikla skurði, sem dregur úr vinnslutíma og lengir endingu spindils og verkfæris.
Innbyggt hitastýringarkerfi á ytri hring spindilsins dreifir stöðugt hita, kemur í veg fyrir hitabreytingar og viðheldur mikilli nákvæmni.
IV. Greind kælikerfi
Háþrýstikælivökvi er nákvæmlega úðaður frá miðju gegnumgangi spindilsins að skurðbrún verkfærisins, sem tryggir skilvirka kælingu og hraðvirka flísafjarlægingu.
Kerfið er með þrýstiskynjunarstillingu sem aðlagar þrýstinginn sjálfkrafa (forritanlegt svið 30–70 kg/cm²) út frá breytingum á verkfæri og skurðarbraut og viðheldur þannig stöðugum þrýstingi á skurðarpunkti.
Í samvinnu við hitastýrða hringrásarkerfi spindilsins helst öll vélin nákvæm og stöðug jafnvel við langvarandi notkun á miklum hraða, sem lengir verulega líftíma bæði verkfæra og spindils.
V. Stór-slag fimm-ásaSamtímisUppbygging
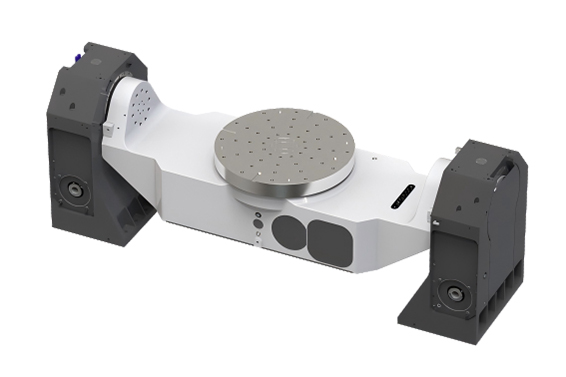
Með lágu borði með tvöföldum snúningshaus býður það upp á mikið vinnslurými: hámarks snúningsþvermál vinnustykkisins er 1600 mm, vinnsluhæð er 550 mm, hallasvið er -140° til +20° og hámarks burðargeta borðsins er 1000 kg.
A-ásinn notar tvöfaldan mótor og tvöfalt bremsukerfi, sem veitir öflugt bremsuvægi, nákvæma staðsetningu og vinnur á áhrifaríkan hátt gegn mótvægi frá mikilli skurði.
C-ásinn er búinn nákvæmri rúllusnormgírsdrifbyggingu, sem nær núll bakslagi og mikilli burðargetu, sem tryggir nákvæmni fimm-ása samstilltrar vinnslu.
VI. Sjálfvirkni og áreiðanleiki
Vinnuborðið er með 12 rása snúningslið og loft-vökvaknúnar rásir, sem gerir kleift að framkvæma sjálfvirkar aðgerðir eins og sjálfvirka klemmu, sjálfvirka hurðarstýringu, sjálfvirka greiningu á verkfærabrotum, sjálfvirka úðakælingu og flísafjarlægingu.
Snældan er með 8/12 rása snúningsliðakerfi til að tryggja stöðugan vökvaþrýsting í festingunni meðan á vinnslu stendur.
Vélaverkfærið hefur einnig frátekin viðmót fyrir loftþéttleikaprófanir og sérstillingar, sem auðveldar framtíðar snjalla framleiðslu og ómönnuð uppfærslur.
Þessi röð sjálfvirkra stillinga gerir vélinni kleift að starfa samfellt allan sólarhringinn, sem tryggir stöðuga og skilvirka framleiðslu.
VII. Háhraða flutningskerfi
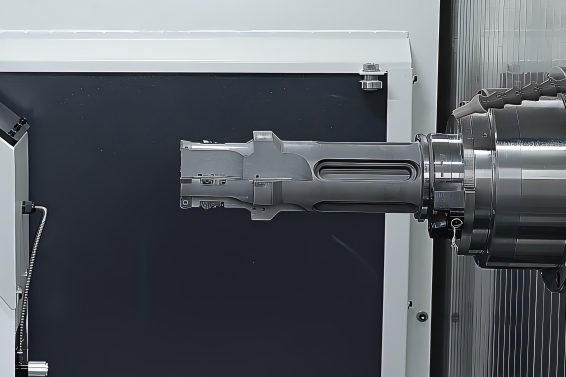
Allur ásinn notar blöndu af stórum kúluskrúfum og línulegum rúlluleiðsögum, sem nær fram miklum hreyfingu og yfirburða stífleika.
Bein drifbygging servómótorsins útilokar bakslag í gírkassanum, sem leiðir til hraðari svörunar og nákvæmari staðsetningar.
Framúrskarandi hröðunar- og hraðaminnkun dregur verulega úr tíma án skurðar, sem leiðir til meiri framleiðsluhraða og vinnsluhagkvæmni.
Tæknilegar upplýsingar
| Línulegir ásarbreytur | ||
| 1 | Slagsvið X/Y/Z-áss (mm) | 1600/1100/850 |
| Snúningsás breytur | ||
| 1 | A-ás ferðalag | -140°~+20° |
| 2 | C-ás ferðalag | 360° |
| Fóður | ||
| 1 | Hraðferð: m/mín | 60 |
| 2 | Skurðarhraði: m/mín | 20 |
| 3 | Hraðaksturshröðun: g | 1G |
| Vélarbreytur | ||
| 1 | Heildarhæð (mm) | 4560 |
| 2 | Fótspor (mm) | 3.757×3.371 |
| 3 | Nettóþyngd vélarinnar: t | 22 |
| Vinnuborðsbreytur | ||
| 1 | VinnaStærð: mm | φ800 |
| 2 | Hæð vinnustykkis: mm | 550 |
| 3 | Stærsti sveifluþvermál: mm | 1600 |
| 4 | Hámarksþyngd borðs: kg | 1000 |
| Færibreytur verkfæratímarits | ||
| 1 | Tólatímaritsgeta: verkfæri | 60 |
| 2 | TT verkfæraskiptitími: s | 5 |
| 3 | Hámarkslengd verkfæris: mm | 550 |
| 4 | Hámarksþyngd verkfæris: kg | 25 |
| Grunnstillingar | ||
| 1 | 5 ása, 4 samtímis útlínuskurður · Stýring á miðpunkti verkfæris | √ |
| 2 | Kælivökvi í gegnum spindil | (50 kg/cm²) |
| 3 | Vökvabremsa með loftkælingu | √ |
| 4 | Snælda | 10.000 snúningar á mínútu, HSK-A100 keilulaga |
| 5 | A/C-ás drifkerfi | Nákvæmni veltiormadrif |
| 6 | Loftræstikerfi með ás | Vökvakerfisbremsakerfi |
| 7 | Snældukælikerfi | √ |
| 8 | Flísflutningakerfi | √ |
| 9 | Vökvakerfi | √ |
| 10 | Verkfærastjórnunaraðgerð | √ |
| 11 | Handvirkur púlsgjafi | √ |
| Kerfi | ||
| 1 | SINUMERIK 828D | √ |
Vinnsludæmi
I. Uppbygging með mikilli stífni
Vélin notar lágan þyngdarpunkt og heildstæða hönnun sem tryggir stöðugleika í uppbyggingu. Í bland við stórar línulegar leiðarar og fjölrennistuðning bætir það verulega stífleika skurðar og kraftmikinn stöðugleika.
X/Y/Z ásarnir nota kúluskrúfur með miklum blýi, sem nær fram miklum hraða og viðvarandi nákvæmni.
II. Hraði og skilvirk hreyfing
Hraðhraði XYZ-ássins nær allt að 60 m/mín. og verkfæraskipti taka aðeins 5 sekúndur.
Servó-knúna verkfærablaðskerfið getur valið næsta verkfæri fyrirfram meðan á vinnslu stendur, sem gerir kleift að virkja það beint án biðtíma og stytta tímann sem ekki er skurður.
Við skiptingu á spindli eru fjórði og fimmti ásinn forstilltir samstillt, sem gerir kleift að halda vinnslu áfram strax eftir verkfæraskiptingu, sem nær hraðari staðsetningu og styttri vinnslulotum.
Háhraðafóðrun og snjöll verkfæraskipti vinna saman að því að bæta verulega heildarhagkvæmni vélarinnar.
III. Tvöfalt stuðningssnældukerfi
Vélin er búin HSK-A100 tvísnertissnúningssnúningsbyggingu, með hámarkshraða upp á 10.000 snúninga á mínútu og hámarkstog upp á 320 N·m.
Samþætta spindlauppbyggingin dregur á áhrifaríkan hátt úr hitauppstreymi og titringi, sem tryggir stöðuga nákvæmni og framúrskarandi yfirborðsáferð við mikla hraða.
Tvöföld snertihönnun veitir framúrskarandi stífleika við mikla skurði, sem dregur úr vinnslutíma og lengir endingu spindils og verkfæris.
Innbyggt hitastýringarkerfi á ytri hring spindilsins dreifir stöðugt hita, kemur í veg fyrir hitabreytingar og viðheldur mikilli nákvæmni.
IV. Greind kælikerfi
Háþrýstikælivökvi er nákvæmlega úðaður frá miðju gegnumgangi spindilsins að skurðbrún verkfærisins, sem tryggir skilvirka kælingu og hraðvirka flísafjarlægingu.
Kerfið er með þrýstiskynjunarstillingu sem aðlagar þrýstinginn sjálfkrafa (forritanlegt svið 30–70 kg/cm²) út frá breytingum á verkfæri og skurðarbraut og viðheldur þannig stöðugum þrýstingi á skurðarpunkti.
Í samvinnu við hitastýrða hringrásarkerfi spindilsins helst öll vélin nákvæm og stöðug jafnvel við langvarandi notkun á miklum hraða, sem lengir verulega líftíma bæði verkfæra og spindils.
V. Stór-slag fimm-ásaSamtímisUppbygging
Með lágu borði með tvöföldum snúningshaus býður það upp á mikið vinnslurými: hámarks snúningsþvermál vinnustykkisins er 1600 mm, vinnsluhæð er 550 mm, hallasvið er -140° til +20° og hámarks burðargeta borðsins er 1000 kg.
A-ásinn notar tvöfaldan mótor og tvöfalt bremsukerfi, sem veitir öflugt bremsuvægi, nákvæma staðsetningu og vinnur á áhrifaríkan hátt gegn mótvægi frá mikilli skurði.
C-ásinn er búinn nákvæmri rúllusnormgírsdrifbyggingu, sem nær núll bakslagi og mikilli burðargetu, sem tryggir nákvæmni fimm-ása samstilltrar vinnslu.
VI. Sjálfvirkni og áreiðanleiki
Vinnuborðið er með 12 rása snúningslið og loft-vökvaknúnar rásir, sem gerir kleift að framkvæma sjálfvirkar aðgerðir eins og sjálfvirka klemmu, sjálfvirka hurðarstýringu, sjálfvirka greiningu á verkfærabrotum, sjálfvirka úðakælingu og flísafjarlægingu.
Snældan er með 8/12 rása snúningsliðakerfi til að tryggja stöðugan vökvaþrýsting í festingunni meðan á vinnslu stendur.
Vélaverkfærið hefur einnig frátekin viðmót fyrir loftþéttleikaprófanir og sérstillingar, sem auðveldar framtíðar snjalla framleiðslu og ómönnuð uppfærslur.
Þessi röð sjálfvirkra stillinga gerir vélinni kleift að starfa samfellt allan sólarhringinn, sem tryggir stöðuga og skilvirka framleiðslu.
VII. Háhraða flutningskerfi
Allur ásinn notar blöndu af stórum kúluskrúfum og línulegum rúlluleiðsögum, sem nær fram miklum hreyfingu og yfirburða stífleika.
Bein drifbygging servómótorsins útilokar bakslag í gírkassanum, sem leiðir til hraðari svörunar og nákvæmari staðsetningar.
Framúrskarandi hröðunar- og hraðaminnkun dregur verulega úr tíma án skurðar, sem leiðir til meiri framleiðsluhraða og vinnsluhagkvæmni.
| Línulegir ásarbreytur | ||
| 1 | Slagsvið X/Y/Z-áss (mm) | 1600/1100/850 |
| Snúningsás breytur | ||
| 1 | A-ás ferðalag | -140°~+20° |
| 2 | C-ás ferðalag | 360° |
| Fóður | ||
| 1 | Hraðferð: m/mín | 60 |
| 2 | Skurðarhraði: m/mín | 20 |
| 3 | Hraðaksturshröðun: g | 1G |
| Vélarbreytur | ||
| 1 | Heildarhæð (mm) | 4560 |
| 2 | Fótspor (mm) | 3.757×3.371 |
| 3 | Nettóþyngd vélarinnar: t | 22 |
| Vinnuborðsbreytur | ||
| 1 | Stærð vinnuborðs: mm | φ800 |
| 2 | Hæð vinnustykkis: mm | 550 |
| 3 | Stærsti sveifluþvermál: mm | 1600 |
| 4 | Hámarksþyngd borðs: kg | 1000 |
| Færibreytur verkfæratímarits | ||
| 1 | Tólatímaritsgeta: verkfæri | 60 |
| 2 | TT verkfæraskiptitími: s | 5 |
| 3 | Hámarkslengd verkfæris: mm | 550 |
| 4 | Hámarksþyngd verkfæris: kg | 25 |
| Grunnstillingar | ||
| 1 | 5 ása, 4 samtímis útlínuskurður · Stýring á miðpunkti verkfæris | √ |
| 2 | Kælivökvi í gegnum spindil | (50 kg/cm²) |
| 3 | Vökvabremsa með loftkælingu | √ |
| 4 | Snælda | 10.000 snúningar á mínútu, HSK-A100 keilulaga |
| 5 | A/C-ás drifkerfi | Nákvæmni veltiormadrif |
| 6 | Loftræstikerfi með ás | Vökvakerfisbremsakerfi |
| 7 | Snældukælikerfi | √ |
| 8 | Flísflutningakerfi | √ |
| 9 | Vökvakerfi | √ |
| 10 | Verkfærastjórnunaraðgerð | √ |
| 11 | Handvirkur púlsgjafi | √ |
| Kerfi | ||
| 1 | SINUMERIK 828D | √ |
Vöruflokkar
-

VC serían CNC vinnslumiðstöð með mikilli stífni með ...
-

HP serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

HT serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

VS serían fjögurra spora þungavinnu CNC vinnsluvél
-

V-röð CNC vinnslumiðstöð með mikilli stífni
-

X sería tvöfaldur dálkur CNC vinnslumiðstöð
-

Lárétt 5-ása CNC vinnslumiðstöð TKG1600
-

CNC lóðrétt beygju- og fræsingarvél fyrir samsetta...
-

Háhraða CNC vinnslumiðstöð GM serían
-

Háhraða CNC fræsingarvél GT serían
-

Tvöfaldur snælda CNC rennibekkur SK32
-

CNC lóðrétt vinnslumiðstöð RFTV510 fyrir hjól...