


Fimmása vinnslumiðstöð FH60P
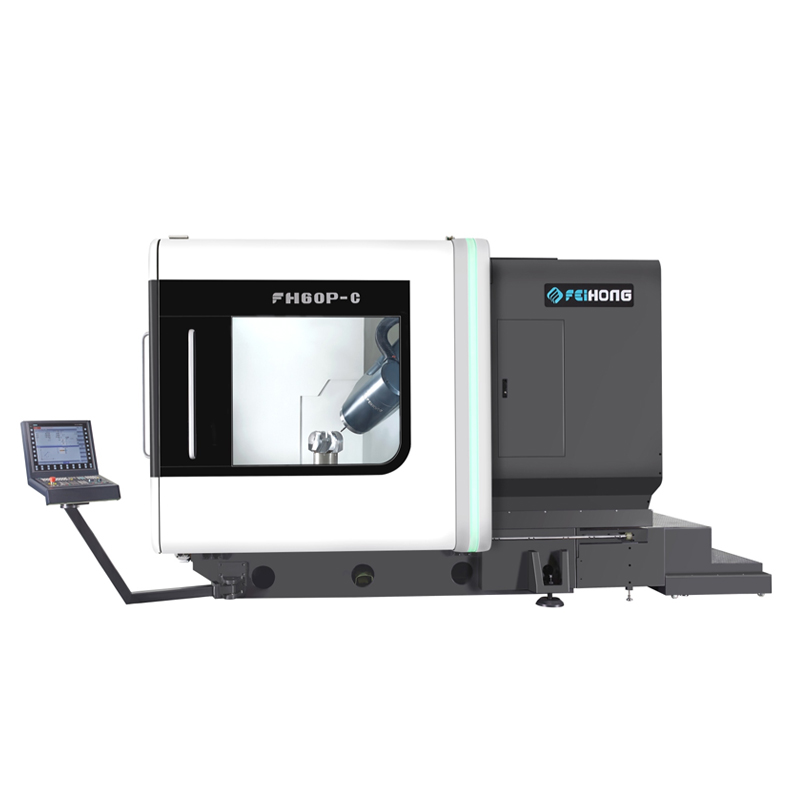
Fimmásasamtímisvinnslumiðstöð
XYZ línuleg ás holkælingarskrúfudrif
Bein drifskipting með snúningsás B\C DD
Fullkomið lokað lykkjukerfi fyrir algildismælingar
Staðlað stilling
| Nei. | Lýsing á stillingum | Unít | Magn | Athugasemd |
| 1. | FH stórgrind steinefnasteypa | Setja | 1 |
|
| 2. | Siemens ONE stjórnkerfi | Setja | 1 |
|
| 3. | Skjár: 21,5 tommu snertiskjár | Setja | 1 |
|
| 4. | FH fimmása fjölnota sveifluhaus (B-ás) | Setja | 1 |
|
| 5. | Rafmagns fræsingarsnælda DGZX-24012/34B2 (varinn beygjuvirkni) | PC | 1 |
|
| 6. | X/Y/Z ás holkæliskúlu | PCS | 3 |
|
| 7. | Beindrifinn snúningsdiskur fyrir fræsingu (C-ás) | Setja | 1 |
|
| 8. | B-ás RCN8380 29 bita algildur kóðari | PC | 1 |
|
| 9. | C-ás RCN2580 28 bita algildur kóðari | PC | 1 |
|
| 10. | INA rúllulínur | Setja | 6 |
|
| 11. | Rafmagnskassa fyrir loftkælingu | Setja | 1 |
|
| 12. | Snældu vatnskælikerfi | Setja | 1 |
|
| 13. | Vatnsúða af gerðinni vélhringur | Setja | 1 |
|
| 14. | Fimmása höfuð hálfmána tegund úðavatn, hálfmána tegund blása gas | Setja | 1 |
|
| 15. | Öryggislæsingarkerfi fyrir vinnuhurðir að framan og á hlið | Setja | 1 |
|
| 16. | Vatnsheld lýsing á vinnutunnu | PCS | 2 |
|
| 17. | Vökvastöð | Setja | 1 |
|
| 18. | Miðlægur, sjálfvirkur smurningarbúnaður fyrir fóður | Setja | 1 |
|
| 19. | Notkun hliðarhreinsunar vatnsbyssu og loftbyssu | Setja | 1 |
|
| 20. | Skurðvökvakerfi (CTS 25bar) | Setja | 1 |
|
| 21. | Alveg lokað verndandi málmplata | Setja | 1 |
|
| 22. | Aðgerðarkassi | Setja | 1 |
|
| 23. | Kælieining fyrir rafmagnsskáp | Setja | 1 | Eyða |
| 24. | Rafrænt handhjól frá Siemens | PC | 1 |
|
| 25. | Fótstýrður losunarrofi fyrir spindilverkfæri | PC | 1 |
|
| 26. | Þrílit ljós vélarinnar | Setja | 1 |
|
| 27. | 40 stk. HSK-A63 verkfærablað og servó ATC kerfi | Setja | 1 |
|
| 28. | X/Y/Z þriggja ása algildisgrindarkvarði | Sett | 3 |
|
| 29. | Spíralflísarveltunarbúnaður og aftari flísarflutningsaðili + flísarbíll | Setja | 1 |
|
| 30 ára. | Renishaw OMP60 innrauða mælieining | Setja | 1 |
|
| 31. | Renishaw NC4F230 leysirverkfærastillir | Setja | 1 |
|
| 32. | Grunnlagspúðar og grunnboltar | Setja | 1 |
|
| 33. | Tæknileg handbók | Setja | 1 |
Færibreyta
| Fyrirmynd | Eining | FH60P | ||||
| Ferðalög | ||||||
| X-ás ferðalag | mm | 600 | ||||
| Y-áss ferðalag | mm | 800 | ||||
| Z-áss ferð | mm | 600 | ||||
| Fjarlægð frá spindilsnef að yfirborði vinnuborðs | mm | 150-750 | ||||
| Lárétt fræsihaus | mm | 30-630 | ||||
| Fóðrun/hraður hreyfingarhraði | m/mín | 40 | ||||
| Fóðrunarkraftur | KN | 10 | ||||
| Snúningsborð (C-ás) | ||||||
| Stærð vinnuborðs | mm | Ø660 | ||||
| Hámarks borðálag (mylla) | kg | 2000 | ||||
| Hámarkshraði snúningsborðs | snúninga á mínútu | 150 | ||||
| Lágmarks klofningshorn | ° | 0,001 | ||||
| Metið tog | Nm | 807 | ||||
| Hámarks tog | Nm | 1430 | ||||
| CNC sveiflufræshaus (B-ás) | ||||||
| Sveiflusvið (0 = Lóðrétt / 180 = Lárétt) | ° | -15~180 | ||||
| Hraður hreyfing og fóðrunarhraði | snúninga á mínútu | 30 | ||||
| Lágmarks klofningshorn | ° | 0,001 | ||||
| Metið tog | Nm | 743 | ||||
| hámarks togkraftur | Nm | 1320 | ||||
| Snælda (fræsun) | ||||||
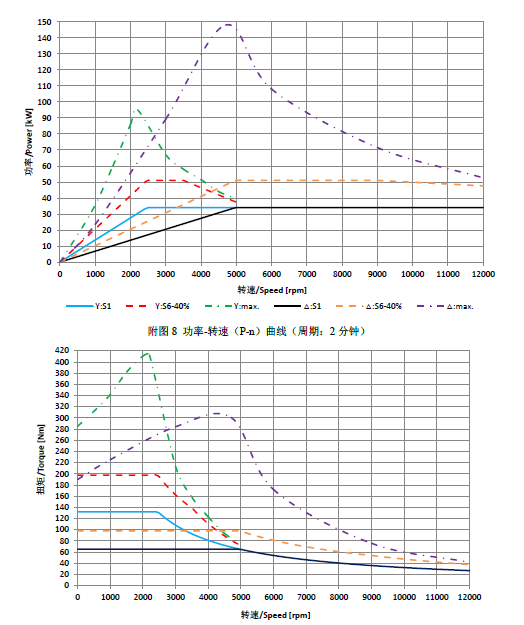
| Snælduhraði | snúninga á mínútu | 12000 | ||||
| Snælduafl | Kw | 34/42 | ||||
| Snældu tog | Nm | 132/185 | ||||
| Snældukeila |
| HSKA63 | ||||
| Verkfæratímarit | ||||||
| Tólviðmót |
| HSKA63 | ||||
| Rými verkfæratímarits | PCS | 40 | ||||
| Hámarksþvermál/lengd/þyngd verkfæris |
| Ø85/300/8 | ||||
| Verkfæraskipti (verkfæri á milli verkfæra) | S | 4 | ||||
| Mælitæki | ||||||
| Innrauður rannsakandi | Renishaw OMP60 | |||||
| Tólgreiningartæki í vinnusvæði |
| Rensishaw NC4F230 | ||||
| Staðsetningarnákvæmni (ISO230-2 og VDI3441) | ||||||
| Nákvæmni staðsetningar X/Y/Z | mm | 0,006 | ||||
| X/Y/Z nákvæmni endurtekinnar staðsetningar | mm | 0,004 | ||||
| Nákvæmni staðsetningar B/C |
| 8" | ||||
| B/C Endurtekningarstaðsetningarnákvæmni |
| 4" | ||||
| CNC stjórnandi | ||||||
| Stjórnkerfi |
| Siemens ONE | ||||
| Aðrir | ||||||
| Þyngd vélarinnar | Kg | 25000 | ||||
Helstu upplýsingar um vélina | Besta stífa burðarvirkið
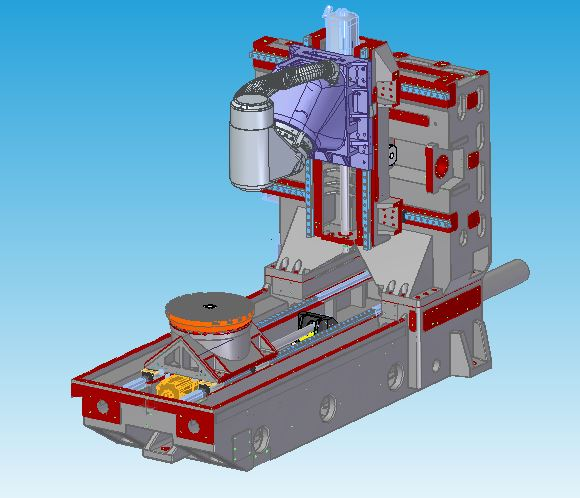
Hönnunareiginleikar | Besta greiningarhönnun fyrir vélræna vírsteypu
◆ Rúmið er úr nýrri steinefnasteypubyggingu og hreyfanlegu hlutar eru úr hágæða steypujárni úr Meehanite-gæðaflokki.
◆Herðandi og náttúruleg öldrunarmeðferð til að útrýma innri streitu
◆ Uppbyggingarlegur náttúrulegur tíðni titringur útrýmir streitu við efnisvinnslu
◆Hönnun stórra og stífra súlna á öllum veggnum getur á áhrifaríkan hátt bætt stífleika og nákvæmni í stöðugri og kraftmikilli notkun.
◆ Þriggja ása holkælingarskrúfudrif
Rafmagnssnúða
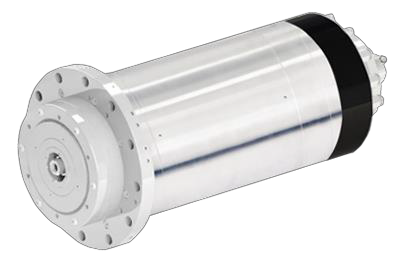
Hönnunareiginleikar
◆ Samkvæmt eiginleikum vélarinnar, sjálfstæð rannsókn, þróun og framleiðsla.
◆ Keilulaga gatið í HSK-A63 er notað í FH60P gerðinni.
◆ Ytra kælikerfið er notað til að kæla í hringrás til að tryggja á áhrifaríkan hátt notkun rafmagnssnældunnar.
CNC sveiflufræshaus (B-ás)
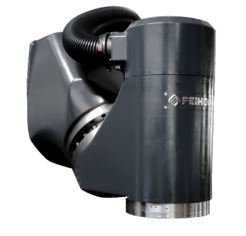
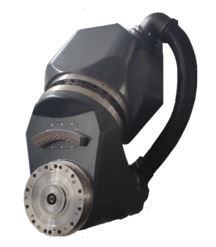
Hönnunareiginleikar
◆ Innbyggður DD mótor núll gírkeðja engin bakslagshönnun
◆ Mikil hröðunareiginleikar
◆ Stysta bilið milli verkfærakeilupunkts spindilsins og burðarvirkispunktsins tryggir hámarks stífleika skurðarins
◆ Stærri YRT legur auka stífleika
◆ Búið með HEIDENHAIN RCN8380 seríu algeru snúningskóðara mælikerfi, fullkomlega lokaðri lykkjustýringu til að tryggja bestu nákvæmni
◆ Hönnun B-áss kælikerfis til að draga úr varmaflutningi
Snúningsborð (C-ás)
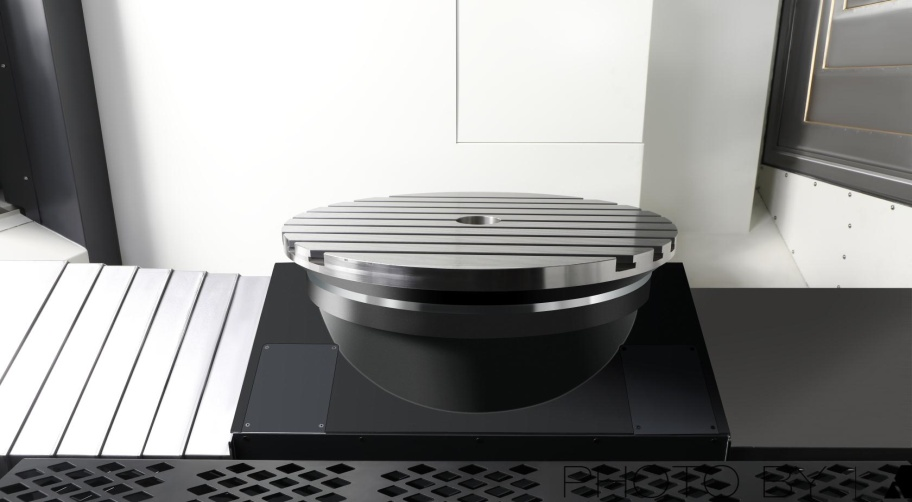
Hönnunareiginleikar
◆ Óháð hönnun og framleiðsla.
◆ Innbyggð DD mótor núll gírkeðja engin bakslagshönnun.
◆ Mikil viðbrögð við hröðun og hraðaminnkun.
◆ Stærri YRT-legur auka stífleika.
◆ Stórt hlutfallslegt akstursmót, staðsetningarvinnsla, með vinnuborðsstaðsetningu og klemmubúnaði
◆ Mæta þörfum fræsingar, draga úr meðhöndlun vinnustykkis og bæta nákvæmni vörunnar.
◆ Búið með HEIDENHAIN snúningskóðara með mikilli nákvæmni, fullkomlega lokaðri lykkjustýringu til að tryggja bestu nákvæmni.
◆ Hönnun kælikerfis til að draga úr varmaflutningi.
CNC kerfi
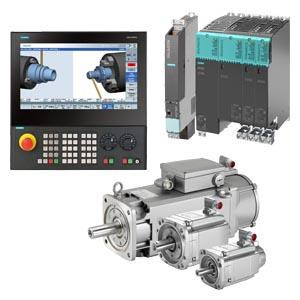
Valmöguleikar
◆ Veldu stjórnunarhýsilinn NCU730.3B fyrir fimmása samtímis stýringu (sjá virknitöfluna fyrir nánari upplýsingar um kerfisstillingu)
◆ Með RTCP virkni
◆ Veldu Siemens S120 drif með þrefaldri ofhleðslugetu og 1FT seríumótor með miklum hreyfieiginleikum
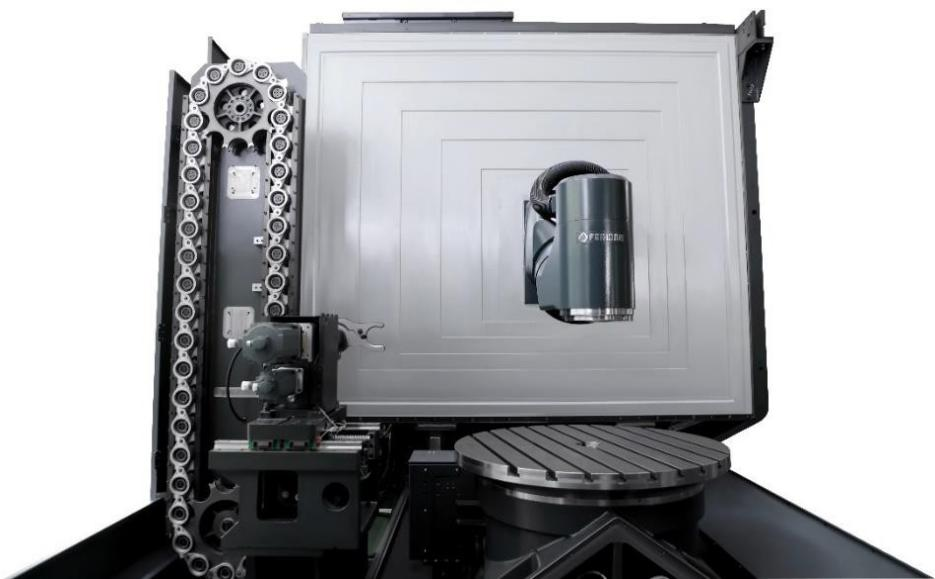
ATC-kerfi
Hönnunareiginleikar
◆ Óháð hönnun og framleiðsla.
◆ Verkfæraval og verkfæraskipti nota servómótor til að stjórna aðgerð tengipunktsins, sem er stöðugri og nákvæmari.
◆ Í samvinnu við verkfærastjórnunarvirknina í Siemens ONE, skilvirkari verkfærastjórnun.
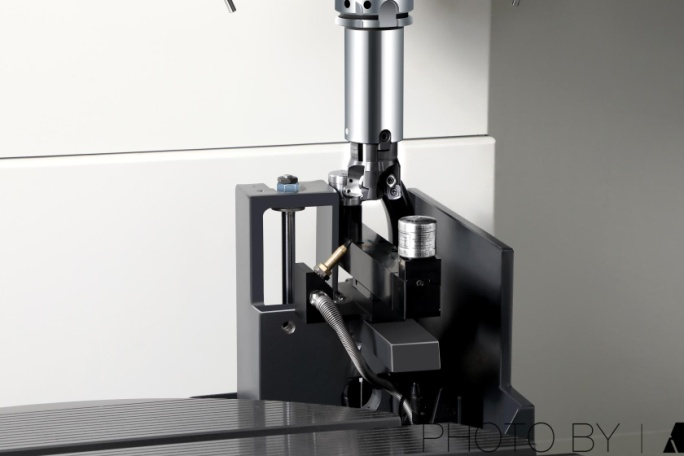
Lyftanleg verkfærastillir
Hönnunareiginleikar
◆ Búið Ransishaw NC4F230 snertilausum leysigeislasetti fyrir meiri nákvæmni
◆ Sjálfvirk verkfærastilling á vél, sjálfvirk uppfærsla á verkfærabótum
◆ Hægt er að hækka og lækka verkfærastillingarbúnaðinn til að spara pláss á vinnslufletinum
◆ Fullkomlega innsigluð málmplötuhönnun verndar verkfærasettarann fyrir vatni og járnfölum við vinnslu
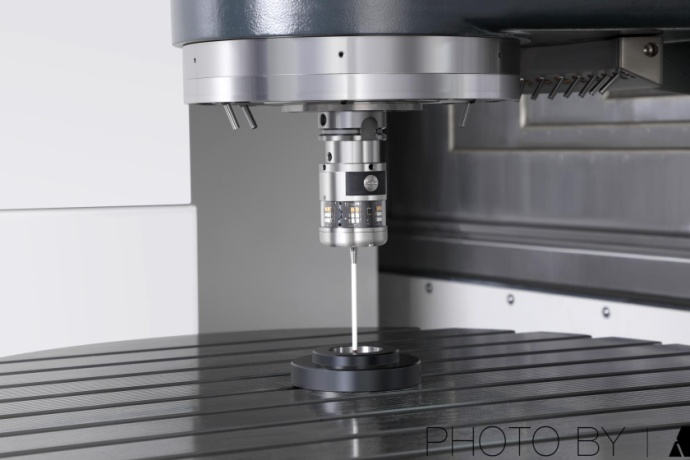
Innrauður rannsakandi
Hönnunareiginleikar
◆Búinn Ransishaw OMP60 kveikjuljósnema.
◆Jöfnun og stærðarskoðun á vinnustykki á vélinni getur dregið úr handvirkum skoðunarvillum og bætt nákvæmni vörunnar og vinnsluhagkvæmni.
◆ Sparaðu 90% af tímanum sem þarf til aðstoðar við vélina.
Ytra byrði
Hönnun loksins á fimmása vinnslumiðstöðinni í FH seríunni er í samræmi við ströng CE öryggisstaðla. Þétt málmplata kemur í veg fyrir að notandinn komist óvart inn á vinnusvæðið við vinnslu og kemur jafnframt í veg fyrir notkun háþrýstiskurðarvökva eða flísar frá vélinni, fyrir utan viðvörunarmerkiplötuna. Aðgerðarhurðin er einnig búin öryggisrofa til að koma í veg fyrir slys við notkun eða viðhald. Hún er einnig með stóran gluggi sem auðveldar notandanum að skilja notkun og vinnslu vélarinnar.
Vöruflokkar
-

VC serían CNC vinnslumiðstöð með mikilli stífni með ...
-

HP serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

HT serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

VS serían fjögurra spora þungavinnu CNC vinnsluvél
-

V-röð CNC vinnslumiðstöð með mikilli stífni
-

X sería tvöfaldur dálkur CNC vinnslumiðstöð
-

Lárétt 5-ása CNC vinnslumiðstöð TKG1600
-

CNC lóðrétt beygju- og fræsingarvél fyrir samsetta...
-

Háhraða CNC vinnslumiðstöð GM serían
-

Háhraða CNC fræsingarvél GT serían
-

Tvöfaldur snælda CNC rennibekkur SK32
-

CNC lóðrétt vinnslumiðstöð RFTV510 fyrir hjól...