


Sérstakar vélar fyrir lokann HG40/50Q

Vörustillingar
Eiginleikar
Fjölhæf vinnsla:
Styður við beygju á ytri hringjum, endaflötum, keilulaga yfirborðum, suðurásum og hringbogum, sem nær yfir kröfur um vinnslu kjarnahluta loka.
Nákvæm suðugrópvinnsla tryggir þéttingu loka; framúrskarandi yfirborðsáferð (Ra 0,8–1,6) fyrir hringlaga boga.
Sjálfvirkni samhæfni:
Samhæft við sjálfvirk kerfi eins og vélmenni og fóðrunarkerfi, sem gerir kleift að samþætta það óaðfinnanlega við sjálfvirkar lokalínur fyrir samfellda framleiðslu.
Hraðferlingshraði X/Z-ássins upp á 20 m/mín. eykur skilvirkni vinnslu.
Stöðugleiki og áreiðanleiki:
45° hallandi samþætt uppbygging eykur stífleika og stöðugleika fyrir þungar skurðaðgerðir.
Þríátta turnhönnun (verkfærahaldari: □25×25) dregur úr tíma sem skiptir um verkfæri, tilvalið fyrir lotuvinnslu.
Hágæða afköst:
Hámarks snúningshraði 3000 snúningar/mín. með endurtekinni staðsetningarnákvæmni upp á 0,005 mm (X-ás)/0,008 mm (Z-ás).
Línulegar leiðbeiningar og kúluskrúfudrif tryggja stöðugleika í vinnslu og langtíma nákvæmni.
Niðurstaða:
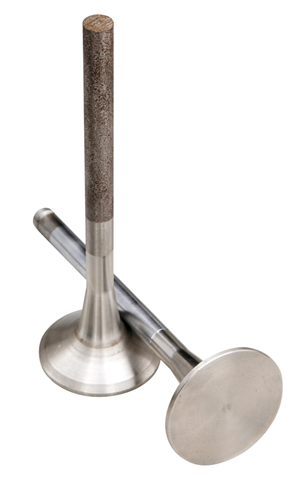
Það er hentugt til að snúa ytri hring, endafleti, keilulaga yfirborði, suðugróp og hringboga loka.
Það er hægt að para það við mismunandi sjálfvirknikerfi og tengja það við sjálfvirkar framleiðslulínur loka.
Umsóknir
Atvinnugreinar:Jarðefnafræði, orkuframleiðsla, skipasmíði, almennar vélar.
Atburðarásir:Nákvæm vinnsla í miklu magni á mikilvægum lokahlutum (t.d. kúlulokum, hliðarlokum, kúlulokum), sérstaklega hentug til samþættingar í sjálfvirkar framleiðslulínur.
Tæknilegar upplýsingar
| Færibreyta | Nafn | eining | HG40/50Q |
| Rúm | Rúmstilling | / | 45° hallandi rúm. Sambyggður rúmbotn. |
| Miðjuhæð | Miðjuhæð | mm | 350 |
| Vinnusvið | Hámarks snúningsþvermál á rúminu | mm | φ420 |
| Leiðarbrautarspenn X/Z | mm | X:240/Z:320 | |
| Hámarks beygjuþvermál | mm | Diskur: φ350, Skaft: φ280 | |
| Hámarks vinnslulengd | mm | 500 | |
| Fóður | Hámarksferð X-áss (þversnið) | mm | 220 |
| Hraður hreyfihraði X/Z-ássins | m/mín | 20/20 | |
| Breidd línulegrar leiðar (X/Z-ás) | mm | X:35/Z:35 | |
| Kúluskrúfusamsetning (X/Z-ás) | mm | X:3210/Z:4010 | |
| Snælda | Upplýsingar um spindilhaus | HSK | A2-6 |
| Snælduborunartapera | / | 80 # metra keila | |
| Þvermál í gegnum gat á spindli | mm | φ65 | |
| Snælduútgangur | mm | 0,005 | |
| Hámarks snúningshraði | snúningar/mín. | 3000 | |
| Turn | Tegund turns |
| Þrískipt hnífaborð 1 stk. |
| Upplýsingar um verkfærahaldara | mm | □25*25 | |
| Snældu drif | Samhæft stjórnkerfi | sett | 1 |
| Aðalmótorafl | Snældu servó mótorkraftur | kw | 7,5 |
| Aðferð til að fjarlægja flís | handvirkt stjórnað | ||
| Þyngd |
| kg | 3150 |
| Nákvæmni vinnslu | Endurtekin staðsetningarnákvæmni X/Z | mm | 0,005/0,008 |
| Rúnnun | mm | 0,005 | |
| Þvermálssamkvæmni | mm | 0,015/300 | |
| Flatleiki | mm | 0,02/300 (aðeins íhvolfur) | |
| Yfirborðsgrófleiki (ál/stál) | Ra | 0,8~1,6 | |
| Verndarhlíf | Heildargirðing með rennihurð | sett | 1 |
Fjölhæf vinnsla:
Styður við beygju á ytri hringjum, endaflötum, keilulaga yfirborðum, suðurásum og hringbogum, sem nær yfir kröfur um vinnslu kjarnahluta loka.
Nákvæm suðugrópvinnsla tryggir þéttingu loka; framúrskarandi yfirborðsáferð (Ra 0,8–1,6) fyrir hringlaga boga.
Sjálfvirkni samhæfni:
Samhæft við sjálfvirk kerfi eins og vélmenni og fóðrunarkerfi, sem gerir kleift að samþætta það óaðfinnanlega við sjálfvirkar lokalínur fyrir samfellda framleiðslu.
Hraðferlingshraði X/Z-ássins upp á 20 m/mín. eykur skilvirkni vinnslu.
Stöðugleiki og áreiðanleiki:
45° hallandi samþætt uppbygging eykur stífleika og stöðugleika fyrir þungar skurðaðgerðir.
Þríátta turnhönnun (verkfærahaldari: □25×25) dregur úr tíma sem skiptir um verkfæri, tilvalið fyrir lotuvinnslu.
Hágæða afköst:
Hámarks snúningshraði 3000 snúningar/mín. með endurtekinni staðsetningarnákvæmni upp á 0,005 mm (X-ás)/0,008 mm (Z-ás).
Línulegar leiðbeiningar og kúluskrúfudrif tryggja stöðugleika í vinnslu og langtíma nákvæmni.
Niðurstaða:
Það er hentugt til að snúa ytri hring, endafleti, keilulaga yfirborði, suðugróp og hringboga loka.
Það er hægt að para það við mismunandi sjálfvirknikerfi og tengja það við sjálfvirkar framleiðslulínur loka.
| Færibreyta | Nafn | eining | HG40/50Q |
| Rúm | Rúmstilling | / | 45° hallandi rúm. Sambyggður rúmbotn. |
| Miðjuhæð | Miðjuhæð | mm | 350 |
| Vinnusvið | Hámarks snúningsþvermál á rúminu | mm | φ420 |
| Leiðarbrautarspenn X/Z | mm | X:240/Z:320 | |
| Hámarks beygjuþvermál | mm | Diskur: φ350, Skaft: φ280 | |
| Hámarks vinnslulengd | mm | 500 | |
| Fóður | Hámarksferð X-áss (þversnið) | mm | 220 |
| Hraður hreyfihraði X/Z-ássins | m/mín | 20/20 | |
| Breidd línulegrar leiðar (X/Z-ás) | mm | X:35/Z:35 | |
| Kúluskrúfusamsetning (X/Z-ás) | mm | X:3210/Z:4010 | |
| Snælda | Upplýsingar um spindilhaus | HSK | A2-6 |
| Snælduborunartapera | / | 80 # metra keila | |
| Þvermál í gegnum gat á spindli | mm | φ65 | |
| Snælduútgangur | mm | 0,005 | |
| Hámarks snúningshraði | snúningar/mín. | 3000 | |
| Turn | Tegund turns | Þrískipt hnífaborð 1 stk. | |
| Upplýsingar um verkfærahaldara | mm | □25*25 | |
| Snældu drif | Samhæft stjórnkerfi | sett | 1 |
| Aðalmótorafl | Snældu servó mótorkraftur | kw | 7,5 |
| Aðferð til að fjarlægja flís | handvirkt stjórnað | ||
| Þyngd | kg | 3150 | |
| Nákvæmni vinnslu | Endurtekin staðsetningarnákvæmni X/Z | mm | 0,005/0,008 |
| Rúnnun | mm | 0,005 | |
| Þvermálssamkvæmni | mm | 0,015/300 | |
| Flatleiki | mm | 0,02/300 (aðeins íhvolfur) | |
| Yfirborðsgrófleiki (ál/stál) | Ra | 0,8~1,6 | |
| Verndarhlíf | Heildargirðing með rennihurð | sett | 1 |
Vöruflokkar
-

VC serían CNC vinnslumiðstöð með mikilli stífni með ...
-

HP serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

HT serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

VS serían fjögurra spora þungavinnu CNC vinnsluvél
-

V-röð CNC vinnslumiðstöð með mikilli stífni
-

X sería tvöfaldur dálkur CNC vinnslumiðstöð
-

Lárétt 5-ása CNC vinnslumiðstöð TKG1600
-

CNC lóðrétt beygju- og fræsingarvél fyrir samsetta...
-

Háhraða CNC vinnslumiðstöð GM serían
-

Háhraða CNC fræsingarvél GT serían
-

Tvöfaldur snælda CNC rennibekkur SK32
-

CNC lóðrétt vinnslumiðstöð RFTV510 fyrir hjól...