


Sérstök vél fyrir sveifarás HG40/50QZ

Vörustillingar
Yfirlit yfir vöru
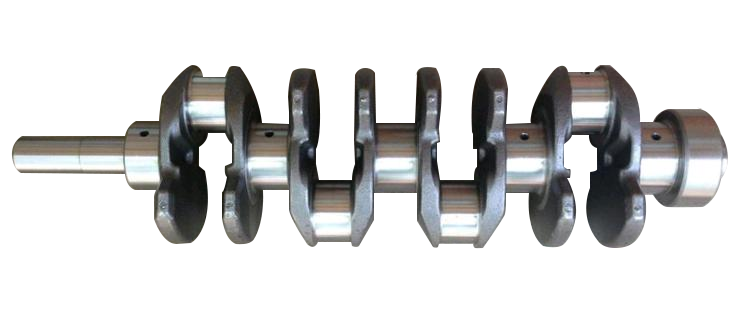
Sérhæfða vélin fyrir sveifarás er CNC rennibekkur sem er hönnuð fyrir afkastamikla og nákvæma vinnslu á sveifarásum, sérstaklega þróuð fyrir framleiðsluþarfir bílaiðnaðarins, skipaiðnaðarins og þungavinnuvélaiðnaðarins. Með því að samþætta samvinnustýringu undirspindla, sérstakt vísitölufestingarkerfi og samstillta snúningstækni, gerir þessi búnaður kleift að framkvæma flókna miðskekkjuvinnslu á einhliða og fjölhliða sveifarásum, sem bætir verulega vinnsluhagkvæmni og kraftmikinn stöðugleika til að mæta kröfum um nákvæma framleiðslu á sveifarásum í stórum stíl.
Eiginleikar
Samvinna á mörgum ásum og sérstakt festingarkerfi:
Búin undirspindel og sértækum vísitölufestingum fyrir sveifarás, sem gerir kleift að staðsetja hratt og festa sveifarása með mikilli sveif og lágmarka handvirkar stillingar.
Vísitölustillingin gerir kleift að stilla hornið sveigjanlega til að mæta fjölbreyttum vinnsluþörfum fyrir sveifarása með einni til fleiri en einni snúningi.
Flókin sérvitringarvélahæfni:
Samstillt snúningsstýring milli aðalspindils og undirspindils tryggir nákvæma beygju á miðlægum sveifaráshlutum, sem eykur verulega stífleika við skurð til að koma í veg fyrir yfirborðsgalla af völdum titrings.
Styður samþætta vinnslu á tengistöngum sveifarásar, aðaltöppum og flansendafleti, sem skilar framúrskarandi yfirborðsáferð sem uppfyllir kröfur um mikla nákvæmni.
Mjög stíf uppbygging og snjöll stjórnun:
Er með mjög stífu steypujárnsrúmi ásamt nákvæmum leiðarkerfi, sem tryggir stöðugleika og endingu við erfiðar skurðaraðstæður.
Innbyggt greint CNC kerfi styður forritun margra ferla og rauntíma eftirlit, einföldar aðgerðir og eykur sjálfvirkni.
Mikil skilvirkni og sveigjanleg aðlögunarhæfni:
Mátunarhönnun gerir kleift að breyta stillingum fljótt til að laga sig að sveifarásum með mismunandi forskriftum, sem dregur úr uppsetningartíma.
Staðlaðar sjálfvirkar hjálparaðgerðir (t.d. flísstjórnun) lágmarka handvirka íhlutun og hámarka nýtingu búnaðar.
Niðurstaða:
Það er búið sérstökum festingum og vísitölubúnaði fyrir hjálparspindalinn og viðeigandi sveifarása. Möguleg er að vinna með sérvitring á einni og mörgum sveifarásum. Aðalásinn og hjálparaðalásinn geta snúist samstillt til að auka stífleika sveifarássins við skurð.
Umsóknir
Atvinnugreinar:Bílavélar, skipaaflskerfi, þungavinnuvélar, framleiðsla dísilvéla.
Dæmigert atburðarás:
Bifreiðar: Nákvæm vinnsla á sveifarásum fólks-/atvinnubíla með fullri nákvæmni.
Sjómennska: Fjölkasta miðbeygja og flókin útlínumótun stórra sveifarása fyrir báta.
Verkfræðivélar: Framleiðsla á þungum sveifarásum fyrir gröfur og krana í stórum stíl.
Orkubúnaður: Nákvæmar viðgerðir og endurnýjun á sveifarásum rafalbúnaðar.
Tæknilegar upplýsingar
| Færibreyta | Nafn | eining | HG40/50QZ |
| Rúm | Rúmstilling | / | Rúmbotninn er ein eining með staðlaðri 45° halla |
| X/Z leiðarbrautarform | / | Nákvæmar línulegar rúlluleiðarar | |
| Vinnusvið | Hámarks snúningsþvermál á rúminu | mm | Φ500 |
| Hámarks skurðarþvermál | mm | Skaft: φ250, Diskur: φ400 | |
| Hámarks vinnslulengd | mm | 500 | |
| Hámarksfjarlægð á oddi | mm | 590 | |
| Fóður | Hámarksferð X/Z-áss | mm | 220/650 |
| Hraður hreyfihraði X/Z-ássins | m/mín | 20/20 | |
| Snælda | Snælduhaus | HSK | A2-8 |
| Snældukeila |
| 100 # metra keila | |
| Þvermál í gegnum gat á spindli | mm | Φ90 | |
| Hámarks snúningshraði | snúningar/mín. | 3000 | |
| Undirspindel | Undirspindelhaus | HSK | A2-5 |
| Þvermál í gegnum gatið | mm | Φ46 | |
| Hámarkshraði undirspindels | snúningar/mín. | 1000 | |
| Chuck | Snældaás | Tomma | 8″ (holur) |
| Undirspindel | Tomma | 6″ (holur) | |
| Turn | Tegund turns | / | 100-8T |
| Upplýsingar um verkfærahaldara | mm | □25*25, verkfærahaldari fyrir kringlótt gat Φ40 | |
| Flísafjarlæging | Aðferð til að fjarlægja flís |
| Sjálfvirk afturhlera |
| Kraftur aðalmótors | Snældu servó mótorkraftur | KW | 11-15 |
| Ytri vídd | Lengd * Breidd * Hæð | mm | 2550*1730*1840 |
| Þyngd | kg | 4300/4700 | |
| Nákvæmni vinnslu | Endurtekin staðsetningarnákvæmni X/Y | mm | 0,003/0,005 |
| Rúnnun | mm | 0,005 | |
| Þvermálssamkvæmni | mm | 0,015/300 | |
| Flatleiki | mm | 0,015/300 (aðeins íhvolfur) | |
| Yfirborðsgrófleiki (ál/stál) | Ra | 0,8~1,6 | |
| Verndarform | Alveg lokað hulstur | sett | 1 |
Samvinna á mörgum ásum og sérstakt festingarkerfi:
Búin undirspindel og sértækum vísitölufestingum fyrir sveifarás, sem gerir kleift að staðsetja hratt og festa sveifarása með mikilli sveif og lágmarka handvirkar stillingar.
Vísitölustillingin gerir kleift að stilla hornið sveigjanlega til að mæta fjölbreyttum vinnsluþörfum fyrir sveifarása með einni til fleiri en einni snúningi.
Flókin sérvitringarvélahæfni:
Samstillt snúningsstýring milli aðalspindils og undirspindils tryggir nákvæma beygju á miðlægum sveifaráshlutum, sem eykur verulega stífleika við skurð til að koma í veg fyrir yfirborðsgalla af völdum titrings.
Styður samþætta vinnslu á tengistöngum sveifarásar, aðaltöppum og flansendafleti, sem skilar framúrskarandi yfirborðsáferð sem uppfyllir kröfur um mikla nákvæmni.
Mjög stíf uppbygging og snjöll stjórnun:
Er með mjög stífu steypujárnsrúmi ásamt nákvæmum leiðarkerfi, sem tryggir stöðugleika og endingu við erfiðar skurðaraðstæður.
Innbyggt greint CNC kerfi styður forritun margra ferla og rauntíma eftirlit, einföldar aðgerðir og eykur sjálfvirkni.
Mikil skilvirkni og sveigjanleg aðlögunarhæfni:
Mátunarhönnun gerir kleift að breyta stillingum fljótt til að laga sig að sveifarásum með mismunandi forskriftum, sem dregur úr uppsetningartíma.
Staðlaðar sjálfvirkar hjálparaðgerðir (t.d. flísstjórnun) lágmarka handvirka íhlutun og hámarka nýtingu búnaðar.
Niðurstaða:
Það er búið sérstökum festingum og vísitölubúnaði fyrir hjálparspindalinn og viðeigandi sveifarása. Möguleg er að vinna með sérvitring á einni og mörgum sveifarásum. Aðalásinn og hjálparaðalásinn geta snúist samstillt til að auka stífleika sveifarássins við skurð.
| Færibreyta | Nafn | eining | HG40/50QZ |
| Rúm | Rúmstilling | / | Rúmbotninn er ein eining með staðlaðri 45° halla |
| X/Z leiðarbrautarform | / | Nákvæmar línulegar rúlluleiðarar | |
| Vinnusvið | Hámarks snúningsþvermál á rúminu | mm | Φ500 |
| Hámarks skurðarþvermál | mm | Skaft: φ250, Diskur: φ400 | |
| Hámarks vinnslulengd | mm | 500 | |
| Hámarksfjarlægð á oddi | mm | 590 | |
| Fóður | Hámarksferð X/Z-áss | mm | 220/650 |
| Hraður hreyfihraði X/Z-ássins | m/mín | 20/20 | |
| Snælda | Snælduhaus | HSK | A2-8 |
| Snældukeila | 100 # metra keila | ||
| Þvermál í gegnum gat á spindli | mm | Φ90 | |
| Hámarks snúningshraði | snúningar/mín. | 3000 | |
| Undirspindel | Undirspindelhaus | HSK | A2-5 |
| Þvermál í gegnum gatið | mm | Φ46 | |
| Hámarkshraði undirspindels | snúningar/mín. | 1000 | |
| Chuck | Snældaás | Tomma | 8″ (holur) |
| Undirspindel | Tomma | 6″ (holur) | |
| Turn | Tegund turns | / | 100-8T |
| Upplýsingar um verkfærahaldara | mm | □25*25, verkfærahaldari fyrir kringlótt gat Φ40 | |
| Flísafjarlæging | Aðferð til að fjarlægja flís | Sjálfvirk afturhlera | |
| Kraftur aðalmótors | Snældu servó mótorkraftur | KW | 11-15 |
| Ytri vídd | Lengd * Breidd * Hæð | mm | 2550*1730*1840 |
| Þyngd | kg | 4300/4700 | |
| Nákvæmni vinnslu | Endurtekin staðsetningarnákvæmni X/Y | mm | 0,003/0,005 |
| Rúnnun | mm | 0,005 | |
| Þvermálssamkvæmni | mm | 0,015/300 | |
| Flatleiki | mm | 0,015/300 (aðeins íhvolfur) | |
| Yfirborðsgrófleiki (ál/stál) | Ra | 0,8~1,6 | |
| Verndarform | Alveg lokað hulstur | sett | 1 |
Vöruflokkar
-

VC serían CNC vinnslumiðstöð með mikilli stífni með ...
-

HP serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

HT serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

VS serían fjögurra spora þungavinnu CNC vinnsluvél
-

V-röð CNC vinnslumiðstöð með mikilli stífni
-

X sería tvöfaldur dálkur CNC vinnslumiðstöð
-

Lárétt 5-ása CNC vinnslumiðstöð TKG1600
-

CNC lóðrétt beygju- og fræsingarvél fyrir samsetta...
-

Háhraða CNC vinnslumiðstöð GM serían
-

Háhraða CNC fræsingarvél GT serían
-

Tvöfaldur snælda CNC rennibekkur SK32
-

CNC lóðrétt vinnslumiðstöð RFTV510 fyrir hjól...