


Fimmása vinnslumiðstöð FH135P
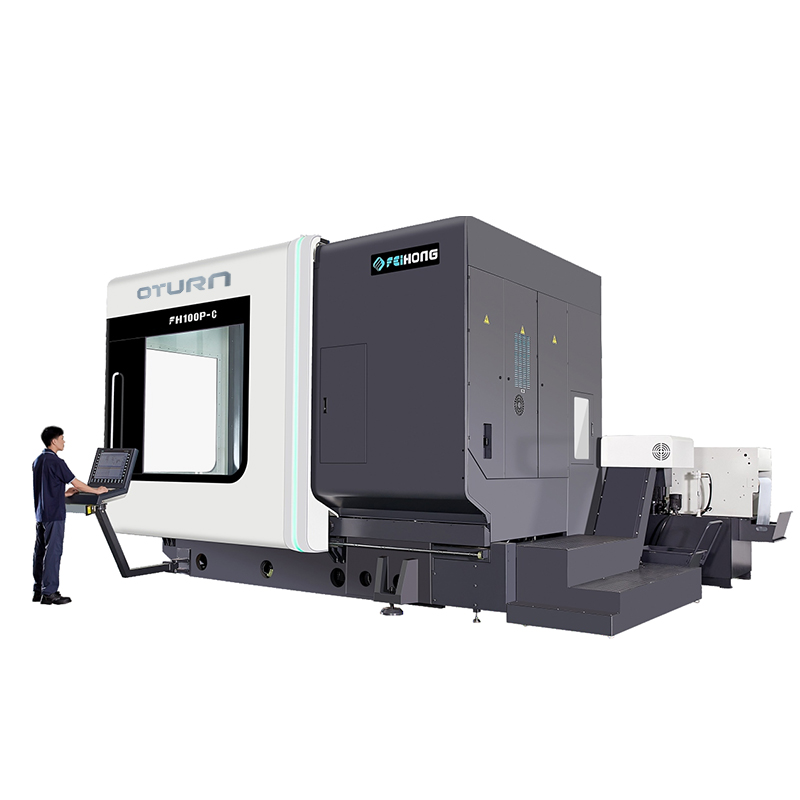
Fimmásasamtímisvinnslumiðstöð
XYZ línuleg ás holkælingarskrúfudrif
Bein drifskipting með snúningsás B\C DD
Fullkomið lokað lykkjukerfi fyrir algildismælingar
Aðalstilling
Tafla yfir virkni staðlaðra fylgihluta (vinsamlegast sjáið virkni stjórntækisins fyrir rafmagnsstýringarhlutann)
| No | Vara | Eining | Magn |
| 1. | FH stórgrind steinefnasteypa | Setja | 1 |
| 2. | Siemens ONE stjórnkerfi | Setja | 1 |
| 3. | Skjár: 21,5 tommu snertiskjár | Setja | 1 |
| 4. | FH fimmása fjölnota sveifluhaus (B-ás) | Setja | 1 |
| 5. | Rafmagns fræsingarsnælda FH-DGZX-28010/42B2 (varið beygjuvirkni) | PC | 1 |
| 6. | X/Y/Z ás holkæld kúluskrúfa | PCS | 3 |
| 7. | Beindrifinn snúningsborð fyrir fræsingu (C-ás) | Setja | 1 |
| 8. | B-ás RCN8380 29 bita algildur kóðari | PC | 1 |
| 9. | C-ás RCN2580 28 bita algildur kóðari | PC | 1 |
| 10. | INA rúllulínur | Sett | 7 |
| 11. | Snældu vatnskælikerfi | Setja | 1 |
| 12. | Vatnsúði fyrir vélhring | Setja | 1 |
| 13. | Fimmása höfuð hálfmána vatnsúði, hálfmána blása | Setja | 1 |
| 14. | Öryggislæsingarkerfi fyrir vinnuhurðir að framan og á hlið | Setja | 1 |
| 15. | Vatnsheld lýsing á vinnutunnu | PCS | 2 |
| 16. | Vökvastöð | Setja | 1 |
| 17. | Miðlægur miðstýrður fóðursmurningarbúnaður | Setja | 1 |
| 18. | Notkun hliðarhreinsunar vatnsbyssu og loftbyssu | Setja | 1 |
| 19. | Skurðvökvakerfi (CTS 25 bar) | Setja | 1 |
| 20. | Alveg lokað verndandi málmplata | Setja | 1 |
| 21. | Aðgerðarkassi | Setja | 1 |
| 22. | Rafmagnskassa fyrir loftkælingu | Setja | 1 |
| 23. | Rafrænt handhjól frá Siemens | PC | 1 |
| 24. | Fótstýrður losunarrofi fyrir spindilverkfæri | PC | 1 |
| 25. | Þrílit ljós vélarinnar | Setja | 1 |
| 26. | 40 stk. HSK-A63 verkfæratímarit og servó ATC kerfi | Setja | 1 |
| 27. | X/Y/Z þriggja ása algildisgrindarkvarði | Sett | 3 |
| 28. | Spíralflísarúlla og aftari flísarflutningsvagn | Setja | 1 |
| 29. | Renishaw OMP60 innrauða mælitæki | Setja | 1 |
| 30 ára. | Renishaw NC4F230 verkfærastillir | Setja | 1 |
| 31. | Grunnlagspúðar og grunnboltar | Setja | 1 |
| 32. | Tæknileg handbók | Setja | 1 |
Færibreyta
| Fyrirmynd | Eining | FH135P |
| Ferðalög | ||
| X-ás ferðalag | mm | 1450 |
| Y-áss ferðalag | mm | 1450 |
| Z-áss ferð | mm | 1000 |
| Fjarlægð frá spindilsnef að yfirborði vinnuborðs | mm | 160-1160 |
| Lárétt fræsihaus | mm | 30-1030 |
| Fóðrun/hraður hreyfingarhraði | m/mín | 40 |
| Fóðrunarkraftur | KN | 10 |
| Snúningsborð (C-ás) | ||
| Stærð vinnuborðs | mm | Ø1400x1300 |
| Hámarksborðsálag (fræsingu) | kg | 4000 |
| Hámarkshraði fræsiborðs | snúninga á mínútu | 50 |
| Lágmarks klofningshorn | ° | 0,001 |
| Metið tog | Nm | 1330 |
| Hámarks tog | Nm | 2630 |
| CNC sveiflufræshaus (B-ás) | ||
| Sveiflusvið (0=lóðrétt/180=lárétt) | ° | -15~180 |
| Hraðferð og fóðrunarhraði | snúninga á mínútu | 50 |
| Lágmarks klofningshorn | ° | 0,001 |
| Metið tog | Nm | 1050 |
| Hámarks tog | Nm | 2130 |
| Snælda | ||
| Snælduhraði | snúninga á mínútu | 10000 |
| Snælduafl (S1) | Kw | 42/58 |
| Snúningsmót (S1/S6) | Nm | 215/350 |
| Snældukeila |
| HSKA100 |
| Verkfæratímarit | ||
| Tólviðmót |
| HSKA100 |
| Rými verkfæratímarits | PCS | 40 |
| Hámarksþvermál/lengd/þyngd verkfæris |
| Ø135/300/12 |
| Skiptitími verkfæra (tól á milli tækja) | S | 4 |
| Mælitæki | ||
| Innrauður rannsakandi | Renishaw OMP60 | |
| Tólgreiningartæki í vinnusvæði | Renishaw NC4F230 | |
| Staðsetningarnákvæmni (ISO230-2 og VDI3441) | ||
| Nákvæmni staðsetningar X/Y/Z | mm | 0,006 |
| X/Y/Z nákvæmni endurtekinnar staðsetningar | mm | 0,004 |
| Nákvæmni staðsetningar B/C |
| 8" |
| B/C Endurtekningarstaðsetningarnákvæmni |
| 4" |
| CNC stjórnandi | ||
| CNC kerfi |
| Siemens ONE |
Helstu upplýsingar um vélina | Besta uppsetning á stífri uppbyggingu
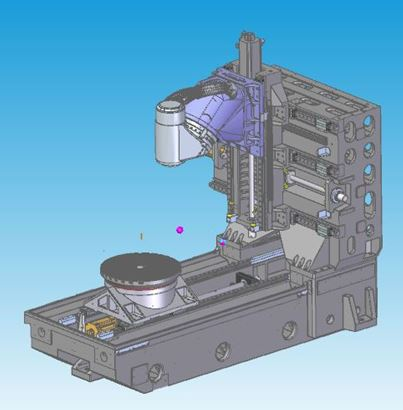
Hönnunareiginleikar | Besta greiningarhönnun fyrir vélræna vírsteypu
◆Heil kassalaga hitasamhverf steypubygging, úr hágæða steypujárni af Meehanite-gæði
◆Herðandi og náttúruleg öldrunarmeðferð til að útrýma innri streitu
◆ Uppbyggingarlegur náttúrulegur tíðni titringur útrýmir streitu við efnisvinnslu
◆Hönnun stórra og stífra súlna á öllum veggnum getur á áhrifaríkan hátt bætt stífleika og nákvæmni í stöðugri og kraftmikilli notkun.
◆ Þriggja ása holkælingarskrúfudrif
Rafmagnssnælda
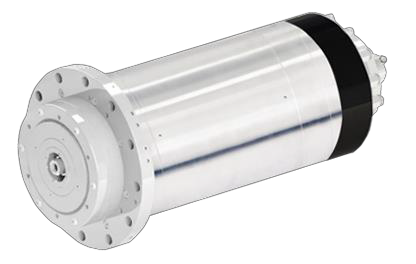
Hönnunareiginleikar
◆ Samkvæmt eiginleikum vélarinnar, sjálfstæð rannsókn, þróun og framleiðsla.
◆Keilulaga gatið á HSK-A100 er notað í FH135P líkaninu.
◆ Notið ytra kælikerfi fyrir hringrásarkælingu, sem getur á áhrifaríkan hátt tryggt notkun rafmagnssnældunnar.
CNC sveiflufræshaus (B-ás)
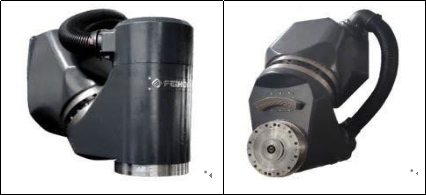
Hönnunareiginleikar
◆ Óháð hönnun og framleiðsla.
◆ Innbyggð DD mótor núll gírkeðja engin bakslagshönnun.
◆Há hröðunareiginleikar.
◆ Stysta bilið milli nefspunkts verkfærisins á spindlinum og burðarpunktsins tryggir hámarks stífleika skurðarins.
◆Stærri YRT-legur bæta stífleika.
◆ Búið með HEIDENHAIN RCN8380 seríu algeru snúningskóðara mælikerfi, fullkomlega lokaðri lykkjustýringu, til að tryggja bestu nákvæmni.
◆Hönnun B-ása kælikerfis dregur úr varmaflutningi.
Snúningsborð (C-ás borð)
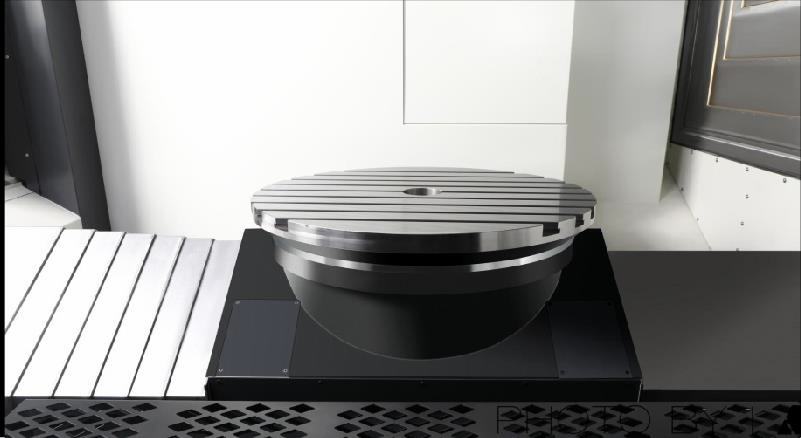
Hönnunareiginleikar
◆ Óháð hönnun og framleiðsla.
◆ Innbyggð DD mótor núll gírkeðja engin bakslagshönnun.
◆Há hröðunar- og hraðaminnkunarviðbrögð.
◆Stærri YRT-legur auka stífleika.
◆ Stórt hlutfallslegt akstursmót, staðsetning og vinnsla með borðstaðsetningu og klemmubúnaði
◆ Mæta þörfum fræsingar, draga úr meðhöndlun vinnustykkis og bæta nákvæmni vörunnar.
◆ Búin með HEIDENHAIN snúningskóðara með mikilli nákvæmni, fullkomlega lokaðri lykkjustýringu til að tryggja bestu nákvæmni.
◆Hönnun kælikerfis til að draga úr varmaflutningi.
Stjórnkerfi
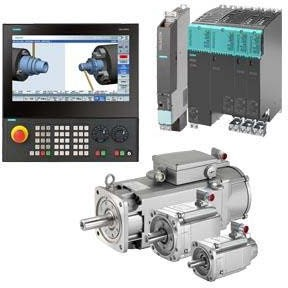
Valmöguleikar
◆Veldu stjórnunarhýsilinn NCU730.3B fyrir fimmása tengingu (sjá virknitöfluna fyrir nánari upplýsingar um kerfisstillingu)
◆Með RTCP virkni
◆ Veldu Siemens S120 drif með þrefaldri ofhleðslugetu og 1FT seríumótor með miklum hreyfieiginleikum
◆Veldu TCU30.3+ICP427E sem gagnvirkan HMI-hýsil, IPC hefur meiri reiknhraða og meira geymslurými
Sjálfvirkt verkfæraskiptikerfi
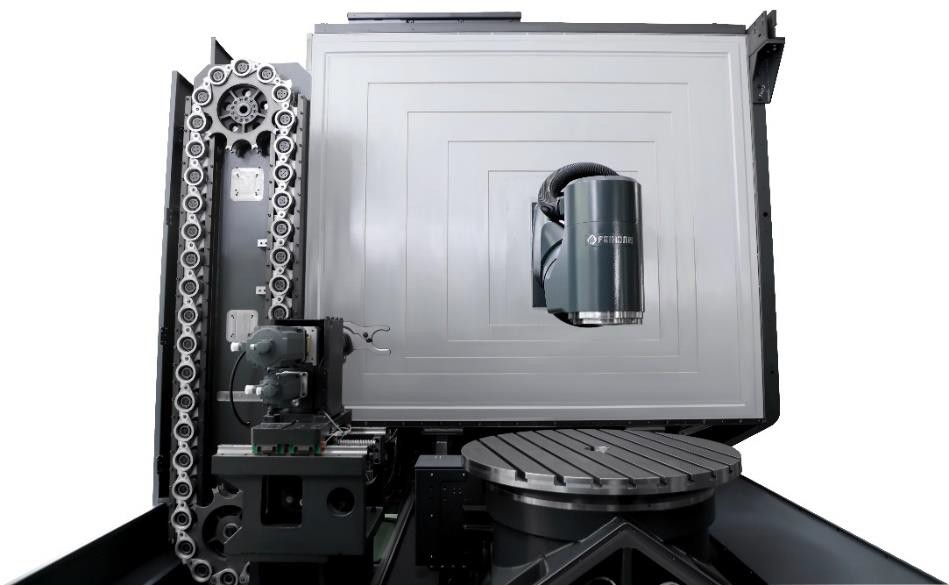
Hönnunareiginleikar
◆ Óháð hönnun og framleiðsla.
◆Val og verkfæraskipti nota servómótor til að stjórna aðgerð tengipunktsins, sem er stöðugri og nákvæmari.
◆ Í samvinnu við verkfærastjórnunarvirknina í Siemens ONE, skilvirkari verkfærastjórnun.
Lyftanleg verkfærastillir
Hönnunareiginleikar
◆Búið með Ransishaw NC4F230R verkfærasetti með meiri nákvæmni.
◆Sjálfvirk verkfærastilling á vélinni, sjálfvirk uppfærsla á verkfærabótum.
◆ Hægt er að hækka og lækka verkfærastillingarbúnaðinn til að spara pláss á vinnsluyfirborðinu.
◆ Fullkomlega innsigluð málmplötuhönnun til að vernda verkfærasettarann fyrir skemmdum af völdum vatns og járnsláttar við vinnslu.
Innrauður rannsakandi
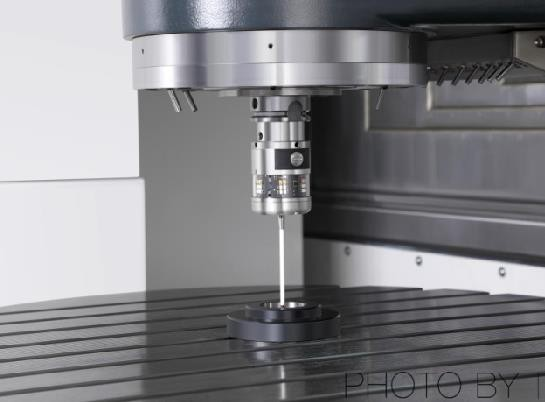
Hönnunareiginleikar
◆Búið með Renishaw OMP60 innrauða mælieiningu.
◆Jöfnun og stærðarskoðun á vinnustykki á vélinni getur dregið úr handvirkum skoðunarvillum og bætt nákvæmni vörunnar og vinnsluhagkvæmni.
◆90% sparnaður í aðstoðartíma um borð.
Útlit
Hönnun loksins á fimmása vinnslumiðstöðinni í FH seríunni er í samræmi við ströng CE öryggisstaðla. Þétt málmplata kemur í veg fyrir að notandinn komist óvart inn á vinnusvæðið við vinnslu og kemur jafnframt í veg fyrir notkun háþrýstiskurðarvökva eða flísar frá vélinni, fyrir utan viðvörunarmerkiplötuna. Aðgerðarhurðin er einnig búin öryggisrofa til að koma í veg fyrir slys við notkun eða viðhald. Hún er einnig með stóran gluggi sem auðveldar notandanum að skilja notkun og vinnslu vélarinnar.
Þrif
Notið sjónaukahlífina og hlífðarplötuna til að vernda flísar sem myndast við notkun, forðist skvettur á skurði og valdið skemmdum á öðrum vélbúnaði.
Lýsing
Vinnusvæðið er búið tveimur LED ljósum og lýsingarstyrkurinn er viðhaldinn yfir 800LUX, sem veitir notandanum viðeigandi bjart vinnuumhverfi.
Rekstrarhæfni
Rekstrarhliðin er búin klofinni rennihurð sem býður upp á stórt opnunarrými sem hentar vel til að hlaða og afferma vinnustykkið frjálslega úr þremur áttum með krananum.
Vöruflokkar
-

VC serían CNC vinnslumiðstöð með mikilli stífni með ...
-

HP serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

HT serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

VS serían fjögurra spora þungavinnu CNC vinnsluvél
-

V-röð CNC vinnslumiðstöð með mikilli stífni
-

X sería tvöfaldur dálkur CNC vinnslumiðstöð
-

Lárétt 5-ása CNC vinnslumiðstöð TKG1600
-

CNC lóðrétt beygju- og fræsingarvél fyrir samsetta...
-

Háhraða CNC vinnslumiðstöð GM serían
-

Háhraða CNC fræsingarvél GT serían
-

Tvöfaldur snælda CNC rennibekkur SK32
-

CNC lóðrétt vinnslumiðstöð RFTV510 fyrir hjól...