


Tvöfaldur snælda CNC rennibekkur 208 serían


Vörumyndband
Vörustillingar
Inngangur
TurnDhönnunPafköst
Samþætta jákvæða Y-ás uppbyggingin er mjög stíf, þung og hefur betri afköst en Y-ásinn með innsetningu.
· Mýkri og sléttari vinnsla á flatarmálslínum
· Auðveldara að vinna úr samsettum bogadregnum fleti og útlínum
Í samanburði við „Y-innskot“ hefur „jákvætt Y“ augljósa kosti í planfræsingu. „Jákvæð Y“ hreyfing á Y-ásnum er hornrétt á X-ásinn og er eináss hreyfing. „Y-innskot“ hreyfing á Y-ásnum er til að innskota beina línu með samtímis hreyfingu X-ássins og Y-ássins. Í samanburði við „jákvætt Y“ fyrir flatneskju fræsingarplansins er vinnsla „jákvæðs Y“-ássins augljóslega björt og slétt.
BeinDáinSsamstillturErafmagnSpinna
Mikil stífleiki, mikið tog, meiri skilvirkni, betri frágangur, nákvæmari flokkun.
Allir helstu hlutar CNC vélarinnar eru úr steypujárni HT300 með afar sterkri höggdeyfingargetu.
Eiginleikar véla með beindrifin rafmagnsspindla
● Staðsetningarnákvæmni segulhringstigskóðara (sínus og kósínus): 20 bogasekúndur,
Nákvæmni C-áss vísitölu: 40 bogasekúndur
● Hraður ræsingar- og stöðvunarhraði, sparar tíma í vélbúnaði og eykur framleiðslugetu á áhrifaríkan hátt
● Lítið skurðarálag, orkusparnaður og orkusparnaður, betri verndun véla og lengri endingartími
● Útrýma titringi í spindli á áhrifaríkan hátt, jafna vel, ná góðri áferð og bæta yfirborðsáferð vinnuhluta.
(Kostir þess að beygja í stað slípun, útlit hörðs beygju, yfirborðsgrófleiki Ra 0,2μm)
· Snúningsmótorinn er búinn kælikerfi til að bæla niður áhrif hitabreytinga og tryggja að snúðlinn haldi áfram að vinna við stöðugt hitastig.
(Nákvæmni útrennslis nefsins er innan við 0,002 mm, sem tryggir stöðugri nákvæmni)
· Afturfest beindrifinn samstilltur spindill, þægilegri uppsetning og viðhald
· A2-5: 7016AC - tvö að framan, tvö að aftan
· A2-6: framan NN3020+100BAR10S, aftan NN3018
A2-8: framan NN3024+BT022B*2, aftan NN3022
Þungur-DútíCastIRónBasiAnd Cíhlutir
Allar steypur eru fínstilltar með endanlega þáttagreiningu (FEA) til að draga úr aflögun og höggdeyfingu við lyftingu. Steypur helstu sería CNC rennibekka eru styrktar með rifjum til að auka stífleika og hitastöðugleika. Þéttar og samhverfar steypur fyrir haus og hala auka enn frekar stífleika og tryggja mikla nákvæmni í staðsetningu og endurtekningarhæfni.
Tæknilegar upplýsingar
| Vara | Nafn | Eining | 208MS | 208MSY |
| Ferðalög | Hámarks snúningsþvermál rúmsins | mm | Φ680 | Φ700 |
| Hámarks vinnsluþvermál | mm | Φ370 | Φ300 | |
| Hámarks snúningsþvermál á verkfærahaldara | mm | Φ300 | Φ300 | |
| Hámarks vinnslulengd | mm | 420 | 400 | |
| Fjarlægð milli tveggja miðpunkta | mm | - | - | |
| Spinna Sívalningur Chuck | Snældanef | ASA | A2-6 | A2-6 |
| Vökvakerfisstrokka/chuck | Tomma | 8'' | 8'' | |
| Snælda í gegnum gatþvermál | mm | Φ79/66 | Φ79/66 | |
| Hámarksþvermál stangar í gegnum gatið | mm | Φ65/52 | Φ65/52 | |
| Hámarkshraði snældu | snúninga á mínútu | 4300 | 4300 | |
| Snældu mótorkraftur | kw | 18/22 | 18/22 | |
| Snúningsmótor snúnings | Nm | 91-227 | 91-227 | |
| Undir-Spinna Sívalningur Chuck | Undir-Snældanef | ASA | A2-5 | A2-5 |
| Undir-Vökvakerfisstrokka/chuck | Tomma | 6„ | 6„ | |
| Undir-Snælda í gegnum gatþvermál | mm | Φ56 | Φ56 | |
| Undir-Hámarksþvermál stangar í gegnum gatið | mm | Φ46 | Φ46 | |
| Undir-Hámarkshraði snældu | snúninga á mínútu | 5500 | 5500 | |
| Undir-Snældu mótorkraftur | kw | 17,5 | 17,5 | |
| X/ZN/SAxisFþörfPmælieiningar | X mótorafl | kw | 2,5 | 2,5 |
| Y mótorafl | kw | - | 1.2 | |
| Z mótorafl | kw | 2,5 | 2,5 | |
| Smótorafl | Kw | 1.2 | 1.2 | |
| Xásferð | mm | 236 | 204 | |
| Yásferð | mm | - | 100±50 | |
| Zásferð | mm | 510 | 492 | |
| Upplýsingar um X/Z-ás teina | forskrift | 35 rúllur | 35 rúllur | |
| Upplýsingar um Y-ás teina | forskrift | 25 rúllur | 25 rúllur | |
| S-áss ferð | mm | 600 | 600 | |
| Xhröð hreyfing áss | Mm/mín | 20 | 20 | |
| Zhröð hreyfing áss | Mm/mín | 20 | 20 | |
| Yhröð hreyfing áss | Mm/mín | - | 8 | |
| Shröð hreyfing áss | Mm/mín | 24 | 24 | |
| Servóafl TurnPmælieiningar | Tegund rafmagnsturns | / | BMT55 | BMT55 |
| Verkfærastöð | / | 12T | 12T | |
| M mótorafl | kw | 5,5 | 5,5 | |
| M-ás mótor tog | Nm | 35 | 35 | |
| Hámarkshraði aflgjafa | snúninga á mínútu | 6000 | 6000 | |
| Upplýsingar um ytri þvermál verkfærahaldara | mm | 25*25 | 25*25 | |
| Upplýsingar um innri þvermál verkfærahaldara | mm | Φ40 | Φ40 | |
| Tími til að skipta um verkfæri við hliðina | sek. | 0,15 | 0,15 | |
| Staðsetningarnákvæmni | / | ±2” | ±2” | |
| Endurtekið nákvæmni staðsetningar | / | ±1” | ±1” | |
| HalastokkurPmælieiningar | Forritanleg vökvastýrð afturstokk | / | - | - |
| Hámarksferð afturstokks | mm | - |
| |
| Þvermál erma | mm | - |
| |
| Ermaferð | mm | - |
| |
| Ermaþvermál | / | - |
| |
| Stærðir | Heildarvíddir | m | 2800*2100*1800 | 2700*2400*2000 |
| Þyngd vélarinnar u.þ.b. | kg | 5900 | 5300 | |
| Annað | Rúmmál skurðarvökvatanks | L | 150 | 150 |
| Afl kælivatnsdælu | kw | 0,75 | 0,75 | |
| Rúmmál kassa vökvaeiningar | L | 40 | 40 | |
| Afl vökvaolíudælu | kw | 1,5 | 1,5 | |
| Rúmmál smurolíutanks | L | 2 | 2 | |
| Sjálfvirk smurningardæla mótorafl | kw | 50 | 50 |
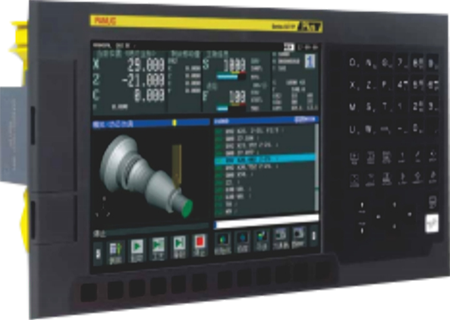
Kynning á stillingum
AuðveldaraTo Use And MmálmgrýtiPöflugur
● Fullkomlega uppfærð hönnun
● Útbúið með notendaviðmóti
● Búið nýjustu CNC og servótækni FANUC
●Staðlað með sérsniðnum aðgerðum
●Aukin minnisgeta
AuðveldleikiOf Use
Komdu í veg fyrir skyndilegt niðurfall véla með fyrirbyggjandi viðhaldi
● Ríkar spár um bilun
Finndu auðveldlega staðsetningu bilunarinnar og styttu bataferlið
● Greiningar-/viðhaldsaðgerðir
Mikil vinnslugeta
StyttChjólTtími
● Hágæða vinnslutækni
Náðu hágæða vinnslu
Fínvinnslutækni á yfirborði
● Greiningar-/viðhaldsvirkni
HáttOaðgerðRát
Styðjið alltaf við ýmsar aðgerðir á vinnslustaðnum
●FANUC
SérsniðinSskjárIs EasíuTo Use
● Staðlaðar sérsniðnar aðgerðir
Frumkvæði á sviði IoT
● Stuðningur við fjölbreytt úrval netkerfa á staðnum
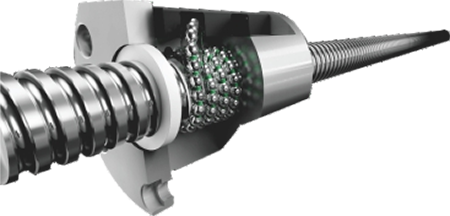
ÞAKBalltSáhöfn
· C3 gæðaflokkur, með hágæða kúluskrúfu, með forhleðslu á hnetum og forspennu á skrúfum til að útrýma bakslagi og lengingu við hitastigshækkun, sem sýnir framúrskarandi nákvæmni í staðsetningu og endurtekningarhæfni.
· Bein drif með servómótor til að draga úr bakslagsvillu.
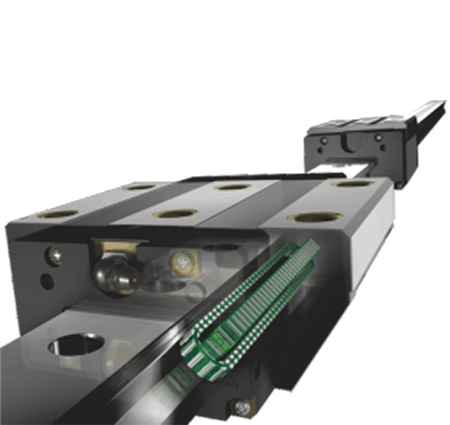
ÞAKRólariLinnra eyraGleiðsögumaður
· P-gráða afar stíf SRG nákvæmnisgráða, línuleg leiðarvísir með núll bili, bogaskurður, skáskurður, yfirborðsáferðin er tiltölulega einsleit. Hentar fyrir mikinn hraða og dregur verulega úr akstursafli sem þarf fyrir CNC vélar.
· Rúllar í stað þess að renna, lítið núningstap, næm svörun, mikil staðsetningarnákvæmni. Það getur borið álagið í hreyfingaráttina á sama tíma og snertiflötur brautarinnar er enn í snertingu við marga punkta meðan álagið stendur og skurðstífleiki minnkar ekki.
· Auðvelt í samsetningu, sterk skiptinleiki og einföld smurning; slitmagnið er mjög lítið og endingartími er langur.
SKFBeyrnalokkar/OilningMvél
· Sjálfvirkur smurbúnaður uppfyllir þarfir ýmissa nota, hentar fyrir ýmsar vinnuaðstæður, áreiðanlegar vörur, sveigjanleg notkun.
· Mæta þörfum smurningar á legum í miklum hita, sterkum titringi og hættulegu umhverfi.
Hver smurpunktur notar rúmmálshlutfallsdreifara til að stjórna smurmagninu og hægt er að stjórna CNC rennibekknum með PLC til að gefa nákvæmlega olíu.
TurnDhönnunPafköst
Samþætta jákvæða Y-ás uppbyggingin er mjög stíf, þung og hefur betri afköst en Y-ásinn með innsetningu.
· Mýkri og sléttari vinnsla á flatarmálslínum
· Auðveldara að vinna úr samsettum bogadregnum fleti og útlínum
Í samanburði við „Y-innskot“ hefur „jákvætt Y“ augljósa kosti í planfræsingu. „Jákvæð Y“-hreyfing á Y-ásnum er hornrétt á X-ásinn og er einásshreyfing. „Y-innskot“ á Y-ásnum er að innskota beina línu með samtímis hreyfingu X-ássins og Y-ássins. Í samanburði við „jákvætt Y“ fyrir flatneskju fræsingarplansins er vinnsla „jákvæðs Y“-ássins augljóslega björt og slétt.
BeinDáinSsamstillturErafmagnSpinna
Mikil stífleiki, mikið tog, meiri skilvirkni, betri frágangur, nákvæmari vísitölusetning.
Allir helstu vélhlutar eru úr steypujárni HT300 með afar sterkri höggdeyfingargetu.
Eiginleikar véla með beindrifin rafmagnsspindla
● Staðsetningarnákvæmni segulhringstigskóðara (sínus og kósínus): 20 bogasekúndur,
Nákvæmni C-áss vísitölu: 40 bogasekúndur
● Hraður ræsingar- og stöðvunarhraði, sparar tíma í vélbúnaði og eykur framleiðslugetu á áhrifaríkan hátt
● Lítið skurðarálag, orkusparnaður og orkusparnaður, betri verndun véla og lengri endingartími
● Útrýma titringi í spindli á áhrifaríkan hátt, jafna vel, ná góðri áferð og bæta yfirborðsáferð vinnuhluta.
(Kostir þess að beygja í stað slípun, útlit hörðs beygju, yfirborðsgrófleiki Ra 0,2μm)
· Snúningsmótorinn er búinn kælikerfi til að bæla niður áhrif hitabreytinga og tryggja að snúðlinn haldi áfram að vinna við stöðugt hitastig.
(Nákvæmni útrennslis nefsins er innan við 0,002 mm, sem tryggir stöðugri nákvæmni)
· Afturfest beindrifinn samstilltur spindill, þægilegri uppsetning og viðhald
· A2-5: 7016AC - tvö að framan, tvö að aftan
· A2-6: framan NN3020+100BAR10S, aftan NN3018
A2-8: framan NN3024+BT022B*2, aftan NN3022
Þungur-DútíCastIRónBasiAogCíhlutir
Allar steypur eru fínstilltar með endanlega þáttagreiningu (FEA) til að draga úr aflögun og höggdeyfingu við lyftingu. Steypur helstu sería rennibekka eru styrktar með rifjum til að auka stífleika og hitastöðugleika. Þéttar og samhverfar steypur fyrir haus og hala auka enn frekar stífleika og tryggja mikla nákvæmni í staðsetningu og endurtekningarhæfni.
| Vara | Nafn | Eining | 208MS | 208MSY |
| Ferðalög | Hámarks snúningsþvermál rúmsins | mm | Φ680 | Φ700 |
| Hámarks vinnsluþvermál | mm | Φ370 | Φ300 | |
| Hámarks snúningsþvermál á verkfærahaldara | mm | Φ300 | Φ300 | |
| Hámarks vinnslulengd | mm | 420 | 400 | |
| Fjarlægð milli tveggja miðpunkta | mm | - | - | |
| Snælda Sívalningur Chuck | Snældanef | ASA | A2-6 | A2-6 |
| Vökvakerfisstrokka/chuck | Tomma | 8'' | 8'' | |
| Snælda í gegnum gatþvermál | mm | Φ79/66 | Φ79/66 | |
| Hámarksþvermál stangar í gegnum gatið | mm | Φ65/52 | Φ65/52 | |
| Hámarkshraði snældu | snúninga á mínútu | 4300 | 4300 | |
| Snældu mótorkraftur | kw | 18/22 | 18/22 | |
| Snúningsmótor snúnings | Nm | 91-227 | 91-227 | |
| Undirspindel Sívalningur Chuck | Nef undir spindli | ASA | A2-5 | A2-5 |
| Undirvökvakerfisstrokka/chuck | Tomma | 6” | 6” | |
| Þvermál undirspindels í gegnum gatið | mm | Φ56 | Φ56 | |
| Hámarksþvermál stöng í gegnum gatið | mm | Φ46 | Φ46 | |
| Hámarkshraði undirspindels | snúninga á mínútu | 5500 | 5500 | |
| Afl undirspindelmótors | kw | 17,5 | 17,5 | |
| X/ZN/S ás fóðrunarbreytur | X mótorafl | kw | 2,5 | 2,5 |
| Y mótorafl | kw | - | 1.2 | |
| Z mótorafl | kw | 2,5 | 2,5 | |
| S mótorafl | Kw | 1.2 | 1.2 | |
| X-ás ferðalag | mm | 236 | 204 | |
| Y-áss ferðalag | mm | - | 100±50 | |
| Z-áss ferð | mm | 510 | 492 | |
| Upplýsingar um X/Z-ás teina | forskrift | 35 rúllur | 35 rúllur | |
| Upplýsingar um Y-ás teina | forskrift | 25 rúllur | 25 rúllur | |
| S-áss ferð | mm | 600 | 600 | |
| Hraðfærsla á X-ás | Mm/mín | 20 | 20 | |
| Hraðfærsla Z-áss | Mm/mín | 20 | 20 | |
| Hraðfærsla Y-ássins | Mm/mín | - | 8 | |
| Hraðfærsla S-áss | Mm/mín | 24 | 24 | |
| Servóafl Turret breytur | Tegund rafmagnsturns | / | BMT55 | BMT55 |
| Verkfærastöð | / | 12T | 12T | |
| M mótorafl | kw | 5,5 | 5,5 | |
| M-ás mótor tog | Nm | 35 | 35 | |
| Hámarkshraði aflgjafa | snúninga á mínútu | 6000 | 6000 | |
| Upplýsingar um ytri þvermál verkfærahaldara | mm | 25*25 | 25*25 | |
| Upplýsingar um innri þvermál verkfærahaldara | mm | Φ40 | Φ40 | |
| Tími til að skipta um verkfæri við hliðina | sek. | 0,15 | 0,15 | |
| Staðsetningarnákvæmni | / | ±2” | ±2” | |
| Endurtekið nákvæmni staðsetningar | / | ±1” | ±1” | |
| Parameterar fyrir afturstokk | Forritanleg vökvastýrð afturstokk | / | - | - |
| Hámarksferð afturstokks | mm | - | ||
| Þvermál erma | mm | - | ||
| Ermaferð | mm | - | ||
| Ermaþvermál | / | - | ||
| Stærðir | Heildarvíddir | m | 2800*2100*1800 | 2700*2400*2000 |
| Þyngd vélarinnar u.þ.b. | kg | 5900 | 5300 | |
| Annað | Rúmmál skurðarvökvatanks | L | 150 | 150 |
| Afl kælivatnsdælu | kw | 0,75 | 0,75 | |
| Rúmmál kassa vökvaeiningar | L | 40 | 40 | |
| Afl vökvaolíudælu | kw | 1,5 | 1,5 | |
| Rúmmál smurolíutanks | L | 2 | 2 | |
| Sjálfvirk smurningardæla mótorafl | kw | 50 | 50 |
Vöruflokkar
-

VC serían CNC vinnslumiðstöð með mikilli stífni með ...
-

HP serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

HT serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

VS serían fjögurra spora þungavinnu CNC vinnsluvél
-

V-röð CNC vinnslumiðstöð með mikilli stífni
-

X sería tvöfaldur dálkur CNC vinnslumiðstöð
-

Lárétt 5-ása CNC vinnslumiðstöð TKG1600
-

CNC lóðrétt beygju- og fræsingarvél fyrir samsetta...
-

Háhraða CNC vinnslumiðstöð GM serían
-

Háhraða CNC fræsingarvél GT serían
-

Tvöfaldur snælda CNC rennibekkur SK32
-

CNC lóðrétt vinnslumiðstöð RFTV510 fyrir hjól...