


CNC lárétt 5-ása NHM-50-P
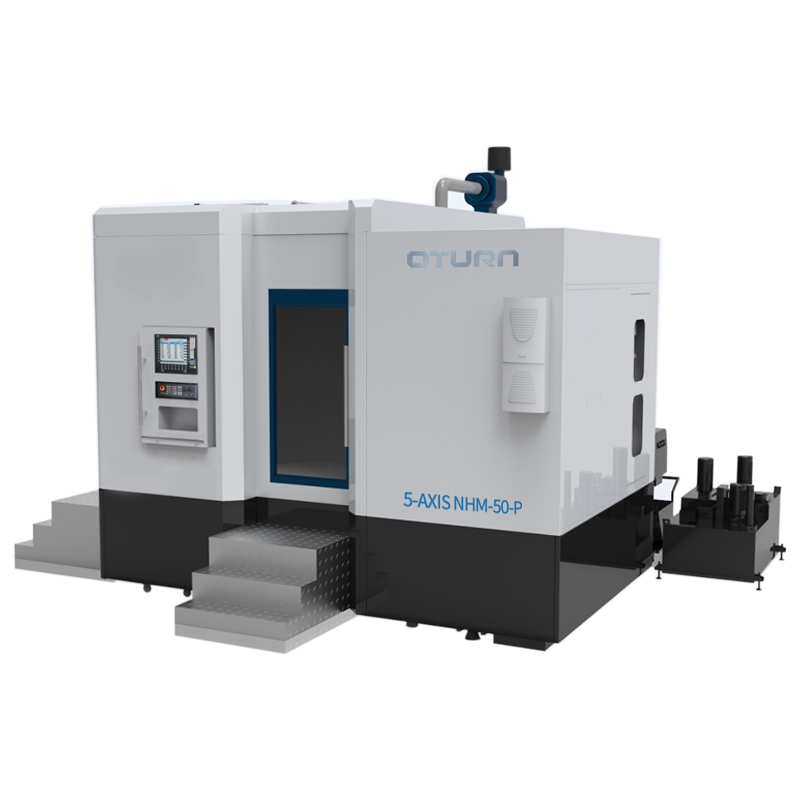
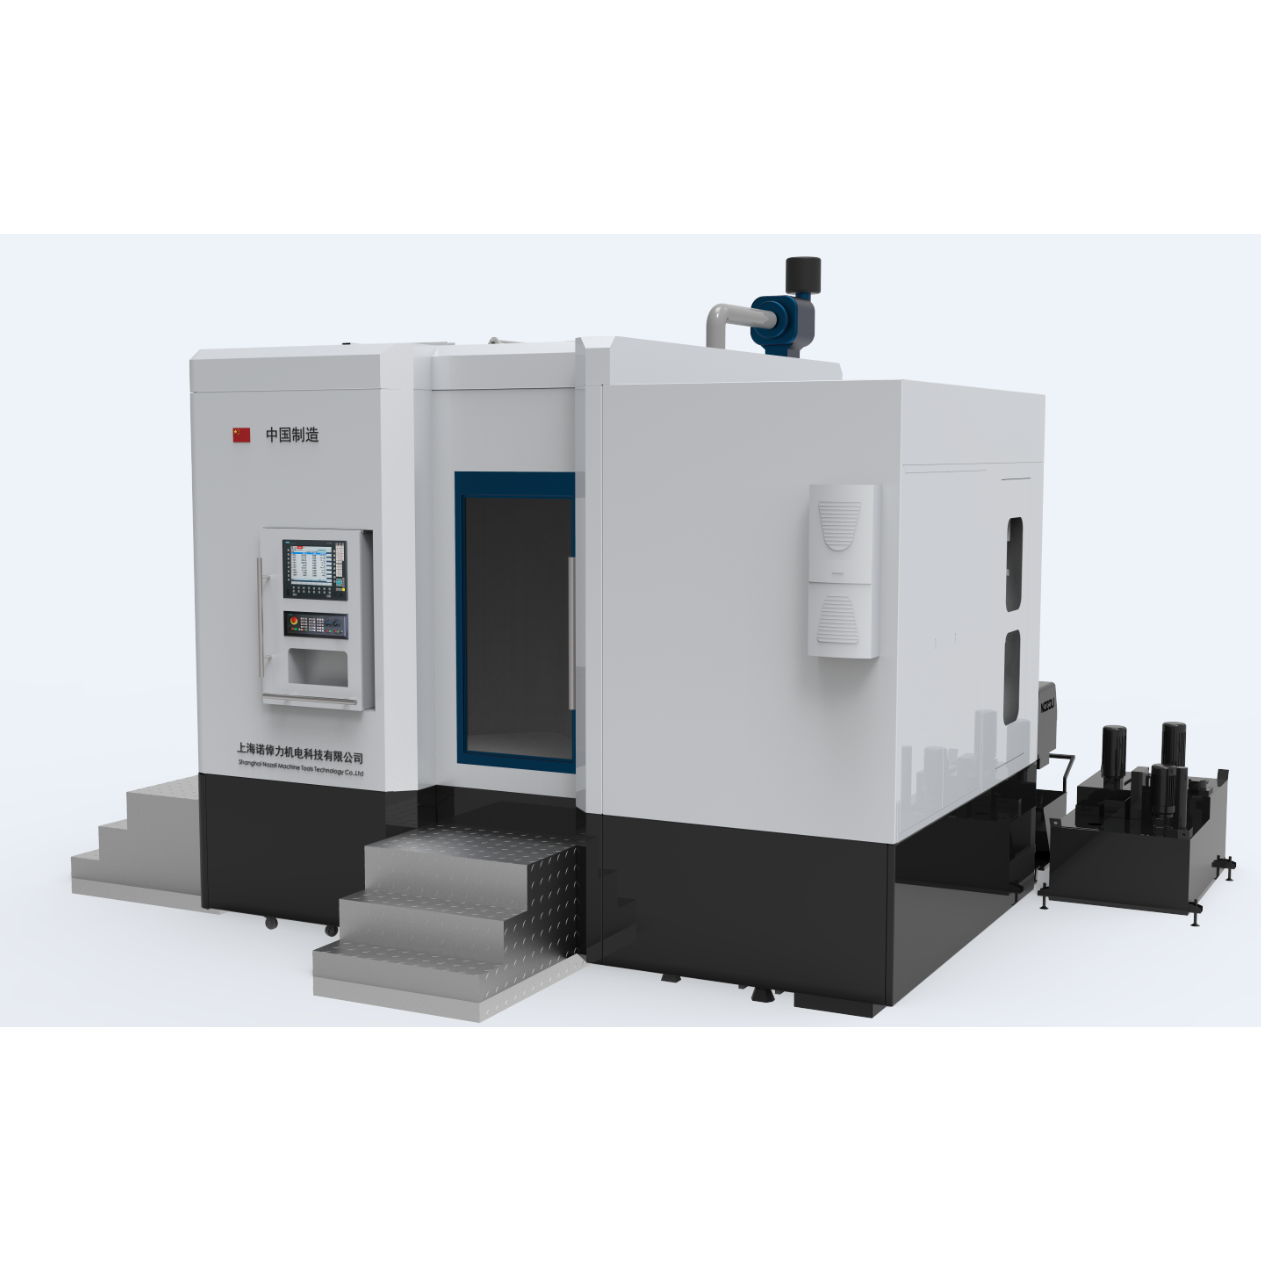
Kynning á 5-ása vél
NHM líkanið er lárétt fimm-ása vinnslumiðstöð sem breytir lóðrétt í lárétt. Staðlaða stilling vélarinnar er SIEMENS 840D sl CNC kerfið og Siemens servómótorinn er notaður með mikilli líkindum, sem gerir vélina að mikilli nákvæmni í staðsetningu, hraðri svörun og fimm-ása tengivinnslu. Á sama tíma er vélin búin sjálfvirkum verkfæraskiptibúnaði sem endurspeglar að fullu skilvirka og sjálfvirka vinnslu.
Vélin færist til vinstri og hægri í gegnum renniplötuna (X-ás), vinnuborðið færist fram og til baka (Z-ás), höfuðstokkurinn færist upp og niður (Y-ás), borðið snýst (C-ás) og fræshausinn snýst (B-ás), sem gerir fimmása tenginguna mögulega. Öll vélin samanstendur af rúmi, súlu, renniplötu, snúningsborði, fræshaus, loftkerfi, sjálfvirku smurningarkerfi, kælikerfi fyrir flísafjarlægingu, rafkerfi og fullkomlega lokuðu verndarkerfi.
Vélin er búin rafknúnum spindli sem staðalbúnaði, með miðlægri vatnsútrás, sem getur sjálfvirkt losað og brotið spindilinn. Þrír línulegir fóðrunarásar vélarinnar, X, Y og Z, nota servómótora til að knýja kúluskrúfuna beint til að snúast í gegnum tenginguna. Gírskiptingin hefur mikla nákvæmni í hreyfingu og stífleika gírskiptingarinnar.
Helstu innkaupahlutir vélarinnar eru allir keyptir frá fyrsta flokks vörumerkjum, með vatnskælum, flísflutningabílum og flísbílum sem staðalbúnaði.
Hægt er að snúa lóðréttu og láréttu höfuðunum í tveimur hornréttum snúningsflötum.
Það gerir sér grein fyrir lóðréttri í lárétta umbreytingu og fjölhliða vinnslu og leysir fjölhliða, fjölhliða og fjölrifa fræsingu á ýmsum hornum í einni klemmu vinnustykkisins.
Háafkastamikill rafmagnssnælda, stuttur vinnslutími, mikil skurðarhagkvæmni, langt verkfæri, mikil vinnslunákvæmni
Samþjöppuð hönnun, mjög næmt óvirkt klemmukerfi, mjög stöðug bremsa og nákvæm vinnsla
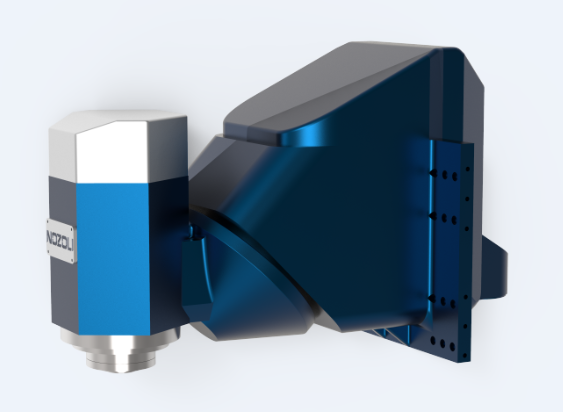
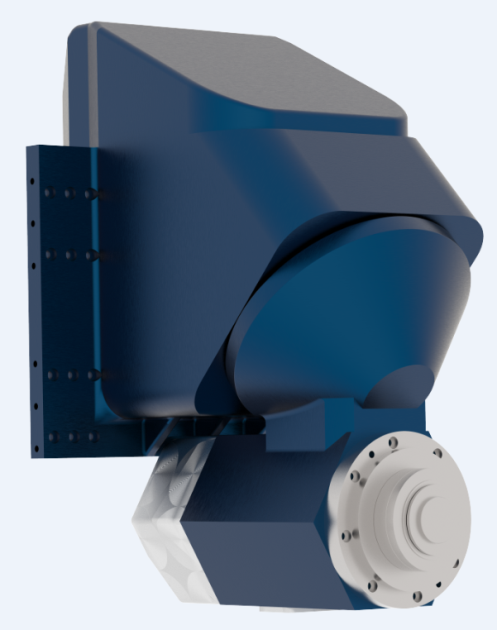
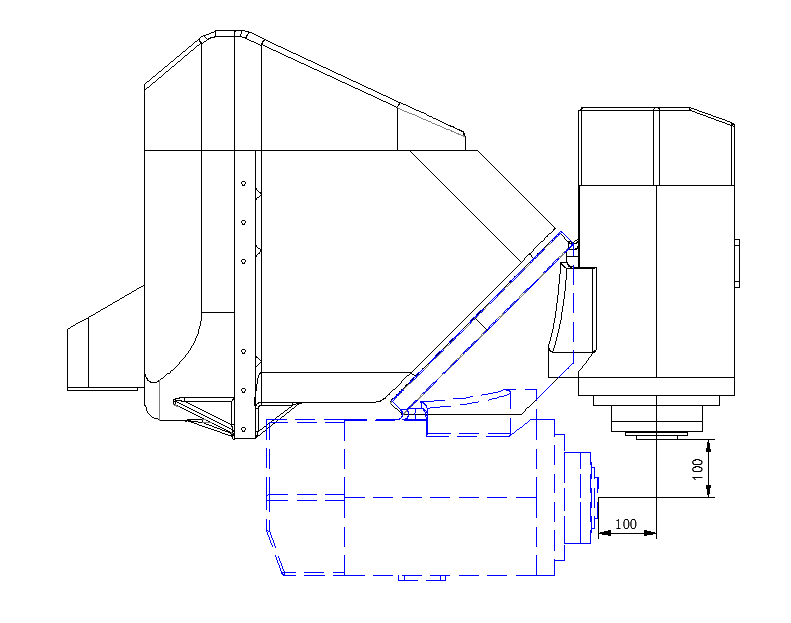
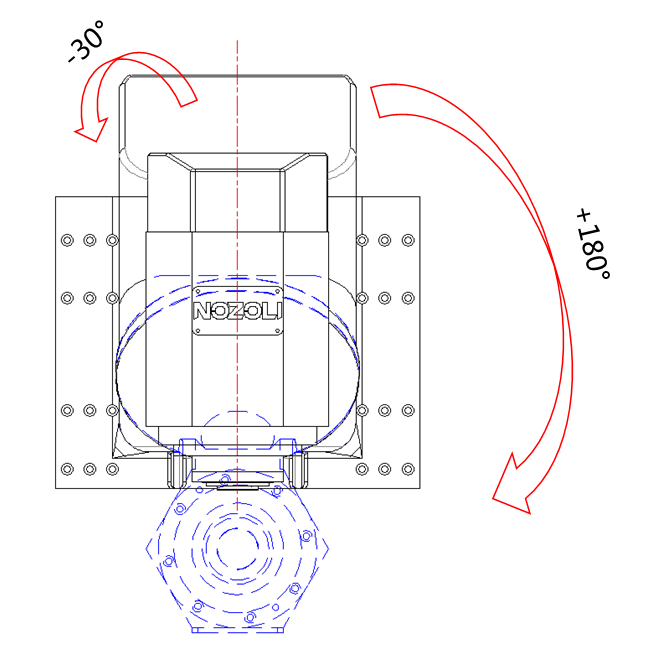
NHM gerðin er fimmása tengivél með lóðréttri og láréttri umbreytingu. Þriggjaása vélin notar nákvæmar, háþrýstiþolnar, hraðvirkar, stífar og hljóðlátar línulegar rúlluleiðarar sem hreyfast mjúklega án þess að skríða og veita fullkomna fóðrunarafköst.
Nákvæm staðsetningar- og klemmukerfi, notkun á afkastamiklum staðsetningar- og klemmukerfi getur tryggt stífa klemmu og nákvæma staðsetningu bakkans og endurtekin staðsetningarnákvæmni bakkans getur náð 0,003 mm.
Rúmið er með T-laga sambyggðu rúmi og höggþolið er 15% betra. Hönnunin er með öfugum T-laga uppbyggingu fyrir lóðrétt og lárétt rúm og uppbyggingin er þétt.
Hefur stærra vinnslusvið og meiri burðargetu á vinnustykkið
Mát hönnun, mikil stækkunarmöguleiki, hægt að nota sem sveigjanlegt framleiðslukerfi með sjálfvirkum línum
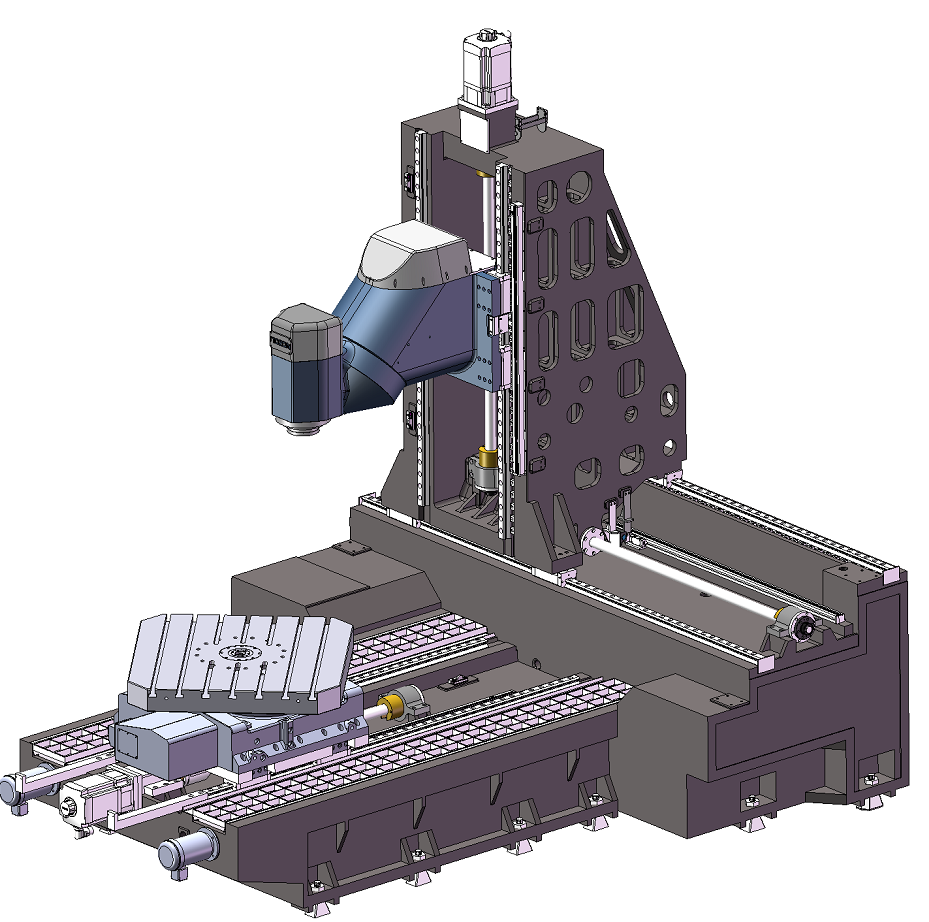
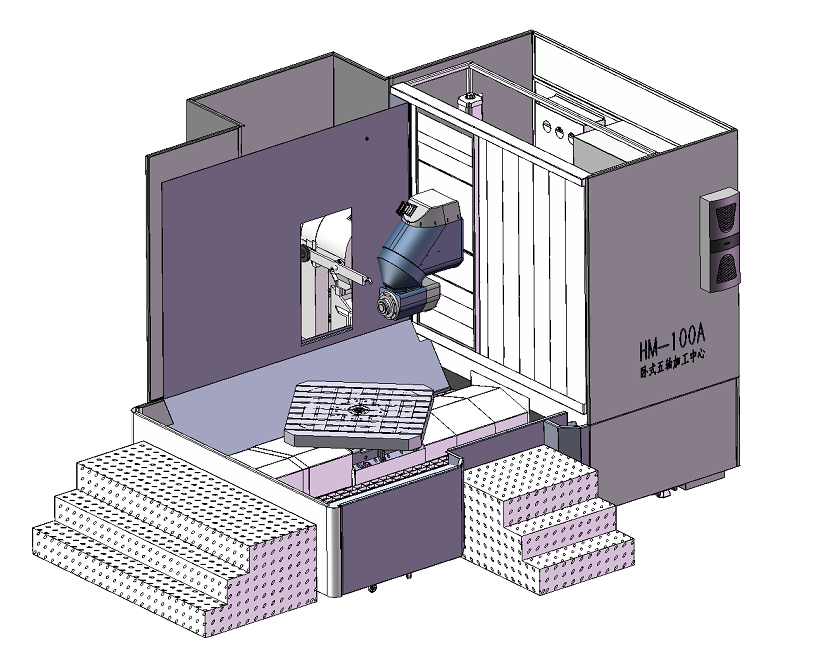
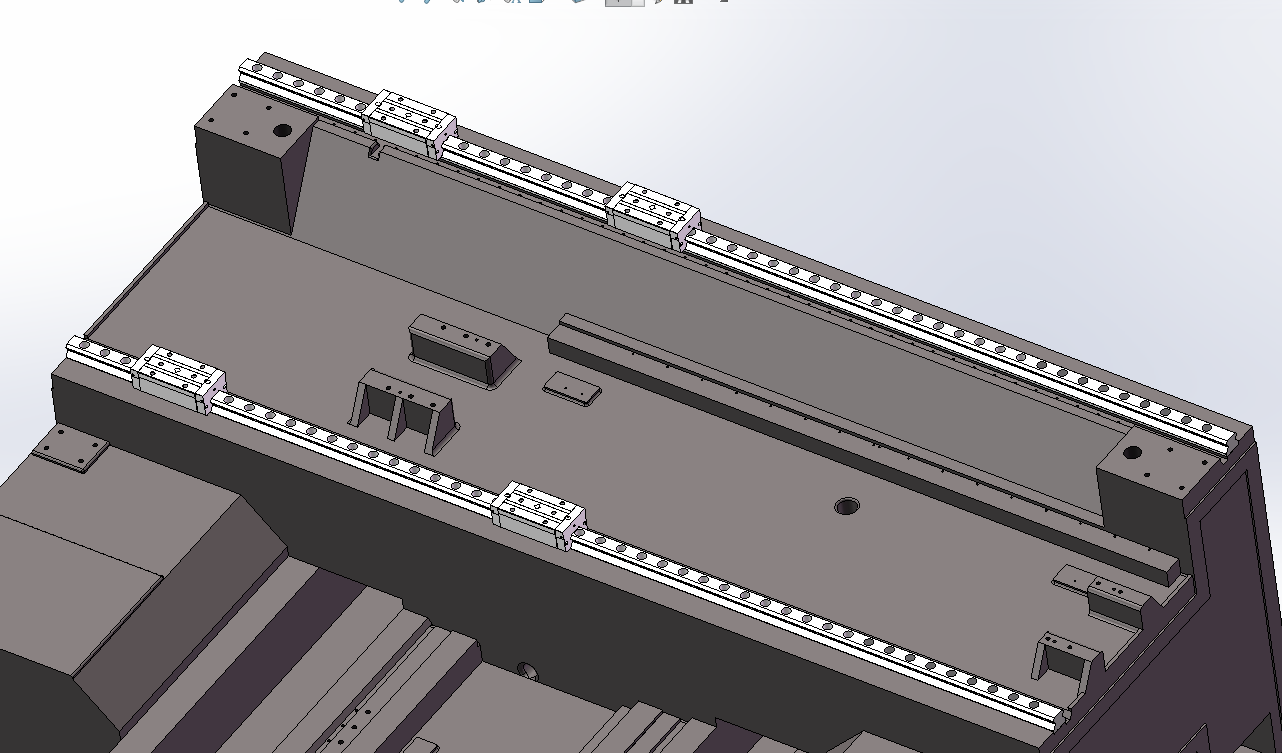
(1) X-laga leiðarteinagerð: súlan er búin tveimur 55 mm þungum línulegum leiðarteinum fyrir rúllur. Hún getur uppfyllt kröfur um mikla stífleika og styrk og getur náð tæknilegum kostum eins og lágum núningstuðli, miklum hraða og löngum endingartíma; smurningaraðferð: olíusmurning; vírþvermál: Taiwan Shangyin eða sama vörumerki;
(2) X-ás drif: Eftir að AC servómótorinn hefur verið notaður til að auka og minnka hraðann, knýr hann nákvæma kúluskrúfu með 50 mm þvermál til að snúast til að ná vinstri og hægri fóðri; Smurningaraðferð: olíusmurning; Skrúfumerki: Taiwan Shangyin eða sama vörumerki;
(3) Búið með tvöfaldri, nákvæmri, lokaðri grindarvog; grindarvog af gerðinni: FAGOR á Spáni eða af sama gæðaflokki;
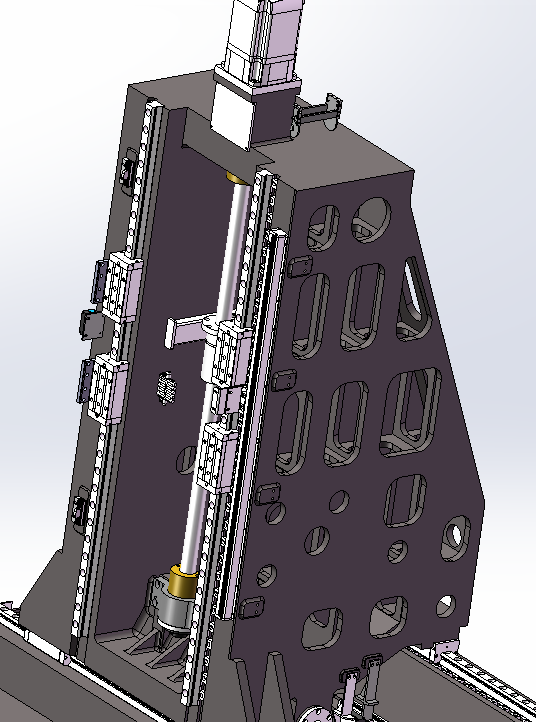
(1) Lögun leiðarteina: Y-ásinn notar tvær 55" þungar rúllulínuleiðarteina sem leiðar- og burðarbrautir fyrir lóðrétta og lárétta alhliða fræshausinn til að hreyfast upp og niður. Hann getur uppfyllt tæknilegar kröfur um háhraðafrágang og lághraða þungaskurð. Smurningaraðferð: olíusmurning. Vírþvermál vörumerkis: Taiwan Shangyin eða sama gæðaflokks vörumerki;
(2) Y-ás gírskipting: Eftir að AC servómótorinn hefur verið notaður til að auka og minnka hraðann, knýr hann nákvæma kúluskrúfu með 50 mm þvermál til að snúast til að framkvæma upp- og niðurfóðrun. Smurningaraðferð: olíusmurning. Skrúfumerki: Taiwan Shangyin eða sama vörumerki;
(3) Búið með nákvæmri lokuðu grindarvog; grindarvog af gerðinni FAGOR á Spáni eða af sama gæðaflokki;
(4) Vernd fyrir XY-leiðarbrautina: Heildarbrynjuhlífin er notuð til að vernda leiðarbrautina til að koma í veg fyrir að aðskotahlutir komist inn og mengi hana. Verndunarhlífin hefur fallegt útlit og sanngjarna uppbyggingu.
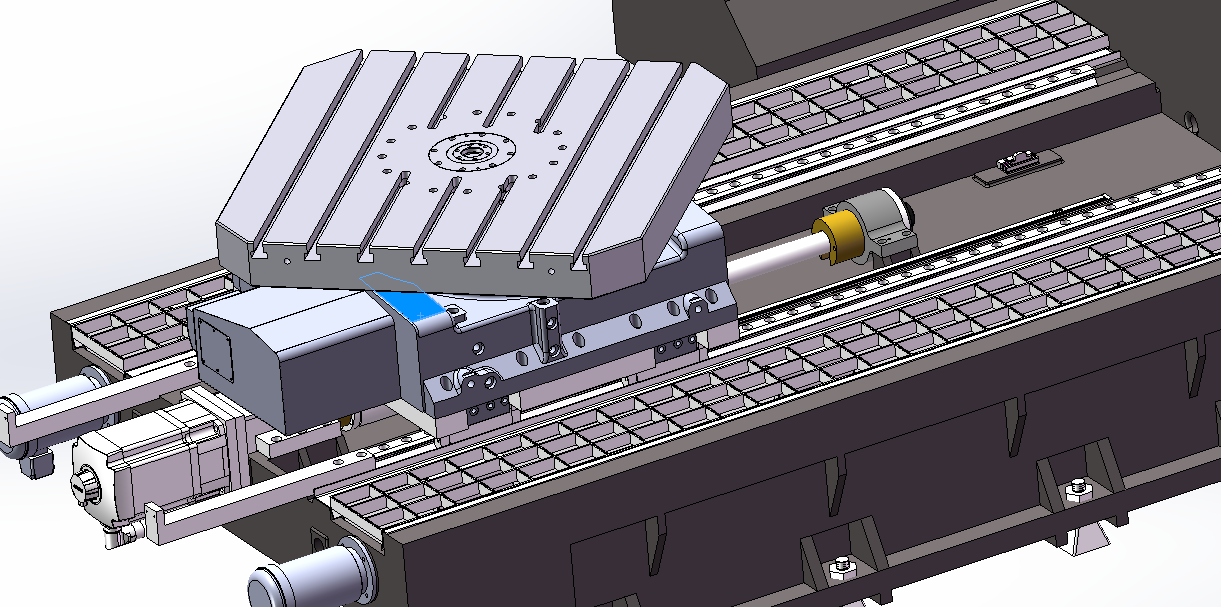
(1) Leiðarteinaform: Z-ásinn notar tvær 55" þungar rúllulínuleiðarteinar sem leiðar- og burðarteina fyrir borðið til að hreyfa sig; Smurningaraðferð: olíusmurning; Vírþvermál vörumerkis: Taiwan Shangyin eða sama tegundar vörumerkis;
(2) Z-ás gírskipting: Eftir að AC servómótorinn hefur verið notaður til að hækka og lækka hraðann, knýr hann nákvæma kúluskrúfu með 50 mm þvermál til að snúast til að framkvæma fram- og afturfóðrun Z-ássins; Smurningaraðferð: olíusmurning; Skrúfumerki: Taiwan Shangyin eða svipuð vörumerki;
(3) Búið tvöföldum, nákvæmum, lokaðri grindarvog; grindarvog af gerðinni FAGOR á Spáni eða af sama gæðaflokki.
CNC stýrikerfi: Siemens 840Dsl
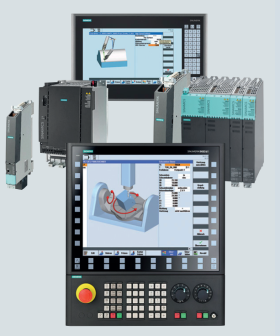
CNC kerfið í vélinni er Sinumerik 840 sl frá SIEMENS.
Þó að grunnstilling CNC kerfisins sé uppfyllt eru eftirfarandi sérstakar kröfur tryggðar
Lágmarksstýringareining: línuleg ás ≤0,001 mm, snúningsás ≤0,001°
Grafísk hermunaraðgerð
Hraðminnkunarvirkni í horni
Helical interpolation
Milling virkni
Heimild fyrir stjórnun aðal-þræls
Með 15 tommu skjá
Með MCP 398C stjórnborði
Þar á meðal 72/48 IO borð
NX10.3 stækkunarásareining
DMC20 miðstöðvareining
gagnasöfnun
Veita viðeigandi upplýsingar í gegnum OPCUA eða 485 eða hugbúnað á hærra stigi til að koma á samtengingu upplýsingavæðingar við notendabúnað, þar á meðal en ekki takmarkað við:
Gögn um notkun búnaðar (hraði, fóðrunarkraftur, nafn verkfæris, lengd verkfærishaldara, gildi snúningskrafts, nafn og útgáfa forrits, viðvörunarskráning, skráning stjórnborðs, ferlisbreytur núllpunkts hnitakerfisins o.s.frv.)
Nafn tækis, hugbúnaðarútgáfa, forritsnafn og útgáfa af forritinu sem er í gangi
Rekstrarstaða búnaðar (þar á meðal en ekki takmarkað við ræsingu sem virkar ekki, virkar ekki, slökkvun og bilunarstöðu) og getur veitt viðvörun um bilun í búnaði, greiningu á orkunotkun o.s.frv.
Staða PLC í gangi
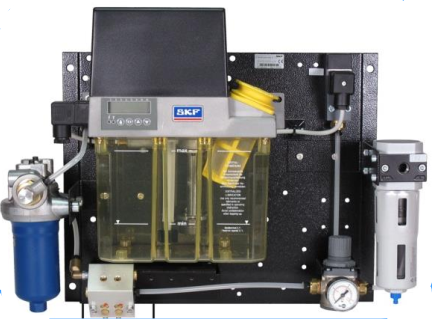
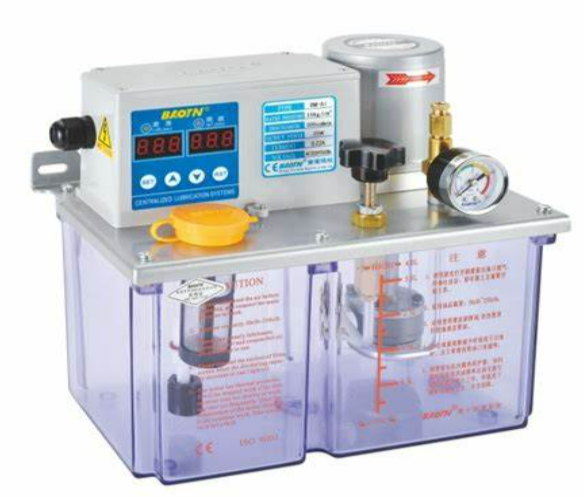
Smurkerfi; þessi vél notar hópóháða olíuframleiðslutækni
(1) Sjálfvirkt olíubirgða- og smurkerfi er notað fyrir X-, Y- og Z-ása stýriteinar, leiðarskrúfur og stýristöng. Skrúfulagerið er smurt með fitu.
(2) Smurning á olíu og gasi fyrir aðalásinn/sjálfvirk smurning á þunnolíu er tímasett og magnbundin sjálfvirk stilling, aðgerðin er sjálfkrafa stjórnað af tölulegu stýrikerfi og hægt er að greina hana og gefa viðvörun. Valfrjálsar eru tegundir smurdæla: SKF olíu-loft smurning/Proton eða svipuð vörumerki.
Vökvakerfi
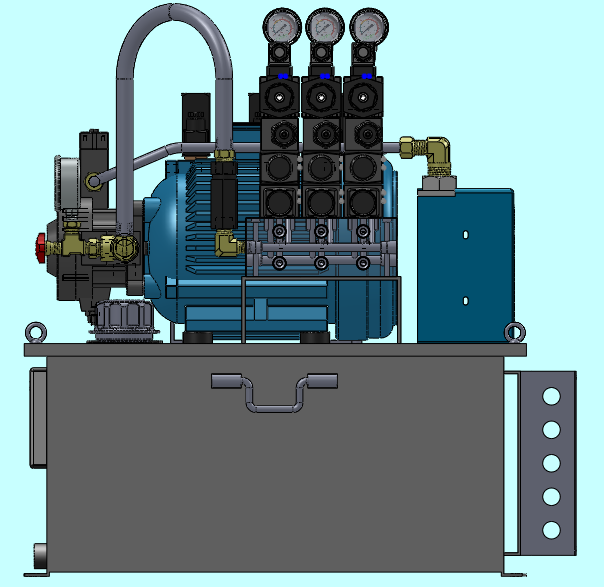
(1) Þessi vél er búin sjálfstæðu vökvakerfi.
(2) Vélin er búin aðskildri vökvadælustöð og vökvakerfið er búið fjölda öryggiseftirlitstækja eins og olíustöðuviðvörun, hitastigsviðvörun, bakflæðisstífluviðvörun og lágmarksvinnuþrýstingsviðvörun til að tryggja að vélin starfi við ýmsar öruggar aðstæður. Þetta bætir öryggisvernd notenda.
(3) Vörumerki vökvastöðvar: vel þekkt innanlands
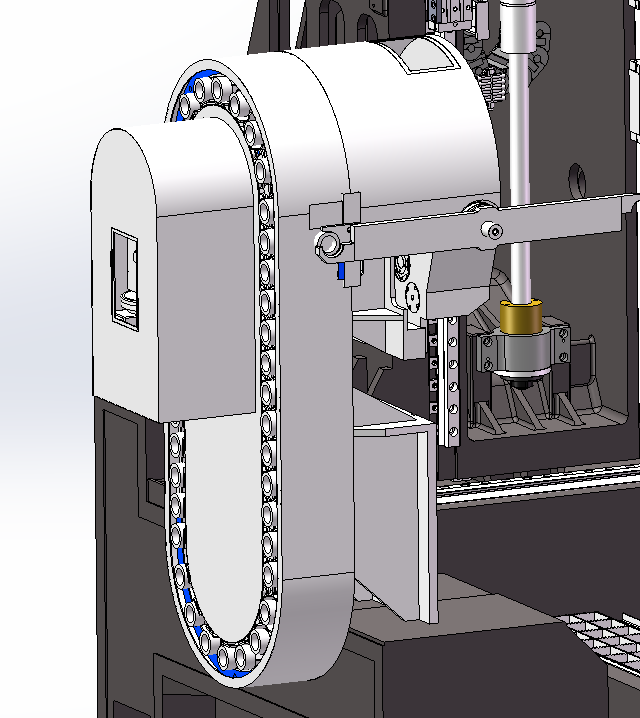
Verkfæratímarit keðjutímarit 40T HSK-A63
Vörumerki verkfæratímarits: Taívan-fjármagnað fyrirtæki Desu/Okada eða svipuð vörumerki
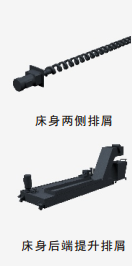
Frárennslisrifin á báðum hliðum og botninum eru samsteypt og lekavarnirnar eru góðar;
Spíralflísaflutningar báðum megin við vinnslusvæðið flytja fljótt járnflísarnar sem myndast við háhraðavinnslu á lyftiflísaflutningatækið, sem dregur úr hitauppstreymi og aflögun vélarinnar og tryggir nákvæmni og stöðugleika vélarinnar;
Tæknilegar upplýsingar
| FYRIRMYND | NHM-50-P |
| X-ás hreyfing (borðið færist fram og til baka) | 700 |
| Y-ás hreyfing (vagninn færist til vinstri og hægri) | 900 |
| Z-ás hreyfing (hringrás hreyfist upp og niður) | 780 |
| Fjarlægð frá spindilsenda að vinnuborði | 100-1350 |
| stærð vinnuborðs | 500X500 |
| þyngdargeta | 1 |
| Hámarkshraði snúnings | 15000 |
| Aðalmótorafl (metið) | 15 |
| Hámarks tog (metið) | 72 |
| Snældukeila | HSK-A63 |
| hámarks togkraftur | 2040 |
| hámarks klemmuvægi | 1320 |
| Sveifluhorn | ±180°--30° |
| nákvæmni staðsetningar | ±5” |
| Endurtekningarhæfni | ±3,5 tommur |
| nákvæmni staðsetningar | ±10” |
| Endurtekningarhæfni | ±6” |
| X, Y, Z hraðferðarhraði | 24/24/24 |
| Nákvæmni staðsetningar í X, Y, Z | ≤0,008 |
| X, Y, Z endurtekningarstaðsetningarnákvæmni | ≤0,005 |
Staðlað stilling
| Siemens 840Dsl CNC kerfi | Þýskaland |
| X, Y, Z fóðrunarservómótorar | Siemens Þýskaland |
| XYZ Servo Drive | Siemens Þýskaland |
| AC Servo Snælda Mótor | Siemens Þýskaland |
| Fimmása fimm-tengja höfuð | Sjanghæ |
| Kúluskrúfa | HIWIN eða sambærilegt vörumerki |
| Línuleg rúlluleiðari | HIWIN eða sambærilegt vörumerki |
| Hvert skrúfulager ás | Japanska NSK eða sambærilegt vörumerki |
| Tenging | Taívan eða sambærilegt vörumerki |
| Spíralskurður | Sjanghæ |
| Verndun leiðarteina vélbúnaðar | Sjanghæ |
| Olíudæla og miðstýrt smurkerfi | Proton eða SKF eða sambærilegt |
| Nálægðarrofi, millirofi | Omron/Schneider eða sambærilegt |
| handpúlsrafall | Tilnefndur framleiðandi/eða sambærilegt vörumerki kerfisbirgja |
| Snælda | INNA eða sambærilegt |
| Stór steypa vélbúnaðar | Sjanghæ |
| Ytra vernd fyrir vélarplötur | Sjanghæ |
| Akkeriboltar fyrir vélbúnað, heilt sett af hornum | Sjanghæ |
| Vökvakerfi | frægur í Kína |
| Vinnuljós og viðvörunarljós | frægur í Kína |
| Jafnvægiskerfi fyrir spindla | frægur í Kína |
| Snældukælikerfi og vatnsveitukerfi | frægur í Kína |
| Algeng viðhaldsverkfæri | frægur í Kína |
| Leiðbeiningarhandbók fyrir vélræna notkun |
|
| Leiðbeiningarhandbók fyrir rafmagnstæki |
|
| Vottun |
|
| Pökkunarlisti |
|
| Rafmagnsrit |
|
| Notkunarhandbók kerfisins |
|
| Handbók um viðhald kerfis |
|
| Handbók um kerfisbreytur |
|
| Tafla yfir kerfisframleiðslubreytur |
|
| Grunnteikning | Veitt eftir að samningurinn tekur gildi |
| Handbók fyrir hitastilli stjórnkassa |
|
Takk fyrir athyglina!
Vöruflokkar
-

VC serían CNC vinnslumiðstöð með mikilli stífni með ...
-

HP serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

HT serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

VS serían fjögurra spora þungavinnu CNC vinnsluvél
-

V-röð CNC vinnslumiðstöð með mikilli stífni
-

X sería tvöfaldur dálkur CNC vinnslumiðstöð
-

Lárétt 5-ása CNC vinnslumiðstöð TKG1600
-

CNC lóðrétt beygju- og fræsingarvél fyrir samsetta...
-

Háhraða CNC vinnslumiðstöð GM serían
-

Háhraða CNC fræsingarvél GT serían
-

Tvöfaldur snælda CNC rennibekkur SK32
-

CNC lóðrétt vinnslumiðstöð RFTV510 fyrir hjól...