


CNC tvísnældu beygjumiðstöð 150MS serían


Vörustillingar
Kynna
1. Notið beina drifkraft með samstilltum rafmagnssnúningsbúnaði: segulhringlaga stigvaxandi kóðara (sínus og kósínus) staðsetningarnákvæmni: 20 bogasekúndur, nákvæmni C-ás vísitölu: 40 bogasekúndur. ①Eyðið titringi í snúndunni á áhrifaríkan hátt og nákvæmni nefbeygjunnar er innan við 0,002 mm. Bætið yfirborðsáferð vinnustykkisins, ② notið aftari snúningshjóls sem flýtir fyrir uppsetningu og viðhaldi, ③ snúndmótorinn er búinn kælikerfi til að bæla niður áhrif hitauppstreymis og tryggja stöðugt rekstrarhitastig snúndunnar. Snúðkerfið hefur gengist undir strangar jafnvægisprófanir. Góð nákvæmni, mikill stífleiki og mikil afköst gera allri vélinni kleift að ekki aðeins ljúka frágangi heldur einnig að framkvæma grófa vinnslu og þunga skurði fyrir notendur. CNC beygjumiðstöðin er sérstaklega hentug fyrir fjöldaframleiðslu á flóknum formum og mikla sléttleika vörunnar.
2. Servó-aflturn með mikilli stífni og samþættri hönnun. Þetta eykur hraða og nákvæma verkfæraskiptingu servó-turnsins og þegar það er parað við kraftfræsingu á hraðvirkum aflöxli, nær það framúrskarandi beygju- og fræsingargetu. Verkfærahaldarinn er með mjög stífu BMT uppsetningarviðmóti og aflgjafarásin er knúin áfram af servó-snúningsmótor.
3. CNC-beygjuvélin er búin línulegum leiðarteinum og nákvæmum slípuðum kúluskrúfum til að tryggja bestu nákvæmni og endingu. Hver ás notar beinan flutningsás og tvöfalda akkeris-forhleðsluaðferð, sem getur lágmarkað hitauppstreymi og bætt nákvæmni vinnslunnar verulega. Stórir, þungir línulegir renniteinnar með mikilli stífni viðhalda nákvæmni vélarinnar þegar hún verður fyrir höggi og hreyfingin er mjúk og hljóðlát, sem getur lengt endingartíma hennar.
4. Þessi CNC vél býður notendum upp á fullkomið vökvakerfi og smurningarkerfi, með því að nota hágæða vökvadælur, vökvaloka og aðra íhluti til að draga verulega úr bilunartíðni. Vökvakerfin og smurningarkerfin eru hönnuð til að vera einföld og áreiðanleg. Vélaverkfærið notar miðlæga magnbundna sjálfvirka smurningu.
5. Það notar snúningsstrokka frá Taívan og valfrjálsan sjálfvirkan flísafjarlægingarbúnað. Valkostirnir eru skipt í aftari röð og hliðarröð, sem getur dregið verulega úr vinnuaflsálagi rekstraraðila og náð öruggri og skilvirkri framleiðslu. Hægt er að forrita alla ofangreinda virkniþætti til að stjórna og eru hannaðir með olíu-vatns aðskilnaði og járnskurðar síunarbúnaði. Á sama tíma er hægt að hanna og setja upp ýmsa sérstaka innréttingar í samræmi við sérstakar kröfur notenda.
Tæknilegar upplýsingar
| Item líkan | Nafn | Eining | 150MSY-II | 150MSY-III | 150MS-II | 150MS-III |
| Ferðalög | Hámarks snúningsþvermál rúmsins | mm | Ф380 | Ф380 | Ф380 | Ф380 |
| Hámarks vinnsluþvermál | mm | Ф100 | Ф100 | Ф100 | Ф100 | |
| Hámarks vinnsluþvermál á verkfærahaldara | mm | Ф160 | Ф160 | Ф160 | Ф160 | |
| Hámarks vinnslulengd | mm | 150 | 150 | 150 | 150 | |
| Snælda Sívalningur Chuck | Snældanef | / | A2-5 | A2-5 | A2-5 | A2-5 |
| Hámarkhraði spindils | mm | 5500 | 5500 | 5500 | 5500 | |
| Snælda vökvastrokka/spennispúðiVökvastrokka/Chuck | snúninga á mínútu | 6" | 6" | 6" | 6" | |
| Þvermál snúningshols Þvermál snúningshols | kw | Ф56 | Ф56 | Ф56 | Ф56 | |
| HámarkÞvermál stönghols á spindli | Nm | Ф45 | Ф45 | Ф45 | Ф45 | |
| Snældu mótorkraftur | / | 17,5 | 17,5 | 17,5 | 17,5 | |
| Snældu mótorkraftur |
| 62-125 | 62-125 | 62-125 | 62-125 | |
| Undirspindel Chuck | Nef undirspindels | / | A2-4 | A2-4 | A2-4 | A2-4 |
| Hámarkhraði undirspindelsins | mm | 6000 | 6000 | 6000 | 6000 | |
| Undirspindel vökvastrokka/spennispúði H | snúninga á mínútu | 5" | 5" | 5" | 5" | |
| Þvermál undirspindels í gegnum gatið | Nm | Ф46 | Ф46 | Ф46 | Ф46 | |
| HámarkÞvermál stönghols undirspindels | kw | Ф32 | Ф32 | Ф32 | Ф32 | |
| Rafmagns spindla með beinni drifi | / | 11 | 11 | 11 | 11 | |
| Snúningsmótor með beinni drifkrafti |
| 27-66 | 27-66 | 27-66 | 27-66 | |
| X1/Z1/Y/X2/Z2 ás færibreyta | Afl X1/Z1/Y mótorsins | kw | 1,8/1,2/1,2 | 1,8/1,2/1,2 | 1,8/1,2 | 1,8/1,2 |
| X2/Z2 mótorafl | mm | 1,2/1,2 | 1,2/1,2 | 1,2/1,2 | 1,2/1,2 | |
| X1/Z1 ásferð | mm | 135/370 | 135/370 | 135/370 | 135/370 | |
| X2/Z2 ásferð | mm/mín | 215/400 | 215/400 | 215/400 | 215/400 | |
| Hraðhreyfing á X/Z//Y/S ás | mm | 30/30/6/30 | 30/30/6/30 | 30/30/30 | 30/30/30 | |
| X1/Z1 rennibrautargerð | mm | Rúlla35/35 | Rúlla35/35 | Rúlla35/35 | Rúlla35/35 | |
| X2/Z2 rennibrautargerð | mm | Rúlla30/30 | Rúlla30/30 | Rúlla30/30 | Rúlla30/30 | |
| Servó drif Skeribreytur | Tegund turns | stk | BMT45-12T | BMT45-12T | BMT45-12T | BMT45-12T |
| Afl turns | Kw/Nm | 2,2/26 Nm | 2,2/26 Nm | 2,2/26 Nm | 2,2/26 Nm | |
| Y-áss ferðalag | mm | 80(±40) | 80(±40) |
| 6000 ER20 | |
| Hámarkhraði á knúnum verkfærahaldara | snúninga á mínútu | 6000 ER20 | 6000 ER20 | 6000 ER20 | 20x20 | |
| Upplýsingar um verkfærahaldara utan um þvermál | mm | 20x20 | 20x20 | 20x20 | Ф32 | |
| Upplýsingar um innri þvermál verkfærahaldara | mm | Ф32 | Ф32 | Ф32 | 0,15 | |
| Tími til að skipta um verkfæri við hliðina | sek. | 0,15 | 0,15 | 0,15 | BMT40-8T | |
| Servóafl Turn breytur | Tegund rafmagnsturns | / | NC8T | BMT40-8T | NC8T | 2,2/26 Nm |
| Upplýsingar um ytri þvermál verkfærahaldara | mm | 25x25 | 20x20 | 25x25 | 6000 ER20 | |
| Upplýsingar um innri þvermál verkfærahaldara | mm | Ф32 | Ф32 | Ф32 | 20x20 | |
| Tími til að skipta um verkfæri við hliðina | sek. | 0,15 | 0,15 | 0,15 | Ф25 | |
| Stærðir | Mannað svæði u.þ.b. | mm | 2,2x2,1x1,7 | 2,2x2,1x1,7 | 2,2x2,1x1,7 | 0,15 |
| Þyngd vélarinnar u.þ.b. | kg | 3500 | 3500 | 3200 | 2,2x2,1x1,7 | |
| Annað | Rúmmál skurðarvökvatanks | L | 180 | 180 | 180 | 3500 |
| Rúmmál kassa vökvaeiningar | L | 40 | 40 | 40 | 180 | |
| Afl vökvaolíudælu | kw | 1,5 | 1,5 | 1,5 | 40 | |
| Rúmmál smurolíutanks | L | 2 | 2 | 2 | 1,5 | |
| Sjálfvirk smurningardæla mótorafl | W | 50 | 50 | 50 | 2 | |
| Afl kælivatnsdælu | W | 750 | 750 | 750 | 50 |
Stillingareiginleikar
AuðveldaraTo Use And MmálmgrýtiPöflugur
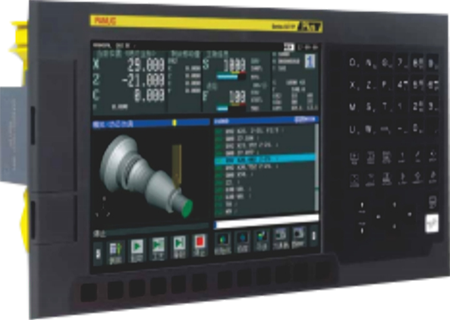
● Fullkomlega uppfærð hönnun
● Útbúið með notendaviðmóti
● Búið nýjustu CNC og servótækni FANUC
●Staðlað með sérsniðnum aðgerðum
●Aukin minnisgeta
AuðveldleikiOf Use
Komdu í veg fyrir skyndilegt niðurfall véla með fyrirbyggjandi viðhaldi
● Ríkar spár um bilun
Finndu auðveldlega staðsetningu bilunarinnar og styttu bataferlið
● Greiningar-/viðhaldsaðgerðir
Mikil vinnslugeta
StyttChjólTtími
● Hágæða vinnslutækni
Náðu hágæða vinnslu
Fínvinnslutækni á yfirborði
● Greiningar-/viðhaldsvirkni
HáttOaðgerðRát
Styðjið alltaf við ýmsar aðgerðir á vinnslustaðnum
●FANUC
SérsniðinSskjárIs EasíuTo Use
● Staðlaðar sérsniðnar aðgerðir
Frumkvæði á sviði IoT
● Stuðningur við fjölbreytt úrval netkerfa á staðnum
ÞAKBalltSáhöfn
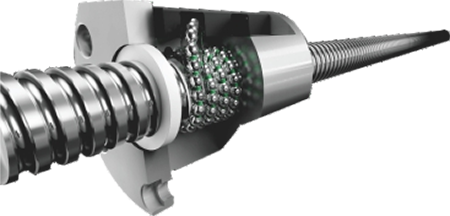
· C3 gæðaflokkur, með hágæða kúluskrúfu, með forhleðslu á hnetum og forspennu á skrúfum til að útrýma bakslagi og lengingu við hitastigshækkun, sem sýnir framúrskarandi nákvæmni í staðsetningu og endurtekningarhæfni.
· Bein drif með servómótor til að draga úr bakslagsvillu.
ÞAKRólariLinnra eyraGleiðsögumaður
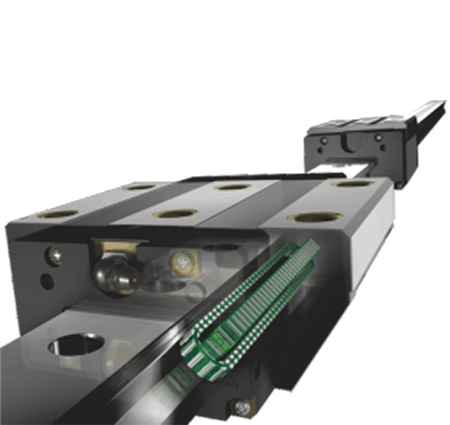
· P-gráða afar stíf SRG nákvæmnisgráða, línuleg leiðarvísir með núll bili, bogaskurður, skáskurður, yfirborðsáferðin er tiltölulega einsleit. Hentar fyrir mikinn hraða og dregur verulega úr akstursafli sem þarf fyrir CNC beygjumiðstöðvar.
· Rúllar í stað þess að renna, lítið núningstap, næm svörun, mikil staðsetningarnákvæmni. Það getur borið álagið í hreyfingaráttina á sama tíma og snertiflötur brautarinnar er enn í snertingu við marga punkta meðan álagið stendur og skurðstífleiki minnkar ekki.
· Auðvelt í samsetningu, sterk skiptinleiki og einföld smurning; slitmagnið er mjög lítið og endingartími er langur.
SKFBeyrnalokkar/OilningMvél
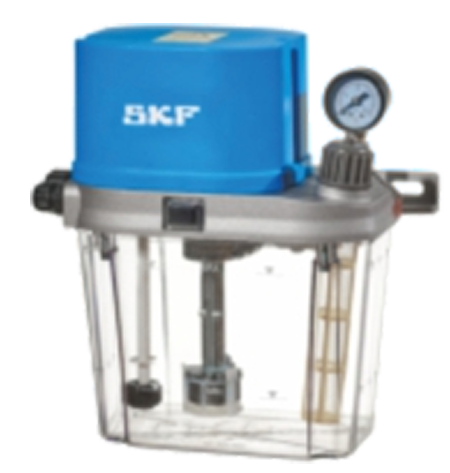
· Sjálfvirkur smurbúnaður uppfyllir þarfir ýmissa nota, hentar fyrir ýmsar vinnuaðstæður, áreiðanlegar vörur, sveigjanleg notkun.
· CNC rennibekkjumiðstöð uppfyllir þarfir fyrir smurningu laga í háum hita, sterkum titringi og hættulegu umhverfi.
Hver smurpunktur notar rúmmálshlutfallsdreifara til að stjórna smurmagninu og hægt er að stjórna vélinni með PLC til að gefa nákvæmlega olíu.
1. Notið beina drifkraft með samstilltum rafmagnssnúningsbúnaði: segulhringlaga stigvaxandi kóðara (sínus og kósínus) staðsetningarnákvæmni: 20 bogasekúndur, nákvæmni C-ás vísitölu: 40 bogasekúndur. ①Eyðið titringi í snúndunni á áhrifaríkan hátt og nákvæmni nefbeygjunnar er innan við 0,002 mm. Bætið yfirborðsáferð vinnustykkisins, ② notið aftari snúningshjóls sem flýtir fyrir uppsetningu og viðhaldi, ③ snúndmótorinn er búinn kælikerfi til að bæla niður áhrif hitauppstreymis og tryggja stöðugt rekstrarhitastig snúndunnar. Snúðkerfið hefur gengist undir strangar jafnvægisprófanir. Góð nákvæmni, mikil stífleiki og mikil afköst gera allri vélinni kleift að ekki aðeins ljúka frágangi heldur einnig að framkvæma grófa vinnslu og þunga skurði fyrir notendur. Það er sérstaklega hentugt fyrir fjöldaframleiðslu á flóknum formum og mikla sléttleika vörunnar.
2. Servó-aflturn með mikilli stífni og samþættri hönnun. Þetta eykur hraða og nákvæma verkfæraskiptingu servó-turnsins og þegar það er parað við kraftfræsingu á hraðvirkum aflöxli, nær það framúrskarandi beygju- og fræsingargetu. Verkfærahaldarinn er með mjög stífu BMT uppsetningarviðmóti og aflgjafarásin er knúin áfram af servó-snúningsmótor.
3. Vélin er búin línulegum leiðarteinum og nákvæmum kúluskrúfum til að tryggja bestu nákvæmni og endingu. Hver ás notar beinan flutningsás og tvöfalda akkerisforhleðsluaðferð, sem getur lágmarkað hitauppstreymi og bætt nákvæmni vinnslunnar verulega. Stórir og þungir línulegir renniteinnar eru mjög stífir og viðhalda nákvæmni vélarinnar þegar hún verður fyrir höggi og hreyfingin er mjúk og hljóðlát, sem getur lengt líftíma hennar.
4. Þessi vél býður notendum upp á fullkomið vökvakerfi og smurningarkerfi, þar sem notaðar eru hágæða vökvadælur, vökvalokar og aðrir íhlutir til að draga verulega úr bilunartíðni. Vökvakerfin og smurningarkerfin eru hönnuð til að vera einföld og áreiðanleg. Vélaverkfærið notar miðlæga, magnbundna sjálfvirka smurningu.
5. Það notar snúningsstrokka frá Taívan og valfrjálsan sjálfvirkan flísafjarlægingarbúnað. Valkostirnir eru skipt í aftari röð og hliðarröð, sem getur dregið verulega úr vinnuaflsálagi rekstraraðila og náð öruggri og skilvirkri framleiðslu. Hægt er að forrita alla ofangreinda virkniþætti til að stjórna og eru hannaðir með olíu-vatns aðskilnaði og járnskurðar síunarbúnaði. Á sama tíma er hægt að hanna og setja upp ýmsa sérstaka innréttingar í samræmi við sérstakar kröfur notenda.
| Item líkan | Nafn | Eining | 150MSY-II | 150MSY-III | 150MS-II | 150MS-III |
| Ferðalög | Hámarks snúningsþvermál rúmsins | mm | Ф380 | Ф380 | Ф380 | Ф380 |
| Hámarks vinnsluþvermál | mm | Ф100 | Ф100 | Ф100 | Ф100 | |
| Hámarks vinnsluþvermál á verkfærahaldara | mm | Ф160 | Ф160 | Ф160 | Ф160 | |
| Hámarks vinnslulengd | mm | 150 | 150 | 150 | 150 | |
| Snælda Sívalningur Chuck | Snældanef | / | A2-5 | A2-5 | A2-5 | A2-5 |
| Hámarkshraði spindils | mm | 5500 | 5500 | 5500 | 5500 | |
| Snælda vökvastrokka/spennispúðiVökvastrokka/Chuck | snúninga á mínútu | 6″ | 6″ | 6″ | 6″ | |
| Þvermál snúningshols Þvermál snúningshols | kw | Ф56 | Ф56 | Ф56 | Ф56 | |
| Hámarksþvermál stönghols á spindli Stöngþvermál | Nm | Ф45 | Ф45 | Ф45 | Ф45 | |
| Snældu mótorkraftur | / | 17,5 | 17,5 | 17,5 | 17,5 | |
| Snældu mótorkraftur | 62-125 | 62-125 | 62-125 | 62-125 | ||
| Undirspindel Chuck | Nef undirspindels | / | A2-4 | A2-4 | A2-4 | A2-4 |
| Hámarkshraði undirspindels | mm | 6000 | 6000 | 6000 | 6000 | |
| Undirspindel vökvastrokka/spennispúði H | snúninga á mínútu | 5″ | 5″ | 5″ | 5″ | |
| Þvermál undirspindels í gegnum gatið | Nm | Ф46 | Ф46 | Ф46 | Ф46 | |
| Hámarksþvermál stönghols á undirspindel | kw | Ф32 | Ф32 | Ф32 | Ф32 | |
| Rafmagns spindla með beinni drifi | / | 11 | 11 | 11 | 11 | |
| Snúningsmótor með beinni drifkrafti | 27-66 | 27-66 | 27-66 | 27-66 | ||
| X1/Z1/Y/X2/Z2 ás færibreyta | Afl X1/Z1/Y mótorsins | kw | 1,8/1,2/1,2 | 1,8/1,2/1,2 | 1,8/1,2 | 1,8/1,2 |
| X2/Z2 mótorafl | mm | 1,2/1,2 | 1,2/1,2 | 1,2/1,2 | 1,2/1,2 | |
| X1/Z1 ásferð | mm | 135/370 | 135/370 | 135/370 | 135/370 | |
| X2/Z2 ásferð | mm/mín | 215/400 | 215/400 | 215/400 | 215/400 | |
| Hraðhreyfing á X/Z//Y/S ás | mm | 30/30/6/30 | 30/30/6/30 | 30/30/30 | 30/30/30 | |
| X1/Z1 rennibrautargerð | mm | Rúllur 35/35 | Rúllur 35/35 | Rúllur 35/35 | Rúllur 35/35 | |
| X2/Z2 rennibrautargerð | mm | Rúllur 30/30 | Rúllur 30/30 | Rúllur 30/30 | Rúllur 30/30 | |
| Servó drif Skeribreytur | Tegund turns | stk | BMT45-12T | BMT45-12T | BMT45-12T | BMT45-12T |
| Afl turns | Kw/Nm | 2,2/26 Nm | 2,2/26 Nm | 2,2/26 Nm | 2,2/26 Nm | |
| Y-áss ferðalag | mm | 80 (± 40) | 80 (± 40) | 6000 ER20 | ||
| Hámarkshraði á drifnum verkfærahaldara | snúninga á mínútu | 6000 ER20 | 6000 ER20 | 6000 ER20 | 20×20 | |
| Upplýsingar um verkfærahaldara utan um þvermál | mm | 20×20 | 20×20 | 20×20 | Ф32 | |
| Upplýsingar um innri þvermál verkfærahaldara | mm | Ф32 | Ф32 | Ф32 | 0,15 | |
| Tími til að skipta um verkfæri við hliðina | sek. | 0,15 | 0,15 | 0,15 | BMT40-8T | |
| Servóafl Turn breytur | Tegund rafmagnsturns | / | NC8T | BMT40-8T | NC8T | 2,2/26 Nm |
| Upplýsingar um ytri þvermál verkfærahaldara | mm | 25×25 | 20×20 | 25×25 | 6000 ER20 | |
| Upplýsingar um innri þvermál verkfærahaldara | mm | Ф32 | Ф32 | Ф32 | 20×20 | |
| Tími til að skipta um verkfæri við hliðina | sek. | 0,15 | 0,15 | 0,15 | Ф25 | |
| Stærðir | Mannað svæði u.þ.b. | mm | 2,2 × 2,1 × 1,7 | 2,2 × 2,1 × 1,7 | 2,2 × 2,1 × 1,7 | 0,15 |
| Þyngd vélarinnar u.þ.b. | kg | 3500 | 3500 | 3200 | 2,2 × 2,1 × 1,7 | |
| Annað | Rúmmál skurðarvökvatanks | L | 180 | 180 | 180 | 3500 |
| Rúmmál kassa vökvaeiningar | L | 40 | 40 | 40 | 180 | |
| Afl vökvaolíudælu | kw | 1,5 | 1,5 | 1,5 | 40 | |
| Rúmmál smurolíutanks | L | 2 | 2 | 2 | 1,5 | |
| Sjálfvirk smurningardæla mótorafl | W | 50 | 50 | 50 | 2 | |
| Afl kælivatnsdælu | W | 750 | 750 | 750 | 50 |
Vöruflokkar
-

VC serían CNC vinnslumiðstöð með mikilli stífni með ...
-

HP serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

HT serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

VS serían fjögurra spora þungavinnu CNC vinnsluvél
-

V-röð CNC vinnslumiðstöð með mikilli stífni
-

X sería tvöfaldur dálkur CNC vinnslumiðstöð
-

Lárétt 5-ása CNC vinnslumiðstöð TKG1600
-

CNC lóðrétt beygju- og fræsingarvél fyrir samsetta...
-

Háhraða CNC vinnslumiðstöð GM serían
-

Háhraða CNC fræsingarvél GT serían
-

Tvöfaldur snælda CNC rennibekkur SK32
-

CNC lóðrétt vinnslumiðstöð RFTV510 fyrir hjól...