


Miðjudrifs rennibekkur fyrir þunnveggja rör
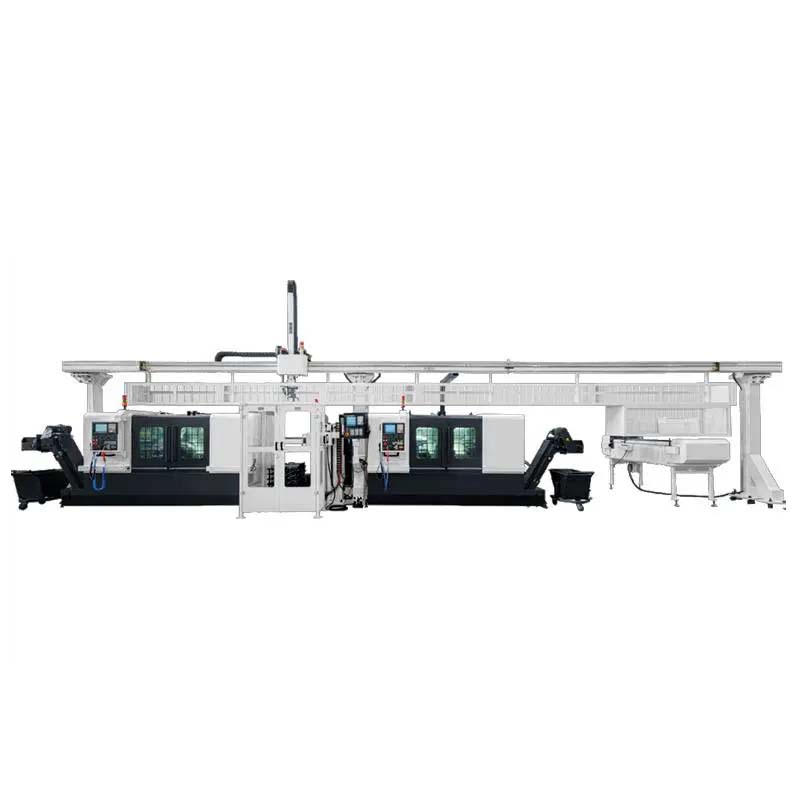
Þunnveggja rör og rörhlutar
Tæknilausn
1. Ferligreining á vinnslu þunnveggja sívalningshluta
Þunnveggja rör og rörhlutar hafa alltaf verið erfiðir punktar í vinnslu. Til dæmis: gatabyssuhluti gatabúnaðar sem notaður er í borun jarðolíuvéla, innri og ytri skel höggdeyfis niðri í borholu, innri og ytri skel olíudæluverndar, prenttromla prentvéla, snúningstromla textílvéla, færibönd gírkassa, borunar- og sprengibúnaður niðri í borholu.
Ytra hlífðarhylkið o.s.frv. inniheldur auðvitað einnig skeljar af hernaðarlegum eða borgaralegum kúlum.
1.1 Dæmigerðir hlutar
Uppbygging götunarbyssunnar: Helstu íhlutir götunarbyssunnar eru búkurinn, höfuðið, halinn, miðliðurinn, sprengibúnaðurinn, þéttihringurinn og skothylkishaldarinn. Grunnkröfur um afköst skotbyssunnar. Sem aðal burðarhluti orkusparnaðarins er grunnafköst hennar vélrænn styrkur. Aðeins þegar vélrænir eiginleikar hennar eru uppfylltir er hægt að tryggja möguleika og öryggi orkusparnaðarins við götun niðri í borholu.
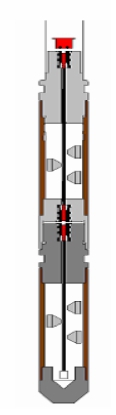
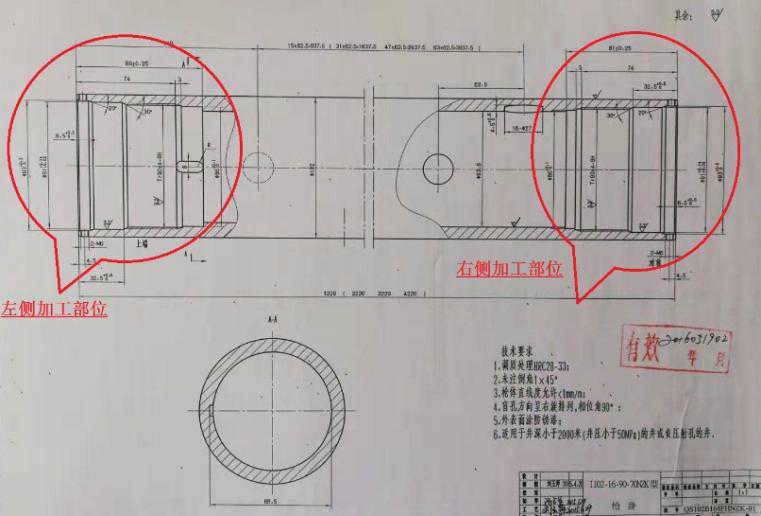
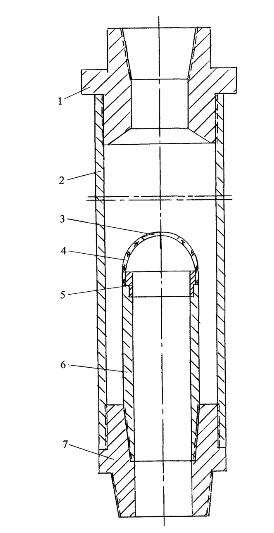
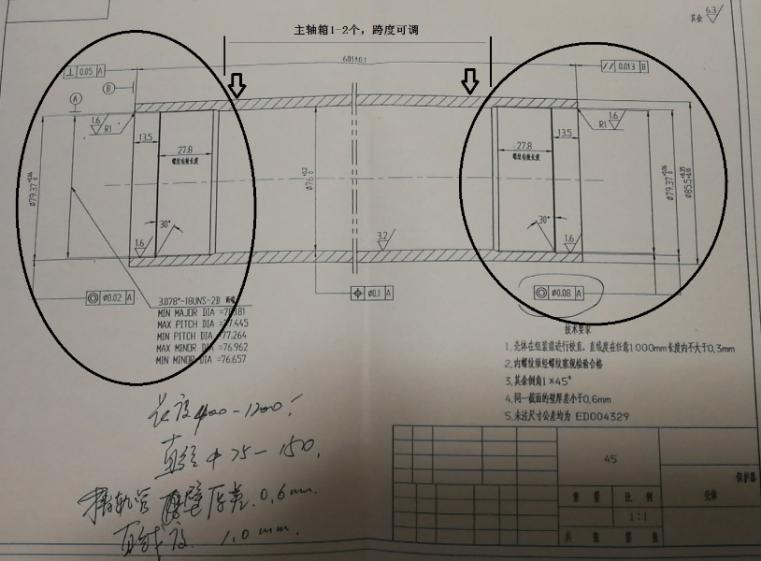
Verndar fyrir olíudælu
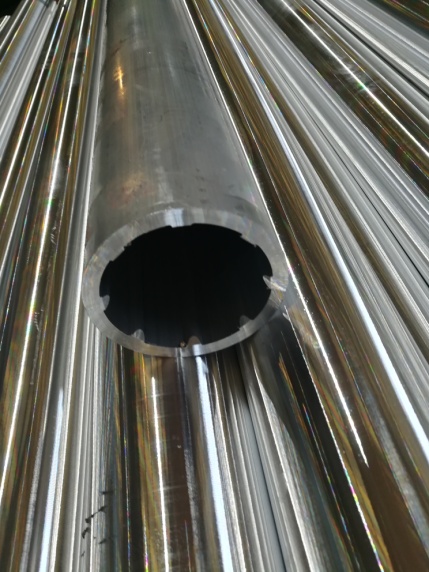
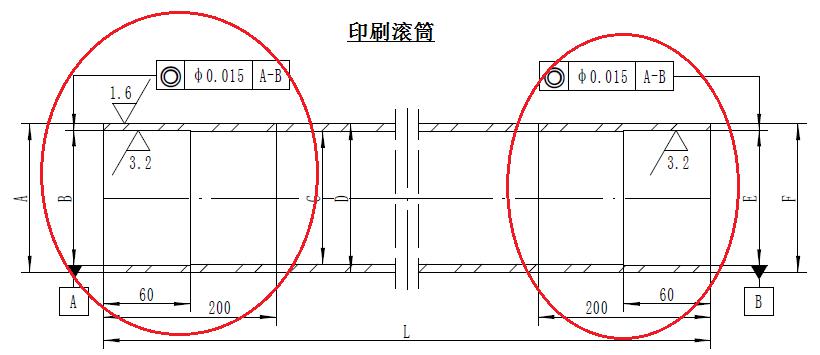
Prentunarstrokka
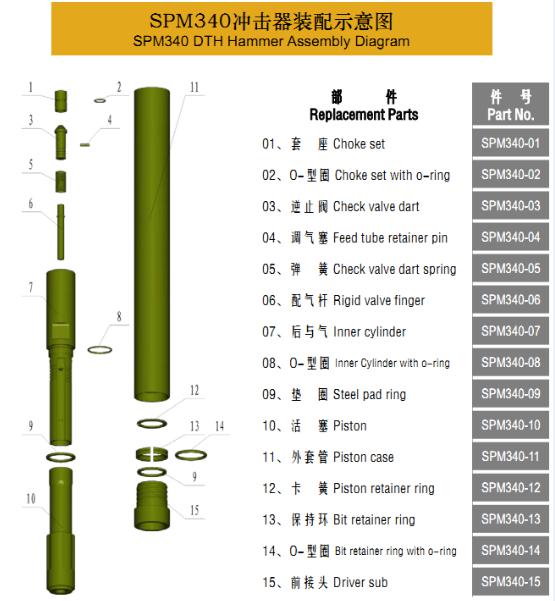
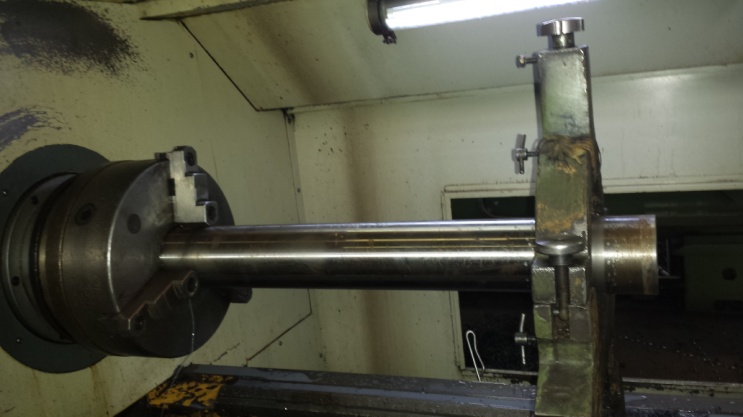
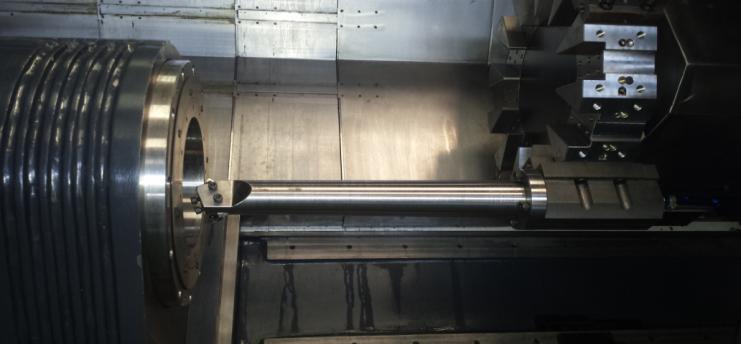
Samanburður á nýrri og gamalli vinnslutækni á höggbúnaðarskeljum
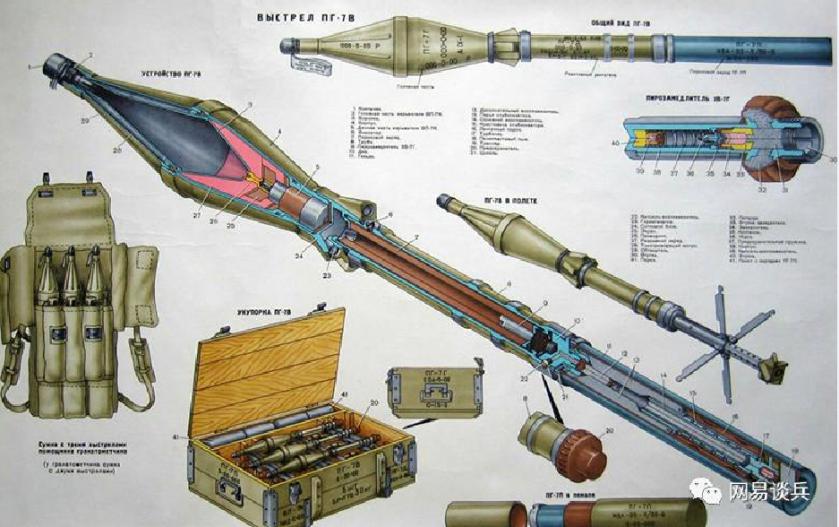
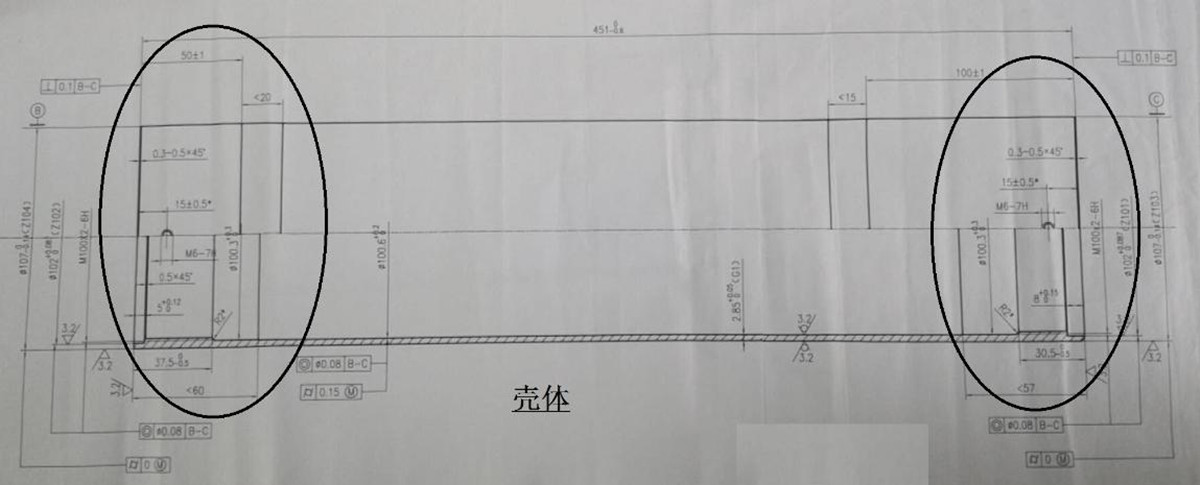
Þessi tegund hluta á eitt sameiginlegt: þunnveggja rör sem eru mynduð með veltingu eða spunun eru aðallega unnin í báðum endum, með innri gatstoppara (fyrir samsetningu), innri gatþráð (fyrir tengingu), litlum ytri hring, ytri þráð (ef þörf krefur), tómum rifum og skáum að innan og utan.
1.2. Ferlagreining.
1) Hefðbundin vinnslutækni:
Almennt er annar endi rennibekksins notaður til að klemma, og hinn endinn notar halastokkinn til að festa innra gatið og miðjugrind bílsins, síðan er miðjugrindin notuð til að styðja, og síðan er fínborað innra gatið á þessum enda, endafleti bílsins, og vinnslan sem kann að vera nauðsynleg til að snúa ytri hringhlutunum, eða klemmuhlutunum sem þarf til að beygja og beygja.
U-beygja á vinnustykki: innri stuðningur eða ytri klemmuhylki, skottstuðningur sem herðir vinnustykkið, innstunga á miðju ramma bílsins, miðju rammastuðningur, endurborun innra gats, endaflötur bílsins, ytri hringur.
Ef samása innri gatanna í báðum endum strokksins er örlítið hærri, má endurtaka vinnsluna oft.
2) Notkun tvíhliða CNC rennibekkvinnslutækni:
Hægt er að klára vinnslu ofangreinds efnis í einni klemmu og vinna báða enda samtímis, sem dregur ekki aðeins úr fjölda véla, heldur styttir einnig ferlisflæði og efnismeðhöndlun og bætir framleiðsluhagkvæmni til muna. Þar sem báðir endar eru unnir samtímis er samása vinnustykkisins einnig tryggð áreiðanlega.
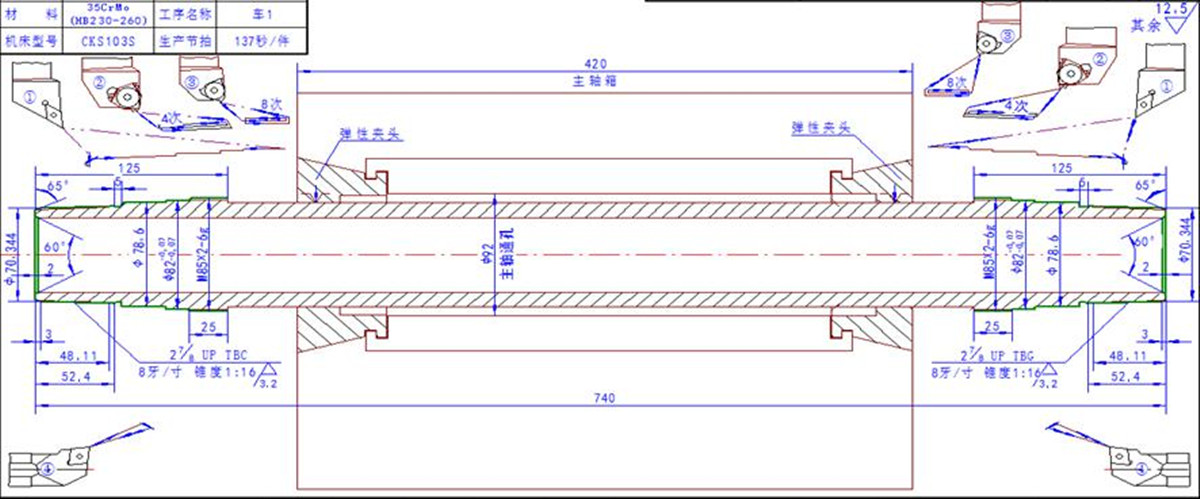
Nánar tiltekið: eftir lengd vinnustykkisins er hægt að nota einn eða tvo hausstöngla til að klemma ytri hring vinnustykkisins. Klemmuþvermál og klemmubreidd hausstöngarinnar eru ákvörðuð í samræmi við þvermál og lengd vinnustykkisins. Tveir 8/12 stöðva snúningsturnir vinna samtímis endaflöt, innra gat og ytri hring í báðum endum. Þar sem fjöldi verkfæra sem hægt er að setja upp er nægilegur getur það mætt þörfum einskiptis vinnslu á flóknum hlutum.
Ef ytri klemmuhluta vélarinnar í þessari röð þarf að vinna úr, þá skal nota vél til að tvöfalda toppinn á innri holunum í báðum endum vinnustykkisins til að snúa eða slípa ytri hringinn.
Það eru líka viðskiptavinir sem nota miðjulausa kvörn til að mala ytri hringinn fyrirfram og nota síðan tvíenda CNC rennibekk til að vinna úr innri holunum og endafletinum í báðum endum í samræmi við kröfur ferlisins.
3) Kassar af sívalningslaga hlutum sem unnir eru með tvíenda CNC rennibekkjum:
①Vinnsluvél fyrir strokka, veldu SCK208S gerðina (með tvöfaldri spindlakassa).
② SCK309S gerðin (með einum haus) er notuð til að vinna úr miðöxli bílsins.
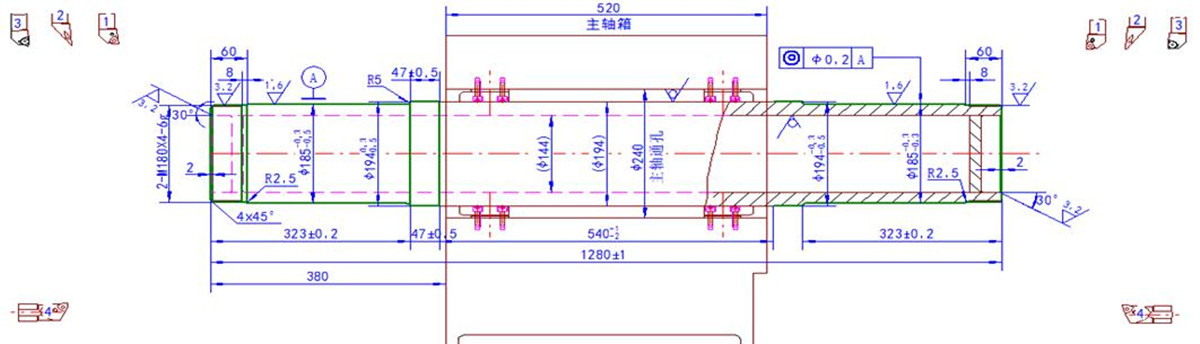
③SCK105S gerðin er notuð til vinnslu á þunnveggjum rörum fyrir hernaðarnotkun.
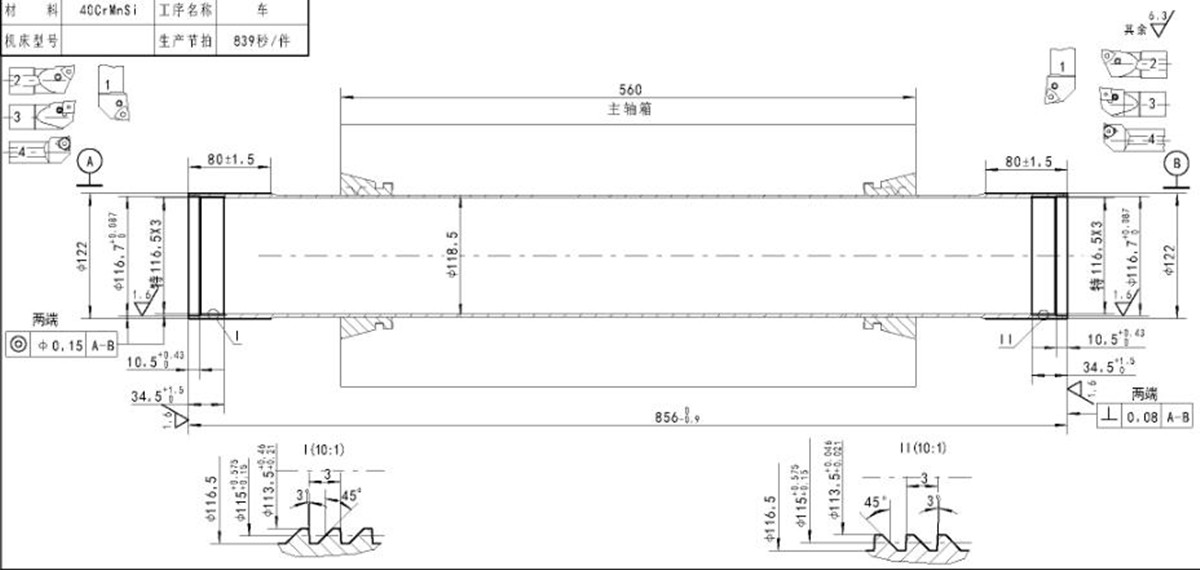
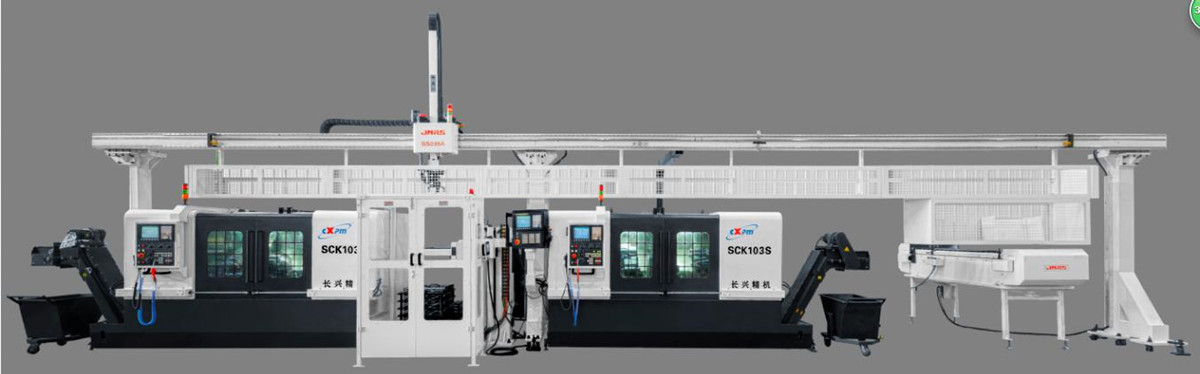
④Til vinnslu á þunnveggja rörum fyrir hernaðarnotkun, veldu SCK103S gerðina.
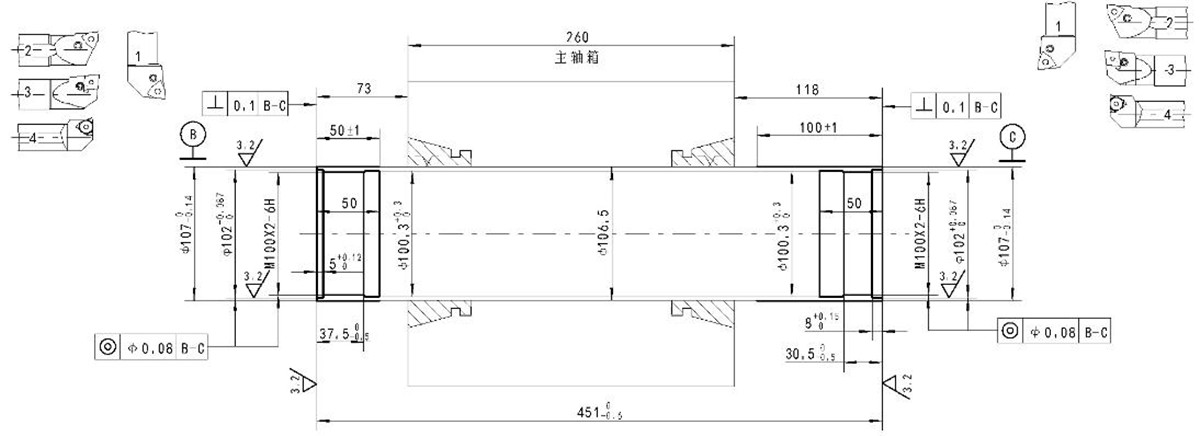
⑤ SCK105S gerðin er valin til vinnslu á olíupípum í olíuvélum.
Kynning á tvíenda CNC rennibekk frá SCK seríunni
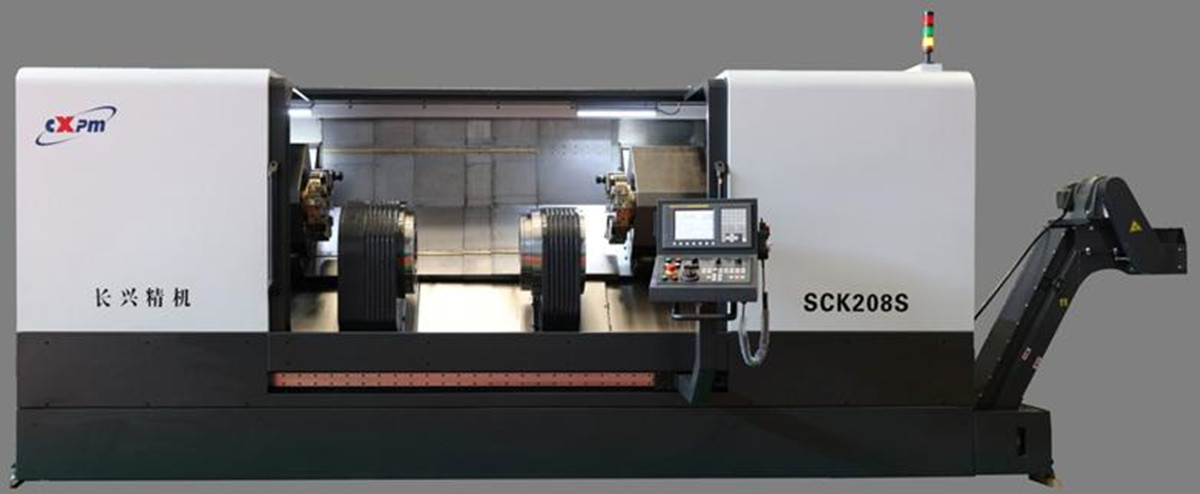
■ Tvöfaldur yfirborðs sérhæfður CNC rennibekkur er eins konar háþróaður framleiðslubúnaður með mikilli afköstum og mikilli nákvæmni. Hann getur samtímis klárað ytri hringinn, endaflötinn og innri gatið á báðum endum vinnustykkisins í einni klemmu. Í samanburði við hefðbundna aðferð þar sem hlutar eru klemmdir tvisvar og síðan snúið við, hefur hann kosti eins og mikla framleiðsluhagkvæmni, góða samása og mikla nákvæmni í vinnsluhlutunum.
Sem stendur eru til meira en 10 gerðir af gerðum, klemmuþvermál: φ5-φ250mm, vinnslulengd: 140-3000mm; ef það er sérstaklega hugsað fyrir rörhluta getur klemmuþvermálið náð φ400 mm.
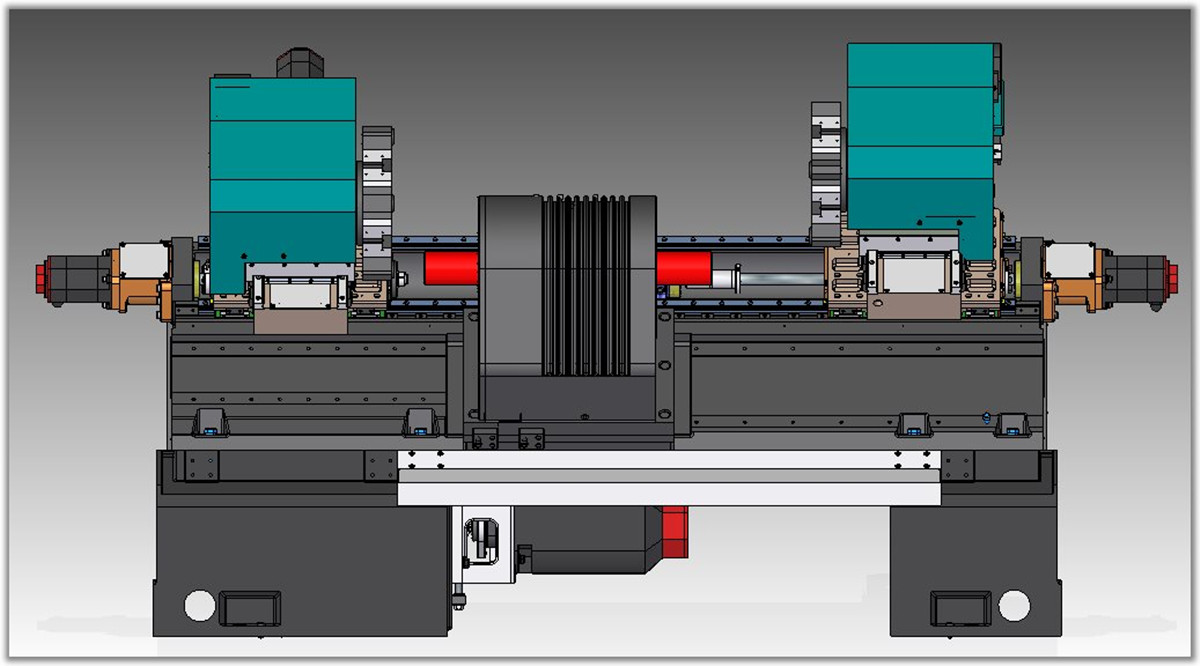
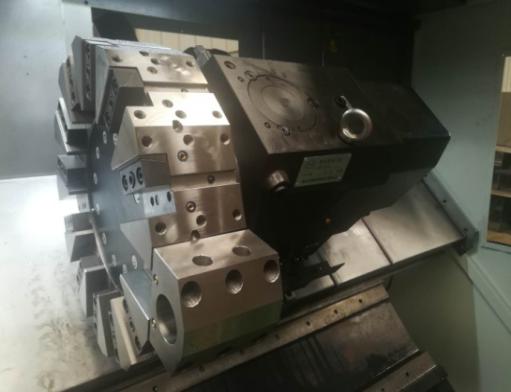
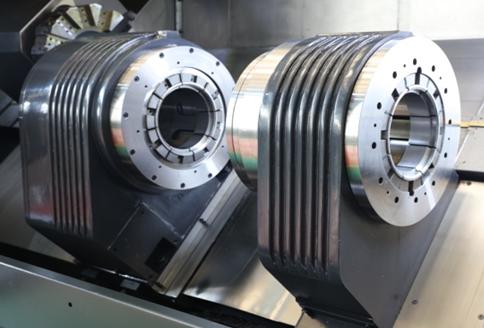
■ Öll vélin er með 450° hallandi bekk, sem er stíf og auðvelt að fjarlægja flís. Snældukassinn með millidrif og klemmuvirkni er staðsettur í miðju bekksins og tveir verkfærahvílur eru staðsettir hvoru megin við snældukassann.
■Með tvírása stýrikerfi er hægt að tengja tvo verkfærahvíldarstaði við spindilinn samtímis eða sérstaklega til að ljúka samtímis vinnslu eða raðbundinni vinnslu á báðum endum hlutarins.
■ Hver servófóðrunarás notar mjög hljóðláta kúluskrúfu og teygjanlega tengingin er tengd beint, með litlum hávaða, mikilli staðsetningarnákvæmni og mikilli endurtekningarstaðsetningarnákvæmni.
■ Hægt er að útbúa 1-2 millistykki eftir vinnslulengd mismunandi vinnuhluta. Vinstri aðalspindlukassinn er fastur og hægri undirspindlukassinn er knúinn áfram af servómótor til að færa kúluskrúfuna í Z-átt. Aðeins aðalspindlukassinn er hægt að klemma til að ljúka vinnslu stuttra hluta; einnig er hægt að klemma tvo spindlukasa saman til að ljúka vinnslu langra hluta.

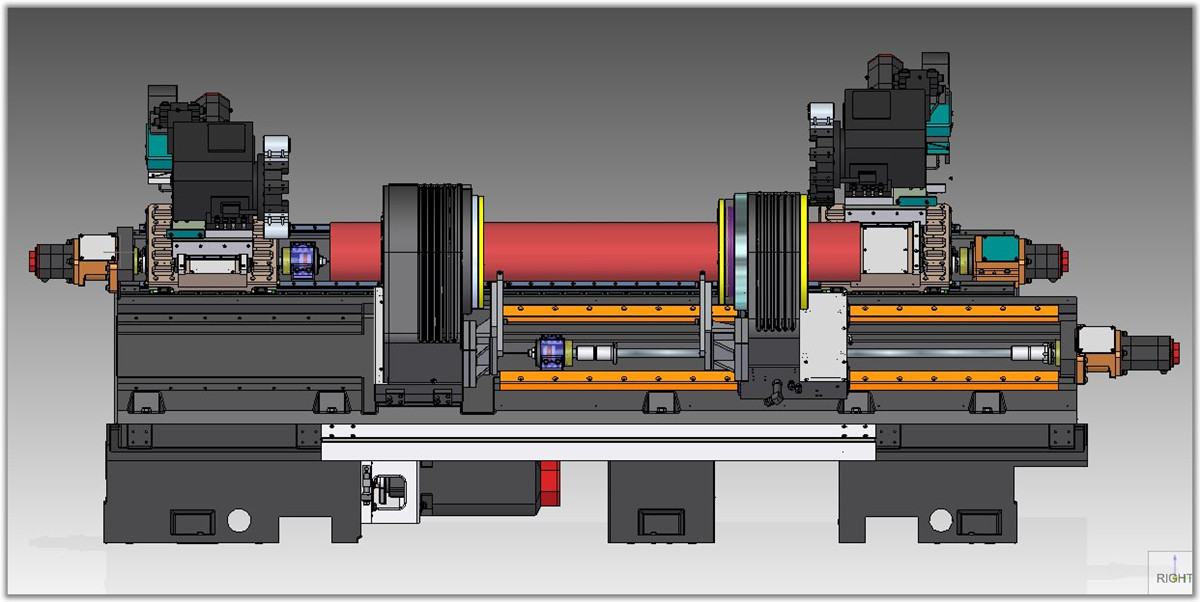
■ Snældukassinn sameinar fimm íhluti snældukerfisins, klemmur, klemmusílindur, olíudreifikerfi og drifbúnað, með þéttri uppbyggingu og áreiðanlegri notkun. Klemmubúnaðurinn er allir vökvaknúinn og klemmukrafturinn getur uppfyllt kröfur um hámarks snúningsvægi.
■ Festingar eru settar upp í spindlakassanum. Festingarnar eru af gerðinni „collet“ með miðjuklemmu og tveimur endaklemmum, og miðjuklemmu og tveimur endaklemmukjálkum.
Vegna þess hve auðvelt er að aflaga þunnveggja sívalningslaga hluta með klemmu eru venjulega notaðar klemmur með klemmuspennu. Klemmurnar eru knúnar áfram af sívalningsstimplinum til að aflaga þær teygjanlega til að losa eða klemma klemmuna. Aflögun teygjanlega klemmuna er 2-3 mm (þvermál). Klemman klemmir klemmuhluta hlutarins í alla ummálsáttina, klemmukrafturinn er jafn og aflögun hlutarins er lítil. Þegar yfirborðsnákvæmni klemmuhlutarins er góð verður klemmunákvæmnin mikil. Á sama tíma er nauðsynlegt að draga úr aflögun hlutanna til að tryggja rétta yfirhengi hlutarins.
■Þegar hlutar eru með stóran þvermál er hægt að setja stillikrófann í klemmufestinguna. Stillikrófurinn er mjúkur kló sem er festur við innra þvermál klemmunnar. Fyrir notkun er hann nákvæmur í klemmunni og auðvelt er að skipta honum út fljótt og auðveldlega.
■Vélin er einingahönnuð og getur haft fjölbreytt úrval af uppbyggingum, stillingum og virknisamsetningum í samræmi við kröfur notandans. Það eru margir möguleikar á verkfærastöng, svo sem gerð raðverkfæra, turnverkfæra og rafmagnsverkfæra. Hægt er að tengja tvo verkfærastöngina við spindilinn samtímis eða sérstaklega til að ljúka samtímis eða í röð vinnslu á báðum endum hlutarins.
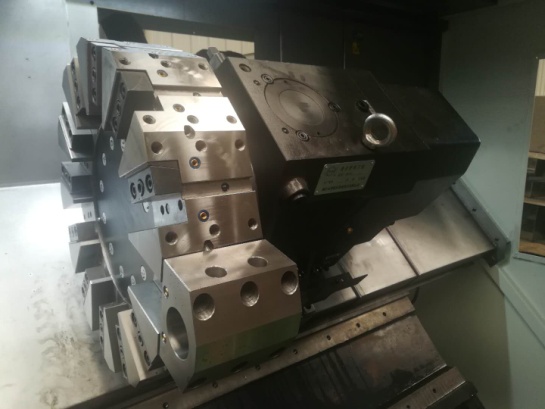
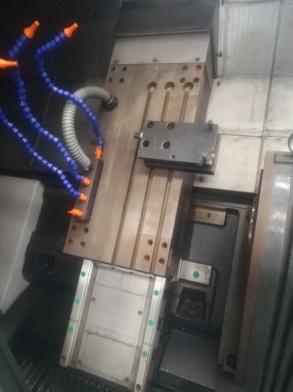
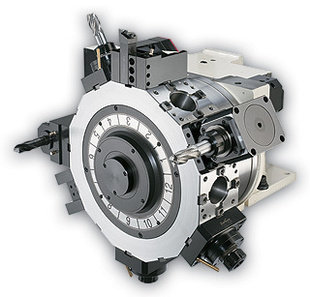
Samsetning verkfærahaldara: tvöfaldur verkfærahaldari; tvöföld röð verkfæra; rafmagnsverkfærahaldari; verkfæri vinstri röð + hægri verkfærahaldari; vinstri verkfærahaldari + hægri röð verkfæra.
■Vélaverkfærið er fullkomlega lokað og varið, búið sjálfvirkri smurningu og sjálfvirkum flísafjarlægingarbúnaði, með góðri vernd, fallegu útliti, auðveldri notkun og þægilegu viðhaldi.
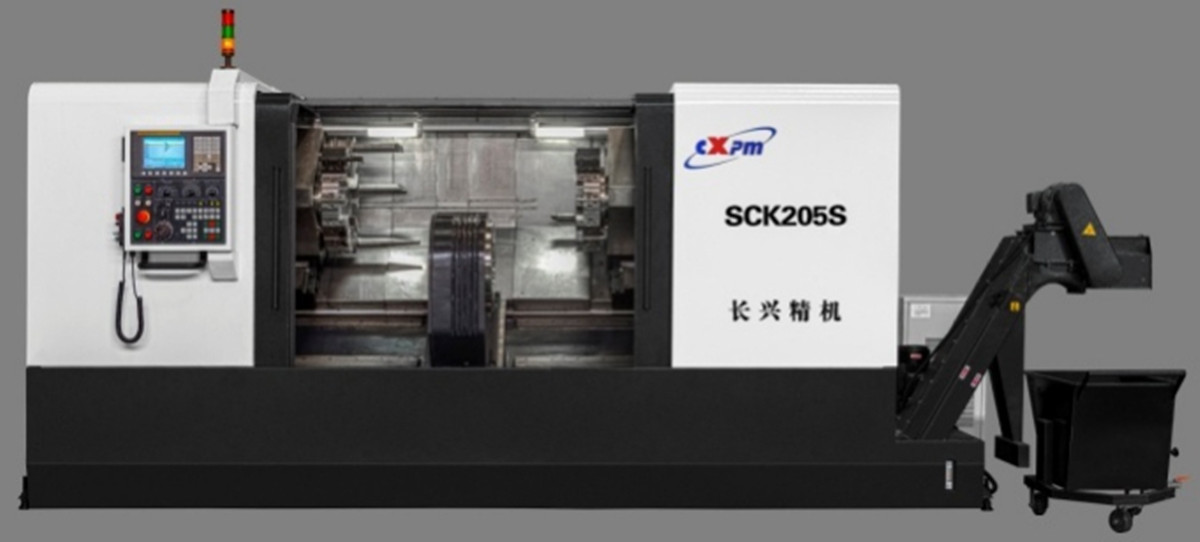
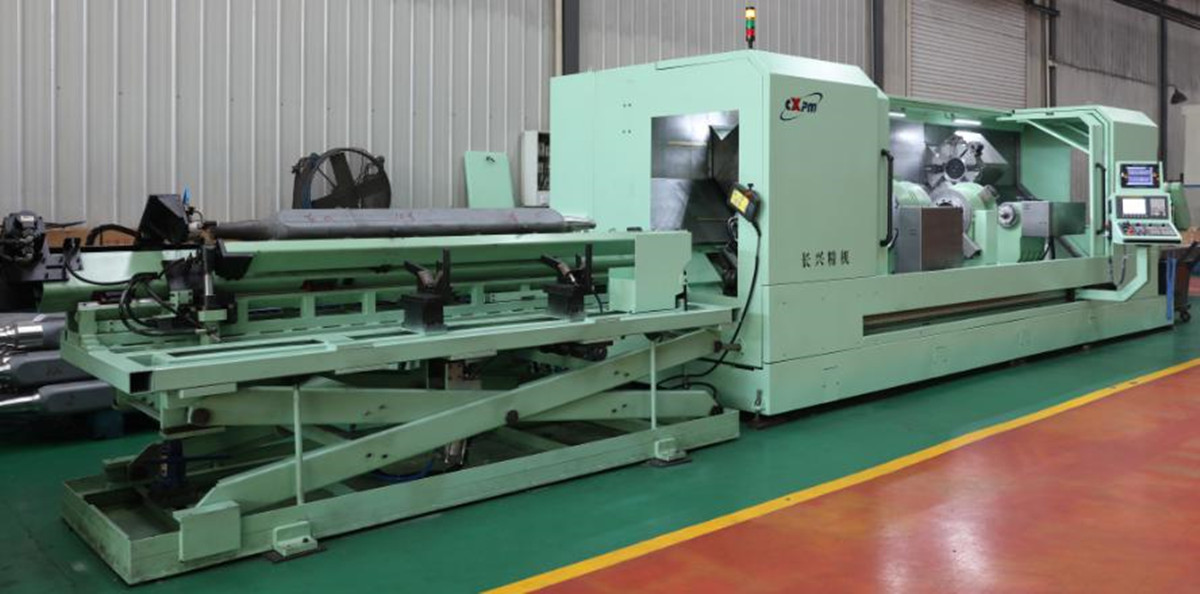
■Vélin getur verið útbúin með stuðningsgrind, hjálpartæki fyrir hleðslu og affermingu og sjálfvirkum hleðslu- og affermingarbúnaði. Sjáðu myndbandið og myndir af vélinni.
Vöruflokkar
-

VC serían CNC vinnslumiðstöð með mikilli stífni með ...
-

HP serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

HT serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

VS serían fjögurra spora þungavinnu CNC vinnsluvél
-

V-röð CNC vinnslumiðstöð með mikilli stífni
-

X sería tvöfaldur dálkur CNC vinnslumiðstöð
-

Lárétt 5-ása CNC vinnslumiðstöð TKG1600
-

CNC lóðrétt beygju- og fræsingarvél fyrir samsetta...
-

Háhraða CNC vinnslumiðstöð GM serían
-

Háhraða CNC fræsingarvél GT serían
-

Tvöfaldur snælda CNC rennibekkur SK32
-

CNC lóðrétt vinnslumiðstöð RFTV510 fyrir hjól...