


BOSM -6010 Borvél með gagnstæðum haus
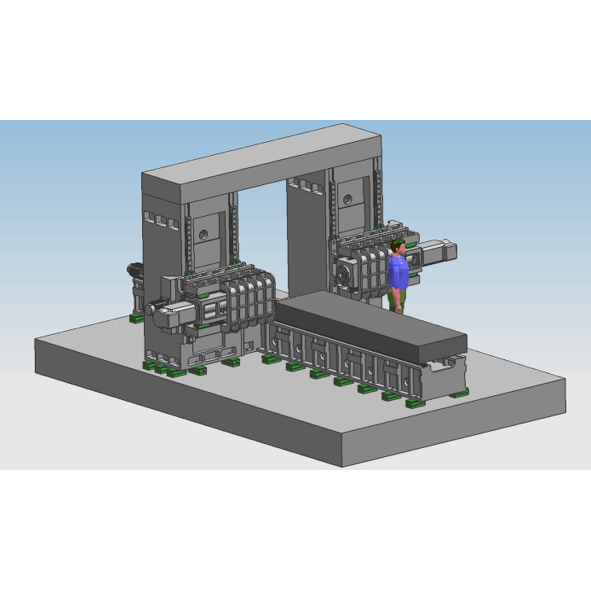
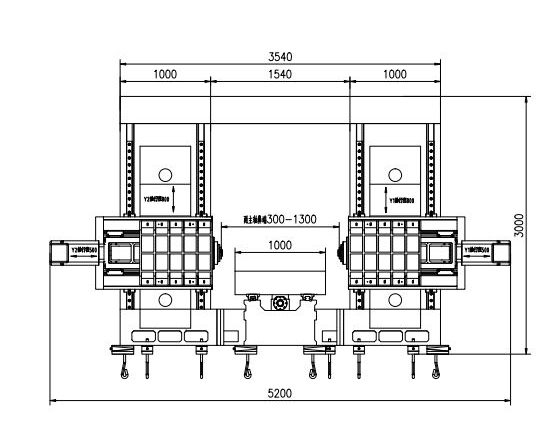
1. Notkun vélarinnar:
BOSM-6000* 1000 fastgeisla CNC gantry tvísúlu höfuð-í-höfuð bor- og fræsivél er sérstök vélaverkfæri fyrir vinnslu á gröfuörmum/-stöngum. Með kodda er hægt að vinna vinnustykkið hratt, bora, fræsa og fræsa það innan virks slagsviðs, vinna vinnustykkið á sínum stað í einu (engin þörf á auka klemmu), hleðslu- og losunarhraðinn er mikill, staðsetningarhraðinn er mikill og vinnslunákvæmnin er mikil. Mikil, mikil vinnsluhagkvæmni.
2.Vél uppbyggingeiginleikar:
Helstu íhlutir vélarinnar: bekkur, vinnuborð, vinstri og hægri súlur, bjálkar, tengibjálkar fyrir gantry, söðlar, hrúgur o.s.frv., stórir hlutar eru gerðir úr plastefnissandsteypu, hágæða grájárni 250 steypu, glóðaðir í heitum sandgryfju → titringsöldrun → hitameðferð. Ofnglæðing → titringsöldrun → grófvinnsla → titringsöldrun → heitofnglæðing → titringsöldrun → frágangur. Þetta útilokar alveg neikvætt álag á hlutana og heldur afköstum hlutanna stöðugum. Fast bekkur, vinstri og hægri súlur, gantry og vinnuborð hreyfast; það hefur virkni eins og fræsingu, borun, niðursökkvun, slátrun o.s.frv. Kælingaraðferð verkfærisins er ytri kæling. Vélin inniheldur 5 fóðrunarása, sem geta framkvæmt 4-ása tengingu og 5-ása einvirkni. Það eru 2 aflhausar. Ás vélarinnar og aflhausinn eru sýndir á myndinni hér að neðan. X


2.1.Helstu uppbygging ásflutningsfóðrunarhlutans
2.1.1.X-ás:Vinnuborðið færist fram og til baka eftir stýrisjárni fösta rúmsins.
X 1-ás drif: AC servómótor ásamt nákvæmri reikistjörnuhreyfli er knúinn áfram af kúluskrúfu til að knýja hreyfingu vinnuborðsins til að ná línulegri hreyfingu X-ássins.
Form leiðarsteina: Leggið tvær nákvæmar línulegar leiðarsteina með mikilli styrk.
2.1.2 Z1 ás:Rafmagnshausinn og söðullinn eru settir lóðrétt upp á framhlið súlunnar og færast fram og til baka upp og niður eftir stýribraut súlunnar.
Z1-ás gírskipting: AC servómótor og samstillt hjól eru notuð til að knýja kúluskrúfuna til að knýja hnakkinn til að ná línulegri hreyfingu Z-ássins.
2.1.3 Z2 ás:Rafmagnshausinn og söðullinn eru settir lóðrétt upp á framhlið súlunnar og færast fram og til baka upp og niður eftir stýribraut súlunnar.
Z2-ás gírkassa: AC servómótor og samstillt hjól eru notuð til að knýja kúluskrúfuna til að knýja hnakkann til að ná línulegri hreyfingu Z-ássins.
2.1.4 Y1 ás:Rafmagnshausinn er settur upp lóðrétt á framhlið hægri súlunnar og færist fram og til vinstri og hægri eftir stýribraut súlunnar.
Y1-ás gírkassa: AC servómótor ásamt nákvæmum reikistjörnubúnaði er notaður til að knýja stútinn í gegnum kúluskrúfuna til að ná línulegri hreyfingu Y1-ássins.
2.1.5 Y2 ás:Rafmagnshausinn er festur lóðrétt á framhlið hægri súlunnar og færist fram og til vinstri og hægri eftir stýribraut súlunnar.
Y2-ás gírkassa: AC servómótor ásamt nákvæmri reikistjörnutengibúnaði er notaður til að knýja stútinn í gegnum kúluskrúfuna til að ná línulegri hreyfingu Y2-ássins.
2.2.Hreyfingarátt bor- og fræsaraflshaussins (þar með talið aflshaus 1 og 2) notar ferkantaða hrútubyggingu, fullkomnasta vír-hörðu samsettu leiðarteinaaðferðina, harða teininn er umkringdur sterkum stuðningi, 4 línulegir rúlluleiðarteinapar eru stýrð og drifið notar AC servómótor. Knúið er samstillta beltinu (i=2) og nákvæmri kúluskrúfugírskiptingu. Aflshausinn notar servómótor til að hægja á sér í gegnum samstillta beltið og samstillta hjólið, stýrt af þungum nákvæmum leiðarteinapari, og knýr lóðrétta kúluskrúfuna til að snúast, sem gerir aflshausinn kleift að hreyfa sig upp og niður lóðrétta leið. Hann er búinn köfnunarefnisjafnvægisstöng til að draga úr burðargetu vélhaussins á skrúfunni og servómótornum. Z-ás mótorinn er með sjálfvirka bremsuvirkni. Ef rafmagnsleysi verður mun sjálfvirka bremsan halda mótorásnum þétt, þannig að hann geti ekki snúist. Þegar borinn snertir ekki vinnustykkið við vinnuna mun hann fæða hratt; þegar borinn snertir vinnustykkið mun hann sjálfkrafa skipta yfir í vinnufóðrun. Þegar borinn fer í gegnum vinnustykkið mun hann sjálfkrafa skipta yfir í hraðspólun til baka. Þegar endi borsins fer frá vinnustykkinu og nær stilltri stöðu færist vinnuborðið í næstu holustöðu til að framkvæma sjálfvirka hringrás. Rafmagnshausinn notar samsetningu vírs og harðs járnbrautar, sem tryggir ekki aðeins hraða búnaðarins heldur eykur einnig stífleika hans til muna. Og hann getur framkvæmt virkni eins og blindholuborun, fræsingu, afskurð, flísbrot, sjálfvirka flísafjarlægingu o.s.frv., sem eykur vinnuaflsframleiðslu.

(vinstri rafmagnshaus)
2.3. Fjarlæging og kæling flísar
Spíral- og flatkeðjuflísarfæribönd eru sett upp báðum megin undir vinnuborðinu og flísarnar geta verið sjálfkrafa losaðar á flísarfæribandið í lokin í gegnum tvö stig spíral- og keðjuplötur til að ná fram siðmenntuðum framleiðslu. Í kælivökvatanki flísarfæribandsins er kælidæla sem hægt er að nota til að kæla verkfærið að utan til að tryggja borunarafköst og endingartíma borsins og kælivökvann er hægt að endurvinna.
3.Fullt stafrænt tölulegt stjórnkerfi:
3.1.Með flísbrotsaðgerð er hægt að stilla flísbrotstíma og flísbrotsferil á mann-vél viðmótinu.
3.2.Með verkfæralyftingaraðgerðinni er hægt að stilla lyftihæð verkfærisins á mann-vél viðmótinu. Þegar borun nær þessari hæð er borbitanum fljótt lyft upp á topp vinnustykkisins og síðan eru flísarnar kastaðar burt og síðan færðar hratt áfram á borflötinn og sjálfkrafa umbreyttar í vinnu.
3.3.Miðstýringarkassinn og handfesta einingin nota tölulegt stýrikerfi og eru búin USB tengi og LCD fljótandi kristalskjá. Til að auðvelda forritun, geymslu, birtingu og samskipti býður rekstrarviðmótið upp á aðgerðir eins og mann-vél samskipti, villuleiðréttingu og sjálfvirka viðvörun.
3.4.Búnaðurinn hefur það hlutverk að forskoða og skoða aftur staðsetningu holunnar fyrir vinnslu og aðgerðin er mjög þægileg.
4Sjálfvirk smurning
Nákvæmar línulegar leiðarteinar, nákvæmar kúluskrúfur og aðrar nákvæmar hreyfingarteinar eru búnar sjálfvirkum smurkerfum. Sjálfvirka smurdælan gefur frá sér þrýstiolíu og magnbundin smurolíuhólf fer inn í olíuna. Eftir að olíuhólfið er fyllt með olíu, þegar kerfisþrýstingurinn hækkar í 1,4-1,75 MPa, lokast þrýstirofinn í kerfinu, dælan stöðvast og losunarlokinn losnar um leið. Þegar olíuþrýstingurinn í veginum lækkar undir 0,2 MPa byrjar magnbundin smurning að fylla smurpunktinn og lýkur einni olíufyllingu. Vegna nákvæmrar olíuframboðs magnbundinnar olíusprautu og greiningar á kerfisþrýstingi er olíuframboðið áreiðanlegt, sem tryggir að olíufilma sé á yfirborði hvers hreyfifræðilegs pars, dregur úr núningi og sliti og kemur í veg fyrir skemmdir á innri uppbyggingu af völdum ofhitnunar, til að tryggja nákvæmni og endingu vélarinnar. Í samanburði við rennileiðarteinar hefur rúllandi línulegar leiðarteinar sem notaðar eru í þessari vél nokkra kosti:
①Hreyfingarnæmi er hátt, núningstuðullinn á rúlluleiðarbrautinni er lítill, aðeins 0,0025 ~ 0,01, og drifkrafturinn er mjög minnkaður, sem jafngildir aðeins 1/10 af venjulegum vélum.
② Munurinn á kraftmiklum og kyrrstæðri núningi er mjög lítill og eftirfylgnin er frábær, það er að segja, tímabilið milli akstursmerkisins og vélrænnar aðgerðar er afar stutt, sem stuðlar að því að bæta svörunarhraða og næmi tölulegu stjórnkerfisins.
③Það hentar fyrir línulega hreyfingu á miklum hraða og augnablikshraði þess er um 10 sinnum hærri en rennibrautir.
④ Það getur náð jafnvægislausri hreyfingu og bætt stífleika vélræna kerfisins.
⑤Framleitt af faglegum framleiðendum, það hefur mikla nákvæmni, góða fjölhæfni og auðvelt viðhald.

5Notkunarumhverfi vélarinnar:
Aflgjafi: þriggja fasa AC380V ± 10%, 50Hz ± 1 Umhverfishitastig: 0° ~ 45°
Fimm, helstu tæknilegu breyturnar:


| fyrirmynd | BOSM4014 | |
| Hámarksstærð vinnustykkis | Lengd × breidd × hæð (mm) 4000 × 1600 × 1000 | |
| Hámarksfóðrun gantry | Breidd (mm) | 2300 |
| stærð vinnuborðs | Lengd x breidd (mm) | 4000*1400 |
|
Lárétt borhaus af gerðinni hrúta krafthaus einn tveir
| Magn (2) | 2 |
| Snældukeila | BT50 | |
| Borþvermál (mm) | Φ2-Φ60 | |
| Þvermál tappa (mm) | M3-M30 | |
| Þvermál fræsiskífu (mm) | 300 | |
| Snúningshraði (r/mín) | 30~6000 | |
| Servo spindle mótor afl (kw) | 37 | |
| Fjarlægð snældu nefsins frá miðju borðsins (mm) | 650-1150 | |
| Vinstri og hægri slaglengd eins hrúgu (mm) | 500 | |
| Fjarlægðin milli miðju hrútsins og borðflötsins (mm) | 200-1400 | |
| Upp og niður högg hrútsins (mm) | 1200 | |
| Endurtekningarhæfni | 300mm * 300mm | ±0,02 |
| Stærð vélbúnaðar | Lengd × breidd × hæð (mm) | samkvæmt teikningum |
| Heildarþyngd (t) | (u.þ.b.) 36 | |

Ofangreindar breytur eru bráðabirgðahönnunarbreytur. Í raunverulegri hönnun geta orðið breytingar í samræmi við vinnslukröfur vinnustykkisins og hönnunarkröfur vélarinnar, til að uppfylla kröfur vinnsluhluta fyrirtækisins.

Vöruflokkar
-

VC serían CNC vinnslumiðstöð með mikilli stífni með ...
-

HP serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

HT serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

VS serían fjögurra spora þungavinnu CNC vinnsluvél
-

V-röð CNC vinnslumiðstöð með mikilli stífni
-

X sería tvöfaldur dálkur CNC vinnslumiðstöð
-

Lárétt 5-ása CNC vinnslumiðstöð TKG1600
-

CNC lóðrétt beygju- og fræsingarvél fyrir samsetta...
-

Háhraða CNC vinnslumiðstöð GM serían
-

Háhraða CNC fræsingarvél GT serían
-

Tvöfaldur snælda CNC rennibekkur SK32
-

CNC lóðrétt vinnslumiðstöð RFTV510 fyrir hjól...