


Hvað er CNC bor- og fræsivél:
CNC borvélarTilheyra málmskurðarvélum, með virkni eins og holuvinnslu, borun, sláttun, skurð og hjálparfræsingu. Það er aðallega notað til að bora með mikilli skilvirkni á flötum plötum, flansum, diskum, hringjum og öðrum vinnustykkjum sem eru innan virks þykktarsviðs.
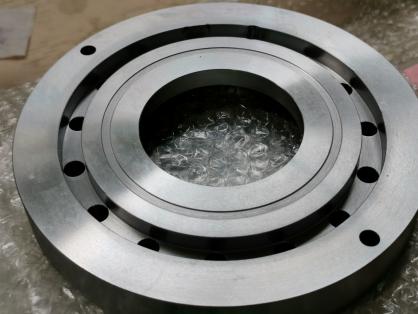
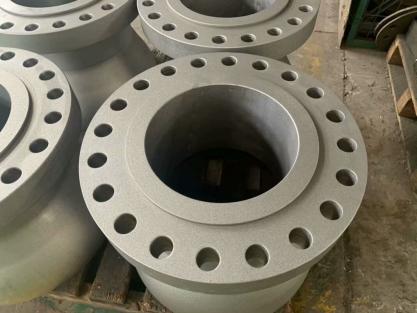
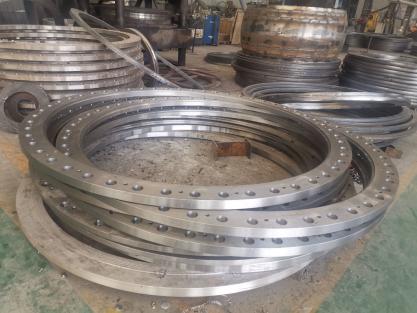
Hægt er að bora í gegnum göt og blindgöt á einstökum hlutum og samsettum efnum. Vinnsluferlið á vélinni er stafrænt stjórnað og aðgerðin er mjög þægileg. Hún getur framkvæmt sjálfvirkni, mikla nákvæmni, fjölbreytt úrval af gerðum og fjöldaframleiðslu.
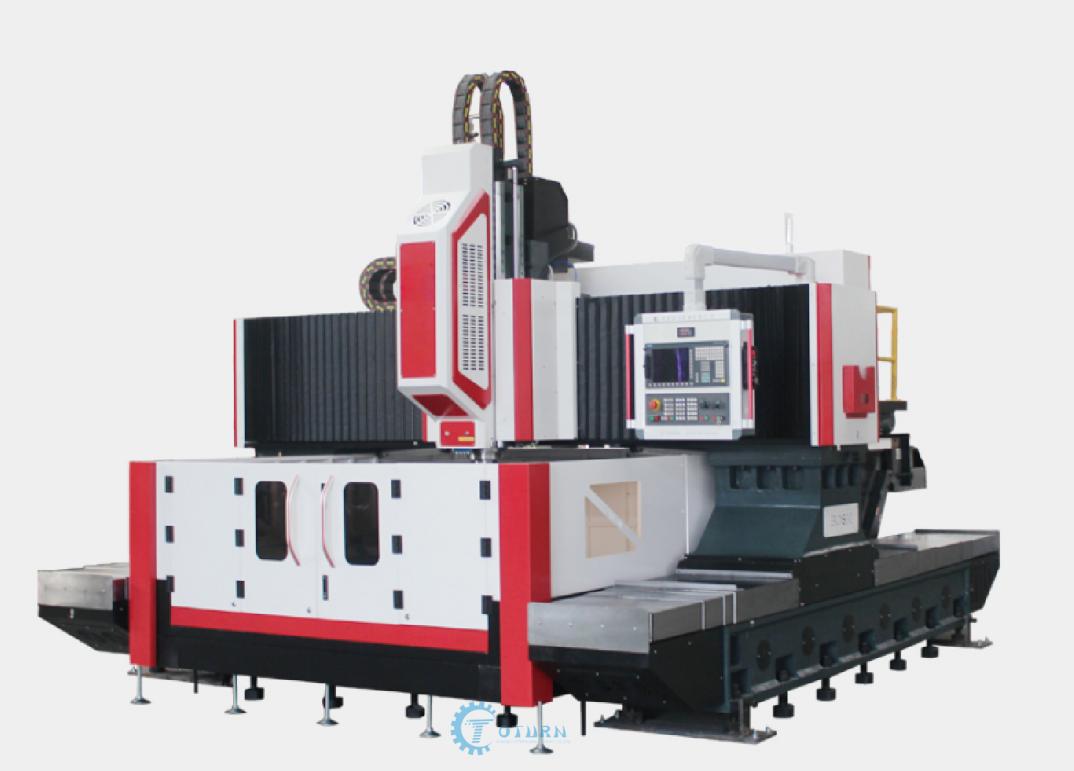
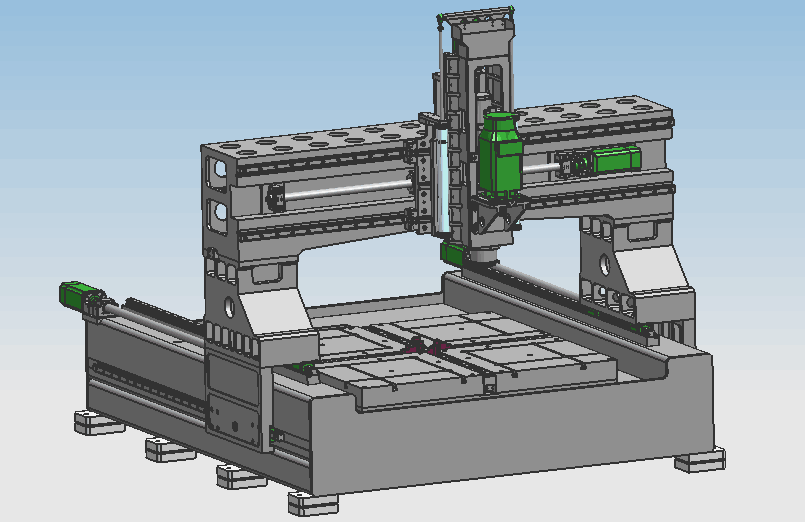
CNC borvél og fræsivéluppbygging búnaðar
1. Rúm:
Beðið er óaðskiljanlegur burðarhluti, frágengið með annálameðferð, með góðri sveigjanleika og kyrrstöðu og engin aflögun. Vinnuborðið notar steypubyggingu og það er T-rauf með sanngjörnu frágangsskipulagi á fletinu, sem er notað til að klemma vinnustykkið. Drifkerfið notar AC servómótor og nákvæma kúluskrúfupar til að knýja báðum megin til að láta gantry-ið hreyfast í X-ás átt. Stillanlegir boltar eru dreifðir á neðri yfirborði beðsins, sem gerir það auðvelt að stilla hæð vinnuborðsins á beðinu.
2. Færanleg gerð gantry:
Færanlegi gantry-inn er steyptur og unninn úr grájárni (HT250) og par af rúllandi línulegum leiðarum með afar mikilli afkastagetu er sett upp á framhlið gantry-sins. Nákvæmt kúlu-skrúfupar og servómótor láta aflgjafasleðann hreyfast í Y-ás átt og boraflgjafarinn er settur upp á aflgjafasleðann. Hreyfing gantry-sins er framkvæmd með snúningi kúlu-skrúfunnar sem knúin er áfram af servómótornum í gegnum nákvæmnistenginguna.
3. Færanlegur rennistóll:
Rennibekkurinn er úr nákvæmu steypujárni. Hann er búinn tveimur CNC-stýriskleðum með afar háu burðarþoli, nákvæmum kúluskrúfum og nákvæmum reikistjörnubúnaði sem tengist servómótornum til að knýja borhausinn. Með því að hreyfa sig í Z-ás átt er hægt að framkvæma hraðvirka áframhreyfingu, áframvinnslu, afturábakshreyfingu, stöðvun og aðrar aðgerðir. Hann hefur sjálfvirka flísbrot, flísafjarlægingu og hlé.
4. Borvélaaflshaus
Borvélhausinn notar sérstakan servó-snúningsmótor sem er knúinn af samstilltum tannbelti til að auka togkraft og knýja sérstakan nákvæmnisnúningsmótor. Snúningsmótorinn notar fjórar fremri og tvær sex raðir af japönskum hornlaga legum til að ná stiglausri hraðabreytingu. Snúningsmótorinn er búinn loftknúnu verkfæraskiptikerfi sem gerir verkfæraskiptin fljótleg og auðveld og fóðrunin er knúin áfram af servómótor og kúluskrúfu. Hægt er að tengja X-, Y- og Z-ásana og nota hálflokaða lykkjustýringu til að ná línulegum og hringlaga innskotsaðgerðum.
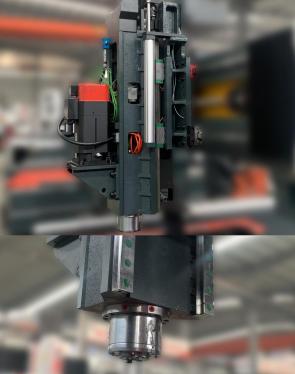
BorvélVél kostur
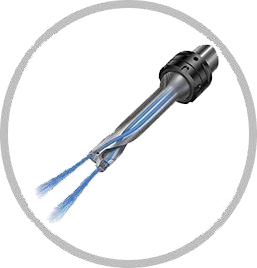
1. Vatn úr spindlinum:
Það notar vatnsútrásarspindil frá Jianchun frá Taívan og öflugan servó-spindilmótor til að knýja spindilinn með gírskiptum samstilltum beltishraðaminnkun til að auka tog. Hægt er að nota háhraða U-bor (ofbeldisfulla borvél) og kjarnabor með miðjuvatnsvinnslu.
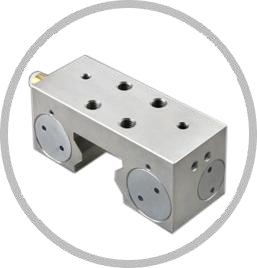
2. Klemma
X- og Y-ásarnir eru búnir afkastamiklum virknihlutum sem notaðir eru í tengslum við klemmu og rúllandi línuleiðarapar. Með því að nota meginregluna um fleygblokkir hefur það þau hlutverk að festa gantry-ið, staðsetja nákvæmlega, koma í veg fyrir titring og auka stífleika. Uppbyggingin er þétt og öflug.
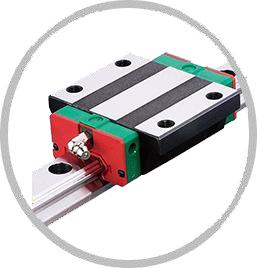
3. Línuleg leiðsögn og kúluskrúfa
Það notar línulega leiðarteina frá Shangyin frá Taívan og kúluskrúfu frá TBI. Leiðarteinarnir báðum megin við vélarrúmið eru settir upp lóðrétt og samsíða og krafturinn er jafn, sem tryggir stöðuga vinnslu og gang vélarinnar.
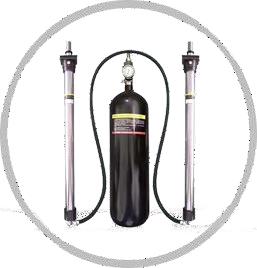
4. Jafnvægisstrokka fyrir aflgjafa
Tveir jafnvægisstrokka eru fyrir ofan aflgjafann til að jafna þyngd vélhaussins. Við vinnsluna er vélhausinn stöðugri, sléttleiki gatsins batnar og slit á Z-ás skrúfunni minnkar.
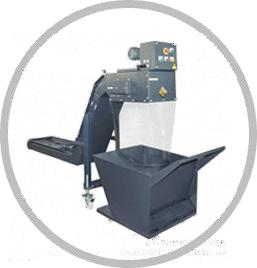
5. Kerfi til að fjarlægja flís
Aftan á vélinni er keðjuflísarflutningsaðili. Notið háþrýstivatnsbyssu til að skola járnsleifum fljótt inn í flísarflutningsaðilann, sem flytur járnsleifarnar, sem sparar tíma við handvirka hreinsun járnsleifa og dregur úr vinnuafli. Flísarflutningsaðilinn er búinn vökvaviðvörunarljósi sem gefur sjálfkrafa viðvörun þegar skurðarvökvinn er ófullnægjandi.
Tillögur að gerð
BOSM1600*1600 Sjálfmiðjandi CNC bor- og fræsivél
BOSM1600 * 1600 gerð háhraðagantry CNC borun og fræsunvélhefur virkt vinnsluslag upp á 1600 * 1600, sem er hagkvæmur búnaður. Vélin er með fjögurra kjálka sjálfmiðjandi vinnuborð, sem gerir það auðveldara og hraðara að klemma hringlaga vinnustykki. Hámarksborun er 50, hún getur notað hraðvirka innri vatnsútrásarborun, fræsingarflöt, fræsingargróp og aðra vinnslu. Hægt er að útbúa búnaðinn með verkfæratímarit til að framkvæma margar aðferðir í einni klemmu.
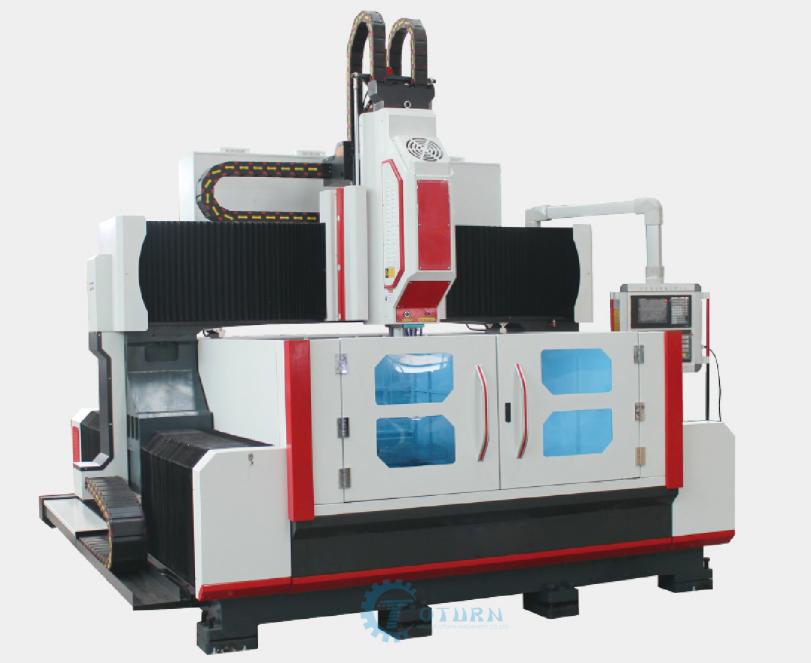
BOSM2500*2500 Sjálfmiðjandi CNC bor- og fræsivél
BOSM-2525 Skipt gerð fullsteypt gantry gerðCNC háhraðaborvél Þessi sería er aðallega notuð til að bora stórar plötur, vindorkuhluti, diska, verkfræðivélar, lokar, rörplötur og önnur vinnustykki innan virks sviðs. Fræsing. Hægt er að bora í gegnum göt og blindgöt á hlutum úr einu efni og samsettum efnum. Vinnsluferlið á vélinni er stafrænt stjórnað og notkunin er mjög þægileg. Auk hefðbundinna gerða er einnig hægt að hanna og aðlaga þær að raunverulegum þörfum notenda.
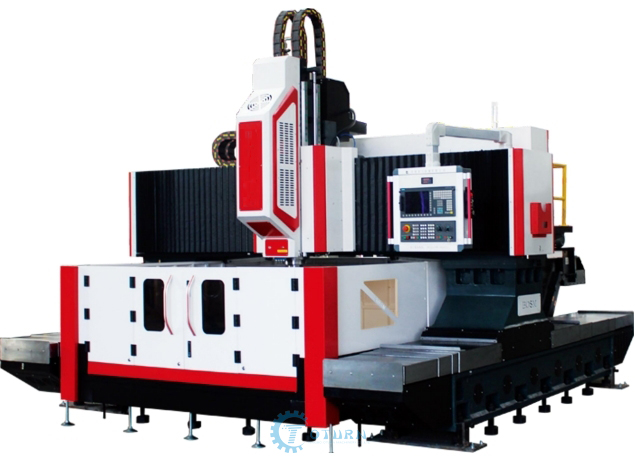
CNC sjálfvirk borvéleru nú mikið notaðar í lokaiðnaði, flansiðnaði, sprengiheldum rafmagnsiðnaði, vindorkuiðnaði, textílvélaiðnaði, byggingarvélaiðnaði, vélaiðnaði, bílaiðnaði o.s.frv.
Fyrir viðskiptavini sem vinna úr kringlóttum vörum eins og flansum, hringjum, snúningsstuðningum, rörplötum o.s.frv., er ytra þvermál minna en 2,2 m, vísitöluhringurinn er innan við 2 m í þvermál og opnunin er innan við 50 mm. Sársaukapunkturinn fyrir viðskiptavini þessarar tegundar vöru liggur í klemmutímanum. Meiri en vinnslutíminn, hefðbundinn vinnslubúnaður, eins ogCNC gantry fræsuneða geislaborvél, notaðu klemmuna til að klemma efnið eftir hleðslu og notaðu síðan kantfinnarann eða fagmannlegt verkfæri til að prófa borðið til að finna miðjuna, sem tekur tíma og skilvirkni.
BOSM-iðborvélvéler hannað með föstu vinnuborði og hreyfanlegum gantry. Það notar sjálfþróaðan, stórferðalega fjögurra kjálka sjálfmiðjandi chuck, sem leysir vandamálið með litla vökva- eða loftkjálka á markaðnum. Stórir vinnustykki munu lenda í kjálkunum þegar þeir eru lyftir. Ef chuckinn skemmist er vinnuborðið útbúið með röndlaga uppbyggingu og klemman miðjast sjálfkrafa í einu, sem leysir vandamálið með tímafreka klemmu.
Fjórir kjálkar vinnuborðsins eru með lausanlegum hætti. Eftir að vinnuborðið hefur verið tekið í sundur er það enn hefðbundinn pallur með T-rifum, sem eykur notkunarsvið þess fyrir vinnslu annarra vinnuhluta utan hringsins. BOSMbora CNC véler búinn klemmu fyrir leiðarteina, með afar miklum viðbragðstíma við opnun og lokun upp á 0,06 sekúndur, sem bætir nákvæmni og klemmukraft við vinnslu og leysir fyrra vandamál með titring í spindlinum og endingartíma verkfæra. Tvöfaldur jafnvægisstrokkur á Z-ás, keðjuolía og gas aðskilin frá rafmagni, stöðug og stíf uppbygging, rafmagnsskápsbjálki er aftan á til að auðvelda flutning, kerfisbómustíll er auðveldur í notkun, akkerisboltar geta verið notaðir eftir lendingu og jöfnun.
BOSMsjálfvirk borvél hefur bætt og uppfært höfuðhluta súlubjálkans. Eftir að súlan hefur verið skipt út batnar vatnsheldni málmplötunnar til muna, vatnsheldniáhrifin eru betri og útlitshönnunin getur verið fegruð.
BOSM framleiðslu á CNC borvélumer búin miðlægu vatnssíukerfi og vatnsþrýstingurinn er tiltölulega hár. Uppbygging afturskurðarvélarinnar í þessari gerð er ekki auðveld til að þrífa járnskurðinn að framan. Hún er búin vatnsbyssu fyrir bílaþvott til að þvo járnskurðinn aftur á bak.
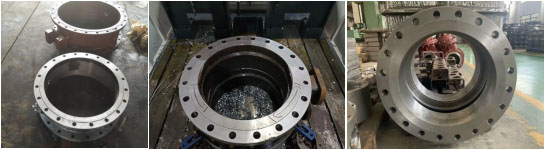
Lokaiðnaður
Flans iðnaður
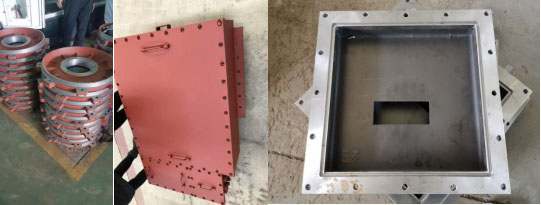
Sprengjuheldur rafiðnaður
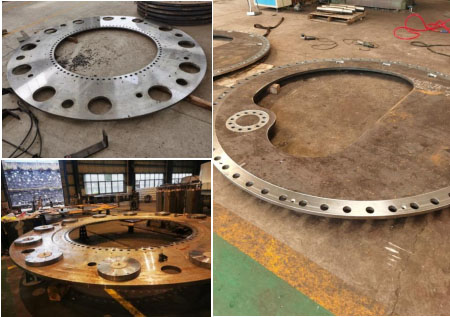
Vindorkuiðnaður
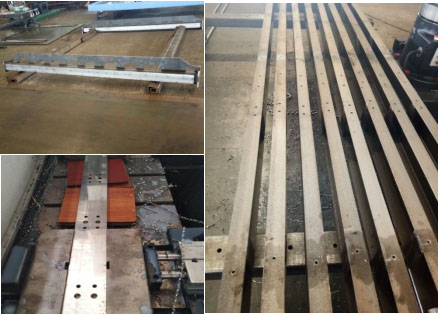
Vefnað vélaiðnaður
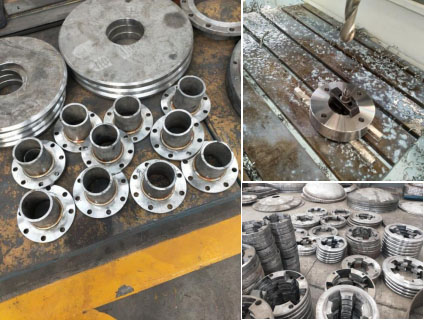
Vélræn iðnaður
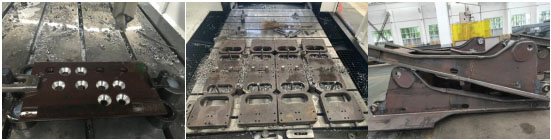
Byggingarvélaiðnaður
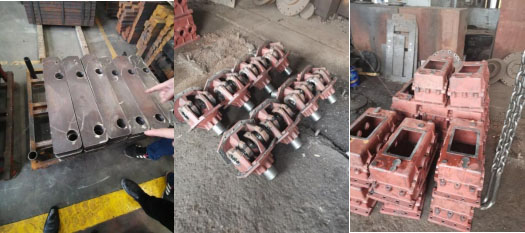
Bílaiðnaðurinn
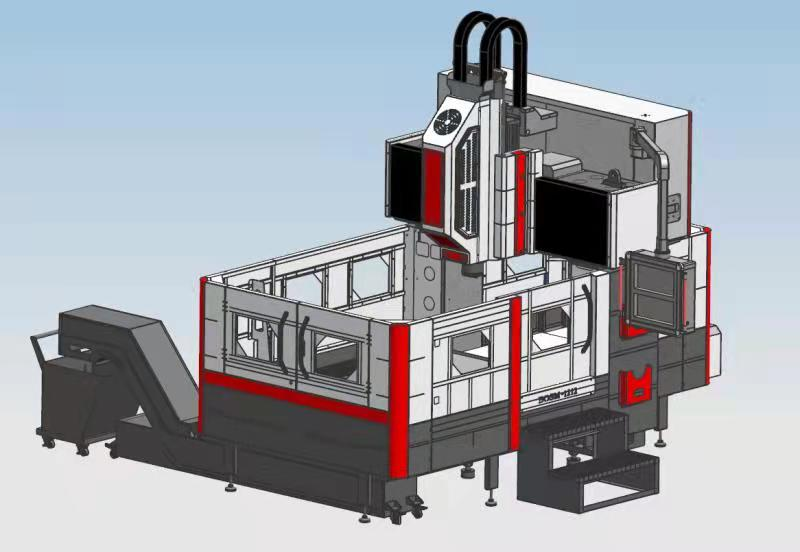
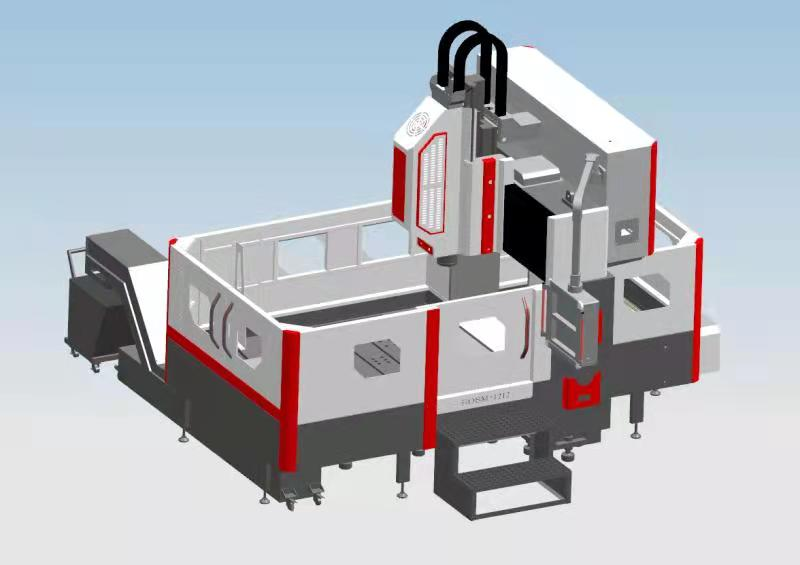
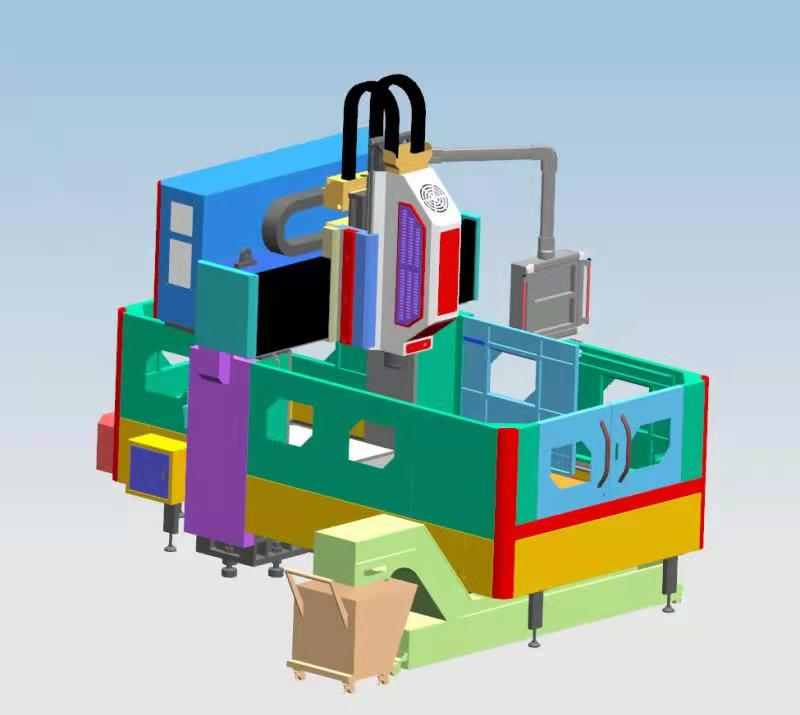
BOSM verksmiðjan er enn stöðugt að samþætta markaðinn og þróa nýjar gerðir til að lágmarka framleiðslukostnað. Hún býður upp á fjölbreyttari vinnsluvirkni, ásamt reynslu af borun og bjartsýni á fræsingarvirkni. Til dæmis er BOSM-DPH1212 fasti bjálkinngantry millingVið höfum þróað og hannað núna. Fyrir þá sem þurfa að bora og fræsa með vinnslubreidd 1200 mm eða minna, hagkvæmur gantryborvél og fræsivélsem ekki er hægt að vinna úr umfram breidd VMC850 vinnslustöðvarinnar á markaðnum getur gert fræsingarvinnslu viðskiptavina að veruleika. Líkön hvað varðar ferla.
BOSM-DPH1212 gerðin getur lyft og flutt hratt, hægt er að hlaða gáminn í breidd og setja hann fljótt niður og nota hann á staðnum hjá viðskiptavininum. Skilgreint sem alhliða borunar- ogfræsingarvélavinnslaÍ miðjulíkaninu er nauðsynlegt að tryggja nákvæmni og stífleika vélarinnar. Þriggja ása leiðarvísirinn mun nota rúlluleiðarvísa frá Taívan, slípiskrúfur og vinnuborð fyrir slípunarvélina til að tryggja afköst vélarinnar.
BOSM-DPH1212 fastbjálka gantryfræsun miðar að markaði þar sem ekki er hægt að leysa úr breidd vinnslumiðstöðvarinnar og vinnsluafurðirnar eru sóun við stóra gantryfræsun. Til dæmis, 1mCNC gantry vinnslumiðstöðá markaðnum, við erum að miða á fjölda afCNC borun, fræsingu og borun. Markaðurinn hefur mikla eftirspurn eftir vinnslu, en það er líka markaður sem leysir vandamálið við grófa vinnslu á mótunargröft og fræsingu rafsegulfræðilegra spindla.
Birtingartími: 20. september 2021