


Pípuþráðarrennibekkur er einnig kallaðurrennibekkur fyrir olíulandGeggjaðvinnsla vísar almennt til aðferðarinnar við að vinna þræði á vinnustykki með mótunartóli, aðallega með því að beygja, fræsa, tappa, þráðslípa, slípa og hvirfilvindsskurð. Við beygju, fræsingu og slípun á þráðum tryggir gírkeðja vélarinnar að beygjutólið, fræsarinn eða slípihjólið hreyfist nákvæmlega og jafnt eftir ás vinnustykkisins um eina færslu fyrir hverja snúning vinnustykkisins. Við tappa eða þráðsmíði snýst tólið (tappinn eða deyjan) miðað við vinnustykkið og fyrsta myndaða þráðgrópið stýrir tólinu (eða vinnustykkinu) til að hreyfast áslægt.
Og það sem við stefnum aðallega að er að snúa þræði með því að notarennibekkir fyrir pípurþráðurHægt er að nota þráðmótunartól eða þráðkambsverkfæri til að snúa þræði á pípuþráðarrennibekk. Að snúa þræði með mótunarbeygjuverkfæri, uppbygging tólsins er einföld og algeng aðferð fyrir framleiðslu í litlum lotum og vinnslu á þráðuðum vinnustykkjum. Að snúa þræði með þráðkambsverkfæri hefur mikla framleiðsluhagkvæmni, en uppbygging tólsins er flókin og hentar aðeins til að snúa fíntönnuðum stuttum þráðuðum vinnustykkjum í meðalstórum og stórum stíl.
Nákvæmni venjulegra rennibekka til að beygja trapisulaga þræði getur almennt aðeins náð 8-9, en framleiðsluhagkvæmni og nákvæmni fagmannaCNC pípuþráðarvélverður verulega bætt.
Rennibekkur fyrir pípurvéler lárétt rennibekkur sem er sérstaklega hannaður til að snúa píputengi með stórum þvermál. Hann einkennist af tiltölulega stórum gegnumgötum á spindlinum (almennt yfir 135 mm) og klemmu að framan og aftan á spindlkassanum. , Til að auðvelda klemmun og vinnslu á stórum pípum eða stöngum.
OlíulandrennibekkurvélAlmennt er stórt gat á spindlakassanum og vinnustykkið er klemmt með tveimur klemmum í báðum endum spindilsins til að snúast eftir að það hefur farið í gegnum gatið. Almennt eru tvær leiðir til að fóðra verkfærið: önnur er sú sama og í venjulegum rennibekk með leiðarskrúfu til að knýja sleðann og verkfærahaldarann að framan á rúminu; hin er flatur kambur á sleðunni í miðju rúmsins. Ytri þráðhaus hnífsins (sjá sjálfvirkan þráðhaus sem opnast og lokast) sker í vinnustykkið og færist áfram. Sumar vélar til að vinna úr löngum pípum eru einnig með stuðningsbúnað fyrir vinnustykki, svo sem miðjugrind, verkfærahvílu og afturfestingu.
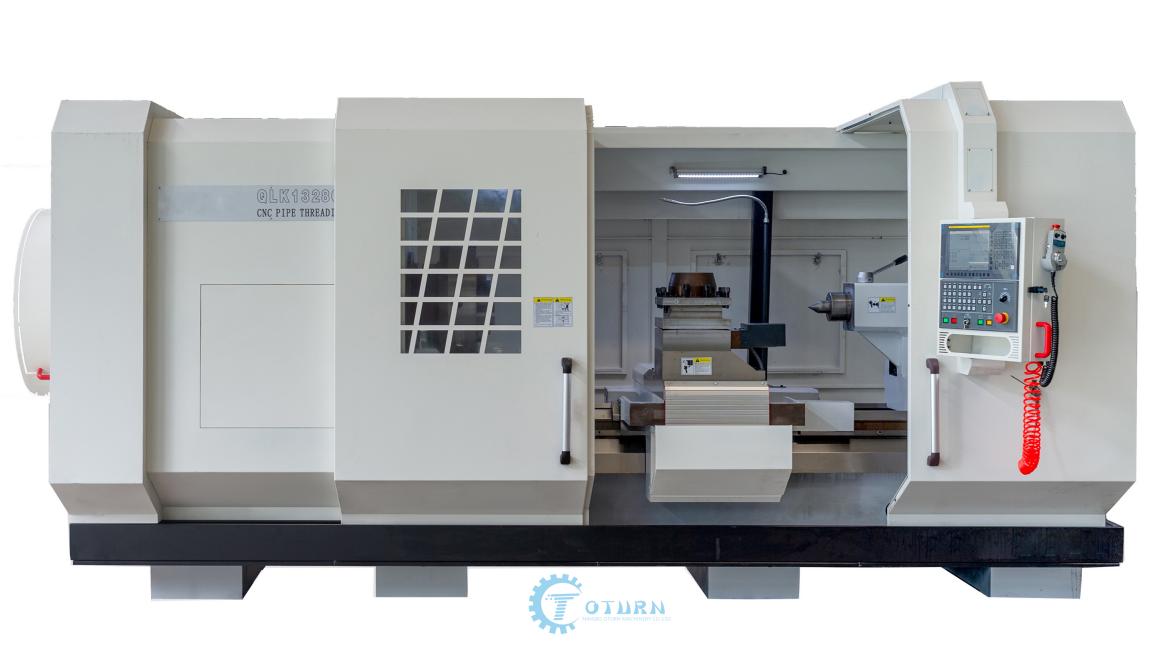
CNC pípuþráðunarrennibekkurmæla með
QLK1315 / QLK1320 / QLK1323 / QLK1325 / QLK1328 / QLK1336 / QLK1345 / QKL1353 / QLK1363
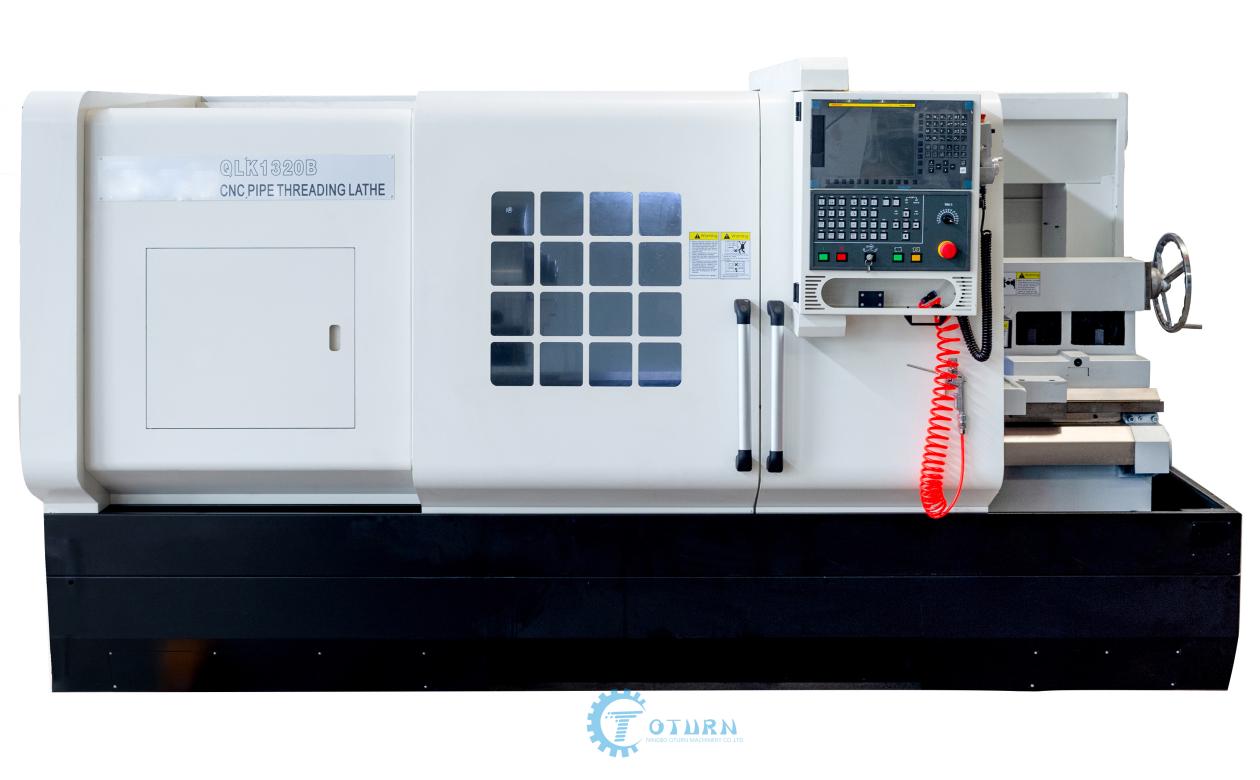
QLK1320
Eiginleikarhágæðarennibekkur fyrir pípur:
1. Rúmið er með upprunalega þriggja laga veggbyggingu og afturveggurinn er með 12 gráðu hallandi plani, sem bætir stífleika vélarinnar til muna.
2. Aðalflutningskeðjan er stigskipting, sem dregur úr orkunotkun og hávaða vélarinnar.
3. Notkun aðskildra vökvakassa, miðstýrðrar smurningar og öflugrar kælingar lækkar ekki aðeins hitastig spindilsins heldur viðheldur einnig hreinleika og smurningu spindilkassans á áhrifaríkan hátt.
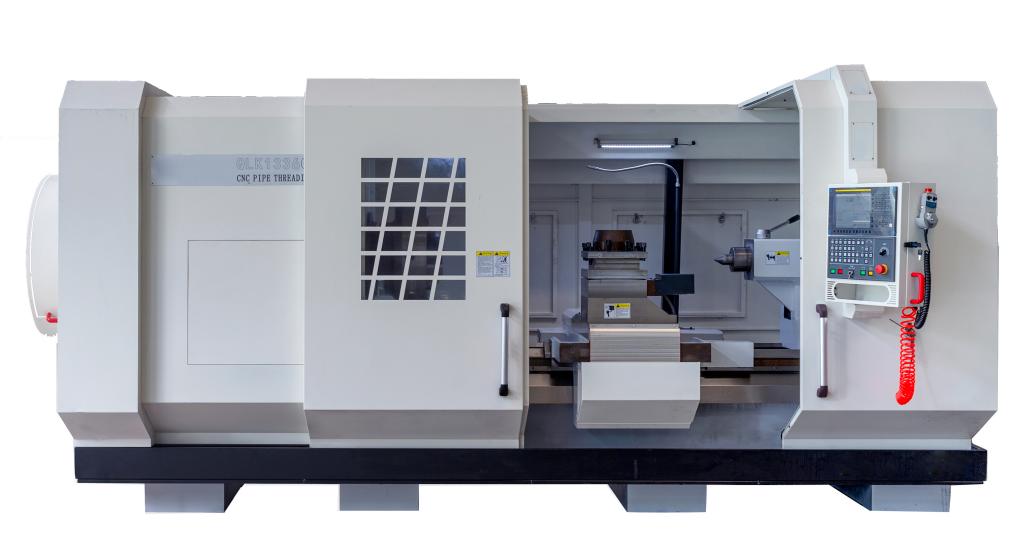
QLK1336
QLK1336CNC Rennibekkur í olíulandier nýhönnuð CNC pípuþráðunarrennibekkur. Aðaldrifið er hannað til að passa við tíðnisvið valins spindilsmótors. Full þrepalaus hraðastilling, breitt hraðastillingarsvið, sem uppfyllir ekki aðeins kröfur um háhraða þráðfrágang, heldur hefur einnig mikla skurðarhagkvæmni og lágt hávaða.
Kostir og ávinningur af rennibekkjum fyrir pípur
(1) Vélarhús
Breidd járnbrautarinnar er 650 mm, efnið er HT300. Ómskoðun með tíðnikælingu er náð HRC52. Grófleiki er Ra0,63 eftir slípun með nákvæmri slípivél. Hún hefur mikla nákvæmni og núningþol. Vélin er samþætt uppbygging, sem eykur stífleika vélarinnar til muna.
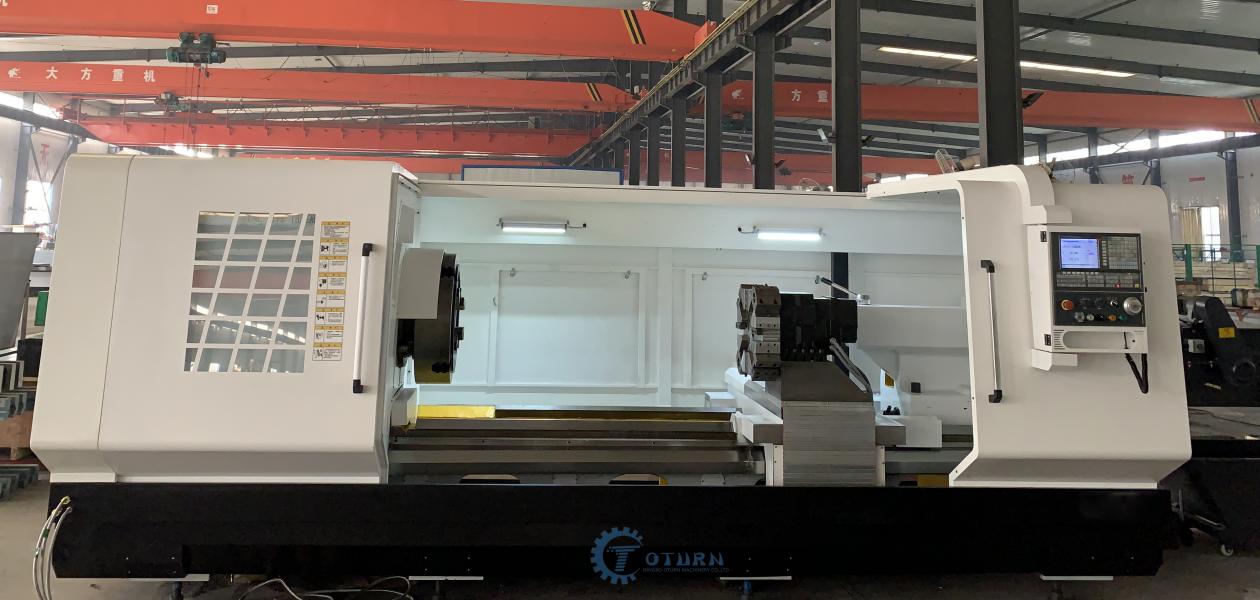
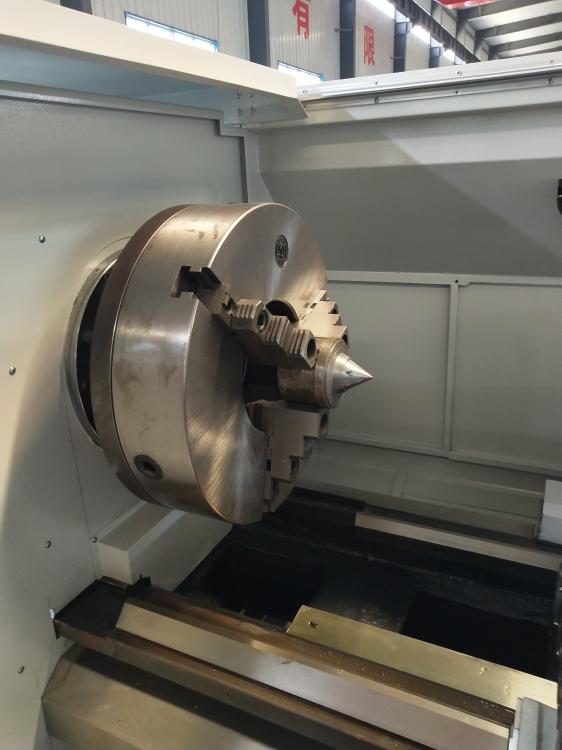
(2)CNC olíuland mverkirHöfuðkassi
Innbyggður gírkassagerð spindlaeining, öflugur spindla servó mótor,
Tveggja gíra sjálfskipting, þrepalaus hraðastilling.
Breitt úrval hraðastillingar, ekki aðeins til að uppfylla kröfur um háhraða þráðfrágang, heldur einnig til að ná skilvirkri skurði. Slökkt og nákvæmt slípgír, hágæða legur, til að tryggja lágt hávaða og góð hljóðgæði í vélinni.
Snældukassinn notar sterka ytri kælismurningu,
lækkar ekki aðeins hitastig spindilsins, heldur heldur einnig hreinleika og smurningu spindilkassans.
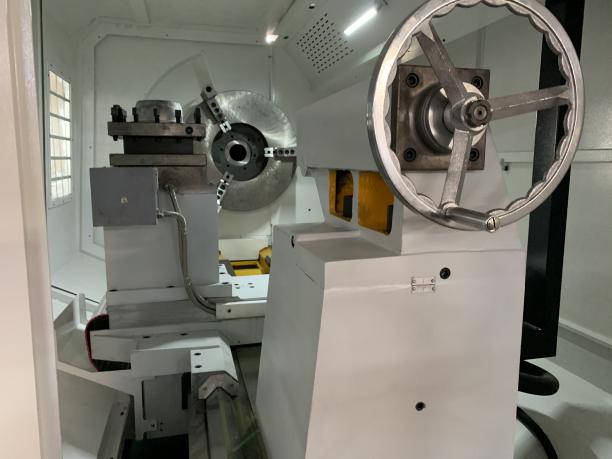
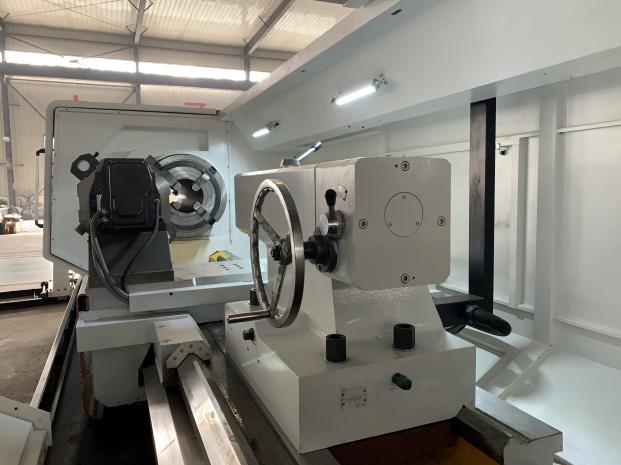
(3) Halastokkur
Þessi vél er með φ120 afturstokkssnúðu sem staðalbúnaði. Mohs 6# topp.
(4) Tvöfaldur ás fóðrun
Bæði X-ásinn og Z-ásinn nota nákvæma beina drifkraft kúluskrofa og forspennubyggingu leiðiskrúfunnar. Nákvæmar kúluskrofulegur eru notaðar til staðsetningar og stuðnings; Z-ás skrúfuhnetugrindin er samþætt steypubygging.
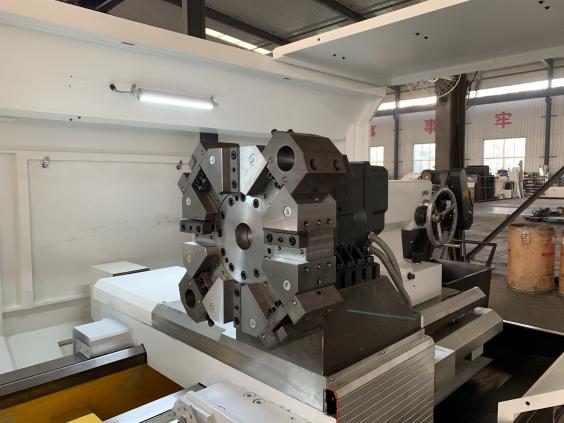
(5) CNC-virkisvél
Notar (HAK21280) lóðrétta CNC verkfærahaldara. Hann hefur eiginleika eins og mikla nákvæmni, mjúka snúninga, einfalda notkun og svo framvegis.
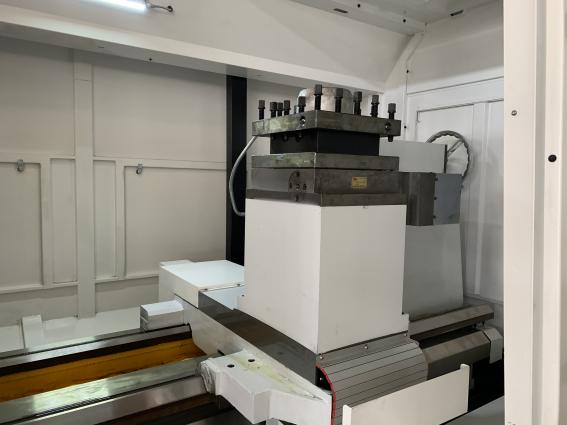
Fjórar ástæður til að veljaCNC pípuþráðunmvél eðavélræn rennibekkur í olíulandi
1. Hinnrennibekkur fyrir pípurþráðhefur einkenni mikillar sjálfvirkni, mikillar skilvirkni og nákvæmni, breitt notkunarsvið og einfaldrar notkunar.
2. Næturborðskassi er knúinn áfram af tíðnibreytimótor með stiglausri hraðabreytingu. Snældulegur frá þekktum innlendum framleiðendum, þriggja kjálka spennujárn frá þekktum innlendum vörumerkjum.
3. Mátahönnun tölulegu stýrikerfisins er auðveld í villuleit og viðhaldi. X- og z-ásarnir nota öfluga servómótora, háþróaða afköst og mikla áreiðanleika.
4. Það samþykkir steypta rúmsöðul, renniplötu, sanngjarnt innra rifjaskipulag, nákvæma kúluskrúfu, mikla nákvæmni og nákvæma gírkassa.
Myndir af helstu hlutum
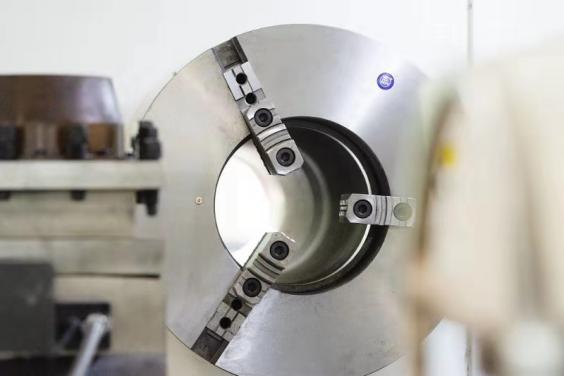
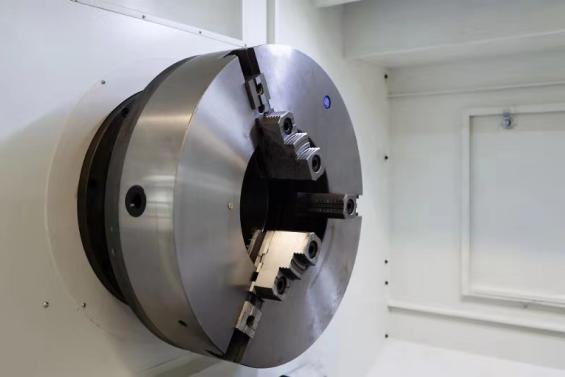
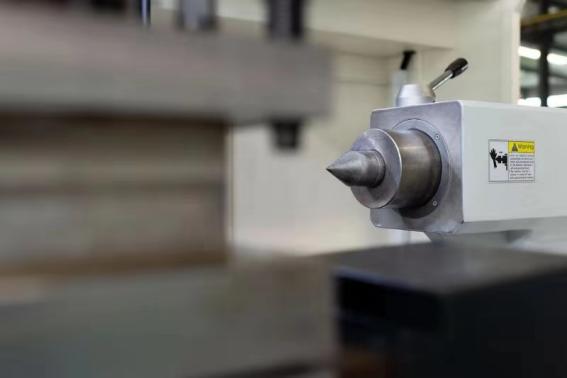
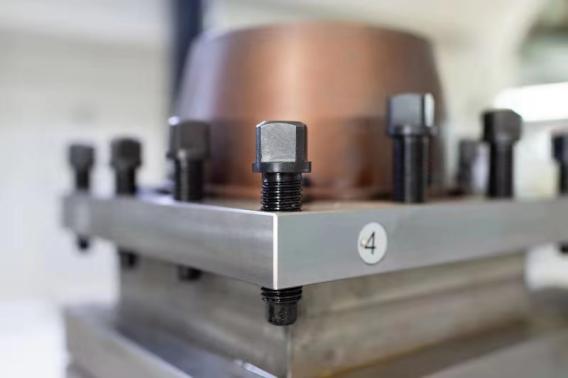
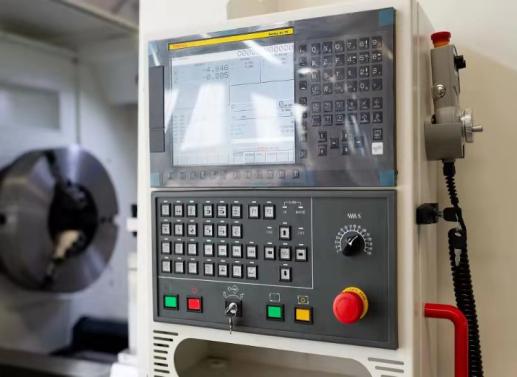
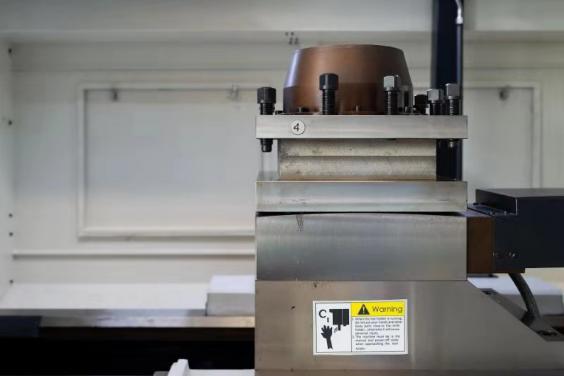
Staðlað stilling
Fjögurra stöðva rafmagnsverkfærastólpi, sjálfvirk miðstýrð smurning, kælikerfi, hálflokað hlífðarhlíf.
Þessi vara er mikið notuð í vélrænni vinnslu í vélaframleiðslu, jarðolíu, efnaiðnaði, kolum, jarðfræðilegri könnun, vatnsveitu og frárennsli í þéttbýli og öðrum atvinnugreinum.
Eftirstandandi aðalhlutar eru meðal annarsborpípur og tengi.
Olíuiðnaðurinn er iðnaðargeiri sem vinnur jarðolíu (þar á meðal náttúrulega jarðolíu, olíuskifer og jarðgas) og hreinsar hana og vinnur hana. Hann samanstendur af jarðfræðilegri leit á olíusvæðum, þróun olíusvæða og olíuleit, flutningum, hreinsun og vinnslueiningum.
Algengasta hugtakið fyrir rör í olíu- og gasiðnaðinum er olíurör (e. Petroleum Tubing, OCTG). Tilgangur olíuröra getur verið mismunandi: þær má nota til að draga út eða dæla gasi, olíu, vatni, gufu o.s.frv. og má skipta þeim í hlífar eða rör eftir notkun. Hlífar eru notaðar sem verndarlag til að hjálpa olíubrunnum að standast rof innri eða ytri mengunarefna til að viðhalda endingu; rör eru notuð til að dæla út eða draga út olíu.
Pípuþráðuring vélar eru notaðar til að vinna olíupípur, sem eru mikið notaðar í olíuiðnaðinum. Þetta er stálpípa sem notuð er til að flytja olíu og jarðgas í olíubrunnum. Hún er sett upp í hlífinni og olía og gas flæða frá olíupípunni að brunnshausnum.
Það eru tvær stærðir af slönguþræði, önnur er V-laga keilulaga pípuþræði með kúplingu í botni með 8 tönnum á tommu, og hin er V-laga keilulaga pípuþræði með kúplingu í botni með 10 tönnum á tommu.
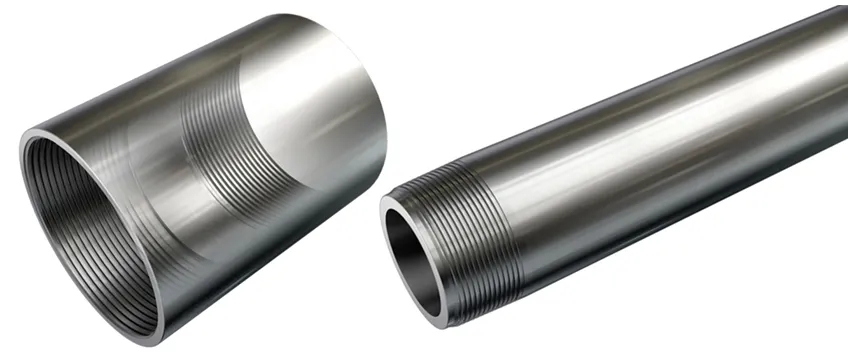
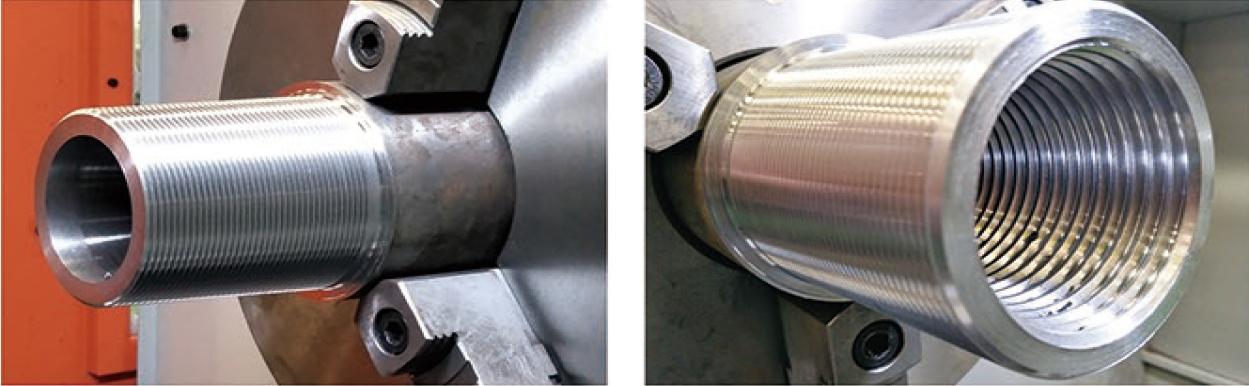
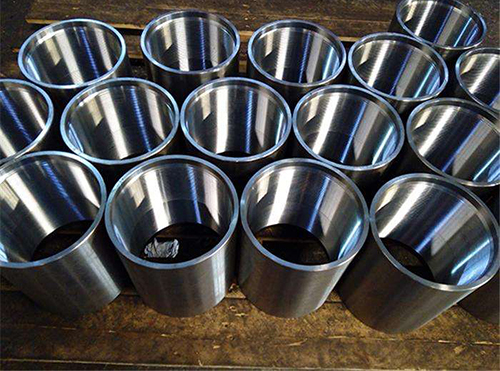
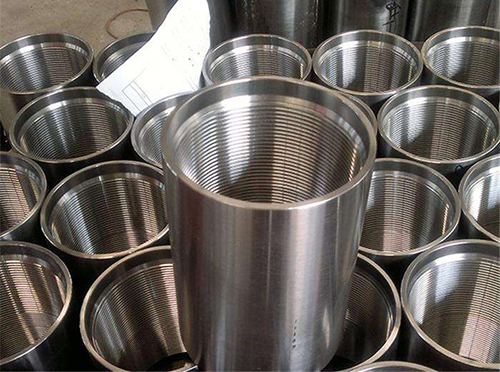
Þráður er samfelldur útskot með fyrirfram ákveðnu tannsnið sem er myndað eftir spírallínu á yfirborði sívalnings eða keilu. Það eru margar leiðir til að vinna þræði og þráðun er venjulega notuð í almennri vinnslu. ÞegarvinnsluþræðirÁ láréttum rennibekk verður að tryggja hreyfingarhlutfall milli vinnustykkisins og verkfærisins. Í raunþráðbeygjaAf ýmsum ástæðum getur hreyfingin milli spindilsins og verkfærisins valdið vandamálum í ákveðnum hlekk, sem veldur bilunum við þráðbeygju og hefur áhrif á eðlilega framleiðslu. Á þessum tímapunkti ætti að laga þetta með tímanum.
Hvernig á að leysa vandamálið með mikla ójöfnu, eftirfarandi eru tillögur frá nokkrum reyndum pípuþráðarrennibekkjum:
1. Þegar beygt er með hraðstálsbeygjutæki ætti að minnka beygjuhraðann og bæta við beygjuolíu.
2. Auka þversniðsflatarmál skurðarholunnar og minnka framlengingarlengdina (þar sem skurðarholan er ekki nógu stíf er hún viðkvæm fyrir titringi við skurð).
3. Minnkaðu langsum framhorn beygjutækisins og stilltu bilið á skrúfuhnetunni á miðrenniplötunni (langsum framhorn beygjutækisins er of stórt og bilið á miðrenniskrúfuhnetunni er of stórt, sem veldur auðveldlega tólinu).
4. Þegar þráður er beygður á miklum hraða er beygjuþykkt síðasta skurðarins almennt meiri en 0,1 mm og flísarnar losna hornrétt á ásstefnuna (þegarháhraða þráðbeygja, ef beygjuþykktin er of lítil eða flísarnar losna á ská, þá er auðvelt að toga í þráðhliðarnar).
5. Nota skal hágæða tappaolíu eða rennibekkisolíu sem inniheldur efni fyrir mikinn þrýsting.vinna úr þræðinumvinnustykkisins í gegnum rennibekkinn. Notkun sérstakrar málmvinnsluolíu getur bætt upp fyrir vandamálið með lélega nákvæmni og lága skilvirkni.
Birtingartími: 21. september 2021