


Viðvörunarljós fyrir CNC vélareru mikilvæg öryggisviðvörunarmerki við notkun CNC-véla. Þau láta notendur vita af rekstrarstöðu búnaðarins með hljóðmerkjum (eins og píp eða viðvörunarhljóðum). Hvort viðvörunarljósið sé eðlilegt tengist beint því hvort hægt er að greina bilanir í búnaði tafarlaust og tryggja örugga notkun vélarinnar. Óeðlilegt viðvörunarljós, svo sem ekkert hljóð eða slitrótt hljóð, hefur ekki aðeins áhrif á skilvirkni viðhalds heldur getur það einnig skapað öryggisáhættu. Þessi grein mun útskýra einkenni óeðlilegs viðvörunarljóss og veita kerfisbundið bilanagreiningar- og viðgerðarferli til að hjálpa viðhaldsfólki búnaðar að leysa vandamál á skilvirkan hátt og tryggja stöðugan notkun vélarinnar.
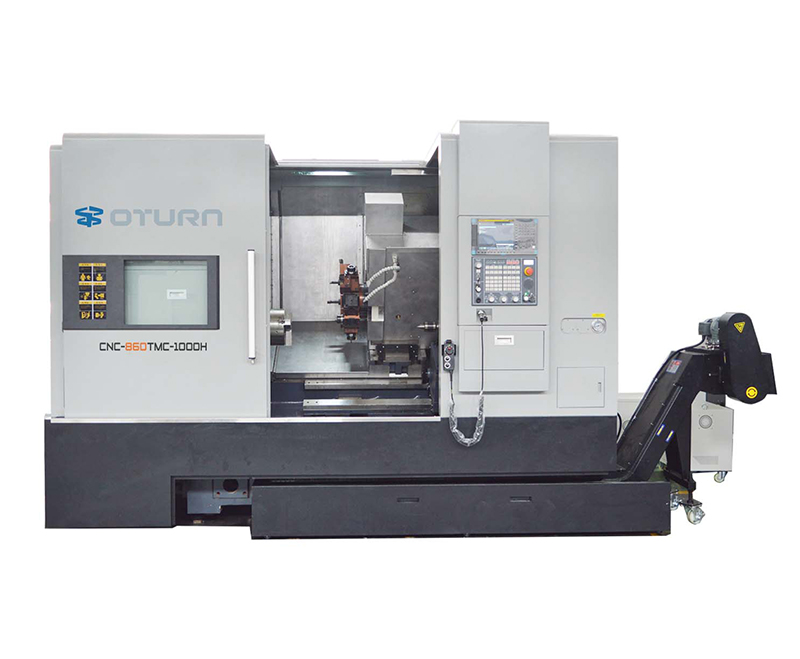
Algeng einkenni og úrræðaleit vegna óeðlilegs hljóðs viðvörunarljóss
Óeðlilegt hljóð viðvörunarljóss birtist oft á þrjá vegu:
· Ekkert hljóð: Þetta er venjulega vegna óvirks hljóðútgangs eða vandamáls með aflgjafann.
· Hávaði eða röskun: Þetta stafar venjulega af öldrun eða skemmdum á hljóðmyndandi íhlutum eins og bjöllum eða hátalara, eða óstöðugri spennu aflgjafans.
· Stöðugt eða óstöðugt hljóð: Þetta stafar oft af lélegri snertingu eða óstöðugri tengingu í merkjasendingarlínunni.
Ennfremur er mikilvægt að ákvarða umfang óeðlilegs hljóðs. Kemur vandamálið aðeins upp í tilteknum viðvörunarstöðum, svo sem neyðarstöðvun eða ofhleðsluviðvörun? Eða er óeðlilega hljóðið sameiginlegt öllum viðvörunum? Ef aðeins sumar viðvaranir hljóma óeðlilega gæti verið vandamál með rökfræði viðvörunarkerfisins eða tengda skynjara. Ef allar viðvaranir hljóma óeðlilega gæti verið vandamál með vélbúnað viðvörunarljóssins eða aflgjafakerfisins. Að skýra þessi atriði mun hjálpa til við að þrengja umfang rannsóknarinnar og spara tíma.
Kerfisbundin skref til að leysa vandamál með hljóð viðvörunarljós
1. Athugaðu aflgjafann og merkjalínurnar
Hljóðeining viðvörunarljóssins verður að reiða sig á stöðuga aflgjafa, þannig að fyrsta verkefnið er að staðfesta aflgjafann. Viðhaldsstarfsmenn ættu fyrst að slökkva á aðalaflgjafa vélarinnar og síðan nota fjölmæli til að mæla spennuna við aflgjafatengi viðvörunarljóssins, venjulega 24V DC. Ef spennan sýnir enga spennu eða verulegar sveiflur er næsta skref að athuga hvort öryggi sé sprungið eða oxun sé á tengiliðum tengilsins. Skipta ætti um sprungið öryggi strax, en oxaða tengiliði ætti að pússa með fínu sandpappír og herða aftur til að tryggja góða snertingu.
Næst skal rekja merkjasnúruna sem tengir viðvörunarljósið og skoða snúrurnar og tengin frá tengiklemma viðvörunarljóssins alla leið að PLC úttakseiningunni eða viðvörunarstýrieiningunni. Langtíma titringur íCNC vélgetur auðveldlega losað eða skemmt kapaltengingar. Skemmd skjöldun getur einnig valdið truflunum og valdið merkjatruflunum. Við viðhald skal athuga hvern íhlut fyrir sig, tengja tengiklemmurnar aftur og herða tengiskrúfurnar til að tryggja að raflögnin sé í góðu ástandi og skjöldin óskemmd.
2. Skoðun á vélbúnaði og skipti á hljóðbúnaðaríhlutum
Eftir að hafa staðfest að rafmagns- og merkjalínurnar séu eðlilegar gæti verið að bjöllurnar eða hátalarinn inni í viðvörunarljósinu séu í vandræðum. Eftir að viðvörunarljósið hefur verið slökkt skal taka það í sundur og skoða hvort hljóðmerkið sé greinilegt tjón, svo sem sprungið ljósop eða brunnið spólu. Ef viðnámið er eðlilegt skal nota fjölmæli til að mæla viðnám hljóðmerkisins. Óeðlilegt viðnámsgildi (mjög hátt eða nálægt núlli) bendir til bilunar í íhlut.
Þegar skipt er um hluti skal gæta þess að spennuupplýsingar og festingarmál nýja íhlutsins passi við þær gömlu. Við uppsetningu skal gæta vel að pólun til að forðast öfuga tengingu, sem getur valdið aukaskemmdum. Val á hæfum hlutum tryggir langtíma stöðuga virkni viðvörunarljóssins.
3. Staðfestu PLC kerfisfæribreytur og viðvörunarrökfræði
Ef vélbúnaðurinn er óskemmdur er næsta skref að staðfesta viðvörunarstillingarnar í stjórnkerfi vélarinnar. Notið forritunarviðmót PLC eða stillingasíðu fyrir breytur til að athuga hvort viðvörunarhljóðið sé virkjað. Sumar vélrænar verkfæri leyfa að viðvörunarhljóðið sé þaggað, sem getur valdið því að viðvörunarljósið þagnar. Það er einnig mikilvægt að staðfesta að útgangar PLC fyrir mismunandi gerðir viðvörunar virki rétt. Til dæmis hvort útgangur PLC fyrir neyðarstöðvunarviðvörunina geti virkjað viðvörunarhljóðið. Ef PLC svarar ekki skal athuga neyðarstöðvunarhnappinn og tengda skynjara til að sjá hvort bilun sé í framhluta kveikjubúnaðarins.
Sum tæki geta stillt hljóðstyrk og tíðni viðvörunarhljóðsins. Ef hljóðið er veikt eða brenglað skal endurstilla sjálfgefnar stillingar og stilla færibreyturnar til að tryggja skýrt og áhrifaríkt hljóð.
Virknisstaðfesting eftir viðgerð og ráðleggingar um reglubundið viðhald
Eftir viðgerðir skal herma eftir ýmsum viðvörunartilvikum til staðfestingar, svo sem að ýta á neyðarstöðvunarhnappinn eða framkvæma ofhleðslupróf, til að tryggja að hljóð viðvörunarljóssins sé skýrt og stöðugt. Ítarlegar skrár um orsök bilunarinnar og tiltekið viðgerðarferli ættu að vera með í viðhaldsskrá búnaðarins til viðmiðunar við síðari viðhald.
Til að draga úr tíðni óeðlilegra hljóða viðvörunarljósa er mælt með því að setja upp reglulegt viðhaldsáætlun. Athugið tengingar raflagna og þéttleika tengipunkta viðvörunarljóssins að minnsta kosti mánaðarlega til að koma í veg fyrir að þau losni vegna titrings í búnaði. Að auki, þegar þrif eru gerð á...CNC beygjumiðstöðGætið þess að koma í veg fyrir að vatn og olía leki inn í viðvörunarljósið og að raki skemmi íhlutina sem gefa frá sér hljóð. Ef íhlutir eru að eldast er mikilvægt að skipta þeim út tímanlega til að tryggja langtímavirkni viðvörunarkerfisins.
Með því að koma á kerfisbundnu viðhaldsferli sem felst í „bilanaleit - viðgerð - staðfestingu - forvörnum“ er ekki aðeins hægt að bæta áreiðanleika hljóðs viðvörunarljóssins, heldur einnig að auka verulega öryggisviðvörunargetu vélarinnar og tryggja greiða framleiðslu.
Niðurstaða
Frávik í viðvörunarljósum geta virst minniháttar, en þau eru mikilvæg fyrir kjarnastarfsemi öryggisviðvörunarkerfis vélarinnar. Viðhaldsferlið ætti að fylgja meginreglunni „auðvelt fyrst, erfitt síðar, vélbúnaður fyrst, hugbúnaður síðar“, þar sem bilunarstaðir eru greindir skref fyrir skref, allt frá raflögnum og merkjasendingum til hljóðstillinga vélbúnaðar og kerfis. Aðeins á þennan hátt er hægt að endurheimta hljóðvirkni viðvörunarljóssins fljótt, bæta viðbragðshraða CNC-vélarinnar við bilunum og tryggja framleiðsluöryggi. Viðhaldsfólk verður ekki aðeins að ná tökum á vísindalegum viðhaldsaðferðum heldur einnig að framkvæma reglulega fyrirbyggjandi viðhald til að draga verulega úr bilunum og tryggja örugga og skilvirka notkun CNC-vélarinnar.
Birtingartími: 3. september 2025