


Háhraða CNC lóðrétt vinnslumiðstöð, sem „hjartað“ í nákvæmri framleiðslu, getur náð tugþúsundum snúninga á mínútu. Þótt þær nái hámarksnýtingu í vinnslu, gera þær einnig strangar kröfur um viðhald búnaðar. Hátt hitastig, mikið álag og mikið slit sem fylgir miklum hraða getur auðveldlega leitt til minnkaðrar nákvæmni, tíðari bilana og jafnvel styttri líftíma búnaðar ef rétt viðhald er ekki til staðar. Þess vegna er mikilvægt að ná tökum á markvissum viðhaldsaðferðum til að tryggja stöðugan rekstur búnaðar og bæta framleiðsluhagkvæmni.
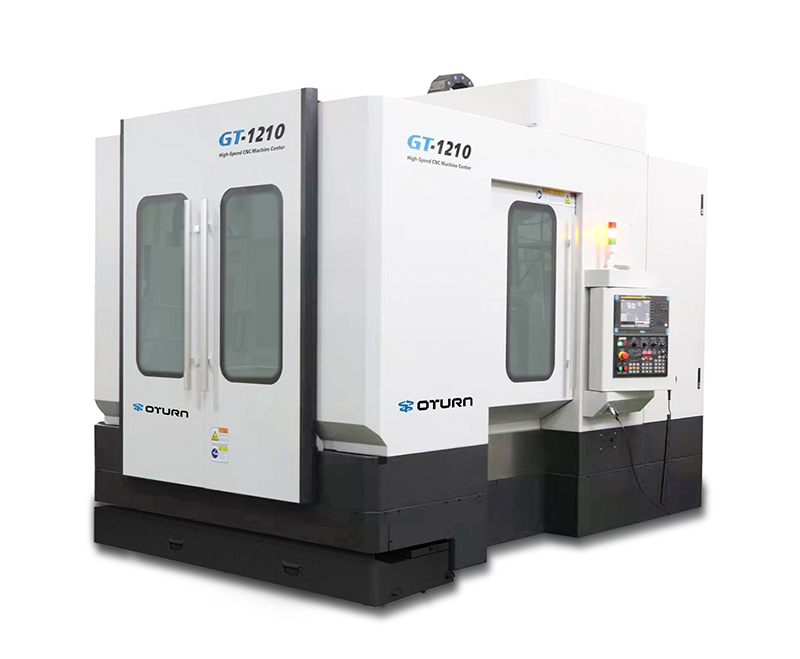
Dagleg viðhaldspunktar
· Áhersla á þrif: Eftir hvern dags vinnslu þarf að þrífa vinnuborðið, keilulaga gatið á spindlinum, stýripinna o.s.frv. tafarlaust til að fjarlægja járnflögur og olíuleifar, sem kemur í veg fyrir að óhreinindi í agnir flýti fyrir sliti íhluta. Hægt er að nota háþrýstiloft og sérstök hreinsiefni til að meðhöndla mikilvæga snertifleti og halda borðinu og stýripinnum hreinum og sléttum.
· Eftirlit með smurkerfi: Áður en hafist er handaCNC vél Athugið daglega smurolíustigið og að olíurásin sé óhindrað til að tryggja fullnægjandi smurningu á spindlinum og stýripinnunum. Sérstaklega fyrir hraðvirka spindla er þörf á hágæða smurolíu af tilgreindri gerð til að koma í veg fyrir ofhitnun og fastnun vegna ófullnægjandi smurningar.
· Kæling og flísafjarlæging: Athugið reglulega kælivökvastigið, hreinsið síuna í vatnstankinum og skiptið tafarlaust um gamlar kæli- og flísafjarlægingarrör til að hámarka kælingu og flísafjarlægingu og tryggja öryggi vinnslu við mikinn hraða.
Reglulegt djúpviðhald
· Nákvæm kvörðun: Mikill hraði getur auðveldlega valdið sliti eða auknu bili í íhlutum eins og leiðarskrúfum og leiðarteinum. Mælt er með að framkvæma nákvæmnisprófanir ársfjórðungslega með því að nota leysigeislakvörðunartæki til að kvarða staðsetningu og endurtekningarnákvæmni, og aðlaga forspennu leiðarskrúfunnar og skipta um renniblokkir eftir þörfum til að tryggja að búnaðurinn viðhaldi stöðugt háu stigi vinnsluafköstum.
· Skoðun á spindli og rafkerfi: Framkvæmið ítarlega skoðun á spindli á sex mánaða fresti, með áherslu á legur, þétti, einangrun mótorsins og kæliviftur. Hreinsið reglulega ryk af rafmagnsskápnum, herðið tengiklemmurnar og prófið breytur servó- og tíðnibreytisins til að koma í veg fyrir hugsanlegar rafmagnsbilanir.
Sérstakt viðhald og neyðarviðhald
· Fyrir erfiðar vinnuaðstæður: Þegar unnið er með efni með mikla hörku og mikla seigju er mælt með því að stytta viðhaldsferlið fyrir flísar og smurningu, nota skurðvökva undir miklum þrýstingi til að draga úr álagi og sliti á verkfærum og lágmarka óeðlilega titring.
· Óeðlileg viðbrögð við stöðvun: Stöðvið vélina tafarlaust til að athuga hvort ójafnvægi sé í spindlinum eða slit sé á gírkassanum ef óeðlilegur hávaði í spindlinum, titringur í búnaði eða skyndilegar breytingar á nákvæmni kemur upp. Takið á þessum málum tafarlaust til að koma í veg fyrir frekari skemmdir.
· Langtíma viðhald í lausagangi: Ef búnaðurinn er ekki notaður í nokkra daga skal láta hann ganga í lausagangi reglulega til að dreifa olíurásinni og koma í veg fyrir ryð. Þéttið keilugatið á spindlinum og yfirborð rennibrautarinnar til að koma í veg fyrir rykinnkomu.
Yfirlit og tillögur
Að ná góðum tökum á tíðum viðhaldsferlum eins og þrifum, smurningu, nákvæmnisprófunum og neyðarviðbrögðum er lykilatriðið til að tryggja skilvirkan og stöðugan rekstur háhraðavéla.CNC lóðrétt vinnslumiðstöðÍ reynd er mælt með því að vísa til handbókar búnaðarins og koma á fót sérstöku skoðunarkerfi til að framkvæma daglegar „smáar aðgerðir“ nákvæmlega og tryggja að hraðskreiði búnaðurinn haldi áfram að nýta sér afkastamikla bardagagetu sína.
Til að bæta langtíma rekstraröryggi og draga úr tjóni af völdum bilana í búnaði er mælt með því að bjóða reglulega framleiðanda upprunalegs búnaðar (OEM) eða sérfræðingateymi í greininni til að framkvæma kerfisbundnar ástandsmatsrannsóknir á búnaði og veita leiðbeiningar um uppfærslur.
Birtingartími: 21. nóvember 2025