


Fyrirtæki sem hefja val áCNC beygjumiðstöðverða fyrst að skilgreina framleiðsluþarfir sínar nákvæmlega. Þetta felur í sér að skilja eiginleika hlutanna sem þeir munu vinna úr, þar á meðal stærð, lögun og efnisgerðir. Markaðurinn fyrir þessar vélar sýnir mikinn vöxt, sem undirstrikar eftirspurn eftir háþróaðri framleiðslu.
| Markaðshluti | Vaxtarhraði (CAGR) | Tímabil |
|---|---|---|
| Markaður fyrir CNC vinnslustöðvar og beygjustöðvar | 6,6% | 2024 til 2030 |
| Markaður fyrir lóðrétta CNC rennibekki og lóðrétta CNC beygjumiðstöð | 9,7% | 2025 til 2032 |
Að ná háum árangriNákvæmni rennibekkvélarer lykilatriði fyrir margar umsóknir. Að metaSjálfvirk CNC rennibekkurHæfni s verður nauðsynleg til að hámarka afköst. Fyrirtæki íhuga einnigVerð- og afkastahlutfall CNC beygjustöðvartil að tryggja skynsamlega fjárfestingu. Margir horfa til þessBirgjar iðnaðar CNC rennibekka í Kínafyrir samkeppnishæfar lausnir.
Lykilatriði
- Skiljið framleiðsluþarfir ykkar. Hugsið um stærð hluta, efni oghversu marga hluta þarftuað búa til. Þetta hjálpar þér að velja réttu vélina.
- Skoðaðueiginleikar vélarinnarAthugaðu fjölda ása, gerð spindils og afkastagetu verkfærisins. Þessir eiginleikar hafa áhrif á það sem vélin getur gert.
- Íhugaðu að bæta við sjálfvirkni. Stöngfóðrunarvélar og vélmenni hraða framleiðslu. Þau hjálpa vélinni að ganga lengur án þess að stoppa.
- Metið stjórnkerfið og hugbúnaðinn. Góður hugbúnaður gerir vélina auðvelda í notkun. Hann hjálpar einnig við hönnun og gagnastjórnun.
- Hugsaðu um heildarkostnaðinn. Horfðu lengra en verðmiðinn. Hafðu í huga viðhald, þjálfun og framtíðarvöxt. Þetta tryggir skynsamlega fjárfestingu.
Skilgreindu framleiðsluþarfir þínar fyrir CNC beygjumiðstöð
Val á réttri CNC beygjumiðstöð hefst með skýrri skilningi á tilteknum framleiðslukröfum. Þetta grunnskref tryggir að valin vél samræmist fullkomlegarekstrarmarkmið.
Hlutastærð og rúmfræði
Eðlisfræðilegir eiginleikar þeirra hluta sem fyrirtæki hyggst vinna úr hafa bein áhrif á nauðsynlegar forskriftir vélarinnar. Takið tillit til hámarksþvermáls og lengdar vinnustykkisins. Flókin rúmfræði getur einnig kallað á viðbótarása eða sérhæfð verkfæri. Til dæmis geta stærstu CNC beygjustöðvarnar, eins og SL 603, meðhöndlað hluti með...allt að 930 mm í þvermál og allt að 4000 mm í lengdÞessi möguleiki gerir kleift að vinna mjög stóra íhluti.
| Hluti/eiginleiki | CNC beygju |
|---|---|
| Hámarksstærð | Stærstu CNC-beygjustöðvarnar, eins og SL 603, geta meðhöndlað hluti með allt að 930 mm þvermál og allt að 4000 mm lengd. |
Efnisgerðir til vélbúnaðar
Efnið sem fyrirtæki vinnur úr hefur mikil áhrif á val á CNC beygjumiðstöð. Mismunandi efni hafa einstaka eiginleika sem hafa áhrif ávélrænni vinnsluhæfni, slit á verkfærum og nauðsynlegar skurðarbreytur. Til dæmis er ál almennt auðveldara að vinna úr en ryðfríu stáli, sem krefst sterkari véla og sérhæfðra verkfæra.
- Vélrænni vinnsluhæfniHefur bein áhrif á hversu auðvelt er að skera; t.d. er auðveldara að vinna ál en ryðfrítt stál.
- Slit á verkfærumHarðari efni eins og títan og ákveðin stál auka slit á verkfærum og krefjast tíðari skipta.
- Skurðarhraði og fóðrunarhraðiMismunandi efni krefjast mismunandi hraða; mýkri efni leyfa meiri hraða en harðari efni krefjast hægari hraða.
- VarmaleiðniEfni með lága varmaleiðni (t.d. sum plast) geta haldið í sér hita, sem leiðir til bráðnunar eða aflögunar og getur þurft aðlögunarhæfa kælingu.
Val á efni er lykilatriði fyrir CNC vinnsluverkefniÞað ræður ekki aðeins eiginleikum og afköstum lokahlutarins heldur hefur það einnig djúpstæð áhrif á vinnsluferlið sjálft. Lykilþættir sem hafa áhrif á efnisval eru meðal annars slit á verkfærum, skurðhraði, yfirborðsáferð og að lokum kostnaður og skilvirkni framleiðslu. Efni með góða vinnsluhæfni leyfa hraðari skurð, færri verkfæraskipti og betri yfirborðsáferð, sem dregur úr vinnslutíma og vinnukostnaði. Aftur á móti þurfa efni með lélega vinnsluhæfni hægari hraða, sérhæfð verkfæri og tíðari verkfæraskipti, sem eykur kostnað og slit á vélum.
Kröfur um framleiðslumagn
Framleiðslumagn ræður því hversu sjálfvirknivæðing og hraða CNC-beygjumiðstöð þarfnast. Framleiðsla í miklu magni nýtur góðs af vélum með hraðri hringrásartíma, sjálfvirkum hleðslu-/losunarkerfum og traustri smíði til að tryggja samfellda notkun.Lægri magngætu forgangsraðað fjölhæfni og auðveldri uppsetningu fram yfir hraða. Fyrirtæki verða að meta núverandi og áætlaðar framleiðsluþarfir sínar til að taka upplýsta ákvörðun.
Nauðsynleg nákvæmni og yfirborðsfrágangur
Nákvæmni og yfirborðsáferð vélunnar hefur mikil áhrif á val á CNC-beygjumiðstöð. Mismunandi notkun krefst mismunandi nákvæmni. Til dæmis þurfa íhlutir í lækningatækjum oft einstaklega þröng vikmörk. Nútíma CNC-beygjuþjónusta nær...nákvæmni á míkronstigiþegar þessir mikilvægu hlutar eru unnin úr sérhæfðum málmblöndum.
Framleiðendur verða að hafa í huga þau sérstöku vikmörk sem hlutar þeirra krefjast. Protolabs, til dæmis, viðheldur stöðluðu vikmörkum fyrir frumgerð og framleiðsluvinnslu upp á +/- 0,005 tommur (0,13 mm). Fyrir krefjandi notkun er staðlað vikmörk þeirra fyrir nákvæmni eða framleiðsluvinnslu þrengd niður í +/- 0,002 tommur (0,051 mm). Þeir geta haldið enn fínni vikmörkum, eins og +/- 0,0005 tommur (0,0127 mm), á rúmuðum götum. Ennfremur ná þeir +/- 0,002 tommur (0,051 mm) á eiginleikum, að því tilskildu að vélin vinni þá eiginleika á sömu hlið hlutarins. Almennt ná nútíma CNC beygjustöðvar víddarnákvæmni, venjulega innan ...±0,0001 tommur til ±0,005 tommurfyrir CNC vinnslu með þröngum þolmörkum.
Til að ná þessum nákvæmu forskriftum þarf vél með yfirburða stífleika, háþróaða stýrikerfi og hágæða verkfæri. Sterkur vélgrind lágmarkar titring, sem hefur bein áhrif á yfirborðsáferð og nákvæmni víddar. Stjórnkerfið verður að bjóða upp á fína innsetningu til að framkvæma flóknar verkfæraleiðir á skilvirkan hátt. Hágæða skurðarverkfæri, sem henta efninu, gegna einnig lykilhlutverki í að uppfylla strangar kröfur um yfirborðsáferð. Fyrirtæki verða að samræma meðfædda getu vélarinnar við nákvæmniskröfur hluta síns.
Meta stillingar og eiginleika CNC beygjustöðvar
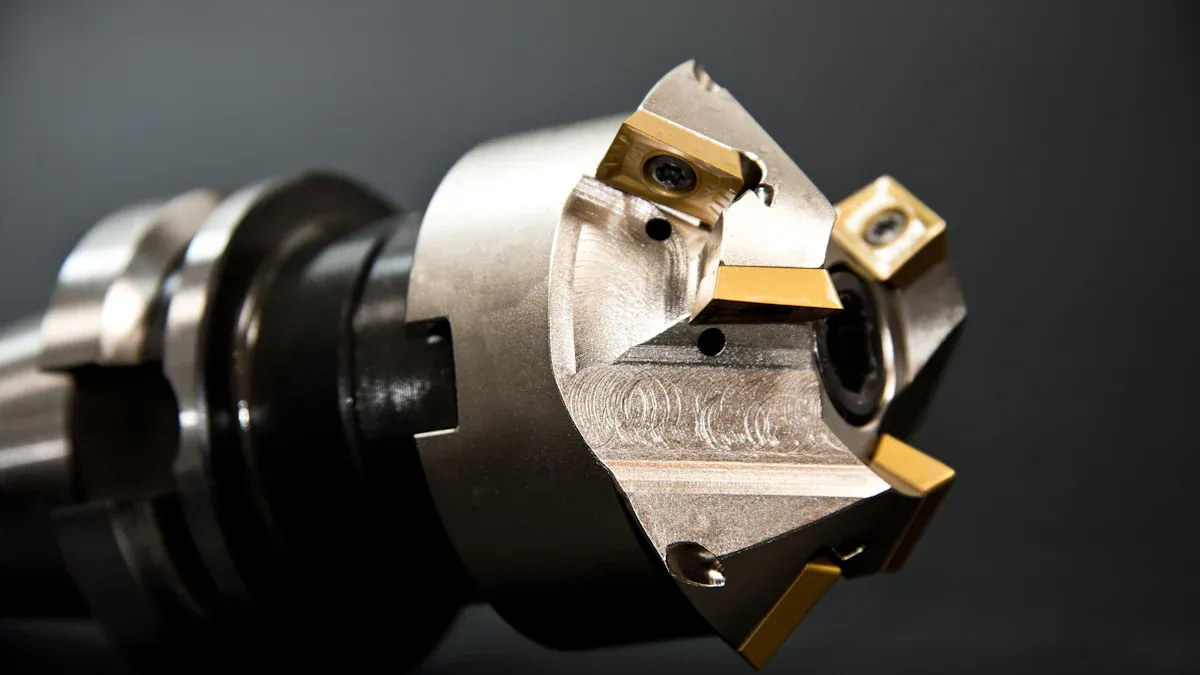
Fyrirtæki verða aðmetið vandlega uppsetningunaog eiginleikar CNC-beygjumiðstöðvar til að mæta sértækum framleiðsluþörfum þeirra. Þessir þættir hafa bein áhrif á getu vélarinnar, skilvirkni og þær gerðir hluta sem hún getur framleitt.
Fjöldi ása
Fjöldi ása sem CNC-beygjumiðstöð býr yfir ræður miklu um fjölhæfni hennar og flækjustig. Vél með fleiri ásum getur framkvæmt flóknari aðgerðir. Til dæmis5-ása vinnsluaðferð býður upp á nokkra kosti umfram 3-ása vélarÞað styttir afhendingartíma, krefst minni uppsetningar og minnkar þörf fyrir festingar. Fimmása vélar bæta einnig gæði og yfirborðsáferð og lengja líftíma verkfæra. Þriggjaása vél gæti þurft margar aðgerðir fyrir flókið vinnustykki, sem eykur vinnutíma og meðhöndlun. Aftur á móti,5-ása vélarGerir kleift að vinna „í einni“ vinnslu, sem styttir verulega vinnu í vinnslu og afhendingartíma. Þær ná fram sléttari yfirborði og nákvæmari hlutum með því að leyfa skurðarverkfærinu að hreyfast eftir fimm ásum. Þessi möguleiki gerir einnig kleift að vinna samtímis úr mörgum sjónarhornum án þess að færa vinnustykkið til, sem bætir yfirborðsáferð og styttir vinnslutíma flókinna hluta.
Stillingarvalkostir fyrir spindla
Uppsetning spindils gegnir lykilhlutverki í framleiðni CNC-beygjustöðvar. Algengur og mjög gagnlegur valkostur er undirspindillinn. Þessi uppsetning gerir kleift að framkvæma fjölmargar mótaðgerðir, forðast auka meðhöndlun og tryggir nákvæma beygju á stöngum. Hún dregur verulega úr vinnslutíma, sem gerir það oft erfitt að...fjórum til fimm sinnum styttrifyrir sama hlut samanborið við rennibekk með einni spindli. Undirspindli útrýmir þörfinni á að flytja hluti á milli véla fyrir frekari aðgerðir, sem gerir framleiðendum kleift að taka að sér stærri pantanir og skuldbinda sig til styttri afhendingartíma. Það bætir einnig orkunýtni með því að framkvæma margar vinnsluaðgerðir samtímis á einni vél, sem dregur úr heildarvinnslutíma og kostnaði á hvern hlut. Þessi uppsetning býður upp á fjölhæfni í rekstri, gerir flóknar hönnun mögulegar ogað auka framleiðni í verslunargólfi.
Tegund turns og verkfærageta
Tegund turnsins og verkfærageta hans hafa bein áhrif á það úrval aðgerða sem CNC beygjumiðstöð getur framkvæmt án handvirkrar íhlutunar.Mismunandi hönnun turns býður upp á mismunandi stig verkfærastöðva.
| Tegund turns | Verkfærageta |
|---|---|
| VDI | Hátt, allt að 12 eða fleiri verkfærastöðvar; á bilinu 12 til 80 verkfærastöðvar |
| BMT | Takmarkaðar, venjulega 6 til 12 verkfærastöðvar |
Meiri verkfærageta gerir kleift að auka sveigjanleika í rekstri og dregur úr þörfinni fyrir tíðari verkfæraskipti, sem eykur skilvirkni við flóknar vinnsluverkefni.
Stærð chuck og lausnir fyrir vinnustykki
Stærð spennuhylkisins á CNC-beygjumiðstöð ákvarðar beint hámarksþvermál vinnustykkisins sem það getur haldið örugglega. Að velja rétta spennuhylkisstærð er lykilatriði til að koma til móts við þá hluta sem fyrirtækið hyggst vinna.Algengar stærðir af chuck eru mjög mismunanditil að mæta fjölbreyttum framleiðsluþörfum.
| Stærð chuck |
|---|
| 6″ |
| 8″ |
| 10″ |
| 12″ |
| 15″ |
| 18″ |
| 24″ |
Fyrir lóðréttar CNC beygjumiðstöðvar geta spennuþrýstir verið allt frá12 tommur upp í 59,06 tommur(Φ1500mm). Fjölverkavélar nota oft spennufestingar á bilinu 6 tommur til 12 tommur, en láréttir fjölverkavélar geta verið með spennufestingar frá 10 tommur til 50 tommur. Lóðréttir fjölverkavélar geta jafnvel hýst mjög stór vinnustykki með spennufestingum frá Φ610 til Φ2500. Auk spennufestingarinnar eru til ýmsar lausnir fyrir vinnustykki, svo sem spennhylki fyrir smærri hluti eða sérhæfðir festingar fyrir óreglulega lagaða hluti. Fyrirtæki verða að velja vinnustykki sem veitir örugga klemmu, lágmarkar titring og gerir kleift að hlaða og afferma hluti á skilvirkan hátt.
Vélkraftur og tog
Afl og tog vélarinnar eru mikilvægar forskriftir sem ákvarða getu CNC beygjustöðvar til að skera ýmis efni á skilvirkan hátt. Meiri hestöfl og tog gera vélinni kleift að fjarlægja efni hraðar, sérstaklega úr sterkum málmblöndum eins og ryðfríu stáli eða títan. Afl snúningsmótorsins hefur bein áhrif á skurðkraftinn sem hann getur myndað án þess að stöðvast. Hátt tog við lægri snúningshraða er sérstaklega gagnlegt fyrir þungar grófskurðir, en hærri hestöfl við hærri snúningshraða styðja fínfrágang. Fyrirtæki verða að aðlaga afl og toggetu vélarinnar að efnunum sem þau vinna oft úr og æskilegum efnisfjarlægingarhraða.
Stífleiki og smíði vélarinnar
Heildarstífleiki og smíði CNC-beygjumiðstöðvar hefur veruleg áhrif á nákvæmni hennar, yfirborðsáferð og endingu verkfæra. Sterkur vélargrind, oft úr steypujárni, gleypir titring sem myndast við skurð. Þessi stöðugleiki kemur í veg fyrir titringsmerki á vinnustykkinu og viðheldur þröngum vikmörkum. Hönnun leiðara vélarinnar, svo sem línulegra rúlluleiðara eða kassaleiðara, stuðlar einnig að stífleika og nákvæmni hennar. Kassaleiðir bjóða yfirleitt upp á meiri dempun og stífleika fyrir þungar skurðir, en línulegar leiðarar veita hraðari færsluhraða. Vel smíðuð vél tryggir stöðuga afköst með tímanum, dregur úr sliti á íhlutum og lengir líftíma skurðarverkfæra.
Íhugaðu sjálfvirkni og aukabúnað fyrir CNC beygjustöðina þína
Samþætting sjálfvirkni og aukabúnaðar eykur verulega skilvirkni og framleiðni CNC-beygjustöðvar. Þessar viðbætur hagræða rekstri, lækka launakostnað og bæta heildarafköst.
Stöngfóðrari fyrir samfellda framleiðslu
Stöngfóðrunartæki eru nauðsynleg til að ná samfelldri framleiðslu. Þau útrýma tíma sem ekki þarf að skera og leyfa vélum að ganga án truflana. Þessi samfellda rekstur eykur verulega.spenntími spindilsTil dæmis framleiðir vél sem keyrir á 55% spenntíma 440 hluti á átta tíma vakt með þriggja mínútna hringrás á hlut. Hins vegar, með 85% spenntíma sem náðst hefur með sjálfvirkni, framleiðir sama vélin 680 hluti, sem er 240 hlutir á vakt. Þetta þýðir 1.200 dollara viðbótarhagnað á dag frá einni vél, miðað við 5 dollara hagnaðarframlegð á hlut. Stöngfóðrunartæki ýta stöðugt stönginni í gegnum hausinn, sem útrýmir þörfinni á að opna spennuhylkið fyrir hvert einstakt eyðublað. Eftir að hlutur er tilbúinn og skorinn af, færist stöngin sjálfkrafa áfram fyrir næstu hringrás. Þetta tryggir að spindillinn hættir aldrei að snúast nema við áætluð verkfæraskipti. Nútímaleg stangfóðrunartæki eru með skynjara sem auðvelda sjálfvirka skiptingu yfir í næstu stöng í tímaritinu á innan við 10 sekúndum, og viðhalda nánast stöðugu framleiðsluflæði.
| Mælikvarði | Handvirk notkun | Með sjálfvirkni |
|---|---|---|
| Spennutími snældunnar | 50-60% | 85%+ |
| Aukning á afköstum | Grunnlína | 30-50% hærra |
| Eftirlit rekstraraðila | Stöðugur | Aðeins reglubundin eftirlit |
| Nætur-/helgarframleiðsla | Krefst yfirvinnu | Keyrir án eftirlits |
| Tímalína arðsemi fjárfestingar | Ekki til | 12-24 mánuðir |
| Bestu forritin | Sérsmíðað verk í litlu magni | Lotur með 500-1.000+ hlutum |
Hlutafangarar og færibönd
Hlutafangarar og færibönd gegna lykilhlutverki í sjálfvirkni hlutafjarlægingar og meðhöndlunar. Þau vernda viðkvæma hluti fyrir skemmdum og bæta vinnuvistfræði með því að koma í stað handvirkra söfnunarkassa.
| Tegund hlutafangara | Íhlutir | Umsókn |
|---|---|---|
| Uni-Mate® | Mini-Mover Lite Series færibönd, Mini-Mover snúningsborðssafnari (RTA) | Flytjanleg og aðlögunarhæf lausn fyrir eftirlitslausa affermingu hluta, verndun viðkvæmra hluta og bætt vinnuvistfræði með því að skipta út söfnunarkassa. |
| Mini-Mover færibönd (Lite serían eða LP serían) | Lite Series eða LP Series færibönd | Samþætta í vélar til að grípa hluta og vernda nákvæmnisvinnsluhluta. |
| Snúningsborðssafnara (RTA) | Snúningsborðssafnara | Bætir vinnuvistfræði með því að skipta út gömlum söfnunarkössum, sem notaðir eru fyrir ómönnuð söfnunaraðferðir með hraðari hringrásartíma. |
Þessi kerfi tryggja greiðan flæði fullunninna hluta, koma í veg fyrir flöskuhálsa og leyfa eftirlitslausa notkun.
Samþætting vélmenna til að auka skilvirkni
Samþætting vélfærafræði býður upp á verulegan kostnaðarhagnað og hagræðingu. Vélmenni veitalangtímasparnaður í launakostnaðiog skila meiri framleiðni með stöðugri framleiðslu vegna 24/7 rekstrar án þreytu. Þau bæta gæði vöru með því að draga úr mannlegum mistökum, sóun og endurvinnslu. Vélmenni auka einnig nýtingu véla þar sem CNC vélar geta keyrt samfellt. Fyrirtæki sjá oftArðsemi fjárfestingar innan sex mánaða til árs, þrátt fyrir upphaflegan uppsetningarkostnað.
- Framleiðsla án ljósa allan sólarhringinnbreytir óvirkum klukkustundum í afköst.
- Lægri launakostnaður þýðir að einn rekstraraðili getur haft umsjón með mörgum vélum.
- Betri gæði hluta eru afleiðing samræmdrar staðsetningar, sem dregur úr skemmdum eða frávikum.
- Hraðari skiptingar eiga sér stað með forforrituðum uppsetningum og tvöföldum gripurum.
- Öruggara vinnuumhverfi dregur úr slysahættu með því að sjálfvirknivæða hættuleg verkefni.
Forstilling verkfæra og mælikerfi
Kerfi fyrir forstillingu og mælingar á verkfærum eru nauðsynleg fyrir nútíma vinnsluaðgerðir. Þau gera verkstæðum kleift að mæla og stilla skurðarverkfæri utan vélarinnar. Þetta ferli dregur verulega úr niðurtíma vélarinnar. Rekstraraðilar geta undirbúið næsta verkfæri á meðan vélin framleiðir hluti. Þetta bætir heildarhagkvæmni og afköst. Rannsókn sýndi fram á yfirburði leysigeislastillingarkerfa til að bæta nákvæmni vinnslu. Rannsakendur náðu þessu með því að bera saman sjálfvirka snertilausa verkfærastillingu með leysigeislastillingarbúnaði við hefðbundnar handvirkar og snertistýrðar sjálfvirkar verkfærastillingaraðferðir. Rannsóknin fólst í því að skilgreina réttar verkfærastillingaraðferðir fyrir ýmsar gerðir og stærðir verkfæra. Þeir fræstu síðan vasaeiginleika með hverju stillingarverkfæri. Skoðunarkerfi mældi þessa eiginleika til að staðfesta nákvæmni vinnslunnar. Niðurstöður skurðar frá CNC vinnslumiðstöð sem er búin leysigeislastillingarkerfi staðfestu ávinning þess. Þessi kerfi tryggja að verkfæri séu nákvæm áður en þau fara inn í vélina. Þetta leiðir til betri gæða hluta, minni úrgangs og hraðari uppsetningartíma, sem að lokum stuðlar að arðbærari rekstri.
Flísastjórnunarkerfi
Góð flísafleiðsla er mikilvæg fyrir allar vinnsluaðgerðir. Flísar eru málmspænir sem myndast við skurðarferlið. Ef flísar safnast fyrir geta þeir skemmt skurðarverkfæri eða vinnustykki. Þeir geta einnig truflað vinnsluferlið sjálft, sem leiðir til lélegrar yfirborðsáferðar eða jafnvel stöðvunar á vélinni. Flísafleiðarar eru algengar lausnir á þessu vandamáli. Þeir fjarlægja flísar sjálfkrafa af vinnusvæði vélarinnar. Til eru mismunandi gerðir af færiböndum, svo sem hjörubelti eða segulkerfi, sem hvert hentar fyrir mismunandi gerðir og rúmmál flísar. Rétt flísafleiðsla lengir endingartíma verkfæra með því að koma í veg fyrir endurskurð flísar og hitauppsöfnun. Það viðheldur einnig hreinna vinnuumhverfi, sem bætir öryggi rekstraraðila. Sum háþróuð kerfi eru meðal annars flísmulningsvélar eða skilvindur. Þessar kerfi vinna úr flísum til að auðvelda endurvinnslu eða förgun, sem bætir umhverfisávinning. Góð flísafleiðsla heldur vélum gangandi og dregur úr tíma við handvirka hreinsun. Þetta stuðlar beint að meiri framleiðni og rekstrartíma véla, sem tryggir samfellda framleiðslu.
Metið stýrikerfi og hugbúnað fyrir CNC beygjumiðstöðina ykkar
Fyrirtæki verða að meta vandlega stjórnkerfi og hugbúnað fyrir CNC beygjumiðstöð. Þessir íhlutir mynda heilann í vélinni og ráða getu hennar og auðveldri notkun.
CNC stýringarmerki og eiginleikar
CNC stýrikerfið hefur mikil áhrif á afköst vélarinnar og upplifun notandans. Leiðandi vörumerki eins og Fanuc og Siemens bjóða upp á einstaka eiginleika. Fanuc kerfin eru þekkt fyrir stöðugleika og öfluga sjálfgreiningareiginleika. Þau bjóða einnig upp á margása stýringu. Siemens stýringar, hins vegar, bjóða upp á...mikil greind og sveigjanleiki, sérstaklega fyrir flókin vinnsluverkefni. Þau styðja stafræna framleiðslu og fjarstýrða eftirlit.
| Vörumerki | Lykilatriði |
|---|---|
| Fanuc | Stöðugleiki, áreiðanleiki, fjölásastýring, öflugir sjálfgreiningaraðgerðir |
| Símens | Mikil greind, sveigjanleiki (sérstaklega í flókinni vinnslu), stafrænn framleiðslustuðningur, fjarstýring |
Fanuc kerfi nota venjulegaeinangraðar aflgjafar, sem gerir þau aðlögunarhæf að ýmsum kröfum raforkukerfisins. PLC forrit þeirra eru þekkt fyrir betri stöðugleika. Siemens kerfi þurfa 380V spennu. Siemens CNC kerfi eru talin auðveldari í notkun, jafnvel fyrir þá sem ekki hafa mikla forritunarþekkingu. Þetta er vegna eiginleika eins og verkstæðisvinnslu og grafískrar forritunar. Fanuc spjöld, með fjölmörgum aðgerðum sínum, krefjast meiri fyrirhafnar til að ná tökum á þeim.
Hugbúnaðarsamhæfni við CAD/CAM
Óaðfinnanleg samþætting við CAD/CAM hugbúnað er mikilvæg fyrir skilvirka forritun og rekstur.EZ-Turn Cad/Cam hugbúnaðurer sérstaklega hannað fyrir CNC beygjuvélar. Það býður upp á möguleika á 2 ása vinnslu til C- og Y-ása vinnslu. Það hefur einnig víðtækt færslubókasafn, sem tryggir samhæfni við ýmsa CNC beygjubúnað.MasterCAMer annar víða þekktur CAM-pakki. Hann er vinsæll fyrir fjölása fræsingar- og beygjumöguleika sína. Hann býður einnig upp á fjölbreytt úrval af forstilltum CNC-vélastillingum. Fusion 360, þróað af Autodesk, er samþætt CAD/CAM-lausn. Hún nær yfir allt vöruþróunarferlið, frá hönnun til háþróaðrar CAM. Óaðfinnanleg CAD/CAM-samþætting þess er lykilatriði.
Nettenging og gagnastjórnun
Nettenging veitir verulegan ávinning fyrir gagnastjórnun. Hún býður upp árauntíma sýnileikifrá verksmiðjugólfinu. Þetta gerir kleift að leysa vandamál hraðar og úthluta auðlindum betur. Það styður einnig við liprari framleiðsluáætlanagerð. Nettenging virkar sem alhliða þýðandi. Hún brúar bilið á milli búnaðar og hugbúnaðar óháð vörumerki eða aldri. Þetta á einnig við um eldri kerfi. Hún framfylgir samræmdri gagnauppbyggingu og útrýmir ósamræmi. Þetta dregur úr verkfræðivinnu við samþættingu. Sem opinn hugbúnaður lækkar hún eignarhaldskostnað. Það dregur úr ósjálfstæði við sérhannaða viðmóta. Þetta dregur úr kostnaði við hugbúnaðarleyfi og kerfisþróun. Miðlægur aðgangur að rauntíma vélagögnum eykur samstarf milli starfsgreina. Þetta kemur rekstrar-, verkfræði- og gæðateymum til góða. Það styður einnig við stigstærða og sjálfbæra samþættingu. Verkstæði geta byrjað smátt og stækkað með tímanum þegar þau kynna nýjar vélar eða kerfi.
Taktu tillit til fjárhagsáætlunar, stuðnings og framtíðarvaxtar CNC-beygjustöðvarinnar
Fyrirtæki verða að taka tillit til ýmissa þátta umfram tæknilegar forskriftir vélarinnar. Þar á meðal eru fjárhagsleg atriði, áreiðanleiki framleiðanda og hæfni starfsmanna þeirra. Ítarlegt mat tryggir sjálfbæra og arðbæra fjárfestingu.
Upphafleg fjárfesting samanborið við heildarkostnað eignarhalds
Fyrirtæki einblína oft á upphafskostnað nýrrar vélar. Hins vegar verða þau að taka tillit til heildarkostnaðar við eignarhald (TCO). TCO felur í sér upphaflegt kaupverð, uppsetningu, verkfæri, orkunotkun, viðhald og þjálfun notenda. Lægra upphafsverð gæti leitt til hærri langtímakostnaðar vegna tíðra bilana eða dýrra varahluta. Aftur á móti er hærri upphafsfjárfesting í gæðavél...CNC beygjumiðstöðgetur leitt til lægri rekstrarkostnaðar og meiri áreiðanleika yfir líftíma þess. Mat á heildareignarkostnaði gefur nákvæmari fjárhagslega mynd.
Mannorð og stuðningur framleiðanda
Orðspor framleiðanda og stuðningsþjónusta eru lykilatriði. Virtur framleiðandi, eins og OTURN MACHINERY, býður upp á áreiðanlegar vélar og framúrskarandi þjónustu eftir sölu. Þetta felur í sér tæknilega aðstoð, auðfáanlega varahluti og ítarlega ábyrgð. Sterkur stuðningur framleiðanda lágmarkar niðurtíma véla. Það tryggir skjóta lausn á öllum vandamálum. Þessi þáttur hefur bein áhrif á framleiðni og arðsemi. Fyrirtæki ættu að rannsaka afrekaskrá framleiðanda varðandi þjónustu og ánægju viðskiptavina.
Þjálfun og kröfur um hæfni stjórnanda
Rekstrarhæft starfsfólk krefst hæfs starfsfólks. Fyrirtæki verða að meta getu núverandi starfsmanna sinna. Þau ættu að skipuleggja nauðsynlega þjálfun. Nauðsynleg þjálfunaráætlanir fyrir rekstraraðila eru meðal annars:
- Uppsetning og rekstur CNC fræsara, rennibekka og kvörnunarvéla
- Auðkenning, uppsetning, notkun og viðhald verkfæra
- Vélvinnsluferli og tölfræðileg ferlastýring
- Gæða- og hringrásartímahagræðing
- Notkun CNC forrita og uppsetning á festingum
- Bilanagreining og viðhald á CNC fyrir stjórnendur
- Nákvæmar mælingar og mælingar, ásamt prentlestri
- Rúmfræðileg víddarmæling og vikmörk
- Tengsl við CNC vél og ákvarðanir um verkfæri
- Viðbrögð við bilunum í vélum
- Grunnatriði tæknilegrar teikningar, CNC aðgerðir og vélakóðar
- Hugtök um öryggi og gæði í iðnaði
- Hand- og rafmagnsverkfæri og grunnvélavinnsla
- CNC tækni og forritun, þar á meðal grunnþekkingu á forritun orðfanga, CAD/CAM og vinnslu- og beygjumiðstöðvum.
Rétt þjálfun tryggir skilvirka notkun vélarinnar. Hún dregur úr villum og hámarkar möguleika vélarinnar.
Stærðhæfni og framtíðarþarfir
Fyrirtæki ættu að íhuga framtíðarvaxtaráætlanir sínar þegar þau velja sér vél. Vél sem hefur svigrúm til stækkunar eða uppfærslna getur aðlagað sig að síbreytilegum framleiðsluþörfum. Þessi framsýni kemur í veg fyrir þörfina á ótímabærum endurnýjun. Hún verndar einnig upphaflega fjárfestingu.
Stærðhæfni og framtíðarþarfir
Fyrirtæki verða að hafa í huga framtíðarvaxtaráætlanir sínar þegar þau velja sér vél. Þessi forsjá kemur í veg fyrir þörfina á ótímabærri endurnýjun. Hún verndar einnig upphaflega fjárfestingu. Vél sem hefur svigrúm til stækkunar eða uppfærslna getur aðlagað sig að síbreytilegum framleiðsluþörfum. Þessi aðlögunarhæfni tryggir að fjárfestingin haldist viðeigandi og afkastamikil til lengri tíma litið. Hún gerir fyrirtækjum kleift að aðlagast síbreytilegum framleiðsluþörfum og tækniframförum.
Að meta getu vélarinnar fyrirvélfærafræðileg samþættinger lykilatriði fyrir framtíðarútþenslu. Þetta felur í sér að meta hversu auðveldlega vélin getur samþættst sjálfvirkum kerfum.Vélmennasamþættingtryggir að fjárfestingin haldist viðeigandi og afkastamikil til langs tíma. Það gerir fyrirtækjum kleift að aðlagast síbreytilegum framleiðsluþörfum og tækniframförum. Til dæmis getur vél sem getur lestað og losað með vélmennum farið úr mannaðri yfir í léttan rekstur. Þetta eykur framleiðslugetu verulega án þess að þörf sé á aukavinnuafli.
Hafðu í huga einingauppbyggingu vélarinnar. Geta fyrirtæki bætt við eiginleikum eins og undirspindel eða lifandi verkfærum síðar? Sumir framleiðendur bjóða upp á uppfærsluleiðir fyrir vélar sínar. Þetta gerir fyrirtækjum kleift að byrja með grunnstillingu og bæta hana eftir því sem þarfir þeirra aukast. Þessi aðferð stýrir upphafskostnaði og veitir sveigjanleika til framtíðar.
Hæfni stjórnkerfisins til að takast á við flóknari forritun er einnig mikilvæg. Þegar framleiðslukröfur þróast geta hlutar orðið flóknari. Stjórnkerfi sem styður háþróaða eiginleika og hugbúnaðaruppfærslur mun þjóna fyrirtæki lengur. Það kemur í veg fyrir þörfina á algjörri yfirhalningu á vélum. Að skipuleggja fyrir sveigjanleika þýðir að velja búnað sem vex með fyrirtækinu. Það styður langtíma rekstrarmarkmið og hámarkar arðsemi fjárfestingarinnar.
Fyrirtæki velja með öryggi CNC beygjumiðstöð sem hámarkar framleiðsluferla. Þessi stefnumótandi ákvörðun eykur framleiðni og skilar góðri ávöxtun fjárfestingarinnar. Hágæða vélarlækka launakostnaðog tilboðhraðari framleiðslutímarÞær bjóða einnig upp á óviðjafnanlega nákvæmni og samræmi, sem lágmarkar sóun. Nútímavélar bæta rekstrartíma með fyrirbyggjandi viðhaldi. Að samræma valið við rekstrarmarkmið tryggir langtímaárangur.
Algengar spurningar
Hvað er CNC beygjumiðstöð?
A CNC beygjumiðstöðer vél. Hún notar tölvustýringu til að móta vinnustykki nákvæmlega. Hún snýr efninu á móti skurðarverkfæri. Þetta býr til sívalningslaga hluti. Framleiðendur nota þá til framleiðslu með mikilli nákvæmni.
Af hverju er stilling snældunnar mikilvæg?
Snældustillinghefur áhrif á fjölhæfni og skilvirkni vélarinnar. Undirsnúningur gerir kleift að framkvæma samtímis vinnslu. Þetta dregur verulega úr vinnslutíma. Það útilokar aukalega meðhöndlun hluta. Þetta eykur framleiðni flókinna hluta.
Hvernig gagnast sjálfvirkni framleiðslu?
Sjálfvirkni eykur skilvirkni og dregur úr launakostnaði. Hún gerir kleift að framkvæma samfellda og eftirlitslausa starfsemi. Þetta eykur afköst og bætir gæði vöru. Vélmenni og stangafóðrunartæki eru algeng sjálfvirknitæki. Þau hámarka nýtingu véla.
Hvað er heildarkostnaður eignarhalds (TCO)?
Heildarkostnaður (TCO) felur í sér öll fjárhagsleg áhrif vélarinnar. Hann nær yfir kaupverð, uppsetningu og viðhald. Hann felur einnig í sér orkunotkun og þjálfun. Fyrirtæki taka tillit til heildarkostnaðar til að fá heildarmynd af fjárhagslegri yfirsýn. Þetta hjálpar til við að taka upplýstar fjárfestingarákvarðanir.
Birtingartími: 8. janúar 2026