


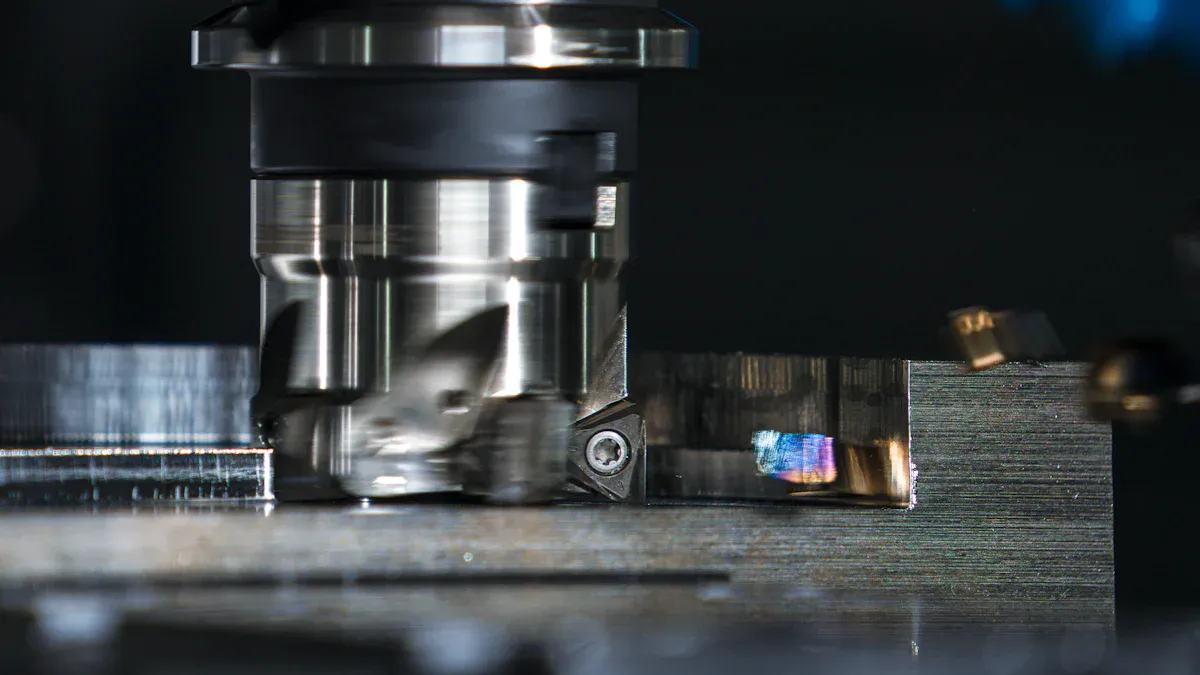
Framleiðsla á stórum hlutum í vélum krefst einstakrar afkösta og stöðugrar endurtekningarhæfni. Framleiðendur verða að skilja djúpstæð áhrif sjálfvirkni á framleiðsluhagkvæmni. Að velja rétta vélinaCNC véler lykilatriði til að ná sem bestum hagkvæmni og gæðum. Þetta felur í sér að taka tillit til þátta eins og hvort5-ása CNC vinnslaer nauðsynlegt fyrir flókna íhluti. Að meta „Hvernig bætir 4-ása vinnslumiðstöð nákvæmni bílahluta?„hjálpar til við að meta hagræðingu. Fyrir tiltekin efni gæti maður spurt, „Hvaða CNC vél er best fyrir bílahluti úr áli?„Fjölása samtímis fræsunLausnir gegna einnig lykilhlutverki í rekstri háþróaðra CNC véla.
Lykilatriði
- Skilgreindu framleiðsluþarfir þínar. Skoðaðu lögun hlutarins, efni og hversu marga þú þarft að framleiða. Þetta hjálpar þér að velja réttu CNC vélina.
- Láréttar vinnslustöðvar (HMC)eru góðar fyrir stóra vélarhluta. Þær geta unnið á mörgum hliðum hlutarins án þess að hreyfa hann mikið. Þetta sparar tíma og gerir færri mistök.
- Fjölása CNC vélar henta best fyrir flókna vélarhluta. Þær geta búið til flókin form með mikilli nákvæmni. Þetta dregur úr þörfinni á að stilla vélina oft.
- Sjálfvirkni og vélmenni hjálpa til við að framleiða marga hluti hratt. Þau hlaða og afferma hluti og færa efni. Þetta gerir það að verkum að vélar vinna lengur og hraðar.
- A sterk og stöðug véler mikilvægt til að framleiða nákvæma hluti. Það hjálpar til við að forðast titring og tryggir að hlutar séu rétt smíðaðir. Góð kælikerfi hjálpa einnig verkfærum að endast lengur.
Að skilgreina framleiðsluþarfir fyrir CNC vélina þína
Framleiðendur verða að skilgreina framleiðsluþarfir skýrt áður en þeir velja CNC vél. Þetta undirstöðuskref tryggir að valinn búnaður samræmist fullkomlega rekstrarmarkmiðum.
Að greina rúmfræði og efni vélarhluta
Rúmfræði vélarhluta hefur mikil áhrif á val á vél. Hlutir með fullkomnu eða næstum fullkomnu ástandisnúningssamhverfa, eins og ásar eða stengur, eru tilvaldar fyrir CNC-beygju. Aftur á móti krefjast flókinna beygja, skarpra horna eða ósamhverfra eiginleika CNC-fræsingar. Fyrir flókin þrívíddarform, holrými eða mótuð yfirborð,fjölása fræsuner nauðsynlegt. Hafðu í huga sérstaka eiginleika eins og:
- Flutningur og pússunEndurmótun opna, slétting á ójöfnum blettum og blanda brúnum til að hámarka loftflæði.
- Ventil- og sætisvinnslaAð skera nákvæm horn á ventilsætum og framkvæma skálskurð fyrir mýkri umskipti.
- Mótun brennsluhólfsins: Að hámarka lögun hólfsins fyrir skilvirka loftflæði og eldsneytisbrennslu.
- Endurnýjun þilfarsAð ná ákveðnum þilfarshæðum og tryggja samsíða lögun á V-laga kubbum.
- Ofborun/brýning á strokkaLeiðrétting á miðlínum borunar samkvæmt nákvæmum forskriftum.
Efniseiginleikar ráða einnig vinnsluferlum.Álvinnslur auðveldlega við meiri hraða og minni krafta, sem býður upp á góða endingartíma verkfæra. Steypujárn er hins vegar mismunandi að vinnslu. Grátt járn er tiltölulega auðvelt þar sem grafít virkar sem flísarbrjótur. Sveigjanlegt járn er harðara og krefst mismunandi verkfæra.Taflan hér að neðandregur fram helstu muninn:
| Eign | Steypt ál | Steypujárn |
|---|---|---|
| Vélrænni vinnsluhæfni | Auðvelt í vinnslu, minni skurðkraftur, minna slit á verkfærum. | Krefjandi, meiri hörku, hröð slit á verkfærum. |
| Slit á verkfærum | Minna slit á verkfærum, lengri endingartími verkfæra. | Hratt slit á verkfærum, aukinn verkfærakostnaður. |
| Skurðarkraftar | Minnkuð skurðkraftur. | Hærri skurðkraftur. |
| Framleiðsluhagkvæmni | Hraðari vinnsluhraði. | Hægari vinnsluhraði gæti verið nauðsynlegur. |
Að ákvarða nauðsynlegt framleiðslumagn og framleiðslutíma
Framleiðslumagn og æskilegur hringrásartími hefur bein áhrif á afkastagetu véla og sjálfvirknistig.Framleiðsla í miklu magnikrefst véla sem geta starfað stöðugt með lágmarks niðurtíma. Framleiðendur verða að reikna út fjölda hluta sem þarf á hverri vakt, degi eða viku. Þessi útreikningur hjálpar til við að ákvarða nauðsynlegan hraða vélarinnar, skilvirkni verkfæraskipta og möguleika á sjálfvirkum hleðslu-/losunarkerfum. Skilvirkir hringrásartímar eru mikilvægir til að ná framleiðslumarkmiðum og hámarka afköst.
Tilgreining á nákvæmni og kröfum um yfirborðsáferð
Íhlutir vélar krefjast mikillar nákvæmni og sérstakrar yfirborðsáferðar til að hámarka afköst og endingu. Mikilvægir hlutar eins og sveifarásar krefjast einstakra yfirborðsgæða. Fyrir sveifarása miðar yfirborðsgrófleikinn (Ra) venjulega við gildi undir0,2 µmvið slípunarferlið. Þetta frágangsstig lágmarkar núning, dregur úr sliti og tryggir rétta þéttingu. Að skilgreina þessar kröfur leiðir val á CNC vél með nauðsynlegum stífleika, nákvæmni spindils og verkfæraeiginleikum til að ná tilætluðum vikmörkum og yfirborðsgæðum.
Helstu gerðir CNC véla fyrir stórfellda vélarhluta
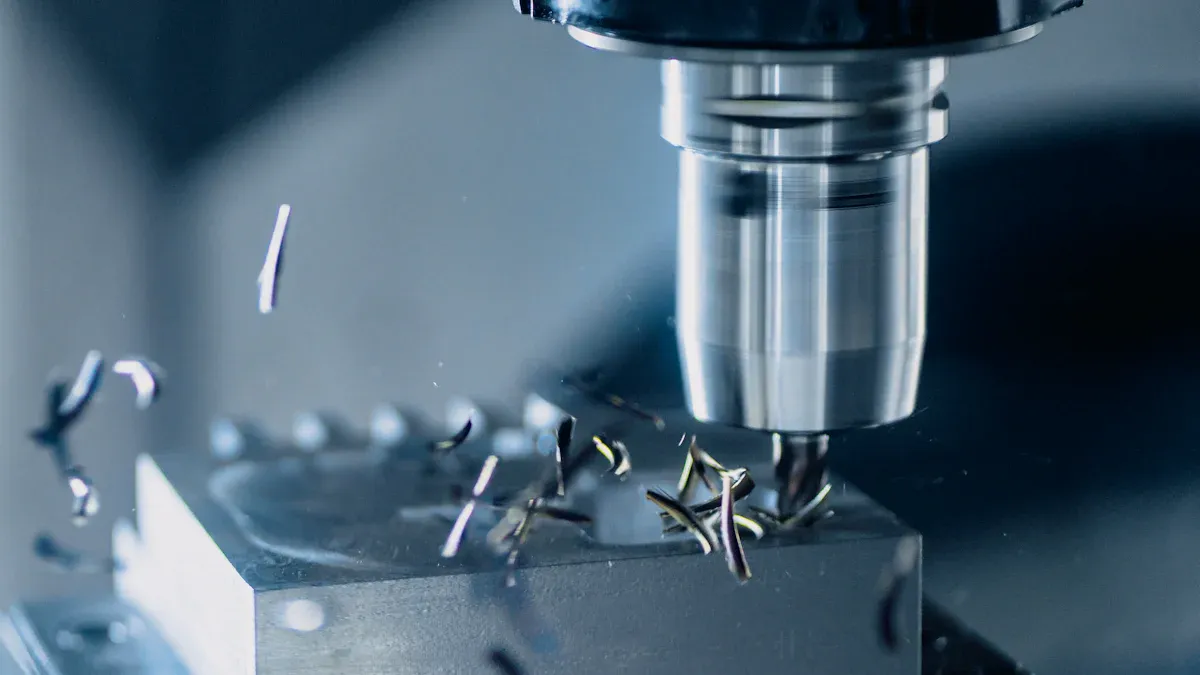
Að velja viðeigandi gerð CNC-véla er afar mikilvægt fyrir skilvirka framleiðslu á stórum vélarhlutum. Mismunandi vélarstillingar bjóða upp á sérstaka kosti fyrir tilteknar rúmfræði íhluta og framleiðslukröfur.
Láréttar vinnslustöðvar fyrir vélarblokkir og vélarhausa
Láréttar vinnslustöðvar (e. Láréttar vinnslustöðvar, HMC) eru ómissandi til að vinna stóra, flókna vélarhluta eins og blokkir og vélarhausa. Þessar vélar skara fram úr í...fjölhliða vinnsla, mikilvægur eiginleiki fyrir slíka hluti. Lóðrétt vinnslustöð (e. Vertical Machining Center, VMC) krefst þess venjulega að rekstraraðili færi marghliða hlut.sjö sinnum eða oftarÞetta eykur launakostnað, veldur töluverðum niðurtíma á spindli og eykur líkur á villum. Aftur á móti meðhöndlar HMC sexhliða hluta með ekki fleiri en þremur snertingum rekstraraðila. Þetta dregur verulega úr meðhöndlun hluta, lágmarkar niðurtíma spindils og minnkar hættuna á vélrænum eða mannlegum mistökum, sem stuðlar að aukinni skilvirkni og arðsemi.
HMC-kerfi bjóða upp á nokkra lykilkosti:
- Fjölhliða vinnsla:HMC-vélar eru yfirleitt með fjölda ása (3-5), sem gerir kleift að vinna á mörgum fleti. Þetta er mikilvægt fyrir flókna hluti eins og vélarblokkir.
- Aukin framleiðni:Tvöföld bretta HMC-vélar gera kleift að meðhöndla margar vinnustykki samtímis og samfellt, sem eykur skilvirkni.
- Bætt flísstjórnun:Sérstök stefna og áhrifamikill flísafjarlægingarbúnaður HMC-véla tryggir skilvirka fjarlægingu uppsafnaðra brota. Þetta kemur í veg fyrir truflanir við vinnslu.
- Bætt festa:Einstök uppsetning HMC-vélanna veitir þeim festu. Þetta gerir þeim kleift að halda þungum hlutum eins og vélarblokkum örugglega, með jafnri dreifingu á kraftinum við vinnslu.
- Bætt nákvæmni:HMC-vélar eru með stífan spindil. Þetta gerir þeim kleift að framkvæma mismunandi vinnsluaðgerðir með óviðjafnanlegri nákvæmni.
HMC-vélar rúma einnig stærri og þunga vinnustykki, ólíkt VMC-vélum sem kjósa tiltölulega minni og léttari vinnustykki. Fyrir vinnustykkisfestingu,legsteinafestingar, einnig þekktar sem verkfærablokkir, eru almennt notaðar. Þær auðvelda að festa marga vinnuhluta á mismunandi hliðar lóðréttrar blokkar, sem gerir kleift að vinna samtímis eða í röð. Þessi aðferð lágmarkar niðurtíma á áhrifaríkan hátt og eykur framleiðni, sem gerir þær hentugar fyrir framleiðslu í miklu magni.Brettaskiptieru háþróaðar vinnuhlutalausnir sem oft er að finna í HMC-vélum. Þær virka sem vélknúnar verkfæraplötur, sem gerir rekstraraðilum kleift að setja upp ný bretti á meðan vélin vinnur á annarri. Þetta kerfi lágmarkar niðurtíma vélarinnar með því að færa bretti inn og út úr vinnslusvæðinu, sem gerir uppsetningu kleift að eiga sér stað samhliða vinnsluaðgerðum. Sum kerfi innihalda „brettalaugar“ fyrir lengri eftirlitslausa notkun, sem stuðlar að meiri sjálfvirkni. Samþætting fjórða ás, venjulega snúningsáss, er verðmæt vinnuhlutalausn fyrir HMC-vélar. Þessi ás, sem stendur oft uppréttur og samsíða X- eða Y-ásnum, veitir aukið bil. Það gerir kleift að færa nýjar hlutar, sem gerir aðgang að fleiri hliðum vinnustykkisins fyrir samfellda fjöldaframleiðslu án þess að snúa þeim handvirkt. Að auki auðveldar það vinnslu margra hluta sem eru raðaðir í kringum fjórða ásinn.
Fjölása CNC vélar fyrir flókna íhluti
Fjölása CNC vélar, sérstaklega5-ása kerfi, eru nauðsynleg til að framleiða flókna vélaríhluti með flóknum rúmfræði. Þessar vélar bjóða upp á verulegan framleiðniaukningu samanborið við hefðbundnar 3-ása vélar. Til dæmis geta þær dregið úr vinnsluferlumfrá 13 til 5fyrir vélarhlíf. Þau stytta einnig framleiðsluferlið úr 72 klukkustundum í 28 klukkustundir fyrir sama hlut.
Flóknir vélarhlutar njóta góðs af 5-ása vinnslu:
- Túrbínublöð:Þessir hlutar hafa flókna lögun vængjablaða sem krefjast samfelldra yfirborðsbreytinga. Hefðbundnar aðferðir geta ekki náð réttum skurðarhornum, sem leiðir til skertrar yfirborðsáferðar og nákvæmni í víddum.
- Vélaríhlutir:Inntaksgreinir, strokkahausar og túrbóhleðsluhús nota 5-ása eiginleika fyrir samsettar beygjur sínar og margvíslega vélræna fleti. Þetta krefst flókinna vélrænna aðferða.
- Túrbóhleðsluhjól:Þessir íhlutir þurfa fullkomna loftflæðisleiðir og létt og sterk íhluti.
- Sérsniðnar margfaldar:Afkastamikil vélar þurfa sérsniðnar safnrör til að ná fullkomnum loftstreymisleiðum.
Fjölása vélar bjóða upp á fjölmarga kosti:
- Vinnsla með einni uppsetningu dregur úr uppsetningum fyrir flókna hluti, sem bætir framleiðslutíma og gæði.
- Minni þörf fyrir sérstakar innréttingar eða minni þörf fyrir þær sparar tíma og mannafla.
- Hæfni til að vinna flóknari form gerir kleift að fá einstaka verkfæraleiðir og meiri nákvæmni fyrir flóknar rúmfræðir.
- Styttri skurðarverkfæri gera kleift að skurða hærri hraða, minni titring í verkfærunum, betri yfirborðsáferð og minni sveigju verkfærisins.
- Betri yfirborðsáferð næst með minni titringi frá styttri verkfærum og samræmdum skurðum frá snúningsborðum/snældum.
- Hraðari efnisfjarlæging á sér stað vegna þess að skurðarverkfærið er hornrétt á yfirborðið, sem gerir kleift að fjarlægja meira efni í hverri umferð og styttri hringrásartíma.
- Lægri launakostnaður á hvern hluta stafar af færri uppsetningum og festingum, sem gerir einum vélvirkja kleift að stjórna mörgum vélum með takmarkaðri athygli.
- Styttri afhendingartími framleiðir hluti á broti af þeim tíma sem þarf vegna færri uppsetninga.
- Meiri nákvæmni hluta næst með því að útrýma þörfinni á að færa hlutinn fyrir margar uppsetningar eða á milli mismunandi véla.
- Betra gólfpláss vegna þess að ein 5-ása vél getur komið í stað nokkurra 3-ása véla.
- Aukinn kostnaðarsparnaður og hraðari arðsemi fjárfestingar koma frá bættri endingartíma verkfæra, minna úrgangi, fækkun festinga og betri nýtingu gólfpláss.
Beygjumiðstöðvar og fræsivélar fyrir snúningshluta
Fyrir vélarhluta með snúningssamhverfu velja framleiðendur á milli beygjumiðstöðva og fræsivéla. Hvor um sig býður upp á mismunandi möguleika fyrir framleiðslu í miklu magni.
| Eiginleiki/geta | Beygjumiðstöð | Mill-beygjuvél |
|---|---|---|
| Aðalhlutverk | Sérhæfir sig í snúningssamhverfu, framleiðir nákvæma þvermál, keilur og þræði. | Sameinar beygju- og fræsingargetu. |
| Lykilferli | Beygja (svæða, beygja, beina beygja), bora, þráða. | Allar beygjuvinnslur ásamt fræsingaraðgerðum (útlínufræsing, vasafræsing, borun utan miðju). |
| Utan miðju eiginleika | Ekki er auðvelt að framleiða eiginleika sem eru færðir frá snúningsmiðlínu (nema þeir séu búnir lifandi verkfærum og Y-ás). | Getur framleitt eiginleika sem eru ekki miðjur með því að nota lifandi verkfæri og Y-ás getu. |
| Verkfæri | Staðlaðar beygjuverkfæri. | Lifandi verkfæri (snúningssnældur fyrir endfræsara og borvélar). |
| Öxar | Venjulega tvær víddir (X og Z); ítarlegri gerðir geta bætt við C-ás og Y-ás. | Inniheldur X-, Z-, C-ás og Y-ás fyrir vinnslu utan miðju. |
| Uppsetningarhagkvæmni | Hraðari uppsetningar fyrir einfalda sívalningshluta; framúrskarandi í framleiðslu á einföldum snúningshlutum í miklu magni. | Minni uppsetningar þar sem hægt er að klára hluta sem þarf bæði að beygja og fræsa í einni klemmu. |
| Hluti Flækjustig | Tilvalið fyrir staðlaða, samhverfa íhluti eins og hylsun, ás, bolta, stimpla og tengi vélar. | Tilvalið fyrir flókna hluti sem þarfnast bæði beygju og fræsingar, oft fyrir flug- og geimferðir, læknisfræði og sérhæfðar vélar. |
| Villuminnkun | Minni áhætta fyrir einfalda hluti. | Dregur verulega úr villum með því að útrýma ósamræmi við hlutaflutninga og endurhleðslu. |
| Afköst | Hátt fyrir einfalda hluti í miklu magni. | Aukin afköst fyrir flókna hluti vegna fjölverkavinnslu og styttri hringrásartíma. |
| Kostnaður | Almennt lægri upphafskostnaður. | Mun hærri upphafskostnaður, en réttlætanlegt með hagræðingu fyrir verðmætari íhluti. |
| Hentugleiki vélarhluta | Frábært fyrir grunn snúningshluta véla eins og stimpla (fjölframleiðsla á stöðluðum, samhverfum íhlutum). | Gagnlegt fyrir flókna snúningsvélarhluta sem gætu þurft bæði beygju- og fræsingaraðgerðir, og klára þá í einni uppsetningu. |
Beygjustöðvar sérhæfa sig í að framleiða nákvæma þvermál, keilur og skrúfur fyrir hluti eins og stimpla vélar. Þær skara fram úr í framleiðslu á einföldum snúningshlutum í miklu magni. Fræsuvélar sameina beygju- og fræsingargetu. Þær framkvæma allar beygjuferla ásamt fræsingaraðgerðum eins og útlínufræsingu, vasafræsingu og borun utan miðju. Þetta gerir þeim kleift að framleiða eiginleika utan miðju með því að nota lifandi verkfæri og Y-ás getu. Fræsuvélar draga verulega úr villum með því að útrýma ósamræmi í hlutflutningi og endurhleðslu. Þær bjóða upp á aukna afköst fyrir flókna hluti vegna fjölverkavinnslu og styttri hringrásartíma. Þó að fræsuvélar hafi verulega hærri upphafskostnað, réttlætir skilvirkni hennar fyrir verðmæta íhluti oft fjárfestinguna.
Sérstakar framleiðslulínur og brettakerfi
Sérstakar framleiðslulínur og samþætt brettakerfi eru hámarks skilvirkni fyrir framleiðslu á stórum vélarhlutum. Þessi kerfi eru sérstaklega hönnuð fyrir samfellda, ótruflaða framleiðslu á einni vöru eða fjölskyldu svipaðra vara. Þau hagræða öllu framleiðsluferlinu frá inntaki hráefnis til framleiðslu fullunninna hluta. Brettakerfi, sem eru mikilvægur þáttur í þessum línum, flytja sjálfkrafa vinnustykki á milli mismunandi vinnslustöðva. Þetta útrýmir handvirkri meðhöndlun og dregur verulega úr tíma sem ekki er hægt að framleiða.
Samþætting sérhæfðra framleiðslulína við háþróuð brettakerfi býður upp á verulega kosti fyrir framleiðendur. Þessi kerfi sameina marga ferla í eina samfellda einingu. Þetta dregur verulega úr heildarfótspori og sparar mikið gólfpláss. Slík samþætting útrýma einnig flöskuhálsum sem koma upp þegar bretti eru fluttir á milli aðskildra stöðva. Þetta leiðir beint til aukinnar afkösta. Ennfremur tryggja þessi kerfi aukið áreiðanleika farms. Þau skapa öruggar, stöðugar og veðurþolnar flutningseiningar í einu mjúku ferli.
Framleiðendur sjá einnig lægri efniskostnað. Teygjuhettutækni getur til dæmis notað allt að 10% minni filmu en eldri umbúðaaðferðir. Þetta leiðir til raunverulegs sparnaðar. Auk efnissparnaðar lækka þessi kerfi launakostnað. Fyrirtæki geta fært starfsmenn frá líkamlega krefjandi staflunarstörfum til verðmætari starfa innan aðstöðunnar. Þau lágmarka einnig skemmdir á vörum. Fagmannlega mótaðir, stöðugir farmar færast ekki til eða kremjast. Þetta verndar vörur alla leið á lokaáfangastað. Bætt efnisnotkun er annar kostur. Samþætt umbúða- og hettukerfi nota nákvæmlega rétt magn af filmu. Þetta dregur úr sóun og lækkar útgjöld vegna rekstrarvara.
Hin raunverulega bylting leiksins ersamræmi í afköstumMeð því að sjálfvirknivæða palletunarferlið býrðu til fyrirsjáanlegt og áreiðanlegt vinnuflæði. Þú ert í raun að útrýma einni algengustu orsökum rekstrartafa og tryggir að öll framboðskeðjan þín gangi eins og vel smurð vél.
Sérstakar framleiðslulínur, sem oft nýta sér svipaða eiginleika og hefðbundnar palleterar, eru mjög árangursríkar fyrir tilteknar framleiðsluaðstæður. Þessi kerfi henta best fyrir umhverfi með miklu magni og litlum blöndun og sérstakar framleiðslulínur. Þær bjóða upp á mjög mikinn og stöðugan hraða. Þótt sveigjanleiki þeirra sé minni og þurfi vélrænar breytingar á mismunandi hlutum, þá bjóða þær upp á öfluga og kerfisbundna meðhöndlun fyrir endingargóðar vörur. Þær þurfa einnig staðlað vélrænt og rafmagnslegt viðhald. Þessi heildstæða nálgun tryggir hámarksafköst og stöðug gæði fyrir vélaríhluti.
Nauðsynlegir eiginleikar CNC vél með miklu magni
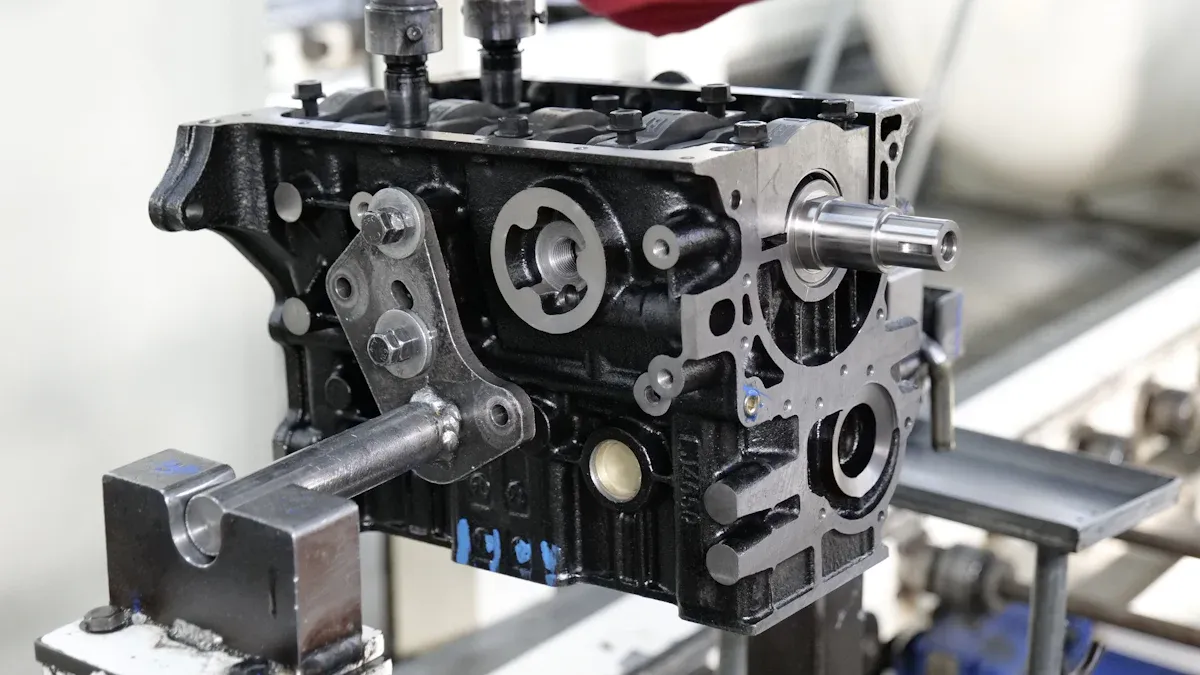
Framleiðsla á stórum hlutum í vélum byggir á vélum með sérstökum eiginleikum. Þessir eiginleikar tryggja skilvirkni, nákvæmni og samfellda notkun. Framleiðendur verða að meta þessa eiginleika vandlega þegar þeir velja búnað.
Sjálfvirkni og samþætting vélmenna
Sjálfvirkni og samþætting vélmenna eru lykilatriði til að hámarka afköst í framleiðslu á stórum vélhlutum. Þessi tækni dregur úr handavinnu, eykur hraða og bætir samræmi. Vélmenni sjá um endurtekin verkefni eins og að hlaða og afferma vinnustykki. Þetta frelsar mennska rekstraraðila fyrir flóknari verkefni.
Mismunandi gerðir af vélmennakerfumþjóna ýmsum tilgangi í framleiðsluumhverfi:
| Tegund CNC vélmenni | Lykilatriði | Dæmigert notkunarsvið (sem tengist lestun/affermingu) |
|---|---|---|
| Liðstýrð vélmenni | Margir liðir (6 eða fleiri ásar), Mikil sveigjanleiki | Flókin brautarvinnsla, efnismeðhöndlun |
| Kartesískar (gantry) vélmenni | Línuleg hreyfing í X/Y/Z ásum, mikil stífleiki, sterk burðargeta | Meðhöndlun stórra vinnuhluta, Hleðsla/afhleðsla |
| Samvinnuvélmenni (Cobots) | Örugg samvinna manna og vélmenna, samþættir kraft-/togskynjarar, einföld forritun | Vélþjónusta (hleðsla/afhleðsla á CNC vélum) |
| Sívalningslaga vélmenni | Sívalningslaga hnitakerfi, snúnings- og lóðrétt hreyfing, lítið fótspor | Lóðrétt hleðsla/afferming, efnismeðhöndlun |
Framleiðendur nota oftSérstakar gerðir vélmenna fyrir vélaumsjón:
- Samvinnuvélmenni (Cobots)Þessir vélmenni vinna örugglega samhliða mönnum. Þau henta vel til vélaviðgerða, þar á meðal að hlaða og afferma CNC-vélar.
- Sívalningslaga vélmenniÞessir vélmenni vinna með íhluti. Þeir meðhöndla hluti meðan á framleiðslu stendur, sem felur í sér að hlaða og afferma.
- Kartesískar vélmenni (Gantry vélmenni)Þessir vélmenni hlaða og afferma efni í og úr vélum. Þeir meðhöndla einnig fyrirferðarmikla hluti á framleiðslulínum.
Sjálfstýrð ökutæki (AGV) og færibönd auka enn frekar efnisflæði. Þau samþættast óaðfinnanlega við CNC vélar. Þessi kerfi bjóða upp áverulegur ávinningur:
- Aukin skilvirkni hreyfingarSjálfvirkir flutningabílar flytja efni af nákvæmni. Þeir hámarka vinnuflæði og draga úr niðurtíma.
- Minnkað líkamlegt álag á starfsmennSjálfvirkir ökutæki (AGV) takast á við endurtekin verkefni. Þetta bætir vellíðan starfsmanna. Það gerir starfsfólki einnig kleift að einbeita sér að flóknum verkefnum.
- Bætt nákvæmni og öryggiAGV-ökutæki bjóða upp á meiri nákvæmni og öryggi samanborið við handvirkan flutning eða gaffallyftara.
Færibandakerfi eru einnig mikilvæg til að sjálfvirknivæða efnisflæði:
- Sjálfvirkni efnisflæðisFæribönd færa hluti inn í og út úr CNC vélum. Þau koma í veg fyrir flöskuhálsa.
- Belti færiböndÞetta er tilvalið fyrir litla og meðalstóra hluti. Það er sérstaklega gagnlegt þegar yfirborðsvernd er mikilvæg.
- RúllufæriböndÞessir henta fyrir þyngri hluti eða innréttingar. Þeim er auðvelt að rúlla saman.
- KeðjuflutningarÞetta virkar best fyrir stærri hluti eða hluti sem þola háan hita.
- Hreinsaðar eða hallandi færiböndFramleiðendur nota þetta til að stjórna stefnu eða breyta hæð.
- Segul- eða flísflutningarSum CNC forrit nota þetta til að fjarlægja rusl eða leifar af efni.
Samþætting þessara kerfa leiðir til nokkurra rekstrarlegra ávinninga:
- Minnkuð þörf fyrir vinnuaflSjálfvirkni kemur í stað handvirkrar lestun og affermingu. Þetta dregur úr kostnaði og slysahættu.
- Aukinn spenntími vélarinnarVélar vinna stöðugt með fyrirsjáanlegum hringrásum. Þetta útilokar biðtíma milli hluta.
- Aukin framleiðslaAfköst aukast með því að fella undirbúningsvinnu inn í vélaferli. Þetta krefst ekki nýrra véla.
- ÖryggisbæturSjálfvirkni útrýmir endurteknum beygjum, lyftingum og teygjum. Þetta eykur öryggi á vinnustað.
- StærðhæfniEiningabyggðar og flytjanlegar lausnir gera kleift að fjárfesta í áföngum á milli aðstöðu.
Snælduhraði, afl og verkfærageta
Snúningshraði, afl og verkfærageta eru mikilvæg fyrir framleiðslu á stórum hlutum í vélum. Háir snúningshraðir gera kleift að fjarlægja efni hraðar. Þetta styttir skurðartíma. Öflugir snúningshnúðar viðhalda jöfnum skurðkrafti. Þeir meðhöndla erfið efni án þess að festast. Þetta tryggir stöðuga vinnslu og kemur í veg fyrir að verkfærið beygist.
Verkfærageta vísar til fjölda verkfæra sem vél getur geymt í sjálfvirkum verkfæraskipti. Meiri getu þýðir minni handvirka íhlutun við verkfæraskipti. Þetta eykur rekstrartíma vélarinnar. Hröð verkfæraskiptakerfi stuðla einnig að skilvirkni. Þau lágmarka þann tíma sem spindillinn er óvirkur á milli aðgerða. Fyrir flókna vélarhluta sem krefjast margra mismunandi verkfæra er nauðsynlegt að hafa vél með mikla verkfæragetu og skjót skipti.
Flísastjórnun og kælivökvakerfi
Skilvirk flísarstjórnun og háþróuð kælikerfi eru ómissandi fyrir samfellda vinnslu í miklu magni. Flísar, eða málmspænir, verða að hverfa skilvirkt frá skurðarsvæðinu. Léleg flísarlosun leiðir til ýmissa vandamála. Hún getur valdið sliti á verkfærum, hnignun á yfirborðsáferð og jafnvel skemmdum á vélinni.
Háþrýstikælivökvakerfi í gegnum spindla bjóða upp á verulega kosti:
Að draga verulega úr hita og flísum á skurðarsvæðinu jafngildir alltaf lengri endingartíma verkfæra og styttri niðurtíma.
Háþrýstikælivökvi smýgur fljótt inn í gegnum „gufuhindrunina“. Þetta gufulag myndast á skurðarverkfærinu og vinnustykkinu. Það virkar sem hitaeinangrandi efni. Með því að kæla „heita svæðið“ þar sem verkfærið snertir vinnustykkið, kælir það málmflísar. Þetta gerir þær brothættar og auðvelt að brjóta þær af. Þetta ferli skolar flísar strax af skurðarsvæðinu. Það kemur í veg fyrir endurvinnslu. Þetta leiðir til betri hluta, aukins hraða og fóðrunar og verulega lengri endingartíma verkfæra, oft með því að...fimm sinnum eða oftar.
Þessi kerfi bjóða upp á marga kosti:
- Minnkað slit á verkfærumHáþrýstikælikerfi beina kælivökvanum nákvæmlega að skurðsvæðinu. Þau dreifa hita á áhrifaríkan hátt. Þetta kemur í veg fyrir að verkfærið nái of miklum hita. Þannig lengja þau líftíma verkfæranna.
- Bætt hitastjórnunÞessi kerfi viðhalda jöfnum hita á skurðbrúninni. Þau lágmarka hitaskemmdir. Þetta gerir kleift að skera hraðar.
- Aukinn skurðhraði og framleiðniMeð betri kælingu og flísafjarlægingu gera háþrýstikælikerfi kleift að klippa með meiri hraða og vinna hraðar.
Háþrýstikælivökvakerfi hjálpar til við að fjarlægja flísar á skilvirkari hátt með því að skola þær frá skurðarsvæðinu. Þetta kemur í veg fyrir uppsöfnun flísar sem annars gæti valdið skemmdum á verkfærinu eða vinnustykkinu. Auk þess að halda skurðarsvæðinu hreinu dregur skilvirk fjarlæging flísanna úr líkum á að flísar séu skornar aftur - ferli þar sem afgangs flísar eru settar aftur í verkfærið, sem leiðir til óþarfa slits og ófullkomleika á yfirborði. Með háþrýstikælivökva eru flísarnar fljótt kastaðar út og skurðarsvæðið verður hreint fyrir skilvirkari vinnslu.
Rétt flísflutningskerfi og síunarkerfi bæta við háþrýstikælivökva. Þau tryggja samfellda notkun án þess að flísar þurfi að fjarlægja handvirkt. Þetta viðheldur hreinu vinnsluumhverfi.
Stífleiki og stöðugleiki vélarinnar fyrir nákvæmni
Stífleiki og stöðugleiki vélarinnar eru afar mikilvæg til að ná mikilli nákvæmni og framúrskarandi yfirborðsáferð í framleiðslu á stórum vélarhlutum. Stíf vél lágmarkar titring og aflögun. Þetta tryggir þröng vikmörk og nákvæmni í víddum. Til dæmis dregur stífur vélgrunnur úr sveigju, sem gerir framleiðendum kleift að uppfylla forskriftir með lágmarks villum. Ennfremur er stíf vél mikilvæg til að framleiða hágæða yfirborðsáferð. Hún kemur í veg fyrir titring í verkfærum og tryggir mjúka hreyfingu verkfæranna. Til að ná spegilmyndandi áferð þarf oft sérstaka breytu. Þar á meðal eru fóðrunarhraði undir 0,05 mm/snúningi, skurðhraði yfir 300 SFM og stöðugleiki snúningshraða innan ±1% fráviks.
Vélasmiðir ná undirstöðustífleika með vandlegri efnisvali og burðarvirkishönnun. Algeng efni fyrir vélaramma eru steypujárn, steinefnasamsett efni eða soðið stál. Steypujárn er oft vinsælt vegna framúrskarandi titringsdeyfandi eiginleika og hitastöðugleika. Burðarvirki fela í sér eiginleika eins og rifjaðar styrkingar, kassalaga mannvirki og samhverfa skipulag. Þessar hönnun auka stífleika og draga úr hitabreytingum. Nútíma vélahönnun notar endanlega þáttagreiningu (FEA) til að herma eftir spennu og álagi. Þetta tryggir að mannvirkið standist beygju og snúning undir kraftmiklum álagi.
Handan við kjarnabygginguna auka dempunarkerfi enn frekar stöðugleika. Óvirk dempun felur í sér að efni eins og fjölliðasteypa eða dempunarpúðar eru felld inn í vélbygginguna. Þessi efni gleypa titring. Ítarlegri vélar nota virk dempunarkerfi. Þessi kerfi nota skynjara og stýribúnað til að greina og vinna gegn titringi í rauntíma. Þetta leiðir til mýkri notkunar og betri yfirborðsáferðar.
Snældusamstæðan er annar mikilvægur þáttur fyrir nákvæmni. Hágæða snældur eru með nákvæmnislegur, svo sem keramikblendingalegur. Þessar legur veita bæði stífleika og hraða. Hitastöðugleiki er einnig mikilvægur. Kælikerfi og hitauppbótarkerfi viðhalda nákvæmni víddarinnar. Þau vinna gegn hitatengdri lengingu snældunnar. Lítið hlaup, venjulegaminna en 1 míkron, tryggir lágmarks frávik verkfærisins. Þetta er nauðsynlegt fyrir notkun með þröngum vikmörkum.Snælduaflhefur bein áhrif á stífleika vélarinnar. Öflugir spindlar mynda meiri skurðkraft. Þetta krefst stífrar uppbyggingar til að koma í veg fyrir sveigju. Vel hönnuð spindlasamstæða tryggir stöðugleika verkfærisins jafnvel við mikinn hraða eða mikla krafta. Þetta er mikilvægt til að ná þrengri vikmörkum og framúrskarandi yfirborðsáferð, sérstaklega fyrir flókna bílahluti.
Aðrir íhlutir stuðla einnig að heildarstífleika vélarinnar. Vélagrunnurinn og uppbyggingin þjóna sem grunnur. Þeir draga úr titringi og veita stöðugleika. Leiðarbrautir og kúluskrúfur gera kleift að hreyfa sig nákvæmlega án óþarfa leiks eða hreyfingar. Verkfærahaldarar og festingar lágmarka sveigjanleika undir álagi. Þeir viðhalda stöðugri staðsetningu verkfæra. Þessi heildstæða nálgun á stífleika gerir kleift að...CNC véltil að vinna á skilvirkan hátt úr fjölbreyttum efnum sem notuð eru í vélarhlutum, svo sem léttum áli, endingargóðu ryðfríu stáli eða hástyrktum títaníum, sem hvert um sig krefst stöðugra skurðarskilyrða.
Rekstrarleg atriði varðandi fjárfestingu þína í CNC vélinni
Fjárfesting í framleiðslubúnaði fyrir stórar framleiðslur krefst þess að huga vel að langtíma rekstrarþáttum. Framleiðendur verða að meta þætti sem fara út fyrir upphaflegt kaupverð. Þessi atriði tryggja sjálfbæra skilvirkni og arðsemi.
Viðhaldskröfur og þjónustustuðningur
Árangursríkt viðhald er lykilatriði til að hámarka líftíma og rekstrartíma stórframleiðsluvéla. Stöðug fyrirbyggjandi viðhaldsáætlun lágmarkar óvæntar bilanir og tryggir stöðuga afköst. Til dæmis felur árlegt viðhald í sér...að skipta um allar rúðuþurrkur á leiðarbrautumtil að koma í veg fyrir mengun og viðhalda mjúkri hreyfingu. Framleiðendur skoða einnig og skipta um öll slitin eða skemmd belti.
Regluleg viðhaldsverkefni eru með mismunandi tíðni:
- DaglegaAthugið vökvastig, fjarlægið málmflísar og skoðið spindilsvæðið.
- VikulegaHreinsið eða skiptið um síur í stjórnskápnum og athugið hvort spenna sé á reimunum.
- MánaðarlegaMetið gæði kælivökvans og athugið afköst mótorsins.
- Ársfjórðungslega/hálfsárlegaFramkvæmið ítarlega þrif, stillingarprófanir og skoðun öryggisbúnaðar.
- ÁrlegaMetið hlaup í spindli, skiptið um vökvakerfi og kvarðið vélina.
Framleiðendur verða að hafa nauðsynlega varahluti tiltæka. Þar á meðal eru íhlutir sem slitna reglulega, svo sembelti, síur, þéttingar og skynjararÁreiðanleg þjónusta frá vélaframleiðanda reynist einnig ómetanleg við flóknar viðgerðir og tæknilega aðstoð.
Heildarkostnaður eignarhalds og arðsemi fjárfestingar
Framleiðendur verða að greinaheildarkostnaður við eignarhaldTCO (e. TCO) til að skilja raunverulega fjárfestingu í vél sem framleiðir mikið magn. TCO nær lengra en upphaflegt kaupverð. Það nær yfir allan kostnað sem stofnað er til á líftíma vélarinnar. Þessi heildstæða sýn hjálpar til við að meta arðsemi fjárfestingarinnar.
- Bein kostnaðurÞetta nær yfir efniskostnað, framleiðslukostnað (vinnslutíma, vinnuafl, verkfæri, viðhald, orku), gæðaeftirlit og umbúðir.
- Óbeinn kostnaðurÞessi flokkur inniheldur hönnunar- og verkfræðikostnað, stjórnunarkostnað og ábyrgðarkostnað.
- Falinn kostnaðurFramleiðendur gleyma oft birgðakostnaði, fórnarkostnaði vegna sölutaps og áhættu sem tengist truflunum í framboðskeðjunni.
Að meta þessa þætti gefur raunhæfa fjárhagslega mynd. Það gerir framleiðendum kleift að taka upplýstar ákvarðanir um kaup á búnaði.
Þjálfun og hæfnikröfur rekstraraðila
Hæfir rekstraraðilar eru nauðsynlegir til að hámarka skilvirkni og nákvæmni framleiðslutækja í miklu magni. Framleiðendur verða að fjárfesta í ítarlegum þjálfunaráætlunum. Rekstraraðilar þurfa að vera kunnugir hugbúnaði og nauðsynlegum forritunarmálum. Þeir verða að fylgja tæknilegum leiðbeiningum og forskriftum og ákvarða kjörinn uppsetningu fyrir vöruna.Kunnátta í að lesa og skilja teikningar, þar á meðal framleiðsluvikmörk, eru einnig mikilvæg.
Rekstraraðilar þurfa sterkan stærðfræðilegan grunn, sérstaklega rúmfræði og hornafræði. Skilningur á CAD/CAM tækni er einnig mikilvægur. Þeir verða að búa yfir vandamálalausnarhæfni til að meta gæði vöru og gera nauðsynlegar aðlaganir á vélum eða forritunartækjum. Þekking á ýmsum vélrænum fíngerðum vegna mismunandi vélagerða og uppsetningarkrafna er einnig nauðsynleg. Menntunarleiðir hefjast oft með vísinda- og stærðfræðinámskeiðum í framhaldsskóla. Framhaldsskólanám frá iðn- og starfsmenntaskólum býður upp á námskeið eins og teikningalestur og vélaverkfæri. Vottanir, svo semCNC stjórnandavottorð eða prófgráða í CNC framleiðslutækni, bjóða upp á viðurkennda færni í greininni og fjalla um efni eins og vinnsluferli, öruggar rekstraraðferðir og útreikninga á offset.Símenntun og utanaðkomandi vottanireru lykilatriði fyrir starfsframa.
Stærðhæfni og framtíðarframleiðslukröfur
Framleiðendur verða að hanna framleiðslukerfi með framtíðarvöxt í huga. Stærðhæf framleiðsluuppsetning aðlagast breyttum markaðskröfum og auknum framleiðslukröfum. Skipulagning fyrir stigstærð tryggir langtíma rekstrarárangur og hámarkar arðsemi fjárfestingarinnar. Fyrirtæki geta innleitt nokkrar aðferðir til að búa til vinnslueiningu sem gerir kleift að stækka framleiðsluna í framtíðinni og auka framleiðslugetu.
Þessar aðferðirinnihalda:
- Uppfærsla vélaAuka hraða, nákvæmni og skilvirkni. Framleiðendur geta uppfært ífjölása vélareða samþætta tveggjaása borð við þriggjaása vélar fyrir fimmhliða samþættingu. Þetta gerir kleift að framleiða hluta skilvirkari og stytta afgreiðslutíma. Það styður beint við aukna afkastagetu.
- Bæta skipulag framleiðslugólfsinsViðhalda hreinni og skipulögðu framleiðsluaðstöðu. Góð samræming, hágæða verkfæraskúffur, skuggatöflur og betri merkingarkerfi draga úr sóun á tíma og auðlindum. Þetta stuðlar að heildarhagkvæmni. Það hjálpar einnig til við að takast á við meira framleiðslumagn.
- Stöðugar umbætur í CNC forritunStöðugt fínpússa CNC forritun. Þetta lágmarkar villur, hámarkar vélaforrit og eykur framleiðni vinnslu. Sérfræðiforritun tryggir samræmda vinnslu og takmarkar uppsafnaða villur. Þetta er lykilatriði fyrir stigstærðan og skilvirkan rekstur.
- Auka vinnsluferliðFjárfestið í þjálfun starfsfólks fyrir ný CAM kerfi. Íhugið að uppfæra leiðsögukerfi fyrir akstur til að auka nákvæmni og skilvirkni. Vel þjálfað starfsfólk og nákvæm leiðsögukerfi draga úr villum og bæta rekstrarhraða. Þetta styður við aukna framleiðslu.
- Fjárfestu í að auka endingartíma og viðhald verkfæraInnleiðið fyrirbyggjandi og spáviðhald fyrir verkfæri, síur og spindla. Notið hágæða varahluti og harðari verkfæri þegar það er mögulegt. Þetta lengir líftíma verkfæra, kemur í veg fyrir tíðar skiptingar og lágmarkar niðurtíma. Það tryggir samfellda og afkastamikla framleiðslu.
Þessar fyrirbyggjandi aðgerðir gera framleiðendum kleift að mæta síbreytilegum framleiðsluþörfum á skilvirkan hátt. Þær tryggja að framleiðslulínan haldist sveigjanleg og viðbragðshæf gagnvart breytingum á markaði.
Að velja hina fullkomnu CNC vél krefst þess að getu hennar sé vandlega samstillt við tilteknar framleiðsluþarfir. Framleiðendur verða að vega og meta upphafsfjárfestingu á móti langtíma rekstrarhagkvæmni. Þessi stefnumótandi nálgun tryggir bestu mögulegu afköst og hagkvæmni. Upplýst ákvörðun leiðir að lokum til sjálfbærrar framleiðslu á stórum hluta vélarinnar.
Algengar spurningar
Hver er helsti kosturinn við láréttar vinnslustöðvar (HMC) fyrir vélarblokkir?
HMC-vélar eru framúrskarandi í fjölhliða vinnslu. Þær draga verulega úr meðhöndlun hluta og niðurtíma spindla. Þetta eykur skilvirkni og arðsemi. HMC-vélar bjóða einnig upp á framúrskarandi flísstjórnun og stífleika fyrir þung vinnustykki.
Hvers vegna eru fjölása CNC vélar mikilvægar fyrir flókna vélaríhluti?
Fjölása vélar, sérstaklega fimmása kerfi, framleiða flóknar rúmfræðir. Þær draga úr uppsetningum og stytta framleiðsluferla. Þetta leiðir til meiri nákvæmni og betri yfirborðsáferðar á hlutum eins og túrbínublöðum og strokkhausum.
Hvernig bæta háþrýstikælikerfi skilvirkni vinnslu?
Háþrýstikælikerfi draga úr hita og fjarlægja flísar á áhrifaríkan hátt úr skurðarsvæðinu. Þetta lengir endingartíma verkfæra, kemur í veg fyrir endurvinnslu og gerir kleift að hraða skurðarhraða. Þau auka framleiðni og gæði hluta verulega.
Hvaða hlutverki gegnir sjálfvirkni í framleiðslu á stórum hluta véla?
Sjálfvirkni, með vélmennum og færibandakerfum, hámarkar afköst. Það dregur úr handavinnu, eykur hraða og bætir samræmi. Sjálfvirk kerfi takast á við endurtekin verkefni, bæta efnisflæði og auka rekstrartíma véla.
Hvernig hefur stífleiki véla áhrif á nákvæmni í framleiðslu vélarhluta?
Stífleiki vélarinnar lágmarkar titringog aflögun. Þetta tryggir þröng vikmörk og nákvæmni í víddum. Stíf vél kemur í veg fyrir að verkfærin titri, sem leiðir til framúrskarandi yfirborðsáferðar. Þetta er lykilatriði fyrir hágæða vélaríhluti.
Birtingartími: 28. des. 2025