


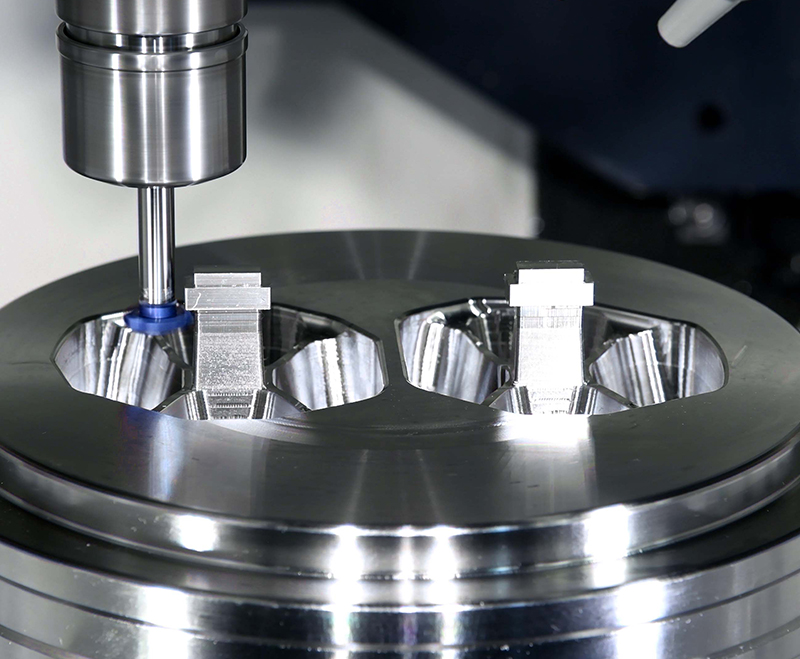
Þú nærð háþróaðri nákvæmni vinnslu meðCNC málm rennibekkurSjálfvirk, tölvustýrð ferli þess tryggja nákvæmni og samræmi á míkrónómetrastigi. Stafræn stjórnun og öflug vélvirki í CNC málmrennibekknum eru grundvallaratriði. Þeir framleiða íhluti með mikilli nákvæmni. Þessar vélar skapa flóknar rúmfræðir og þröng vikmörk, sem eru nauðsynleg fyrir afkastamikil forrit.
Lykilatriði
- CNC málmrennibekkir nota tölvur til að stjórna hreyfingum. Þetta gerir hlutana mjög nákvæma og samræmda.
- Sérstakur hugbúnaður hjálpar til við að hanna hluti og skipuleggja hvernig vélin sker. Þetta kemur í veg fyrir mistök og gerir ferlið skilvirkt.
- Þessar vélar geta búið til flókin form og slétt yfirborð. Þær eru notaðar í mörgum atvinnugreinum eins og geimferðaiðnaði og lækningatækjum.
Kjarnaverkunarháttur nákvæmni í CNC málmrennibekkjum
Tölvustýring fyrir nákvæmar hreyfingar
CNC málmrennibekkurinn þinn nær nákvæmum hreyfingum með tölvustýrðri tölustýringu (CNC). Þetta kerfi þýðir stafrænar leiðbeiningar í nákvæmar líkamlegar aðgerðir. CNC stjórntækið túlkar G-kóða og M-kóða skipanir. G-kóði virkar eins og GPS fyrir verkfæraslóðir vélarinnar. Hann segir vélinni hvernig hún á að hreyfa sig. G-kóði einbeitir sér að rúmfræði og hreyfingu vélarinnar. Hann stýrir leið verkfærisins eftir mismunandi ásum til að búa til ákveðin form. Til dæmis skipar G01 línulegri hreyfingu. M-kóði stýrir öðrum vélaaðgerðum. Þetta felur í sér að ræsa og stöðva aðgerðir, virkja spindil eða kveikja á kælivökva. M08, til dæmis, virkjar kælivökvann.
HinnCNC vélles þessar skipanir línu fyrir línu. Þessi nákvæma stjórnun stýrir hreyfingu verkfæris og virkni vélarinnar. Til að tryggja að þessar hreyfingar séu nákvæmar treystir vélin þín á sterka vélræna íhluti. Rennibekkurinn myndar grunninn. Hann gleypir beygjukrafta og heldur öllu í réttu stöðu. Hágæða efni eins og steypujárn af Meehanite-gráðu hjálpa til við að dempa titring og viðhalda stöðugleika. Þetta tryggir röðun jafnvel við hitabreytingar. Snúningsásinn stýrir snúningsnákvæmni. Hann er með hásnúningsmót með mjög litlu hlaupi, oft minna en 0,003 mm. Nákvæmar legur, eins og P4-flokks hornlaga snertilegur, viðhalda sammiðju. Þær halda spindlinum snúnum mjúklega og nákvæmlega.
Vagnakerfið færir beygjutækið eftir X- og Z-ásunum. Það notar kúluskrúfur til að breyta snúningshreyfingu í nákvæma línulega hreyfingu. Kúluskrúfur eru með endurhringandi kúlulegum. Þetta dregur úr núningi og gerir kleift að framkvæma mjúka og nákvæma línulega hreyfingu. Línulegar leiðarar gegna einnig lykilhlutverki. Þær nota legur til að auðvelda mjúka og nákvæma beina hreyfingu, jafnvel fyrir þunga hluti. Þessi samsetning stafrænnar stýringar og öflugrar vélvirkjunar tryggir að vélin þín framkvæmir nákvæmar hreyfingar.
Sjálfvirk myndun og hagræðing verkfæraslóða
Þú nærð háþróaðri nákvæmni með sjálfvirkri myndun og bestun verkfæraleiða. Þetta ferli hefst með sérhæfðum hugbúnaði. CAM hugbúnaður (tölvustýrð framleiðsla) er nauðsynlegur hér. Hann hjálpar þér að velja bestu vinnsluaðferðirnar. Þessar aðferðir fela í sér útlínur, vasaskurð, borun og frágang. CAM hugbúnaður notar einnig háþróaðar aðferðir eins og trochoidal fræsingu eða háhraða vinnslu. Þessar aðferðir mynda og bestun verkfæraleiðanna.
Hugbúnaður fyrir hermun, sem oft er hluti af CAM, staðfestir þessar verkfæraleiðir. Hann kannar hvort villur, árekstrar eða frávik séu til staðar áður en byrjað er að vinna verkið. Þetta skref sparar tíma og efni. Hann mælir einnig mikilvæga þætti eins og lengd verkfæraleiðar og vinnslutíma. Hagnýtingarhugbúnaður betrumbætir síðan þessar leiðir. Hann getur dregið úr vinnslutíma, lágmarkað slit verkfæra eða bætt yfirborðsgrófleika. Fyrir flóknar rúmfræðir nota aðferðir eins og sjálfvirk utanlínuforritun (AOLP) stigstærðar vektorgrafík (SVG) til að draga út flóknar leiðir. Erfðafræðilegur reiknirit (GA) hámarkar síðan þessar leiðir. Þetta lágmarkar heildarleiðarlengd fyrir áhrifavald vélmennisins. Allt þetta sjálfvirka ferli tryggir að vélin þín fylgi skilvirkustu og nákvæmustu leiðinni.
Rauntíma endurgjöfarkerfi fyrir nákvæmni
CNC kerfið þitt notar rauntíma endurgjöf til að viðhalda nákvæmni. Þetta er „lokað kerfi“. Í þessu kerfi fer endurgjöf stöðugt frá stjórnkerfinu aftur til áætlaðrar inntaks. Skynjarar fylgjast með staðsetningu verkfærisins í rauntíma. Þeir leiðrétta strax fyrir frávik. Þessi stöðuga endurgjöf leiðréttir villur. Hún tryggir að vörur þínar uppfylli hönnunarforskriftir. Þetta er mikilvægt fyrir flókna hluti þar sem nákvæmni er mikilvæg.
Stýringin ber stöðugt saman fyrirhugaða staðsetningu við raunverulega staðsetningu. Hún notar gögn frá kóðurum. Kóðarar breyta vélrænni hreyfingu í rafmagnsmerki. Þessi merki veita mikilvæg gögn um staðsetningu, hraða og stefnu. Vélin þín notar ýmsar gerðir af kóðurum. Línulegir kóðarar, eins og FORTiS™ línulegi kóðarinn, eru innsiglaðir til að verja gegn mengun. Snúningskóðarar, eins og SpinCo™ stigvaxandi segulkóðarinn, veita hágæða endurgjöf fyrir spindla. Algerir kóðarar, eins og RESOLUTE™ algeri kóðarinn, bjóða upp á nákvæma hornstaðsetningu fyrir snúningsborð.
Þegar stýringin greinir mismun myndar hún stýriútgang. Þessi útgangur fer til servódrifsins. Þetta gerir kleift að stjórna mótornum í rauntíma með lokaðri lykkju. Leiðréttingar gerast á örsekúndum. Þetta eykur rekstrarhagkvæmni og viðheldur nákvæmni. Villugreining er lykilatriði. Öllum frávikum í hreyfingu er strax leiðrétt. Þessi stöðuga stilling tryggir nákvæmni og gerir kerfið þitt ónæmt fyrir ósamræmi. Hánákvæmar legur, eins og ISO P4 gæðaflokkur, auka einnig verulega stöðugleika og nákvæmni. Þær styðja við spindilásinn og leyfa snúning með lágmarks núningi. Snældukast, frávikið frá fullkomnu miðlínu, er haldið afar lágu, oft +/- 0,0001″ í hágæða spindlum. Þetta nákvæmnistig tryggir samræmdar víddir í beygjuaðgerðum þínum.
Rekstrarferli fyrir háþróaða nákvæmni með CNC málmrennibekk
Samþætting CAD/CAM hugbúnaðar fyrir hönnun og forritun
Þú byrjar nákvæmnisvinnsluferðalag þitt með öflugri CAD/CAM hugbúnaðarsamþættingu. Þessi öfluga samsetning hagræðir öllu ferlinu. CAD (tölvustýrð hönnun) hugbúnaður gerir þér kleift að búa til nákvæmar 2D teikningar og flókin 3D líkön. Þú getur skráð nákvæmlega allar víddir og vikmörk innan þessara líkana. Þessi stafræna hönnun dregur úr handvirkri vinnu og útrýmir mörgum skrefum. Hún bætir einnig skilvirkni, sparar tíma og eykur framleiðni. Þú getur auðveldlega endurnýtt hönnun og gert fljótlegar breytingar. CAD auðveldar flóknar stafrænar hönnunir sem erfitt er að ná fram með efnislegum teikningum. Þetta gefur þér betri sjónræna framsetningu og meiri nákvæmni.
CAM hugbúnaður (tölvustýrð framleiðsla) tekur síðan þessar nákvæmu CAD líkön. Hann þýðir þær í vinnsluleiðbeiningar, þekktar sem G-kóða, fyrir CNC vélarnar þínar. CAM kerfi reikna út bestu beygjuslóðir, hraða og fóðrun. Þau byggja þessa útreikninga á efnis- og verkfæraforskriftum þínum. Þetta ferli tryggir nákvæmni, sérstaklega fyrir þröng vikmörk. Hugbúnaðurinn hjálpar þér að skilgreina vinnsluaðferðir. Þar á meðal eru verkfæraval, beygjubreytur og röð aðgerða. Hermir innan CAM hugbúnaðar eru mikilvægar. Þær hjálpa þér að greina hugsanlega árekstra og óhagkvæmni áður en vinnsla hefst. Þetta skref tryggir nákvæmni og dregur úr villum. Eftirvinnslutæki breyta síðan verkfæraslóðargögnunum í G-kóða. Þessi G-kóði er sérstaklega sniðinn að CNC málmrennibekknum þínum. Þetta lágmarkar íhlutun notanda og tryggir samræmdar niðurstöður.
Nákvæm uppsetning og kvörðun vélarinnar
Að ná háþróaðri nákvæmni krefst nákvæmrar uppsetningar og kvörðunar á vélinni. Fyrst verður þú að staðfesta öll skjöl og efni. Staðfesta að teikningar og forskriftir séu tilbúnar. Gakktu úr skugga um að hráefnið uppfylli allar kröfur. Farðu vandlega yfir öll skjöl, þar á meðal notkun festinga og rekstraraðferðir. Næst skaltu skoða búnaðinn. Athugaðu rennibekkinn, undirbúa nauðsynlegan fylgihluti og smyrja vélina samkvæmt leiðbeiningum. Framkvæmdu alltaf prufukeyrslu.
Þú velur viðeigandi CNC málmrennibekk út frá efni hlutarins, stærð, lögun og nauðsynlegri nákvæmni í vinnslu. Mismunandi rennibekkir bjóða upp á mismunandi vinnslugetu og nákvæmnisbil. Þú setur síðan beygjutækið örugglega upp á verkfærastöngina. Klemmir vinnustykkið nákvæmlega á spindilinn. Gakktu úr skugga um að miðja þess sé fullkomlega í takt við snúningsmiðju spindilsins. Rétt vinnustykkihald er mikilvægt. Það heldur vinnustykkjunum örugglega gegn vinnslukröftum. Það jafnar þau einnig út frá hnitásum vélarinnar og staðsetur upphaf þeirra miðað við upphaf vélarinnar. Nákvæmlega smíðaðir spennistönglar og spennhylki veita stífleika. Með því að hámarka klemmuþrýsting og nota stuðning fyrir afturstokk eða stöðugar hvíldir kemur í veg fyrir titring og sveigju.
Stilling verkfæra er önnur mikilvæg aðgerð. Þú ákvarðar hlutfallslegt staðsetningarhlutfall verkfærisins og vinnustykkisins með verkfærastilli. Mælir og slærð inn hliðrunargildi verkfærisins (t.d. X-ás og Z-ás fyrir ytri sívalningslaga beygjuverkfæri) í stjórnkerfi rennibekksins. Þetta tryggir nákvæma stjórnun á hreyfingu verkfærisins. Þú mælir nákvæmlega lengd og þvermál beygjuverkfærisins með því að nota forstillingar verkfæra eða vélfestar mælitæki. Ákvarðaðu staðsetningu hvers verkfæris miðað við hnitakerfi vinnustykkisins með mikilli nákvæmni, oft 0,0001″, til að stjórna víddinni.
Einnig verður að koma á hnitakerfisstillingunni. Þetta skilgreinir sambandið milli vídda CAD-líkans og raunverulegrar staðsetningar vinnustykkisins. Starfsmenn nota kantmæla, könnunarkerfi eða viðmiðunarfleti til að stilla vinnufrávik. Þetta þýðir forritaðar hnit í raunverulegar vélarstöður til að endurskapa nákvæma rúmfræði.
Umhverfisþættir hafa veruleg áhrif á nákvæmni. Sveiflur í umhverfishita valda því að vélarhlutar og vinnustykki þenjast út eða dragast saman. Þetta leiðir til ónákvæmni í víddum. Titringur, frá utanaðkomandi aðilum eins og nálægum vélum eða innri aðilum eins og ójafnvægðum spindlum, veldur villum. Hann veldur því að verkfærið eða vinnustykkið sveiflast, sem hefur áhrif á yfirborðsáferð og víddarnákvæmni. Þú getur dregið úr þessum vandamálum. Festið CNC vélar á titringsdeyfandi undirstöður eða virk einangrunarkerfi. Þessi kerfi nota loft- eða þrýstirafstýringar til að vinna gegn utanaðkomandi titringi í rauntíma. Jafnvægi spindla og verkfæra lágmarkar einnig innri titring, sem bætir yfirborðsáferð og nákvæmni.
Regluleg kvörðun er nauðsynleg til að viðhalda nákvæmni. Þú framkvæmir reglubundnar endurstillingarprófanir á spindlum og ásum. Notaðu kúlustangaprófanir og leysigeislakvörðunartól tvisvar eða árlega. Stjórnaðu hitastigi og rakastigi verkstæðisins til að koma í veg fyrir varmaþenslu eða ryksöfnun. Til kvörðunar geturðu notað ýmis verkfæri:
- Kvörðun kúlustangarNotar sérhæft kúlustöngtæki til að meta frávik í hringlaga hreyfingu og nákvæmni við hringlaga hreyfingar.
- Kvörðun á leysigeislavirkniNotar leysigeisla til að mæla nákvæmlega staðsetningarnákvæmni vélarása og greina örsmá frávik.
- Kvörðun könnunarkerfisFelur í sér snertiskynjara til að mæla verkfærafrávik og staðsetningu vinnuhluta, sjálfvirknivæða uppsetningu og draga úr mannlegum mistökum.
- Klukkumælir og míkrómetrarStaðlað verkfæri til að mæla litlar línulegar vegalengdir með mikilli nákvæmni, notuð til að stilla spindla og greina frávik.
Sjálfvirkar vinnslulotur og leiðréttingar í vinnslu
CNC málmrennibekkurinn þinn framkvæmir sjálfvirkar vinnslulotur með lágmarks mannlegri íhlutun. Þessi sjálfvirkni er lykillinn að stöðugri nákvæmni. Á meðan þessum lotum stendur fylgjast mælikerfi í vinnslunni stöðugt með vinnsluferlinu. Þessi kerfi veita rauntíma endurgjöf, sem gerir kleift að framkvæma sjálfvirkar leiðréttingar.
Þú getur samþætt ýmis mælitæki:
- Mælitæki fyrir verkfærið:
- Settingar fyrir snertingartólÞessir eru venjulega festir á vélarborðið. Þeir bjóða upp á hagkvæma, snertilausa lausn fyrir verkfærastillingar. Þeir mæla verkfæralengd, radíus, slit og brot. Þessi kerfi tengjast stjórntæki vélarinnar, sem gerir kleift að stilla verkfærin sjálfkrafa og gefa viðvörun ef farið er yfir slitþolmörk.
- Snertilaus verkfærastillir (leysirmælikerfi)Þessir kerfi eru venjulega festir á borð. Þeir bjóða upp á snertilausa aðferð til að stilla og fylgjast með verkfærum. Þeir greina verkfæri af ýmsum stærðum og gerðum með því að mæla stöðugt skugga leysigeislans. Þessi kerfi geta bætt upp fyrir spindilsrek og hlaupvillur. Þeir veita einnig upplýsingar um verkfæri, slitgreiningu og fyrirbyggjandi viðhald.
- Mælitæki fyrir vinnustykkið:
- Snertiskjár fyrir vinnustykkiÞú notar þetta til að stilla uppruna vinnustykkis og mæla eiginleika á vélunnin hlutum. Þau staðfesta mál miðað við vikmörk. Þau skoða vinnustykkið með því að snerta það á fyrirfram ákveðnum stöðum, sem veldur gildisskráningu. Þessir mælir gera kleift að setja upp hluti, mæla vinnustykki og bæta upp hitauppstreymi og slit á verkfærum.
- Skannandi rannsakarÞessir mælikvarðar staðfesta lögunarvíddir með því að skanna hlutinn stöðugt. Þeir skrá stöðugan straum gagna til að búa til samanburðarmælingu á milli aðalhluta og vinnustykkis. Þeir veita beint til stýringar vélarinnar hvort hann hafi staðist eða ekki.
- HrjúfleikamælarÞetta skoðar yfirborðsáferð vinnustykkis inni í vélinni. Það veitir stjórntækinu endurgjöf beint.
- BorunarmælarÞessir mælitæki eru notaðir til að mæla þvermál borhola við fjöldaframleiðslu. Þeir mæla þvermál, staðsetningu, hringlaga lögun, sívalningslaga lögun og sammiðju.
Þessi samþættu kerfi gera CNC málmrennibekknum þínum kleift að gera tafarlausar og nákvæmar stillingar. Þetta tryggir að hver hluti uppfylli nákvæmar forskriftir, jafnvel við langar framleiðslulotur.
Kostir og notkun háþróaðrar nákvæmni CNC málmrennibekkjarvinnslu
Að ná fram óviðjafnanlegri víddarnákvæmni og endurtekningarhæfni
Þú nærð óviðjafnanlegri víddarnákvæmni og endurtekningarhæfni meðháþróaðar CNC málmrennibekkirÞessar vélar útrýma nánast öllum mannlegum mistökum. Þær nota stafræn sniðmát, sem gerir kleift að framkvæma gallalausar og endurteknar aðgerðir. Sérhver hluti passar nákvæmlega við forskriftir frumgerðarinnar. Þetta tryggir einsleitni í öllum afurðum. Ólíkt hefðbundnum aðferðum, þar sem jafnvel reyndir verkfræðingar framleiða smávægilegar breytingar, tryggja CNC vélar stöðuga gæði.
CNC-vinnsla notar tölvukerfi til að tryggja einstaka nákvæmni. Þessi möguleiki er lykilatriði í nútíma framleiðslu. Hún gerir kleift að framleiða hluti með þröngum vikmörkum og mikilli samræmi. Þú munt sjá aukna framleiðsluhagkvæmni og minni úrgang. CNC-kerfi starfa byggð á hugbúnaðarforritun. Þetta dregur úr mannlegri vinnu og líkum á villum. Það tryggir stöðuga nákvæmni í öllum einingum, jafnvel í framleiðslu á mörgum vöktum. Þú getur náð stöðluðu vikmörkum upp á ±0,13 mm (±0,005″) fyrir beygjuaðgerðir. Ítarlegri CNC-vélar geta náð ISO 2768 fínum vikmörkum, sem ná ±0,05 mm fyrir efni eins og ál og messing/kopar málmblöndur.
Þú verður að fylgjast með og stjórna hitastigi bæði vélarinnar og umhverfis hennar. Hitasveiflur valda varmaþenslu eða samdrætti íhluta vélarinnar. Þetta breytir víddum og röðun, sem leiðir til villna. Það er nauðsynlegt að viðhalda stöðugu hitastigi. Þú getur náð þessu með hitaskynjurum, kælikerfum og einangrun. Að lágmarka titring bætir einnig endurtekningarnákvæmni. Titringur og hávaði valda vélrænu álagi og aflögun. Þeir hafa neikvæð áhrif á nákvæmni vélarinnar. Þú ættir að einangra vélina frá ytri titringsgjöfum. Notaðu titringsdeyfandi festingar, púða eða mottur.
Að framleiða flóknar rúmfræðir og framúrskarandi yfirborðsáferð
Þú framleiðir flóknar rúmfræðir og framúrskarandi yfirborðsáferð með háþróuðum CNC málmrennibekkjum. CNC fræsi- og beygjumiðstöðvar sameina hraða framleiðslu og sveigjanleika í 5-ása fræsingu. Þessi samþætting skapar flóknari rúmfræði. Þú getur framleitt hluti með snúningssamhverfu, eins og hjólum. Þessar miðstöðvar draga úr þörfinni fyrir margar vélar og stytta uppsetningartíma. Þær hagræða framleiðslu og bjóða upp á hagkvæma lausn fyrir flóknar hönnun.
Þú getur framkvæmt ýmsar aðgerðir. Borun og skurður skapa fullkomlega miðjuðar göt. Skrúfgangur framleiðir nákvæman skrúfgang á boltum, stöngum eða hnetum. Rifa og grópun búa til lykilgöt eða gróp fyrir O-hringi. Flöðusveifla fjarlægir efni af brúnum vinnustykkisins til að búa til slétt yfirborð. Keilulaga beygja mótar hornrétta prófíla fyrir þétta passun. Þessir eiginleikar gera þér kleift að ná fram flóknum innri og ytri eiginleikum.
Iðnaðarforrit sem njóta góðs af nákvæmni CNC málmrennibekkja
Margar atvinnugreinar njóta góðs af nákvæmni CNC málmrennismiða. Í geimferðaiðnaði eru mikilvægir íhlutir framleiddir. Þar á meðal eru túrbínur, gírar, ásar, festingar, pinnar, hylsur og skrúfaðir íhlutir. Þessir hlutar krefjast mikillar nákvæmni til að tryggja öryggi og afköst.
Framleiðendur lækningatækja nýta sér þessa nákvæmni fyrir mikilvæg ígræðslur og tæki. Nákvæmni er hér afar mikilvæg. Jafnvel lítilsháttar frávik geta leitt til alvarlegra afleiðinga fyrir öryggi sjúklinga. CNC vélar tryggja nákvæmar forskriftir. Þær eru í samræmi við reglugerðir og veita bestu mögulegu afköst. Þú framleiðir sérsniðna gervilimi og tannlæknahluti. Þú býrð einnig til mjög nákvæm skurðlækningatæki og íhluti. Þar á meðal eru sýnatökurör, skurðskæri og skurðhnífar. CNC tækni er lykilatriði í framleiðslu þessara sérhæfðu tækja. Hún nær flóknum rúmfræði og nákvæmum vikmörkum. Þú getur framleitt lækningatæki með mjög þröngum vikmörkum upp á +/- 0,025 mm. Þetta er endurtekningarhæft og nauðsynlegt fyrir magnframleiðslu.
Þú treystir á CNC málmrennibekki fyrir háþróaða nákvæmni framleiðslu. Þeir sameina sjálfvirkni, stafræna stýringu og trausta hönnun, sem tryggir einstaka nákvæmni og samræmi í íhlutaframleiðslu. Stöðug þróun CNC málmrennibekkitækni, með háþróuðum stýrikerfum og fjölása getu, gerir þér kleift að uppfylla strangar gæðakröfur og nýskapa vöruhönnun.
Algengar spurningar
Hvernig tryggir CNC málmrennibekkur svona mikla nákvæmni?
CNC málmrennibekkur notar tölvustýringu fyrir nákvæmar hreyfingar. Rauntíma endurgjöfarkerfi fylgjast stöðugt með og stilla verkfæraleiðir. Þetta tryggir nákvæmni og samræmi á míkrómetrastigi í hverjum hluta sem þú framleiðir.
Hvaða hlutverki gegnir hugbúnaður í nákvæmni CNC málmrennu?
CAD/CAM hugbúnaður er lykilatriði. Þú notar hann til að hanna hluti og búa til bestu verkfæraleiðir. Þessi hugbúnaður hermir eftir vinnslu, kemur í veg fyrir villur og tryggir að vélin þín fylgi skilvirkustu og nákvæmustu leiðinni.
Getur CNC málmrennibekkur framleitt flókin form?
Já, þú getur framleitt flóknar rúmfræðir með CNC málmrennibekk. CNC fræsi- og beygjumiðstöðvar sameina fræsingar- og beygjumöguleika. Þetta gerir þér kleift að búa til flókna innri og ytri eiginleika með framúrskarandi yfirborðsáferð.
Birtingartími: 15. október 2025