


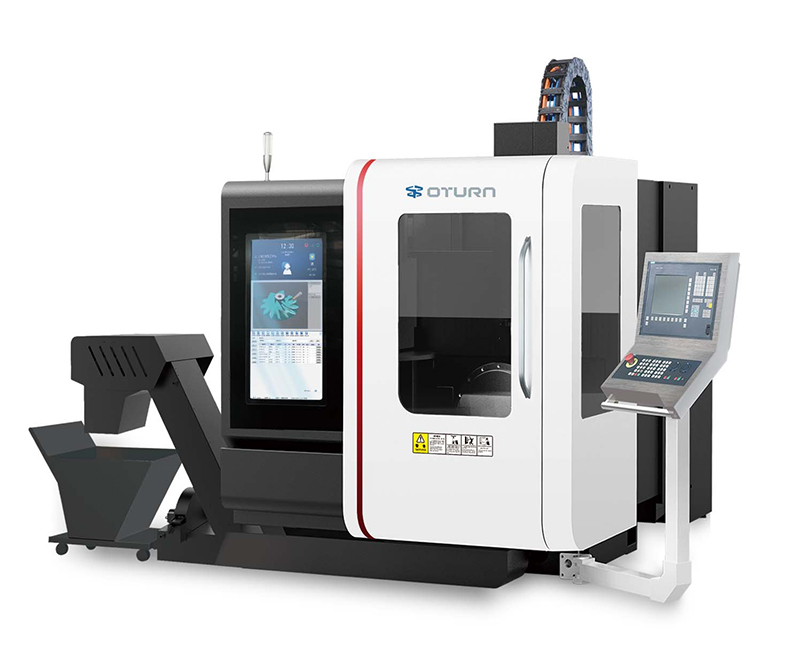
5-ás lóðrétt vinnslumiðstöðhafa orðið lykilbúnaður í háþróaðri framleiðslu vegna getu þeirra til að ná fram nákvæmri vinnslu á flóknum íhlutum. Nákvæmni vinnslu þeirra ræður ekki aðeins gæðum vörunnar heldur er hún einnig kjarninn í samkeppnishæfni búnaðarins. Að ná þessari nákvæmu vinnslu byggir á samræmdu átaki margra þátta, þar á meðal vélrænni uppbyggingu, CNC kerfi og greiningu og bætur, sem myndar kerfisbundið og alhliða nákvæmnistryggingarkerfi. Eftirfarandi ítarleg greining á hverjum lykilhlekk mun hjálpa þér að skilja undirliggjandi rökfræði þess og háþróaða tækni.
IHönnun á stífleika í vélrænni burðarvirki: Traustur grunnur nákvæmni
Stífleiki vélrænnar uppbyggingar hefur bein áhrif á stöðugleika búnaðarins og aflögunarþol við vinnslu. Í ...5-ás VMC, rúmið og súlan þjóna sem „grind“ allrar vélarinnar. Þau eru yfirleitt smíðuð úr hástyrktar steypujárni eða graníti. Öldrunarmeðferð útrýma á áhrifaríkan hátt innri spennu og dregur verulega úr aflögun af völdum skurðarálags. Leiðarbrautin og drifhlutir leiðarskrúfunnar eru lykilatriði til að tryggja nákvæmni línulegrar hreyfingar og krefjast strangrar eftirlits með nákvæmni í öllum víddum. Rúlluleiðarar nota forhleðslu til að útrýma bakslagi og auka stífleika í staðsetningu. Kúluskrúfur nota tvöfalda forhleðslubyggingu til að útrýma bakslagi á áhrifaríkan hátt og lágmarka villur í flutningi. Stuðningskerfið fyrir snúningsása (eins og A-ásinn og C-ásinn) er mikilvægt. Hánákvæmar krossrúllulegur og snigiltangir eru notaðir til að standast radíal- og ásálag en viðhalda snúningsbili innan hornsviðs frá nokkrum sekúndum til tugum sekúndna, sem bætir verulega nákvæmni hornstaðsetningar. Snældueiningin er studd af nákvæmum keramiklegum eða loftstöðulegum legum. Kvik jafnvægisstilling tryggir að radíalhlaup og ásleik séu stjórnað niður á míkronstig við snúning á miklum hraða, sem kemur í veg fyrir að titringur verði uppspretta vinnsluvillu.
II. Nákvæm stjórnun CNC kerfisins — „Heilinn“ í nákvæmninni
Nákvæmni fimmása vinnslu er ekki aðeins háð vélrænum stífleika heldur einnig nákvæmri stjórn á hreyfingu með CNC kerfinu. Kerfið reiknar út braut og hraða hvers ás í rauntíma og býr, með millireikningsalgrímum, til samfellda og slétta hreyfileið, sem tryggir að braut verkfærisins uppfylli hönnunarkröfur. Framvirk stýritækni spáir fyrir um brautina og aðlagar afköst servómótorsins fyrirfram, sem dregur verulega úr eftirfylgnivillu.
Staðsetningarviðbragðskerfið notar hágæða kvarða eða kóðara til að safna raunverulegum ásstöðugögnum í rauntíma. Í samvinnu við PID lokaða lykkju stýrireiknirit leiðréttir það frávik í staðsetningu hratt og heldur staðsetningarvillunni innan míkrómetrastigs. Í fimmása vinnslu notar CNC kerfið kinematískt líkan til að umbreyta nákvæmlega hnitum fyrir flókin hreyfingartengsl milli snúningsása og línuása og ná nákvæmri staðsetningarnákvæmni verkfæra á hverjum stað í rúminu, sem tryggir mikla nákvæmni í fimmása vinnslu.
III. Greiningar- og bætur: Verndarar kraftmikillar nákvæmni
Nákvæmar mælingar og tímanleg bætur eru lykilatriði til að viðhalda langtíma nákvæmni búnaðar. Fyrir sendingu verður búnaðurinn að gangast undir ítarlegar prófanir á staðsetningarvillum, endurtekningarvillum og bakslagi á hverjum ás með því að nota nákvæm tæki eins og leysigeislamæla og kúlustangir. Þetta tryggir að öll vélræn villur séu skráðar stafrænt og leiðréttar með breytubótum CNC kerfisins.
Varmaþensla og vélræn aflögun af völdum hitasveiflna eru veruleg nákvæmnishætta við langtímavinnslu. Hitaskynjarar fylgjast með umhverfishita búnaðarins og hitastigshækkun spindilsins og leiðaranna í rauntíma. Kraftmiklar bætur, ásamt viðurkenndum hitavillulíkönum, lágmarka verulega áhrif hitatruflana á nákvæmni vinnslu.
Regluleg kvörðun er einnig nauðsynleg til að viðhalda nákvæmni. Með samanburði við staðlaða hluti og fjölpunkta staðfestingu með nákvæmum skoðunartækjum er hægt að greina nákvæmnisfrávik af völdum vélræns slits eða lausra íhluta tafarlaust, sem gerir kleift að aðlaga og leiðrétta búnaðarbreytur til að tryggja stöðuga vinnsluárangur til langs tíma.
IV. Kerfisbundin nákvæmnisstýring — Frá mikilli nákvæmni í kyrrstöðu til stöðugleika í kraftmiklum mæli
Nákvæmniátrygging á a5Lóðrétt vinnslumiðstöð á 2 ásum er afrakstur samhæfðrar og viðbótarvinnu ýmissa íhluta. Vélræna uppbyggingin veitir traustan grunn, CNC kerfið gerir kleift að stjórna hreyfingu nákvæmlega og alhliða greiningar- og jöfnunarkerfi tryggir nákvæmni í kraftmikilli virkni.
Þetta kerfisbundna nákvæmnisstýringarkerfi tryggir ekki aðeins óaðfinnanlega vélræna nákvæmni þegar búnaðurinn er kyrrstæður, heldur þolir það einnig á áhrifaríkan hátt ýmsa truflanir eins og titring, hitauppstreymi og sveiflur í álagi í flóknum vinnsluumhverfum og nær þannig kröfum um mikla nákvæmni vinnslu fyrir flókna hluti.
Með sífelldum framförum í greindri framleiðslutækni hefur aðlögunarhæf bætur sem sameina gervigreind og stórgagnagreiningu smám saman verið tekin í notkun, sem hefur leitt til byltingar í nákvæmni trygginga á...5-ása vinnslumiðstöðr, sem eykur enn frekar framleiðslugetu þeirra og samkeppnishæfni á markaði.
Í stuttu máli, mikil nákvæmni5Lóðréttar vinnslustöðvar með 2 ásum eru ekki afleiðing tilviljunar, heldur afleiðing af mjög samþættu og nákvæmu samstarfi þriggja meginstoða: vélrænnar hönnunar, stjórnunarreiknirit og greiningar og bætur. Aðeins með því að smíða þetta nákvæmnistryggingarkerfi á vísindalegan hátt og stöðugt fínstilla það getum við uppfyllt strangar nákvæmniskröfur háþróaðrar framleiðslu á flóknum hlutum og lyft snjallri framleiðslu á hærra stig.
Frekari upplýsingar fást hjá okkur í EMO, höll 15, bás B54, 22.-27. september 2025. Við munum sýna það nýjasta5-ásavinnslutækni, reynslabeygjanýjustu búnaði og taka þátt í ítarlegum umræðum við sérfræðinga í greininni. Við bjóðum þér innilega að ræða framtíð snjallrar framleiðslu og opna nýjan kafla í nákvæmri vinnslu!
Birtingartími: 27. ágúst 2025