


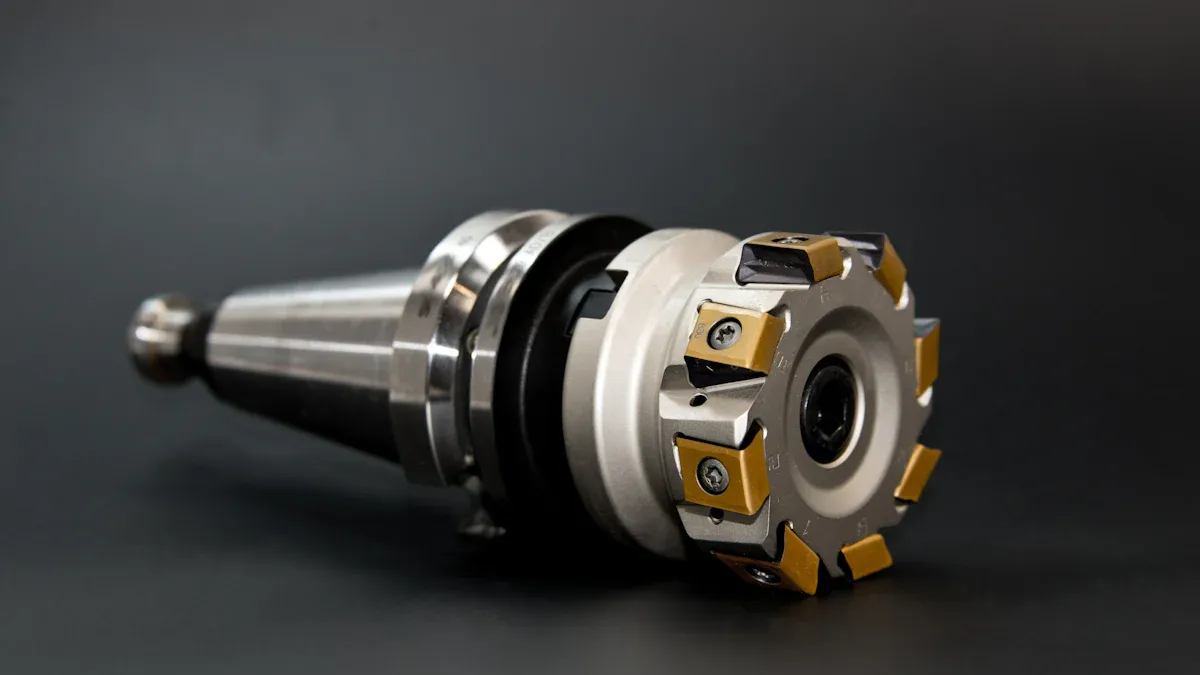
Nútíma nákvæmnisframleiðsla er mjög háð 5-ása CNC vinnslu. Þessi háþróaða tækni gjörbreytir framleiðslugetu verulega.CNC vinnslumiðstöðmarkaðsverkefni a1,23% samsettur árlegur vöxtur (CAGR)frá 2025 til 2034. Framleiðsluferli nota í auknum mæli 5-ása CNC vélar og sýna 7% árlega aukningu. Gert er ráð fyrir að vöxtur iðnaðarins nái10% árlega, þar sem bílaiðnaðurinn er verulegur þáttur. Leiðandi5 Ásar Fræsingarvélar Framleiðendurmun kynna gerðir árið 2025 sem bjóða upp á óviðjafnanlegan hraða og nákvæmni. Þessar nýjungar fara lengra en hefðbundnarCNC vélar, sem hefur jafnvel áhrif á sérhæfðan búnað eins ogLárétt beygjumiðstöðogLárétt CNC rennibekkur.
Lykilatriði
- Fimmása CNC vélar gera hluti nákvæmari. Þær búa einnig til sléttari yfirborð. Þetta er vegna þess að þær skera úr mörgum sjónarhornum í einu.
- Þessar vélar geta búið til mjög flókin form. Þær gera þetta í einni uppsetningu. Þetta sparar tíma og dregur úr mistökum.
- Notkun 5-ása CNC véla sparar peninga. Þær nota minna vinnuafl og skapa minna úrgang. Þetta gerir framleiðslu hraðari og ódýrari.
- Topp 5-ása CNC vélar bjóða upp á mikinn hraða og nákvæmni. Vörumerki eins og DMG MORI, Mazak og Hermle eru leiðandi. Þau hjálpa til við að framleiða hágæða hluti.
- Það er mikilvægt að velja rétta 5-ása vél. Hugleiddu hversu marga hluti þú framleiðir. Hugleiddu líka hversu flóknir hlutar þínir eru. Góður stuðningur og þjálfun eru einnig lykilatriði.
Helstu kostir 5-ása CNC vinnslumiðstöðvartækni
Aukin nákvæmni hluta og yfirborðsáferð
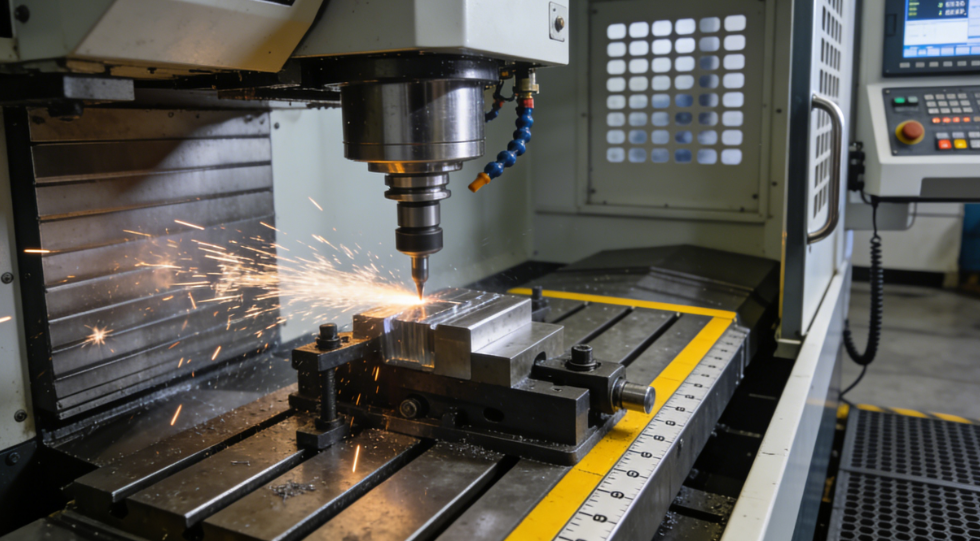
Fimmása CNC vélar bæta nákvæmni hluta og yfirborðsáferð verulega. Þessar vélar hreyfast eftir mörgum ásum samtímis.stöðug skurðarhreyfing lágmarkar verkfæramerki og aðra yfirborðsgallaÞar af leiðandi framleiða þausléttari yfirborð og nákvæmari hlutarBesta staðsetning skurðarverkfærisins miðað við yfirborð vinnustykkisins leiðir til betri yfirborðsáferðar. Þetta dregur einnig úr skurðkrafti og lengir endingartíma verkfærisins. Hæfni til að viðhalda stöðugu flísálagi og bestu skurðarhornum í gegnum flóknar rúmfræðir veitir betri vinnsluskilyrði. Vinnsla í einni uppsetningu útrýmir uppsöfnuðum vikmörkum frá mörgum uppsetningum. Þetta tryggirframúrskarandi víddarnákvæmni og endurtekningarhæfni milli hlutaÞessir eiginleikar gera það að verkum að5-ása vélarTilvalið fyrir notkun með mikilli nákvæmni. Dæmi um slíka notkun eru túrbínublöð, lækningatæki og mót.
Framleiðslugeta flókinna rúmfræði
Fimmása CNC vinnsla gerir einstaka framleiðslu mögulegaflóknar rúmfræðiÞessar vélar bjóða upp á mikið frelsi. Þærhalla og snúa skurðarverkfærinuÞetta gerir kleift að búa til flókna, fjölvídda og nákvæma hluti. Þessi háþróaða möguleiki eykur nákvæmni og sveigjanleika verulega. Framleiðendur geta framleitt flókin, þrívíddarform og útlínur með einstakri skilvirkni og nákvæmni.
Ef hlutinn þinn þarfnast vinnslu á mörgum hliðum með mikilvægum vikmörkum, eða ef aðgangur að verkfærum er takmarkaður í stöðluðum stefnum, þá er 5-ása lausn líklega besti kosturinn. Algeng dæmi um hluti sem eru búnir til eru meðal annarstúrbínublöð fyrir flugvélar, lækningaígræðslur og íhluti í bílavélum.
Styttri uppsetningartími og aukin afköst
Fimmása CNC tækni dregur verulega úr uppsetningartíma. Vélin getur komist að mörgum hliðum vinnustykkisins í einni uppsetningu. Þetta útilokar þörfina fyrir rekstraraðila að endurstilla hlutinn handvirkt. Færri uppsetningar þýða minni niðurtíma milli aðgerða. Þetta þýðir beint aukið afköst og meira framleiðslumagn. Framleiðendur ná meiri skilvirkni og hraðari afhendingartíma fyrir vörur sínar. Þetta straumlínulagaða ferli dregur einnig úr líkum á mannlegum mistökum við endurstaðsetningu hluta.
Bætt endingartími verkfæra og véla
Fimmása CNC tækni lengir bæði endingartíma verkfæra og vélarinnar verulega. Þessar vélar ná bestu mögulegu stefnu verkfæra miðað við vinnustykkið. Þessi nákvæma staðsetning dreifir skurðkraftinum jafnar yfir brún verkfærisins. Þar af leiðandi dregur hún úr staðbundnu álagi og ótímabæru sliti á skurðinnleggjum eða fræsum. Notendur viðhalda jöfnu flísálagi í gegnum allt vinnsluferlið. Þessi stöðuga skurðaðgerð kemur í veg fyrir skyndileg högg og lágmarkar hitasveiflur, sem oft valda þreytu og broti á verkfærum.
Ennfremur dregur stöðugt skurðarumhverfi sem 5-ása vélar bjóða upp á úr titringi og nötri. Of mikill titringur flýtir fyrir sliti á verkfærum og getur skemmt snældu og legur vélarinnar með tímanum. Með því að lágmarka þessa skaðlegu krafta starfar vélin betur. Þetta verndar mikilvæga íhluti og lengir endingartíma allrar CNC-vinnslustöðvarinnar. Færri uppsetningar stuðla einnig að langlífi. Hver handvirk uppsetning veldur möguleika á rangstillingu og álagi á vélina. Vinnsla í einni uppsetningu útrýmir þessum endurteknu stillingum.
Hæfni til að vinna flókin verkfæri í einu lagi þýðir færri verkfæraskipti. Hver verkfæraskiptahringrás felur í sér vélrænar hreyfingar sem stuðla að sliti á verkfæraskiptakerfinu. Að stytta þessar hringrásir varðveitir heilleika sjálfvirkra kerfa vélarinnar. Að lokum leiða þessir samanlagðir þættir til sjaldgæfari verkfæraskipta og minni viðhaldsþarfa fyrir vélina sjálfa. Þetta þýðir verulegan sparnað og aukinn rekstrartíma fyrir framleiðslustarfsemi.
5-ása CNC vinnslumiðstöð samanborið við hefðbundnar aðferðir: Samanburðargreining
Framleiðsluhagkvæmni í einni uppsetningu
Tækni fimmása CNC vinnslumiðstöðva eykur framleiðsluhagkvæmni verulega með einni uppsetningaraðgerð. Hefðbundin þriggjaása vinnsla krefst oft margra uppsetninga fyrir flókna hluti. Þetta felur í sér að færa vinnustykkið nokkrum sinnum. Aftur á móti ná fimmása vélar til margra hliða hlutar í einu.Þessi möguleiki dregur verulega úr fjölda nauðsynlegra uppsetninga.
| Framleiðsluaðferð | Nauðsynlegar uppsetningar |
|---|---|
| 3-ása vinnsla | 5-7 |
| 5-ása vinnsla | 1-2 |
Til dæmis þurfa flóknir geimhlutar, sem áður þurftu 5-6 uppsetningar á 3-ása vélum, nú aðeins eina uppsetningu á 5-ása búnaði. Þessi breyting leiðir til allt að 80% styttingar á uppsetningartíma fyrir flóknar rúmfræðir. Framleiðslutími þessara íhluta getur einnig styttst um allt að 60%.
Að útrýma mörgum festingaraðgerðum
Að útrýma mörgum festingaraðgerðum er bein ávinningur af einni uppsetningu vinnslu. Hefðbundnar aðferðir krefjast þess að rekstraraðilar losi, endurstilli og festi hluta fyrir hvert nýtt vinnsluhorn. Hvert festingarskref skapar möguleika á villum og tekur dýrmætan tíma. Fimmása vélar fjarlægja þessa þörf. Þær halda vinnustykkinu í einni festingu í gegnum allt vinnsluferlið. Þetta tryggir samræmda staðsetningu hluta og dregur úr hættu á rangri stillingu. Það frelsar einnig rekstraraðila fyrir önnur verkefni.
Kostnaðarsparnaður með minni vinnuafli og endurvinnslu
Fimmása CNC vinnsla skilar verulegum kostnaðarsparnaði með því að draga úr vinnuafli og endurvinnslu. Hún lágmarkar fjölda uppsetninga sem þarf, sem lækkar beint vinnuaflskostnað og biðtíma vélarinnar. Til dæmis klárar hlut sem þarf fjórar uppsetningar á 3-ása vél í einni uppsetningu á 5-ása vél. Þetta útrýmir vinnuafli við þrjár uppsetningar og biðtíma við þessar breytingar. Þessi sparnaður safnast verulega upp á mörgum hlutum. Ennfremur draga gæðabætur frá 5-ása vinnslu beint úr úrgangi og endurvinnslu. Vinnsla með einni uppsetningu bætir staðsetningarnákvæmni milli eiginleika. Bættar skurðaraðstæður leiða einnig til betri yfirborðsáferðar. Þetta fjarlægir oft þörfina fyrir aukafrágang. Þessar úrbætur draga saman úr efnissóun og vinnu sem tengist villum í viðgerðum.
Hönnunarfrelsi og nýsköpunarmöguleikar
Fimmása CNC-vinnsla eykur verulega hönnunarfrelsi og nýsköpunarmöguleika verkfræðinga og vöruþróunaraðila. Hefðbundnar vinnsluaðferðir setja oft takmarkanir á rúmfræði hluta vegna aðgangs að verkfærum og takmarkana á festingum. Hins vegar fjarlægir 5-ása tækni þessar hindranir. Hún gerir framleiðendum kleift að búa til mjög flókin, lífræn og flókin form sem áður voru talin ómöguleg eða óhóflega dýr í framleiðslu.
Verkfræðingar geta nú hannað hluti með bestu innri uppbyggingu, flóknum beygjum og undirskornum eiginleikum án þess að skerða framleiðsluhæfni. Þessi möguleiki stuðlar að nýsköpun í ýmsum atvinnugreinum. Til dæmis, í geimferðaiðnaði, búa hönnuðir til léttari og sterkari íhluti með bestu loftflæðiseiginleikum. Framleiðendur lækningatækja þróa vinnuvistfræðilegri og skilvirkari ígræðslur. Bílafyrirtæki framleiða skilvirkari vélarhluta og loftaflfræðilega yfirbyggingaríhluti.
Möguleikinn á að vinna flóknar útlínur í einni uppsetningu þýðir að hönnuðir þurfa ekki lengur að einfalda hönnun til að auðvelda framleiðslu. Þeir geta einbeitt sér að bestu mögulegu afköstum og virkni. Þetta leiðir til byltingarkenndrar vöruþróunar og samkeppnisforskots.CNC vinnslumiðstöðgerir hönnuðum kleift að færa mörk þess sem er mögulegt og umbreyta hugmyndalegri hönnun í áþreifanlegar, afkastamiklar vörur. Þetta frelsi flýtir fyrir framleiðsluferlum og færir nýjar lausnir hraðar á markað. Það hvetur einnig til tilrauna með ný efni og háþróaða rúmfræði, sem knýr áfram stöðugar umbætur og nýsköpun.
Vinsælustu 5-ása CNC vinnslustöðvarnar fyrir nákvæmnisframleiðslu árið 2025
Framleiðendur sem leita að hámarks nákvæmni og skilvirkni leita oft að háþróaðri 5-ása vélumCNC vinnslumiðstöðmódel. Árið 2025 færir með sér vélar sem endurskilgreina getu í framleiðslu flókinna hluta. Þessar leiðandi gerðir bjóða upp á óviðjafnanlega nákvæmni, hraða og fjölhæfni og uppfylla strangar kröfur nútímaiðnaðar.
DMG MORI DMU serían: Fjölhæfni og afköst
DMG MORI DMU serían sker sig úr fyrir einstaka fjölhæfni og öfluga afköst. Þessi sería býður upp á alhliða kælikerfi sem tryggir hámarks nákvæmni til langs tíma. Vélarúm í einu stykki, beinar kúluskrúfudrif ogbeinar leiðarmælingarkerfií öllum ásum stuðlar að yfirburða nákvæmni. DMU serían státar einnig af vinnuvistfræðilegri hönnun. Hún er með stóra hurðaropnun upp á 1.310 mm, sem veitir einstakan aðgang að vinnusvæðinu. Lítil stærð hennar, aðeins8 fermetrar, gerir kleift að nýta verkstæðisrýmið á skilvirkan hátt. Rekstraraðilar geta auðveldlega hlaðið vinnustykkjum allt að 1.000 kg með óheftum aðgangi kranans. Hröð uppsetning er möguleg með þriggja punkta stuðningskerfi.
Þessi sería býður upp á fjölbreytt úrval af borðlausnum fyrir 5-ása vinnslu, sem rúmar vinnustykki allt að 1.000 kg. Hún styður einnig heilar fræsingar- og beygjuaðgerðir með tog allt að 1.000 Nm. Breitt spindilssvið, sem býður upp á hraða allt að 30.000 snúninga á mínútu eða tog allt að 200 Nm, eykur aðlögunarhæfni hennar. Verkfærageymslur sem eru samþættar í vélina geta rúmað allt að 240 vasa og styðja þannig umfangsmiklar framleiðslulotur. Stífa monoBLOCK hugmyndafræðin tryggir hámarksstöðugleika frá einni steypu. Þessi hönnun felur í sér einn hluta súlu með stórum, stöðugum rennibrautum og 45 mm rúlluleiðsögum í öllum ásum. Stórar kúluskrúfur (ø 40 / 50 / 40 mm) og FEM-hagræðing auka enn frekar stífleika hennar. Klemming snúningsborðsins bætir við trausta uppbyggingu þess.
Ítarlegir eiginleikar eins og CELOS Control bjóða upp á samþætta stafræna virkni með notendaviðmóti sem byggir á appi. Þetta kerfi býður upp á 27 CELOS öpp fyrir pöntunarvinnslu og stöðuga stafræna vinnuflæði. DMU serían samþættir einnig flatslípunartækni fyrir framúrskarandi yfirborðsniðurstöður. Hún felur í sér jafnvægisstillingu verkfæra í vélinni, sem jafnar verkfæri beint í vélinni fyrir miklar yfirborðskröfur og vernd vélarinnar. Þetta nær jafnvægisgæðum allt að ...0,3 g/mmTækni eins og 3D quickSET og VCS mælingar og leiðrétta hreyfifræðilega nákvæmni tryggja bestu mögulegu afköst.
Mazak Variaxis serían: Hraði og nákvæmni
Mazak Variaxis serían er þekkt fyrir glæsilegan hraða og nákvæmni, sem gerir hana að kjörnum valkosti fyrir kraftmikla 5-ása vinnslu. Þessi sería býður upp á ýmsar gerðir sem eru sniðnar að mismunandi framleiðsluþörfum. Hver gerð skilar miklum hraða sem er lykilatriði fyrir skilvirka framleiðslu.
| Nafn seríu | Staðlað hámarks snúningshraði (snúningar á mínútu) |
|---|---|
| VARIAXIS og NEO | 12000 (BIG-PLUS nr. 40), 10000 (BIG-PLUS nr. 50) |
| VARIAXIS i | 12000 (BIG-PLUS nr. 40 / CAT nr. 40), 12000 (BIG-PLUS nr. 50 / CAT nr. 50) |
| VARIAXIS C | 12000 (BIG-PLUS nr. 40) |
| VARIAXIS j | 12000 (BIG-PLUS nr. 40) |
| VARIAXIS i-300 AWC | 12000 (BIG-PLUS nr. 40) |
Þessir snúningshraðir gera kleift að fjarlægja efni hratt og vinna úr fjölbreyttum efnum á skilvirkan hátt. Þó að nákvæmni sé mismunandi eftir gerðum og stillingum, þá skilar Variaxis serían stöðugt þeirri nákvæmni sem krafist er fyrir krefjandi notkun. Hönnun hennar leggur áherslu á að lágmarka titring og hámarka stöðugleika, sem stuðlar að heildarnákvæmni og yfirborðsáferð.
Hermle C serían: Óaðfinnanleg nákvæmni
Vélar frá Hermle í C-seríunni standa fyrir óbilandi nákvæmni í 5-ása vinnslu. Þessar vélar eru sérstaklega hannaðar fyrir 5-ása og 5-hliða vinnslu og nýta sér víðtæka þekkingu Hermle. Þær eru með háþróaða árekstrarvörn með árekstrarvakt, sem eykur rekstraröryggi. C-serían setur þrjá ása í verkfærið, sem tryggir íhlutaóháða gangvirkni. A-ás drifið er staðsett utan vinnusvæðisins, sem stuðlar að hreinni og skilvirkri hönnun. Þrjár leiðarar með einum leiðaraskó veita kjörinn kraftjafnvægi, sem er mikilvægt til að viðhalda nákvæmni. Línulegir ásar eru staðsettir fyrir ofan vinnusvæðið, sem hámarkar rými og afköst.
Byggingarhönnun Hermle C seríunnar leggur áherslu á stöðugleika og titringsdeyfingu. Hún notar steinsteypt vélarrúm sem tryggir stöðuga og titringslausa vinnslu. Breytt gantry-hönnun veitir kjörinn stuðning við aðalásinn. Y-ásinn er með miðlægt drif fyrir jafnvægi í hreyfingu. Upptökutímarit sem er samþætt í botninn sparar dýrmætt gólfpláss. Hönnunin stuðlar einnig að kjörfjölgun flísar, sem gerir þær hentugar fyrir þurrvinnslu. Þessar vélar bjóða upp á stórt vinnusvæði miðað við stærð sína, sem hámarkar framleiðni. Frábær vinnuvistfræði og aðgengi að viðhaldi á aukaeiningum einfalda viðhald.
Lykilupplýsingar fyrir dæmigerða Hermle C seríu vélinnihalda:
| Færibreyta | Gildi |
|---|---|
| Ferðaleið (XYZ) | 850 x 700 x 500 mm |
| Þvermál / Hæð líkamans | 650 mm / 500 mm |
| Þvermál árekstrarhringsins | 885 mm |
| Hámarks lóðrétt borðhæð | 625 mm |
| Snælduhraði | 15000/18000 snúningar/mín. |
| Stíft klemmuborð | 1070 x 700 mm |
| Hámarksþyngd borðs | 2000 kg |
Þessar forskriftir undirstrika öfluga getu Hermle C seríunnar fyrir framleiðsluverkefni með mikilli nákvæmni.
Okuma MU-V serían: Stöðugleiki og háþróuð stjórn
Okuma MU-V serían býður upp á einstakan stöðugleika og háþróaða stjórn, sem gerir hana að áreiðanlegum valkosti fyrir nákvæma framleiðslu. Þessar vélar samþætta nýjustu tækni til að tryggja stöðuga nákvæmni og rekstraröryggi. Einkaleyfisverndaða OSP CNC stjórnkerfi Okuma er kjarninn í háþróaðri getu þess. Þetta kerfi býður upp á lokaða lykkju staðsetningu og hitauppbót, sem fylgist virkt með og aðlagar sig að hitabreytingum. Þessi fyrirbyggjandi nálgun viðheldur nákvæmni innan ...±0,001 mm, jafnvel við langvarandi vinnsluaðgerðir.
MU-V serían inniheldur nokkra snjalla eiginleika sem auka stöðugleika og stjórn. 5-ása sjálfvirk stilling hámarkar sjálfkrafa afköst vélarinnar og tryggir hámarks nákvæmni fyrir flóknar rúmfræðir. Háþróað árekstrarvarnakerfi verndar bæði vélina og vinnustykkið fyrir hugsanlegum skemmdum og lágmarkar kostnaðarsöm mistök og niðurtíma. Ennfremur inniheldur Okuma tækni til að koma í veg fyrir titring, sem bælir virkt niður titring við vinnslu. Þetta leiðir til framúrskarandi yfirborðsáferðar og lengri endingartíma verkfæra. Hitavæna hugmyndafræðin stuðlar enn frekar að stöðugleika vélarinnar. Hún lágmarkar hitauppstreymisaflögun og tryggir stöðuga nákvæmni óháð sveiflum í umhverfishita eða innri hitamyndun. Þessi víðtæka safn stjórn- og stöðugleikaeiginleika gerir Okuma MU-V seríuna að öflugri lausn fyrir krefjandi nákvæmnisforrit.
Makino D serían: Háhraða og nákvæm vinnsla
Makino D serían er framúrskarandi í hraðvirkri og nákvæmri vinnslu og skilar framúrskarandi afköstum fyrir flókna hlutaframleiðslu. Þessar vélar eru með öflugum spindlum sem eru hannaðir fyrir hraða efnisfjarlægingu og fína frágang. D800Z (#40) gerðin býður upp á staðlaðan Cat #40 (eða valfrjálsan HSK-A63) 14.000 snúninga spindil, með valfrjálsum 20.000 snúninga HSK-A63 spindli fyrir enn hraðari aðgerðir. Fyrir þyngri skurð er D800Z (#50) með staðlaðan Cat #50 (eða valfrjálsan HSK-A100) 12.000 snúninga spindil, og býður einnig upp á valfrjálsan 18.000 snúninga HSK-A100 spindil. Þessir öflugu spindlar styðja fjölbreytt úrval af vinnsluverkefnum.
D-serían nær glæsilegum fóðrunarhraða á öllum ásum. X-, Y- og Z-ásarnir hreyfast á36.000 mm/mín, en B- og C-ásarnir snúast við 18.000 gráður/mín. (50 snúningar á mínútu). Þessir háu fóðrunarhraðir stuðla að styttri hringrásartíma og aukinni framleiðni. Verkfræðingar Makino hönnuðu mjög stífa vélbyggingu sem tryggir viðbragðshæfa skurð og viðvarandi nákvæmni. Samþætt beinmótorhönnun fyrir fjórða og fimmta ásinn veitir afkastamikla hraða, mjúka hreyfingu og framúrskarandi nákvæmni. Kjarnakældar kúluskrúfur og hitastýring beinmótoranna stuðla að þekktum hitastöðugleika vélarinnar. Þetta kemur í veg fyrir að hitaþensla hafi áhrif á nákvæmni.
Sérhönnuð 'Z' lögun hallaborðsins tryggir að þyngdarpunkturinn haldist innan snúningsmiðju B- og C-ásanna. Þessi hönnun eykur stöðugleika við flóknar hreyfingar. Stórir legur lágmarka enn frekar sveigju borðsins og bjóða upp á framúrskarandi stífleika og festu. SGI.4 hugbúnaður Makino eykur enn frekar vinnslu með miklum fóðrunarhraða og þröngum vikmörkum fyrir flókin þrívíddarform. Þessi hugbúnaður dregur úr hringrásartíma og viðheldur mikilli nákvæmni. Stýring á miðpunkti verkfæra (TCP) stuðlar einnig að bættum yfirborðsgæðum og tryggir nákvæma framkvæmd verkfæraleiðar. Þessi samsetning hraða, stífleika og háþróaðrar stýringar gerir Makino D seríuna að leiðandi CNC vinnslumiðstöð fyrir afkastamikil forrit.
Áhrif 5-ása CNC vinnslustöðvar á framleiðsluhagkvæmni og kostnað
Magnbundin arðsemi fjárfestingar í 5-ása fjárfestingu
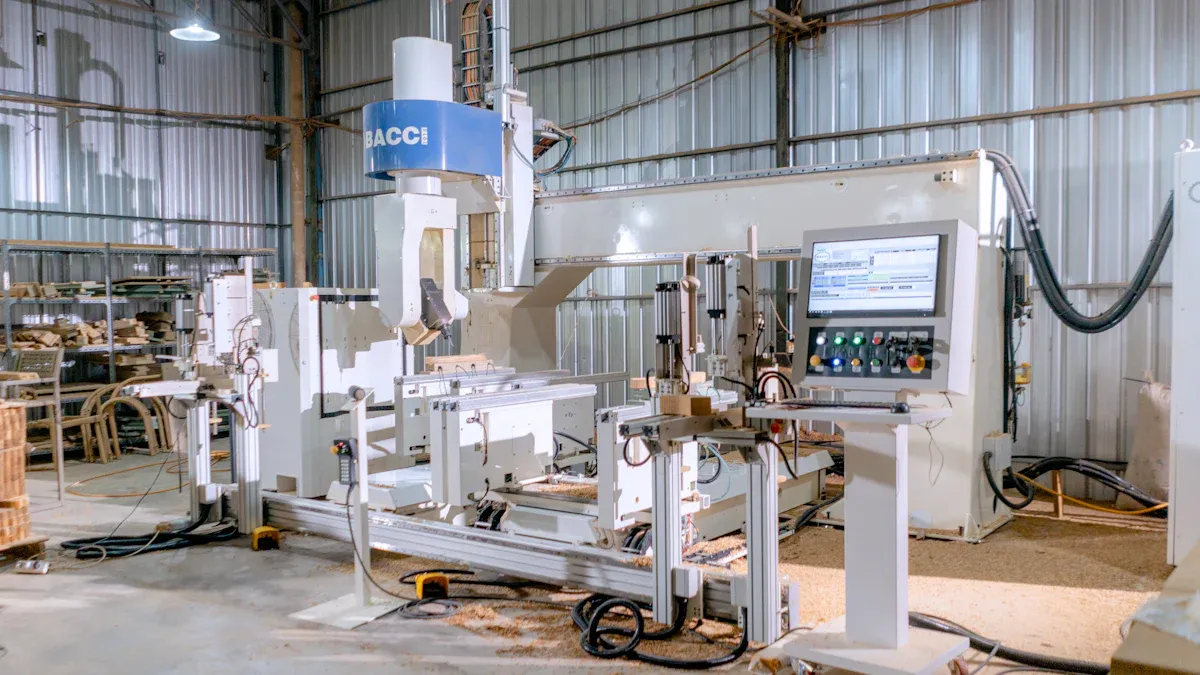
Að fjárfesta í5-ása CNC vinnslumiðstöðbýður upp á verulega fjárhagslega ávöxtun. Framleiðendur sjá oft hraða ávöxtun fjárfestingar (ROI). Einn viðskiptavinur náði arðsemi fjárfestingar á aðeins þremur mánuðum. Þetta var mögulegt með því að nota 5-ása uppsetningu til að skera 16 hluti úr ryðfríu stáli á innan við 45 mínútum í hverri lotu. Þessi skilvirkni gerði þeim kleift að framleiða3200 hlutar á sólarhringSlík hröð endurgreiðslutímabil eru algeng fyrir 5-ása vinnslu. Fyrirtæki geta reiknað út endurgreiðslutímabilið fyrir almenna fjárfestingu í CNC vél. Þau deila heildarfjárfestingunni (þar með talið kaup, uppsetningu, verkfærum og þjálfun) með árlegum nettóávinningi. Þessi nettóávinningur kemur frá minni úrgangi, aukinni afkastagetu, lægri launakostnaði eða nýjum störfum. Til dæmis sýnir 250.000 dollara fjárfesting sem skilar 100.000 dollara í árlegum nettóávinningi2,5 ára endurgreiðslutími.
Straumlínulagað vinnuflæði og styttri afhendingartími
Fimmása CNC-tækni hagræðir framleiðsluferlum verulega og styttir afhendingartíma. Þetta er fyrst og fremst gert með einni uppsetningaraðgerð. Þetta útilokar þörfina fyrir að endurstilla hluti margoft. Innleiðing á fimmása CNC-vinnslu getur leitt til styttingar á afhendingartíma.40% til 60%fyrir flókna íhluti. Þetta er vegna þess að flestar aðgerðir klárast í einni uppsetningu, sem styttir hringrásartíma verulega. Til dæmis getur 5-ása CNC með RTCP (Rotary Tool Center Point) stytt mótvinnslutíma um40-60%Þessi minnkun kemur til vegna þess að uppsetningarferli er ekki lengur nauðsynlegt, aðgangur að verkfærum er bættur og yfirborðsgæði eru bætt. Hefðbundið 8 tíma ferli getur orðið 4 tíma ferli, sem gerir það 50% hraðara.
Að lágmarka efnisúrgang og úrgangshlutfall
Fimmása vinnsla gegnir lykilhlutverki í að lágmarka efnissóun og úrgang. Hæfni hennar til að vinna flóknar rúmfræðir í einni uppsetningu dregur úr hættu á villum. Í hvert skipti sem hlutur er endurfestur með hefðbundnum aðferðum skapar það möguleika á rangri stillingu og skemmdum. Fimmása vélar útrýma þessum mörgu uppsetningum. Þetta tryggir samræmda staðsetningu hluta og dregur úr líkum á kostnaðarsömum mistökum. Aukin nákvæmni og framúrskarandi yfirborðsáferð þýða einnig að færri hlutar þurfa endurvinnslu eða höfnun. Þetta þýðir beint minni efnissóun. Framleiðendur spara í hráefniskostnaði og förgunarkostnaði.
Að hámarka nýtingu vinnuafls
Fimmása CNC-tækni hámarkar verulega nýtingu vinnuafls í framleiðsluferlum. Hún gjörbyltir því hvernig fyrirtæki ráða hæft starfsfólk sitt. Hefðbundin fjölstillingarferli krefjast mikillar handvirkrar íhlutunar. Rekstraraðilar eyða tíma í að endurstilla hluti og setja upp nýjar festingar. Fimmása vinnsla dregur verulega úr þessum vinnuaflsfreku verkefnum. Hún breytir oft ferli sem krefst...fimm uppsetningar á móti aðeins einniÞessi „kláraða í einu“ aðferð sparar mikinn tíma og peninga. Hún bætir einnig gæði hluta með því að lágmarka meðhöndlun.
Útrýming aukauppsetninga dregur einnig úr þörfinni fyrir flóknar eða sérstakar festingar. Þetta þýðir minni undirbúningstíma fyrir festingar. Það minnkar einnig eftirspurn eftir viðbótarvélum eða starfsfólki sem sérhæfir sig í stjórnun festinga. Einn vélvirki getur nú haft umsjón með vél með lágmarks íhlutun. Þetta gerir einum hæfum einstaklingi kleift að stjórna mörgum vélum samtímis. Þessi möguleiki leiðir beint til lægri launakostnaðar á hvern framleiddan hlut.
Fimmása tækni gerir kleift að vinna allar hliðar hlutar í einni uppsetningu. Þetta flýtir fyrir framleiðslu og lágmarkar villur. Þetta býður upp á mikla andstæðu við fjöluppsetningarferli á þriggjaása vélum. Straumlínulagað vinnuflæði frelsar hæft starfsfólk. Þessir starfsmenn geta síðan einbeitt sér að verðmætari verkefnum eins og forritun, gæðaeftirliti eða ferlumbótum. Þessi stefnumótandi breyting eykur heildarframleiðni og hámarkar arðsemi fjárfestingarinnar.CNC vinnslumiðstöð.
Framtíðarþróun í 5-ása CNC vinnslumiðstöðvatækni
Landslag 5-ása vinnslu er í stöðugri þróun. Framleiðendur taka í auknum mæli upp nýjustu tækni. Þessar framfarir lofa að endurskilgreina nákvæmni, skilvirkni og sjálfstæði í framleiðslu.
Samþætting gervigreindar og vélanáms
Gervigreind (AI) og vélanám (ML)eru að umbreyta starfsemi 5-ása CNC vinnslumiðstöðva.CAM hugbúnaður knúinn með gervigreindnotarvélanámslíkönÞessi líkön greina skynjaragögn, rúmfræði hluta og efniseiginleika. Þau stilla sjálfkrafa breytur til að hámarka skurðarárangur. Helstu eiginleikar eru meðal annarsaðlögunarnám, þar sem hver vinnsluaðgerð fínstillir líkanið. Sjálfvirkt val á breytum reiknar út hraða og fóðrun í rauntíma. Þetta kemur í veg fyrir titring í verkfærum eða óhóflegt slit. Til dæmis, ef skynjarar greina titring, getur CAM hugbúnaðurinn dregið úr fóðrunarhraða eða breytt brautarhornum til að slétta skurðinn. Gervigreind fínstillir einnig flókna hluti með djúpum vösum eða mörgum hornum. Hún notar aðferðir eins og trochoidal, helical eða hraðfræsingu með aðlögunarhæfni, knúnar áfram af rauntímagögnum.Fyrirbyggjandi viðhalder annar mikilvægur kostur. Gervigreindarreiknirit fylgjast með afköstum véla með því að greina gögn eins og titringsstig og hitabreytingar. Þetta skipuleggur fyrirbyggjandi viðhald og kemur í veg fyrir óvænta niðurtíma.
Sjálfvirkni og vélmenni í 5-ása vinnuflæði
Sjálfvirkni og vélmennieru að verða óaðskiljanlegur hluti af 5-ása vinnuflæði.Samvinnuvélmenni (cobots)eru hönnuð fyrir samstarf manna og vélmenna. Þau draga úr uppsetningarþörf og gera kleift að nota vélmenni sveigjanlega fyrir verkefni eins og hlutahleðslu og skoðun. Samstarfsmenn bregðast við skorti á vinnuafli með því að takast á við handvirk verkefni. Þetta frelsar hæfa vélvirkja til að takast á við flókin verkefni. Framleiðsla án venjulegra kerfa, sem eru fullkomlega sjálfvirk án afskipta manna, er einnig að aukast. Þetta byggir á háþróaðri verkfærastjórnun, vélmennaörmum og snjöllum skynjurum fyrir stöðuga gagnaendurgjöf. Sjálfvirk skoðunar- og gæðaeftirlitskerfi nota vélmenni með snertiskynjurum eða þrívíddar leysigeislaskönnum. Sum kerfi bjóða upp á leiðréttingarlykkjur í rauntíma til að aðlaga verkfærafrávik sjálfkrafa. Þetta leiðir til nærri núlls úrgangshlutfalls.
Ítarlegur hugbúnaður og hermunartól
Háþróaður hugbúnaður og hermunartól eru nauðsynleg til að hámarka 5-ása CNC forritun og notkun. Þessi verkfæri bjóða upp áeiginleikar til að koma í veg fyrir árekstraÞau draga úr hættu á árekstri milli verkfæris og vinnustykkis með samspilsgreiningu og háþróaðri gervigreind.Skilvirk verkfæraslóðagerðgerir kleift að búa til og fínstilla verkfæraslóðir auðveldlega fyrir nákvæma stjórn á hreyfingu verkfæra.Hermunargetavirkja forritun og villuleit í sýndarumhverfi fyrir framleiðslu.minnkar líkur á að farga dýrum hlutumÞað útilokar einnig þörfina fyrir umfangsmikla frumgerðasmíði.Stafrænir tvíburar, sýndar eftirlíkingar af efnislegum hlutum og vinnsluumhverfi, eru notaðar til hermunar og áætlanagerðar. Verkfræðingar líkja eftir skurðum, draga úr árekstri og betrumbæta verkfæraslóðir fyrir efnislega vinnslu. Þetta sparar tíma og dregur úr kostnaðarsömum villum.
Ráð til að hámarka nýtingu 5-ása véla
Að hámarka möguleika a5-ása vélkrefst stefnumótunar og framkvæmdar. Rétt forritun er grunnurinn. Verkfræðingar verða að nota háþróaðan CAM hugbúnað. Þessi hugbúnaður býr til skilvirkar verkfæraslóðir. Hann kemur einnig í veg fyrir árekstra. Hermunartól eru ómissandi. Þau gera kleift að prófa forrit sýndarlega. Þetta greinir hugsanleg vandamál áður en raunveruleg vinnsla fer fram. Þetta sparar mikinn tíma. Það kemur einnig í veg fyrir kostnaðarsöm mistök.
Val á verkfærum er annar mikilvægur þáttur. Rekstraraðilar ættu að velja hágæða verkfæri sem eru sértæk fyrir notkunina. Þessi verkfæri þola kröfur flókinna rúmfræðiforma. Þau viðhalda einnig nákvæmni. Regluleg skoðun og skipti á verkfærum eru mikilvæg. Þetta tryggir stöðuga gæði hluta. Það lengir einnig líftíma verkfæra. Íhugaðu að nota sérhæfða húðun. Þessar húðanir auka afköst og endingu verkfæra. Þær draga einnig úr sliti.
Árangursríkar aðferðir við vinnuhlutafestingu eru afar mikilvægar. Öruggar og stífar festingar lágmarka titring. Þær viðheldur einnig stöðugleika vinnustykkisins. Þetta er lykilatriði til að ná þröngum vikmörkum. Þær tryggja einnig framúrskarandi yfirborðsáferð. Fjárfesting í einingafestingarkerfum býður upp á sveigjanleika. Það dregur einnig úr uppsetningartíma fyrir fjölbreytta hluti. Lofttæmisfestingar eða vökvaklemmukerfi veita framúrskarandi stöðugleika fyrir ýmis efni. Þær bæta einnig aðgengi.
Reglulegt viðhald og kvörðun eru óumdeilanleg. Framleiðendur verða að fylgja ráðlögðum viðhaldsáætlunum vélarinnar. Þetta felur í sér smurningu, hreinsun og íhlutaeftirlit. Regluleg kvörðun allra ása tryggir nákvæmni staðsetningar. Þetta viðheldur nákvæmni vélarinnar til langs tíma. Vel viðhaldiðCNC vinnslumiðstöðvirkar sem best. Fyrirbyggjandi viðhald kemur í veg fyrir óvænta niðurtíma. Það lengir einnig heildarlíftíma vélarinnar.
Að lokum er símenntun rekstraraðila nauðsynleg. Fagmenn skilja getu vélarinnar. Þeir þekkja einnig takmarkanir hennar. Þeir geta leyst minniháttar vandamál. Þeir fínstilla einnig vinnslubreytur. Þessi þekking hefur bein áhrif á framleiðni og gæði hluta. Fjárfesting í þjálfun tryggir að rekstraraðilar geti nýtt sér háþróaða eiginleika vélarinnar til fulls. Þeir geta einnig aðlagað sig að nýrri tækni. Þetta símenntunarumhverfi stuðlar að nýsköpun. Það bætir einnig heildarhagkvæmni verkstæðisins.
Að velja rétta 5-ása CNC vinnslumiðstöð fyrir þarfir þínar
Að velja rétta 5-ása CNC vinnslumiðstöðinakrefst vandlegrar íhugunar á nokkrum lykilþáttum. Fyrirtæki verða að samræma getu véla við tilteknar framleiðsluþarfir. Þetta tryggir bestu mögulegu afköst og góða ávöxtun fjárfestingarinnar.
Mat á framleiðslumagni og flækjustigi hluta
Framleiðendur verða fyrst að meta framleiðslumagn sitt og flækjustig hluta. Þegar flækjustig hluta er metið eru mikilvægir þættir meðal annarsundirskurðir, flókin holrými, flókin horn og líffræðileg yfirborðÞessir eiginleikar krefjast oft vinnslu frá mörgum hliðum eða svæðum sem eru óaðgengileg með hefðbundinni lóðréttri spindlavinnslu. Fyrir framleiðslumagn gæti einingarverð fyrir 5-ása vél virst hærra. Hins vegar getur heildarkostnaðurinn fyrir flókin verk verið lægri. Þetta krefst þess að vega og meta fjölda hluta, kostnað við festingar og hugsanlegan kostnað vegna fjölverkavinnslu og úrgangs vegna villna. Í frumgerðasmíði með stuttum upplagi og mikilli flækjustigi bjóða upp á einfaldar, fínstilltar uppsetningar og styttri framleiðslutími verulegan ávinning. Þessir ávinningar vega oft þyngra en upphafleg fjárfesting í 5-ása vél.
Mat á stífleika vélarinnar og afli snúnings
Stífleiki vélarinnar og snúningsafleru mikilvæg fyrir nákvæma 5-ása vinnslu. Traustir vélargrindir standast titring og sveigjur. Þetta er nauðsynlegt til að ná nákvæmni. Hraðari spindlar auka skurðarhagkvæmni. Þetta á sérstaklega við þegar unnið er með krefjandi efni eins og títan eða hertu stáli. Vélar með trunnion-stíl bjóða upp á yfirburða stífleika og nákvæmni, sérstaklega fyrir þunga og flókna hluti. Til dæmis býður EXERON HSC MP9 5-ása Ultra High-Precision vinnslumiðstöðin upp á ákveðna spindlaaflsmat: S1/S6–40%10 kW/13,5 kW fyrir HSK-E40 og 24,8 kW/33 kW fyrir HSK-E50Haas UMC-750, með hönnun í stíl við hjól, býður upp á einstakan stífleika fyrir frumgerðasmíði í bílum. Okuma MU-5000V skilar óviðjafnanlegri nákvæmni fyrir kóbalt-króm ígræðslur, og skarar fram úr í hitastýringu og snúningshraða fyrir efni sem eru hönnuð fyrir flug- og geimferðir. DMG MORI DMU 50, sem er nett en samt stíf fræsvél, býður upp á framúrskarandi hitastöðugleika fyrir flókna íhluti í geimferðum.
Að taka tillit til stjórnkerfa og samhæfni hugbúnaðar
Stýrikerfi og hugbúnaðarsamhæfni hafa mikil áhrif á afköst 5-ása véla. Það er afar mikilvægt að tryggja hugbúnaðarsamhæfni.Fusion360býður upp á notendavænt viðmót og alhliða verkfærasett. DeskProto býður upp á hagkvæma lausn fyrir fjölása fræsingu. Hurco WinMax Control er þekkt fyrir öfluga eiginleika og auðvelda notkun. Autodesk Powermill sérhæfir sig í nákvæmri vinnslu með háþróaðri verkfæraleiðaraðferðum. Fyrir stýrikerfi, íhugaðu uppfærslur eða skipti til að auka getu. Vinsælir valkostir eru meðal annars DeskProto fyrir 4- og 5-ása fræsingu. Að skipta út Mach3 eftirlíkingu fyrir Hurco WinMax getur einfaldað flókin verkefni. Til að velja rétta CNC stýrikerfið,meta kröfur véla, rannsaka ýmsar gerðir og íhuga nauðsynlega eiginleikaAfköst reiknirits CNC kerfisins, útfærsla fimmása tenginga og hagræðingargeta eru lykilatriði.SIEMENS SINUMERIK ONEHentar fyrir nákvæma yfirborðsvinnslu í geimferðum. HEIDENHAIN TNC 640 er framúrskarandi í forritum sem krefjast hraðrar vinnslu, eins og mótasmíði.
Mikilvægi þjónustu og þjálfunar eftir sölu
Skilvirk eftirsöluþjónusta og ítarleg þjálfun eru lykilatriði til að hámarka fjárfestingu í 5-ása CNC vinnslumiðstöð. Þessir þættir tryggja samfelldan rekstur og bestu mögulegu afköst. Framleiðendur treysta á öflug stuðningskerfi til að viðhalda framleiðni. Mikilvægir þættir skilvirkrar eftirsöluþjónustu eru meðal annars hraður viðbragðstími við tæknilegum vandamálum og áreiðanlegt framboð á varahlutum. Mörg leiðandi vörumerki, svo semMazak og DMG MORI, bjóða upp á fjargreiningar og stuðning allan sólarhringinn. Þessi sterka eftirsöluþjónusta eykur langtímavirði vélarinnar. Hún lágmarkar niðurtíma og heldur framleiðsluáætlunum á réttri leið.
Þjálfun fyrir rekstraraðila er jafn mikilvæg. Fimmása vélar fela í sér samfellda skurð ogForritunarvillur geta leitt til mikillar efnissóunarFagleg þjónusta eftir sölu felur oft í sér ítarlega þjálfun. Þessi þjálfun veitir rekstraraðilum nauðsynlega færni til að forrita, stjórna og leysa úr þessum háþróuðu vélum á skilvirkan hátt. Vel þjálfað starfsfólk getur nýtt sér getu vélarinnar til fulls. Það dregur úr villum og hámarkar vinnsluferli. Þessi sérþekking stuðlar beint að hágæða hlutum og aukinni skilvirkni. Fjárfesting í bæði öflugum stuðningi og ítarlegri þjálfun tryggir að vélin starfi sem best allan líftíma hennar.
Tækni í fimmása CNC vinnslustöðvum gegnir ómissandi hlutverki í að ná nákvæmni í nútíma framleiðslu. Fjárfesting í fyrsta flokks gerðum býður upp á verulegan stefnumótandi kost. Þessar háþróuðu vélar gera fyrirtækjum kleift að framleiða flókna hluti með yfirburða nákvæmni og skilvirkni. Þær tryggja einnig framtíðargetu framleiðslu. Þetta tryggir að fyrirtæki séu samkeppnishæf og nýstárleg í ört vaxandi iðnaðarumhverfi.
Algengar spurningar
Hvað er 5-ása CNC vinnsla?
5-ása CNC vinnslafærir skurðarverkfæri eftir fimm mismunandi ásum samtímis. Þetta gerir vélinni kleift að nálgast vinnustykki úr hvaða átt sem er. Hún býr til flóknar rúmfræði og flókna eiginleika í einni uppsetningu. Þessi tækni eykur framleiðslugetu verulega.
Hvernig bætir 5-ása vinnsla nákvæmni hluta?
5-ása vélar bæta nákvæmni með því að lágmarka uppsetningar. Þær fræsa margar hliðar hlutar án þess að þurfa að endurfesta. Þetta dregur úr uppsöfnuðum villum. Besta verkfærastefnan viðheldur einnig stöðugum skurðarskilyrðum. Þetta leiðir til betri yfirborðsáferðar og þrengri vikmörk.
Hvaða atvinnugreinar njóta mest góðs af 5-ása CNC tækni?
Margar atvinnugreinar njóta góðs af 5-ása CNC tækni. Flug-, læknisfræði- og bílaiðnaðurinn njóta góðs af þessu. Þar framleiða þeir flókna íhluti eins og túrbínublöð, læknisfræðileg ígræðslur og vélarhluti. Móta- og steypuframleiðsla byggir einnig mjög á þessari nákvæmni.
Er hagkvæmt að fjárfesta í 5-ása CNC vél?
Já, það er oft hagkvæmt að fjárfesta í 5-ása CNC vél. Það dregur úr uppsetningartíma og vinnukostnaði. Það lágmarkar einnig efnissóun og endurvinnslu. Þessi skilvirkni leiðir til hraðrar ávöxtunar fjárfestingarinnar. Tæknin gerir einnig kleift að framleiða verðmætari og flóknari hluti.
Birtingartími: 29. des. 2025