


A CNC beygjumiðstöðer háþróuð vél. Hún notar tölvustýringu til að móta vinnustykki nákvæmlega. Hún snýr þeim á móti skurðarverkfæri. Þessi vél sjálfvirknivæðir beygjuferlið. Hún gerir kleift að ná mikilli nákvæmni.Nákvæmni rennibekkvélarog endurtekningarhæfni í framleiðslu. Alþjóðlegur markaður fyrir CNC beygjumiðstöðvar var metinn á9,8 milljarðar Bandaríkjadala árið 2024Þetta undirstrikar mikilvæga samþættingu sjálfvirkni í ýmsum atvinnugreinum. Áætlaður árlegur vöxtur á heimsvísu fyrir CNC vinnslu- og beygjumiðstöðvar er3,8% frá 2025 til 2035Þessi vöxtur sýnir fram á aukna notkun þessara véla.Sjálfvirk CNC rennibekkurbýður upp á framúrskarandiVerð- og afkastahlutfall CNC beygjustöðvarfyrir margar aðgerðir.Birgjar iðnaðar CNC rennibekka í Kínaleggja verulegan þátt í þessum markaði.
Lykilatriði
- CNC beygjustöðvar eru háþróaðar vélar. Þær nota tölvur til aðmóta efni nákvæmlegaÞetta framleiðir hluta með mikilli nákvæmni.
- Þessar vélar virka miklu betur en gamlar handrennibekkir. Þær spara tíma og peninga. Þær gera líka færri mistök.
- CNC-beygjumiðstöðvar hafa mikilvæga hluta. Þar á meðal eru hausinn, spennhylkið og verkfæraturnar. CNC-stýringin er heilinn í vélinni.
- Ferlið hefst með stafrænni hönnun. Síðan notar vélin sérstaka kóða til að skera efnið. Hún býr til nákvæmlega þann hluta sem þarf.
- CNC beygjustöðvar bjóða upp á marga kosti. Þær framleiða hluti mjög nákvæmlega. Þær framleiða einnig marga hluti hratt og samræmt.
Hvað er CNC beygjumiðstöð?
Skilgreining
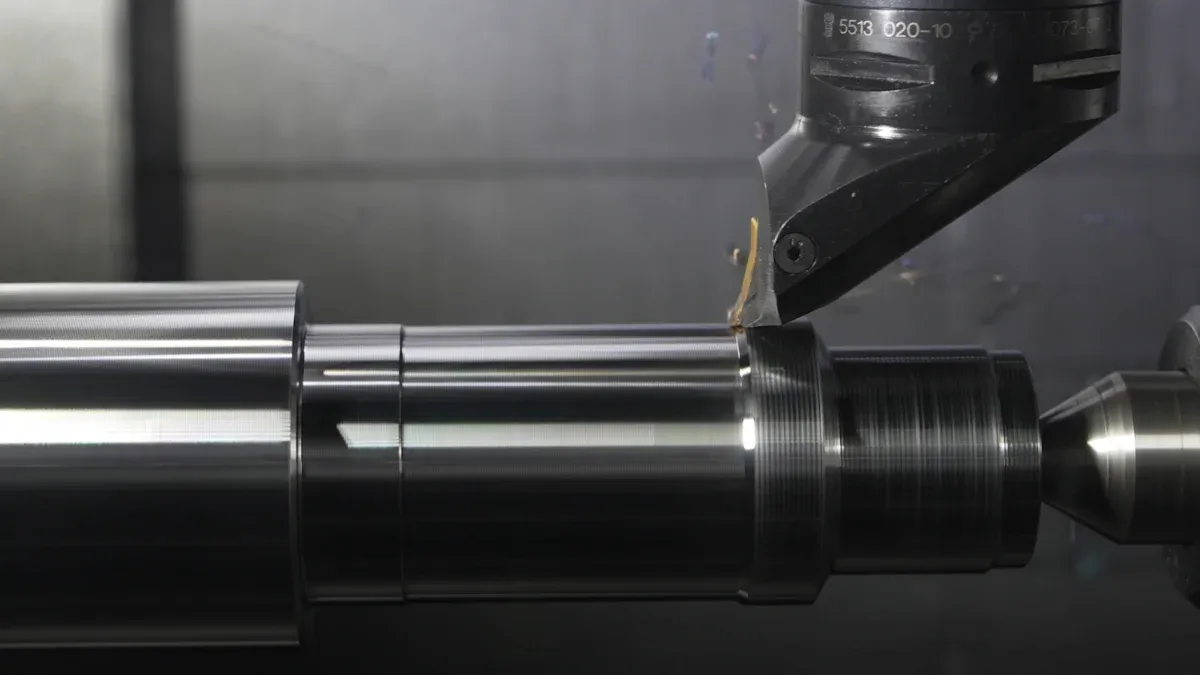
CNC beygjumiðstöð táknar háþróaða vél. CNC stendur fyrirTölvustýringÞessar sjálfvirku vélar fylgja fyrirfram forrituðum leiðbeiningum til að móta efni í lokahluta. Þær starfa eftir mörgum ásum, venjulega þremur eða fleiri, til að skera, bora eða móta efni með ótrúlegri nákvæmni með frádráttarframleiðslu.CNC-tímabilið hófst seint á áttunda áratugnummeð aukinni notkun örgjörva. Þessi framþróun kom í stað eldri aðferða eins og gataðra korta og segulbanda. Þótt grunnreglan um sjálfvirka verkfærastýringu væri enn til staðar, gátu CNC vélar sent nákvæmari dulkóðaðar leiðbeiningar frá örgjörva til stýringar vinnslutækja. Þessi þróun leiddi til þess að CNC kom algjörlega í stað tölulegra stýringa og festi sig fljótt í sessi í vélaiðnaðinum. Vélræn vinnsla varð ein af fyrstu hagnýtu notkunum tölvutækni.
Grunnurinn aðCNC vinnsla felur í sérað breyta stafrænum hönnunum í nákvæmar efnislegar vörur með sjálfvirkri stjórnun. Þetta ferli byggir áþrír meginþættir:
- TölvukerfiðÞað túlkar CAD líkön og umbreytir þeim í G-kóða. Þessi kóði stýrir hreyfingum, hraða, dýpt og leið vélarinnar. Kerfið reiknar stöðugt út og aðlagar breytingar.
- VélaverkfæriðÞessi vélbúnaður vinnur líkamlega með efni. Dæmi um slíkt eru rennibekkir, fræsarar, fræsarar og kvörn. Hver vél er hönnuð fyrir ákveðnar aðgerðir.
- SkurðartóliðÞað gegnir lykilhlutverki í mótun efnisins. Þetta getur verið bor, fræsari, fræsari eða slípihjól. Framleiðendur velja verkfærið út frá efniseiginleikum, æskilegri áferð og flækjustigi rúmfræðinnar.
Sérhver CNC uppsetning inniheldur vél, spindil, ása (X, Y, Z) og stjórnborð. Hugbúnaður og forritun eru lykilatriði. CAD hugbúnaður býr til hönnunina og CAM hugbúnaður breytir þessum hönnunum í véllæsanlegan G-kóða fyrir hreyfingu og hraða og M-kóða fyrir hjálparaðgerðir. Ýmis skurðarverkfæri og verkfærahaldarar eru einnig nauðsynleg.
Lykilatriði
CNC beygjustöðvar búa yfir sérstökum eiginleikum sem gera þær ómetanlegar í nútíma framleiðslu. Þær búa til nákvæmar sívalningslaga og flóknar rúmfræðir. Þessar vélar vinna með fjölbreytt efni, þar á meðal ryðfríu stáli, ofurblöndum, keramik og verkfræðilegu plasti. Þær ná árangriöfgafull þolmörk, stundum niður í míkrómetra. Þessi möguleiki tryggir mikla nákvæmni og samræmi í mörgum framleiðslulotum.
CNC beygjumiðstöð býður upp á sveigjanleika í að takast á við fjölbreytt verkefni. Hún tekst á við allt frá einföldum hlutum til flókinna rúmfræði, og frá frumgerðum til framleiðslu í miklu magni. Forritunarhæfni hennar og notkun CAD skráa gerir kleift að smíða frumgerðir hratt. Sjálfvirkni og fjölása möguleikar gera hana hentuga fyrir framleiðslu í miklu magni. Þessar vélar bjóða einnig upp á sveigjanleika og sjálfvirkni með eiginleikum eins og sjálfvirkum verkfæraskiptum og vélmennum. Þær framleiða framúrskarandi yfirborðsgæði og auka öryggi vegna sjálfvirkni, sem lágmarkar mannlega þátttöku og villur.
Kjarnaþættir stuðla að þessum eiginleikum:
- HöfuðstöngÞað hýsir spindilinn, sem veitir tog fyrir snúning vinnustykkisins og gerir nákvæma vinnslu mögulega.
- HalastokkurÞessi íhlutur styður gagnstæðan enda vinnustykkisins. Það er mikilvægt fyrir lengri eða óstöðuga hluti til að tryggja yfirborðsáferð og stöðugleika.
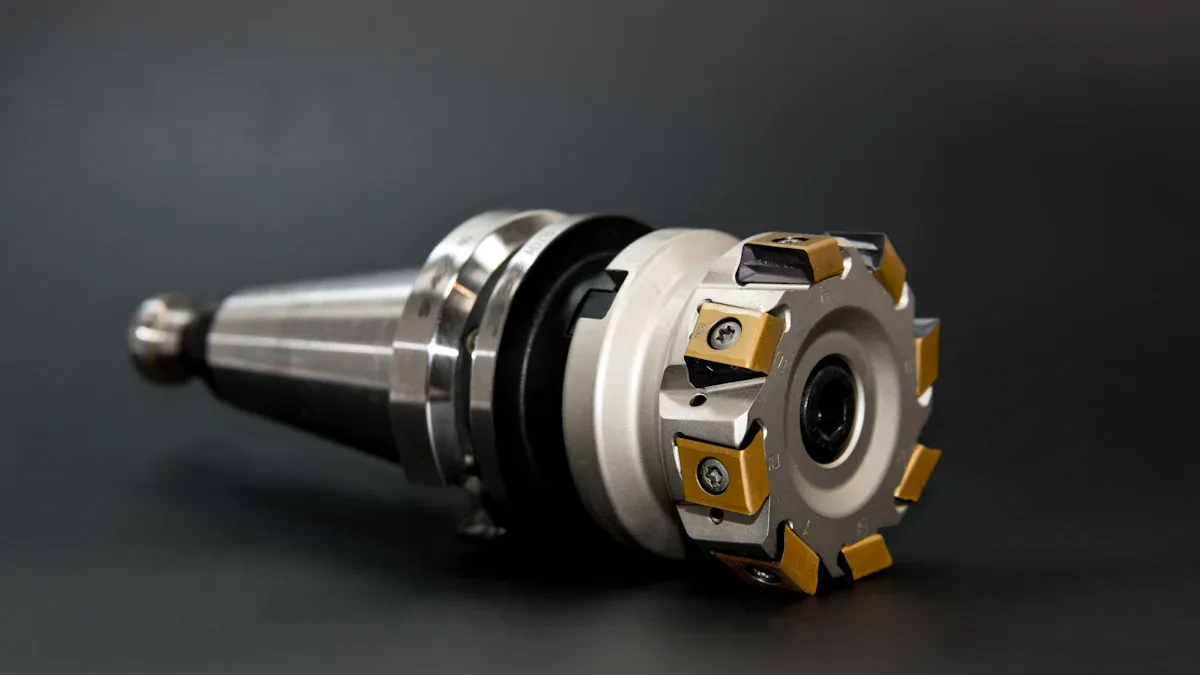
- VerkfæraturnÞað geymir skurðarverkfæri. Ítarlegri miðstöðvar eru með mörgum turnum fyrir skilvirkni og styttri afhendingartíma.
- ChuckÞetta tæki festir vinnustykkið fyrir nákvæma vinnslu. Tegundir eins og þriggja kjálka eða spennhylki eru valdar út frá sérstökum þörfum.
- Vagn og þversleðiVagninn hreyfist langsum. Hann hýsir þversleðann sem tryggir hliðarhreyfingu fyrir flóknar skurðarleiðir.
- StjórnborðÞetta er notendaviðmót fyrir forritun og stjórnun vélarinnar. Það inniheldur háþróaðan hugbúnað fyrir flóknar rúmfræðir og verkefni með mikilli nákvæmni.
Framleiðendur nota aðallegatvær gerðir af CNC beygjumiðstöðvum: lárétt og lóðrétt.Láréttar vélar eru algengastarÞær líkjast dæmigerðum bekk- eða vélrennibekkjum með snúningssnúningi í öðrum endanum og afturstokki í hinum til að styðja lengri vinnustykki. Lóðréttar vélar, oft kallaðar lóðréttar turretrennibekkir (e. Vertical Turret Lathes (VTL) eða lóðréttar borvélar (e. Vertical Boring Mills (VBM), hafa mun meiri beygjugetu en henta fyrir styttri hluti. Öfug lóðrétt beygjumiðstöðvar eru einnig til.
Munurinn á handvirkum rennibekkjum
CNC-beygjustöðvar bjóða upp á verulega rekstrarkosti umfram hefðbundnar handrennibekkir. Þær ná yfirburða nákvæmni og halda frávikum allt að ±0,001 mm (ISO staðlar, 2022) með 99,8% endurtekningarnákvæmni (NIST gögn, 2023). Þetta er mun betri en handrennibekkir, sem hafa venjulega ±0,02 mm frávik. Þessi nákvæmni leiðir til 4,5 sinnum meiri munar á samræmi hluta fyrir handrennibekki í stórum framleiðslum. CNC vélar ná einnig næstum tveimur þriðju minnkun á úrgangsefni. Þó að handrennibekkir geti náð um 0,01 mm nákvæmni fyrir frumgerðir og litlar keyrslur, er uppsetningartími þeirra um það bil 38% lengri (Tooling U-SME gögn). Aðeins 9% vottaðra framleiðenda treysta á handrennibeygju til að auka framleiðslu vegna vandamála með samræmi og magn.
Helstu munur á rekstrarhagkvæmni er meðal annars:
- Sjálfvirkni og niðurtímiCNC-beygjustöðvar nota vélræna meðhöndlun hluta og sjálfvirka verkfæraskipti. Þetta dregur úr niðurtíma um 40% til 60% samanborið við handvirka rennibekki. Fjölásavirkni gerir kleift að beygja, fræsa og bora samtímis, sem útrýmir þörfinni á að færa til.
- Ítarlegir reikniritNýrri CNC gerðir innihalda árekstrargreiningu byggða á gervigreind og snjalla skurðaralgríma. Þessar nýjungar stytta heildarvinnsluferla um 22% til 35%.
- Kröfur um vinnuaflCNC-vinnslustöðvar lækka beinan launakostnað um 58%. Þetta gerir einum starfsmanni kleift að hafa umsjón með þremur til fimm vélum. Handvirkar rennibekkir, hins vegar, þurfa sérhæfða rekstraraðila fyrir grunnverkefni. Þetta stuðlar að 34 sentum af hverjum framleiðsludollara sem varið er í vinnuafl þegar sjálfvirkni er ekki til staðar.
Eftirfarandi tafla sýnir fram á helstu muninn:
| Færibreyta | CNC beygjumiðstöð | Hefðbundinn rennibekkur |
|---|---|---|
| Meðaluppsetningartími | 15-45 mínútur | 2-4 klukkustundir |
| Forstilling verkfæra | Sjálfvirkt | Handbók |
| Villutíðni (fyrsti hluti) | ±0,005 mm | ±0,03 mm |
| Skiptitíðni | 2x/dag | 5x/dag |
| Rekstrarhagkvæmni (mikið magn) | >85% | Lægri (28% lengri vinnsla fyrir lotur >50 einingar) |
| Bein lækkun vinnukostnaðar | ~58% | Ekki til |
| Minnkun niðurtíma | 40-60% | Ekki til |
| Stytting á vinnsluferli | 22-35% | Ekki til |
| Endurtekningarhæfni | 99,8% | Lægri (4,5 sinnum meiri breytileiki) |
| Minnkun úrgangsefna | ~66% | Ekki til |
Kjarnaþættir CNC beygjustöðvar
Vélarúm og höfuðstöng
Vélarúmið myndargrunnbyggingá CNC beygjumiðstöð. Hún veitir grunninn og styður alla aðra íhluti. Framleiðendur smíða venjulega vélarrúm úrsteypujárn eða stálÞetta efnisval tryggir hámarksstöðugleika og stífleika meðan á notkun stendur.Steypujárn býður upp á aukna endingu og styrkSumar háþróaðar CNC beygjustöðvar eru meðtvöfaldur veggur kassalaga uppbygging með sandi innsigluðum að innanÞessi hönnun bætir titringsupptöku verulega. Hún stuðlar að aukinni stöðugleika við skurð og eykur kraftmikinn stífleika beðsins. Höfuðstokkurinn er staðsettur í öðrum enda beðsins. Þar er aðalsnældan, sem snýr vinnustykkinu, staðsett. Höfuðstokkurinn inniheldur einnig mótorinn og gírana sem knýja snælduna.
Chuck og Halastokkur
Spennuspennan er mikilvægur þáttur sem heldur vinnustykkinu örugglega. Hún festist við spindil í hausfestingunni.Til eru ýmsar gerðir af spennum, hver hentar fyrir ákveðin verkefni:
- Þriggja kjálka rafmagnsspennurÞetta er algengt til að grípa kringlóttar eða sexhyrndar vinnustykki. Þau veita jafnvægi í klemmufestingu fyrir samræmda rúmfræði.
- Fjögurra kjálka rafmagnsspennurÞessir spennarar bjóða upp á sjálfstæða kjálkastillingu. Þeir leyfa nákvæma miðjusetningu á óreglulega lagaðri eða ósamhverfum vinnustykkjum.
- HylkispenniÞessir nota fjaðurhlaðnar ermar til að grípa vinnustykki með litlum þvermál með mikilli nákvæmni. Þeir eru tilvaldir fyrir þröng vikmörk.
- VökvakerfisspennarÞessar nota vökvaþrýsting fyrir hraða og örugga klemmu og mikinn gripkraft. Þær henta fyrir þungar og hraðar vinnslur.
- Loftknúnir kraftklemmarÞessir klemmuspennarar, sem virka með þrýstilofti, bjóða upp á hraða klemmu. Þeir henta fyrir hraðvirkar breytingar á vinnustykkjum og mikla framleiðsluhraða.
Afturstokkurinn er staðsettur á gagnstæðum enda snúningsbekksins miðað við hausstokkinn. Hann veitir stuðning fyrir lengri vinnustykki. Þessi stuðningur kemur í veg fyrir sveigju og tryggir stöðugleika við vinnslu.
Turn og skurðarverkfæri
Turninn er fjölstöðva verkfærahaldari. Hann færir sig eða snýst til að færa mismunandi skurðarverkfæri á sinn stað. Þetta gerir CNC beygjumiðstöðinni kleift að framkvæma ýmsar aðgerðir án þess að þurfa að skipta um verkfæri handvirkt. Turnarnir geta geymt mörg verkfæri, svo sem beygjuverkfæri, borstangir, borvélar og þráðverkfæri. Forrit vélarinnar ræður hvaða verkfæri turninn velur og hvenær. Þessi sjálfvirka verkfæraskiptamöguleiki eykur verulega skilvirkni og styttir hringrásartíma.
CNC stjórnandi og mótorar
CNC stýringin virkar sem heilinn í öllu kerfinu. Hún stýrir hverri hreyfingu og aðgerð innan vélarinnar.CNC stjórnborðbýður upp á hóp stýringa. Rekstraraðilar nota þessar stýringar til að keyra, geyma og breyta skipunum hlutaforrita og öðrum hnitunarupplýsingum. Þetta gerir forritum kleift að keyra í minnisham án stöðugrar íhlutunar rekstraraðila. Vélastýrieiningin (MCU) er öflug tölva. Hún stýrir og rekur CNC vélina og samanstendur af stjórnborði vélarinnar og stjórnborði.
Stýringin framkvæmir nokkur mikilvæg verkefni.túlkar G-kóðaog umbreytir því í nákvæmar vélrænar aðgerðir. Það þýðir G-kóða í vélskipanir, þar á meðal að stjórna hreyfingarleiðum, hraða og fóðrunarhraða skurðartækja. Þetta tryggir að vélin fylgi nákvæmum hönnunarforskriftum. Stýringin fylgist einnig með vinnsluferlinu. Þetta tryggir nákvæmni og skilvirkni í allri aðgerðinni. Ennfremur meðhöndlar hún flóknar leiðbeiningar og styður aðgerðir á mörgum ásum. Þessi möguleiki gerir kleift að vinna flókna hluti.
Mótorar fá þessar nákvæmu skipanir frá stjórntækinu. Þeir framkvæma líkamlegar hreyfingar ása vélarinnar og spindilsins. Flestar CNC beygjustöðvar nota servómótora. Servómótorar bjóða upp á mikla nákvæmni og endurgjöf. Þeir senda stöðugt staðsetningu sína til stjórntækisins. Þetta lokaða hringrásarkerfi tryggir mikla nákvæmni. Skrefmótorar eru annar valkostur, sem oft er að finna í minni eða minna krefjandi forritum. Þeir hreyfast í stakkbundnum skrefum. Samræmd aðgerð stjórntækisins og þessara öflugu mótora gerir vélinni kleift að framkvæma flóknar skurðir með ótrúlegum hraða og nákvæmni.
Hvernig CNC beygjumiðstöð virkar: Skref fyrir skref
Hönnun og forritun
Ferðalag vinnustykkis í gegnum CNC-beygjumiðstöð hefst löngu áður en það nær vélinni. Verkfræðingar búa fyrst til nákvæma stafræna líkan af viðkomandi hluta. Þeir nota tölvustýrða hönnunarhugbúnað (CAD) fyrir þetta mikilvæga upphafsskref. Þessi hugbúnaður gerir kleift að skilgreina og sjá íhlutinn nákvæmlega í rúmfræðilegri mynd. Þegar hönnuninni er lokið færist stafræna líkanið yfir í tölvustýrða framleiðsluhugbúnað (CAM). Þessi sérhæfði hugbúnaður þýðir CAD-hönnunina í röð leiðbeininga sem CNC-vélin skilur.
Þetta þýðingarferli býr til það sem verkfræðingar kalla G-kóða og M-kóða. Þetta eru grundvallarforritunarmálin sem stýra CNC-vélum, þar á meðal beygjumiðstöðvum. G-kóði, einnig þekktur sem RS-274D, ræður aðallega hreyfingum vélarinnar. Hann segir vélinni hvar hún á að byrja, hvernig hún á að færa skurðarverkfærið og hvenær hún á að hætta. M-kóði, hins vegar, sér um hjálparskipanir. Þessar skipanir stjórna ógeómetrískum föllum. Dæmi eru að stöðva forritið, virkja kælikerfi og slökkva á vélinni. Kevin Finan, kennari við Atlantic Technical College og Technical High School, leggur áherslu á mikilvægi þessara kóða. Hann segir að skilningur á G-kóða og M-kóða sé grundvallaratriði til að skilja vélforritun í CNC-framleiðslu í dag. Nemendur læra CNC-vinnslu með G-kóða og M-kóða eftir að hafa náð tökum á handvirkri vinnslu, og undirstrikar staðlaða notkun þeirra í greininni.
Uppsetning og verkfæri
Eftir forritun þarf vélin vandlega undirbúning. Þetta stig felur í sér að festa hráefnið, sem kallast vinnustykkið, og undirbúa skurðarverkfærin. Starfsmenn festa beygjufestingar við nef eða framhlið vélarinnar. Þessar festingar halda vinnustykkinu örugglega á meðan beygjuferlinu stendur. Fyrir ákveðna flókna rennibekkishluta gæti mótvægi verið nauðsynlegt til að vega upp á móti ójöfnum. Þetta tryggir nákvæmni og stöðugleika í allri aðgerðinni.
Rétt uppsetning og stilling á festingum er lykilatriði fyrir nákvæma vinnsluÞeir tryggja stöðuga framleiðslugæði og lágmarka villur og endurvinnslu. Með því að hámarka klemmu- og haldtækni stöðugast vinnustykkið. Þetta kemur í veg fyrir hreyfingu, bætir nákvæmni og yfirborðsáferð og varðveitir heilleika vinnustykkisins, sérstaklega fyrir viðkvæma eða flókna hluti. Rekstraraðilar hanna festingar fyrir aðra hönd þegar mögulegt er. Þetta gerir þeim kleift að stöðuga hluti með hinni hendinni. Þeir stefna einnig að hönnun sem krefst ekki mannlegrar íhlutunar til að halda hlutum við aukaaðgerðir. Einfölduð hönnun með lágmarks skrefum dregur úr lotutíma og endurteknum aðgerðum. Að velja rúmfræði sem varpar ljósi á rangstillingargalla hjálpar til við að draga úr vinnuslysum. Ennfremur velja rekstraraðilar vandlega efni fyrir festingar. Fyrir fjölhluta verkfæri er mælt með endingargóðum efnum eins og hertu stáli. Valkostir eins og plast og tré geta hentað öðrum notkunarmöguleikum.
Næst velja rekstraraðilar viðeigandi skurðarverkfæri fyrir tilteknar aðgerðir. Þeir hlaða þessum verkfærum í turn vélarinnar. Turninn er fjölstöðva verkfærahaldari. Hann vísir sér til að færa mismunandi skurðarverkfæri í stöðu eftir þörfum. Þessi sjálfvirka verkfæraskipti eykur skilvirkni verulega.
Hleðsla og notkun forrits
Þegar vinnustykkið er fest og verkfærin hlaðin, hleður rekstraraðilinn G-kóðanum og M-kóðanum sem myndaður var inn í CNC-stýringu vélarinnar. Stýringin framkvæmir síðan upphafsathuganir til að tryggja að allar færibreytur séu réttar og vélin sé tilbúin. Þegar búið er að staðfesta það,Rekstraraðili hefst handa við vinnsluferlið.
CNC stýringin tekur við og túlkar forritið línu fyrir línu. Hún sendir nákvæmar skipanir til mótoranna í vélinni. Þessir mótorar knýja spindilinn og snúa vinnustykkinu á tilgreindum hraða. Þeir færa einnig skurðarverkfærin eftir forrituðum brautum. Skurðverkfærið grípur inn í snúningsvinnustykkið og fjarlægir efni smám saman til að ná fram æskilegri lögun og vídd. Í þessu ferli fylgist stýringin stöðugt með ýmsum breytum. Hún kannar staðsetningu verkfærisins, skurðhraða og fóðrunarhraða. Þessi rauntímavöktun tryggir að vélin viðhaldi mikilli nákvæmni og skilvirkni allan tímann. Reglulegt eftirlit hjálpar til við að viðhalda mikilli nákvæmni. Það auðveldar skjót uppgötvun og leiðréttingu villna. Þetta kemur í veg fyrir galla, tryggir stöðuga vörugæði og aukna framleiðni. Innleiðing öryggisráðstafana verndar rekstraraðila og búnað. Það lágmarkar niðurtíma og lengir líftíma festinga og véla.
Fjarlæging og eftirlit með efni
Þegar CNC-beygjumiðstöðin virkar grípur skurðarverkfærið til snúningsvinnustykkisins. Þessi aðgerð fjarlægir efni nákvæmlega lag fyrir lag. Vélin fylgir forrituðum verkfæraleiðum og fóðrunarhraða. Þetta ferli breytir hráefninu smám saman í æskilega lögun. Á þessu mikilvæga stigi er stöðugt eftirlit nauðsynlegt. Það tryggir að vélin viðhaldi nákvæmni og skilvirkni. Rekstraraðilar og stjórnkerfi vélarinnar fylgjast virkt með frávikum.
Árangursríkt eftirlit felur í sér nokkrar lykilaðferðir:
- Eftirlit með ferlum:
- Athugun á skurðarálagi:Nútíma CNC vélar sýna kraftinn sem skurðarverkfærið beitir. Stöðugt álag gefur til kynna stöðuga skurð. Sveiflur geta bent til vandamála. Þessi vandamál fela í sér óviðeigandi flísmyndun, slit á verkfærum eða breytingar á efninu.
- Eftirlit með skurðhljóði:Hljóðið sem myndast við vinnslu gefur vísbendingar um ástand ferlisins. Frávik frá eðlilegu, stöðugu hljóði geta bent til vandamála. Til dæmis benda skrap, nötur, hörð eða ískrandi hljóð til sljórra verkfæra, óstöðugrar skurðar eða nöturs í vinnustykkinu.
- Eftirlit með vinnustykki:
- Víddarnákvæmni:Starfsmenn athuga reglulega stærðir vinnustykkisins. Þeir nota tæki eins og þykktarmæla eða hnitamælitæki (CMM). Þetta hjálpar til við að greina frávik snemma.
- Yfirborðsáferð:Regluleg skoðun á vinnslufletinum er einnig mikilvæg. Starfsmenn framkvæma sjónrænar athuganir eða nota hrjúfleikamæla. Þetta hjálpar til við að bera kennsl á galla eins og rispur eða ójöfnur. Það gerir kleift að leiðrétta breytur tímanlega.
Þetta nákvæma eftirlit hjálpar til við að koma í veg fyrir galla. Það tryggir stöðuga vörugæði. Það eykur einnig framleiðni með því að gera kleift að aðlaga fljótt.
Útkast hluta og endurtekning hringrásar
Þegar skurðaraðgerðunum er lokið framkvæmir vélin lokaskrefið. Skerverkfæri aðskilur fullunninn hlut frá eftirstandandi hráefni. Eftir aðskilnaðinn kastar vélin hlutnum út. Í framleiðslu á miklu magni er þetta ferli mjög sjálfvirkt. Fullunni hlutinn annað hvort fellur niður eða loftblæstri kastar honum út í hlutafangara. Þessi fangi er staðsettur undir snældunni.
Hlutafangarar koma í veg fyrir skemmdir á fullunnum íhlut. Þeir draga úr falli hlutarins. Margir fangarar eru með skynjara. Þessi skynjari staðfestir komu hlutarins. Ef hlutur lendir ekki í fangaranum, þá sendir skynjarinn frá sér viðvörun. Þessi viðvörun stöðvar framleiðslu. Hún kemur í veg fyrir hugsanleg vélahrun eða skemmdir á síðari hlutum. Skilvirkni þessa útkastunarferlis er mikilvæg fyrir samfellda framleiðslu.
Dæmigerður hringrásartími fyrir útkast hluta í CNC beygju í miklu magni er mjög stuttur:
| Aðgerð | Hringrásartími (sekúndur) |
|---|---|
| Hlutafangari | 1 |
| Útkast hluta | 1 |
Eftir að hlutinn hefur losnað býr vélin sig undir næsta hringrás. Festingin opnast og sjálfvirkur stangarfóðrari færir nýtt hráefni fram. Festingin lokast síðan og festir nýja vinnustykkið. CNC stýringin hleður forritinu aftur. Allt vinnsluferlið endurtekur sig. Þessi samfellda, sjálfvirka hringrás gerir kleift að framleiða mikið magn með lágmarks mannlegri íhlutun. Hún tryggir stöðuga afköst og skilvirkni.
Lykilaðgerðir CNC beygjustöðvar
Beygja og móta
CNC beygjumiðstöðvarframkvæma ýmsar aðgerðir til að móta vinnustykki. Beygja er grundvallarferli. Það felur í sér að snúa vinnustykki á móti einpunkts skurðarverkfæri. Þetta fjarlægir efni og býr til sívalningslaga form. Útlínubeygja er flóknari beygjuaðgerð. Hún vinnur flóknar beygjur, útlínur og form á yfirborði vinnustykkis. Þetta felur í sér framleiðslu á íhlutum með flóknum rúmfræði. Dæmi erukambásar, túrbínublöð og sérsmíðaðir hlutarKeilulaga beygja er önnur notkun. Hún býr til nákvæmar passanir fyrir hluti eins og Morse-keiluása og verkfærahaldara. Grófbeygja er einnig útlínubeyging. Hún býr til eiginleika eins ogO-hringja- eða læsingargrópar.
Borun og borun
Borun og skurður eru mikilvæg til að búa til og fínpússa göt í vinnustykkjum. Borun býr til upphafsgöt. Borun fínpússar forboraðar eða steyptar holur með ákveðnum vikmörkum. Þetta er nauðsynlegt til að framleiða íhluti eins og hylsur, legur og innri þræði. Ýmis verkfæri styðja þessar aðgerðir.Grófir borhausareru hönnuð með afköst og fjölhæfni að leiðarljósi. Þau koma í kerfum með litlum, meðalstórum og stórum þvermál. Fínborhausar bjóða upp á nákvæma frágang fyrir verkefni með svipuðum þvermáli. Heilir borstangir eru notaðir fyrir verkefni með lengri teygjum. Dempunarstangir veita aukna titringsþol fyrir þessar lengri teygjur. Sérhæfðar aðferðir eins ogbyssuborunBúið til göt með litlum þvermál og hátt hlutfall dýptar og þvermáls. BTA-borun notar fjöleggjað verkfæri fyrir stærri, djúpar göt.
Grooving og þráðun
Rófuaðgerðir búa til rásir eða dældir á vinnustykkinu. Fyrir rófu með ytra þvermál (OD) er verkfærisoddinn haldinn örlítið fyrir neðan miðlínuna. Fyrir rófu með innra þvermál (ID) er toppur verkfærisins staðsettur fyrir ofan miðlínuna. Í yfirborðsrófu er verkfærið haldið örlítið fyrir ofan miðlínuna og hreyfist áslægt. Úthreinsunarradíus verkfærisins passar við radíusinn sem verið er að skera. Algengar aðferðir fela í sérforritun á grópsniði, að setja upp grófsniðinn og skera í mörgum ferðum fyrir djúpar eða breiðar grófur. Það er einnig mikilvægt að stjórna flísafrásum og hita í gegnum kælivökva eða högg. Skrúfgangur er önnur beygjuaðgerð. Verkfæri hreyfist meðfram hlið vinnustykkisins. Það sker einsleita spírallaga gróf af tiltekinni lengd og stigi á ytra byrði. Dýpri skrúfgangar krefjast oftmargar umferðir verkfærisins.
Aðskilnaður og afskurður
Aðskiljun og skurður eru lokastigin í mörgum CNC beygjuferlum. Þessar aðgerðir aðskilja fullunninn íhlut frá hráefninu eða stærra vinnustykki. Sérhæft skurðarverkfæri, oft kallað aðskiljunarverkfæri, færist radíal inn í snúningsvinnustykkið. Það býr til þrönga gróp þar til það skilur hlutinn. Þetta ferli krefst nákvæmni til að tryggja hreint brot og koma í veg fyrir skemmdir á fullunnum íhlut.
Rekstraraðilar forgangsraða öryggi við þessar aðgerðir. Þeir innleiða nokkrar mikilvægar ráðstafanir:
- Þau forðast of árásargjarnar skurðaraðstæður og ófullnægjandi vinnuhlutafestingu. Þetta kemur í veg fyrir að vinnsluþrýstingur fari fram úr getu vélarinnar eða vinnuhlutafestingarbúnaðarins. Það tryggir bæðiheilleiki vélarinnarog öryggi rekstraraðila.
- Rekstraraðilar mega ekki leyfa stöng að hanga út úr spindlinum. Þegar stöngdreifitæki eru notuð nær stöngin aldrei fram hjá spindlinum aftan á vélinni. Óstudd stöng getur beygst harkalega við mikinn hraða og valdið alvarlegum skemmdum á vélinni og hugsanlegum meiðslum.
- Forritarar tryggja örugga hraðaðferð. Þeir nota hraðaðferðarfjarlægð, til dæmis0,1 tommur eða 2,5 mmRekstraraðilar vita hvernig á að stjórna hraðnálgun með því að nota eiginleika eins og staka blokk, fóðrunarhald og hraðvirka yfirskrift. Samræmi í forritun hraðnálgunar eykur einnig öryggi rekstraraðila.
Að ná sem bestum árangri í aðskilnaði og skurði felur einnig í sér sérstakar bestu starfsvenjur:
- Vélin minnkar verulega fóðrunarhraðann þegar verkfærið nálgast0,080 tommur (2 mm)frá miðju, hugsanlega allt að 75%. Þetta kemur í veg fyrir myndun uppsafnaðra kanta (BUE) og flísun á skurðarhnífnum, sérstaklega á hörðum, slitþolnum gráðum.
- Notendur stöðva verkfærið fyrir miðju. Ef fóðrun fer fram hjá miðju getur það valdið því að hlutinn rekist á og skemmir innskotið um leið og það losnar. Það getur einnig leitt til núnings og að hlutinn reyni að toga innskotið úr vasanum. Ef fóðrun fer fram hjá miðju er nauðsynleg, má verkfærið ekki fara lengra en miðju plús hornradíus innskotsins.
- Fyrir verkfæri með innri kælivökva slekkur vélin á kælivökvanum þegar skurðarblaðið nálgast miðjuna og snúningshraði er hámarkaður eða lækkar. Þetta kemur í veg fyrir að hitastig skurðpunktsins lækki of mikið, sem getur valdið BUE, sérstaklega með slitþolnum stáltegundum og ryðfríu stáli.
- Notendur viðhalda hæfilegri miðjuhæð. Miðjuhæð verkfærisins helst innan ± 0,004 tommur (0,1 mm). Of langt fyrir ofan miðju eykur núning og titring, sem leiðir til nöturs og brots á skurðarhnífnum. Of langt fyrir neðan miðju eykur skurðkraft, sem getur leitt til flísunar eða algjörs klippingar á skurðarhnífnum.
- Þau halda stuttu yfirhengi. Að lágmarka yfirhengi verkfæra eykur stífleika og öryggi, sem er mikilvægt fyrir afskurðaraðgerðir. Of mikið yfirhengi leiðir til titrings, nöturs og brots á innskotssniðunum. Almenn ráðlegging leggur til 8 til 10 sinnum breidd innskotsins, þó að tiltekin verkfæri gætu leyft meira.
Kostir þess að nota CNC beygjumiðstöð
Mikil nákvæmni og nákvæmni
Nútímaframleiðsla krefst einstakrar nákvæmni og CNC-beygjustöðvar skila þessari nákvæmni stöðugt. Þessar vélar ná einstakri víddarnákvæmni, yfirleitt á bilinu ±0,0001″ til ±0,005″. Þessi nákvæmni tryggir að hlutar uppfylli nákvæmar forskriftir. Háþróaðar CNC-beygjustöðvar, sérstaklega þær sem eru búnar...fjölása stillingar, lifandi verkfæri og hraðvirk sjálfvirkni, getur náð nákvæmni á míkronstigi. Iðnaður eins og flug- og geimferðaiðnaður, læknisfræði og bílaiðnaður treysta á þessar vélar til að framleiða flókna hluti. Samræmi og mikil nákvæmni eru mikilvæg í þessum geirum. Framfarir eins og verkfærastýring, Y-ása og C-ása stýring hafa breytt CNC-beygju í fjölnota ferli, sem gerir þessar þröngu vikmörk möguleg.
Aukin framleiðsluhagkvæmni
CNC beygjustöðvar auka framleiðsluhagkvæmni verulega. Sjálfvirkni þeirra gerir kleift að framleiða samfellt með lágmarks mannlegri íhlutun. Þessar vélar framkvæma flóknar vinnsluaðgerðir hratt og nákvæmlega, sem dregur úr framleiðslutíma. Eiginleikar eins og sjálfvirkir verkfæraskipti og vélmennastýrð meðhöndlun hluta hagræða enn frekar framleiðsluferlinu. Þessi sjálfvirkni lágmarkar niðurtíma og hámarkar afköst. Framleiðendur geta framleitt meira magn af hlutum á skemmri tíma, sem leiðir til aukinnar framleiðslu og hraðari afhendingar á markað.
Lækkað launakostnaður
Sjálfvirknin sem felst í CNC-beygjustöðvum leiðir til verulegrar lækkunar á launakostnaði. Einn rekstraraðili getur haft umsjón með mörgum vélum samtímis, þar sem vélarnar sjá um flest rekstrarverkefni. Þetta dregur úr þörfinni fyrir stóran vinnuafl sem helgar sig einstökum vélum. Ennfremur lágmarkar nákvæmni og endurtekningarhæfni CNC-beygjustöðva villur og endurvinnslu, sem einnig stuðlar að lægri heildarframleiðslukostnaði. Fyrirtæki geta úthlutað hæfu starfsfólki sínu til flóknari verkefna og hámarkað þannig mannauð.
Flókin rúmfræði og endurtekningarhæfni
CNC beygjustöðvar eru framúrskarandi í að framleiða hluti með flóknum rúmfræði. Þessar vélar móta nákvæmlega flókin hönnun sem handvirkar aðferðir geta ekki náð. Þær búa til fjölbreytt úrval af háþróuðum íhlutum.Dæmi eru meðal annars:
- Flókin sívalningslaga og prismatísk rúmfræði
- Skaft
- Miðstöðvar
- Hringir
- Lokahlutir
- Bílaíhlutir
- Fjölvirkir snúningshlutar
- Flóknar stokkar
- Hús
- Blönduð rúmfræði
Ítarleg forritunarmöguleikar gera kleift að vinna á mörgum ásum. Þetta gerir kleift að búa til hluta með beygjum, hornum og innri eiginleikum í einni uppsetningu. Þessi möguleiki dregur úr þörfinni fyrir margar vélar eða handvirka íhlutun. Það hagræðir framleiðsluferlinu verulega.
Endurtekningarhæfni er annar mikilvægur kostur við CNC beygjumiðstöðvar. Þegar vélin hefur verið forrituð framkvæmir hún sömu aðgerðir meðmikil samkvæmniÞað framleiðir eins hluti í hvert skipti. Þessi samræmi er lykilatriði fyrir fjöldaframleiðslu. Það tryggir að allir íhlutir uppfylli nákvæmar forskriftir. Hæfni vélarinnar til að endurtaka nákvæmar hreyfingar útilokar mannleg mistök. Þetta leiðir til einsleitrar vörugæða í allri framleiðslulotunni. Framleiðendur treysta á þessa miklu endurtekningarnákvæmni fyrir mikilvæg forrit. Þessi forrit krefjast strangrar fylgni við hönnunarvikmörk. Þetta tryggir áreiðanlega afköst og skiptanleika hluta. Samræmd framleiðsla lágmarkar sóun og endurvinnslu. Það stuðlar að heildarkostnaðarsparnaði og skilvirkni í framleiðslu.
CNC beygjumiðstöðvar eru ómissandi ínútíma framleiðslaÞær bjóða upp á einstaka nákvæmni og skilvirkni við mótun sívalningshluta. Skilningur á íhlutum þeirra og rekstrarreglum undirstrikar mikilvægt hlutverk þeirra. Þessar vélar framleiða fjölbreytt úrval af vörum. CNC beygjumiðstöð tryggir hágæða og stöðuga framleiðslu í ýmsum atvinnugreinum. Þessi tækni knýr nýsköpun og framleiðni áfram.
Algengar spurningar
Hvert er aðalhlutverk CNC beygjumiðstöðvar?
CNC-beygjumiðstöð mótar vinnustykki nákvæmlega. Hún snýr efninu á móti skurðarverkfæri. Þetta sjálfvirka ferli býr til sívalningslaga hluti með mikilli nákvæmni og endurtekningarhæfni.
Hvernig eru CNC beygjumiðstöðvar frábrugðnar handvirkum rennibekkjum?
CNC-beygjustöðvar nota tölvuforrit fyrir sjálfvirkar og nákvæmar aðgerðir. Handvirkar rennibekkir krefjast beinnar stjórnunar frá notanda. CNC-vélar bjóða upp á framúrskarandi nákvæmni, skilvirkni og samræmi fyrir flókna hluti og framleiðslu í miklu magni.
Hvaða tegundir af efnum geta CNC beygjumiðstöðvar unnið með?
CNC beygjustöðvar vinna úr fjölbreyttum efnum. Þar á meðal eru:
- Ýmsir málmar eins og ryðfrítt stál og ofurmálmblöndur
- Keramik
- Verkfræðilegt plast
Hverjir eru helstu kostir þess að nota CNC beygjumiðstöð?
Helstu kostir eru meðal annars mikil nákvæmni, aukin framleiðsluhagkvæmni og lægri launakostnaður. Þau framleiða einnigflóknar rúmfræðimeð framúrskarandi endurtekningarhæfni.
Hvað er G-kóði í CNC vinnslu?
G-kóði er forritunarmál fyrir CNC vélar. Það gefur vélinni leiðbeiningar um hreyfingar verkfæra, hraða og ferla. M-kóði sér um aukaaðgerðir eins og virkjun kælivökva.
Birtingartími: 7. janúar 2026