


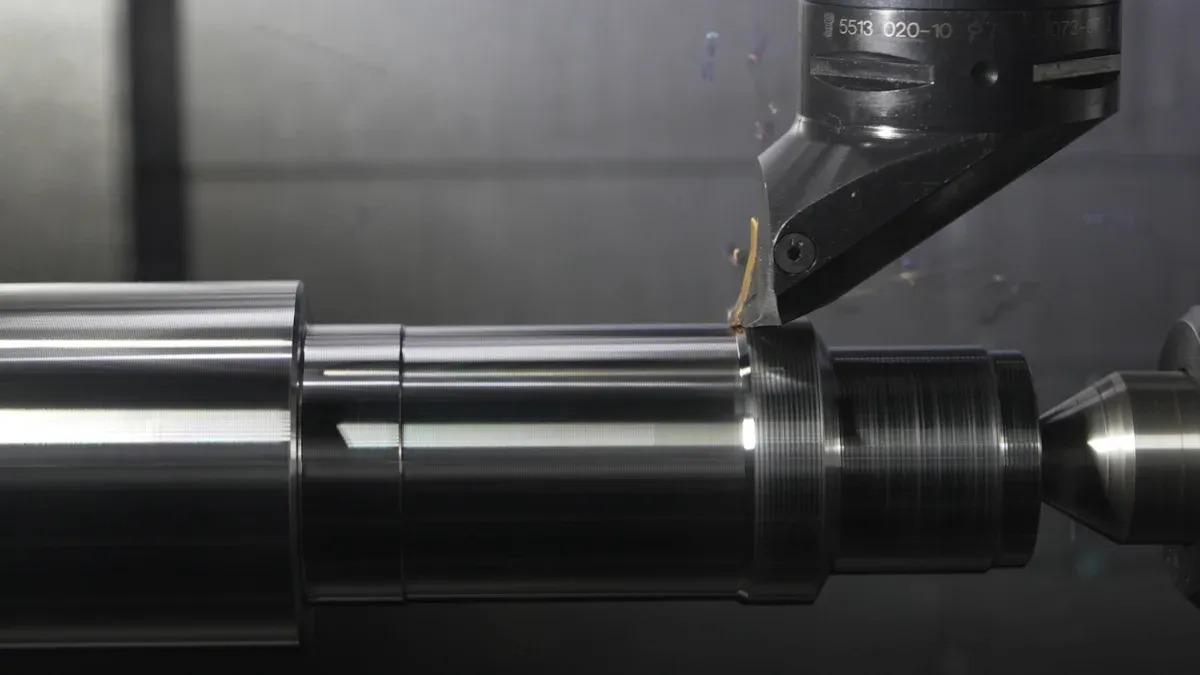
OkkarCNC beygjumiðstöðskara fram úr í flóknum hlutum og ná mikilli nákvæmni með samtímis framleiðslu5-ása vinnslaÞessar háþróuðu vélar draga verulega úr uppsetningum og bæta bæði yfirborðsáferð og rúmfræðilega nákvæmni verulega. Þessi möguleiki er nauðsynlegur fyrirNákvæm vinnsla, sem tekur beint á flóknum rúmfræðim og þröngum vikmörkum sem reynast krefjandi fyrir hefðbundnar 3-ása eða 4-ása vélar. Markaðurinn fyrir þessar háþróuðuCNC beygjustöðvarer að upplifa mikinn vöxt og sérfræðingar spá því að markaðurinn fyrir 5-ása CNC-vélar muni vaxa með árlegum vexti (CAGR) upp áum það bil 5,5% frá 2025 til 2035Framleiðendur eru í auknum mæli að tileinka sérSérsniðnar CNC beygjulausnir, sem oft inniheldurHágæða CNC rennibekkur með ATC, til að uppfylla strangar framleiðslukröfur.
Lykilatriði
- 5-ása CNC vél getur fært verkfæri sín á fleiri vegu en 3-ása vél. Þetta hjálpar henni að búa til mjög flókna hluti í einu lagi.
- Þessar vélar eru mjög góðar til að framleiða hluti fyrir flugvélar, lækningatæki, bíla og orkubúnað. Þessir hlutir þurfa að vera mjög nákvæmir.
- Að nota5-ása CNC vélsparar tíma og peninga. Það gerir þetta með því að framkvæma mörg skref í einu og gera færri mistök.
- 5-ása CNC vélar geta unnið með margs konar efni. Þar á meðal málma, plast og sérstök sterk efni.
Kosturinn við 5 ása í CNC beygjumiðstöðvum
Aukin hreyfing umfram 3-ása
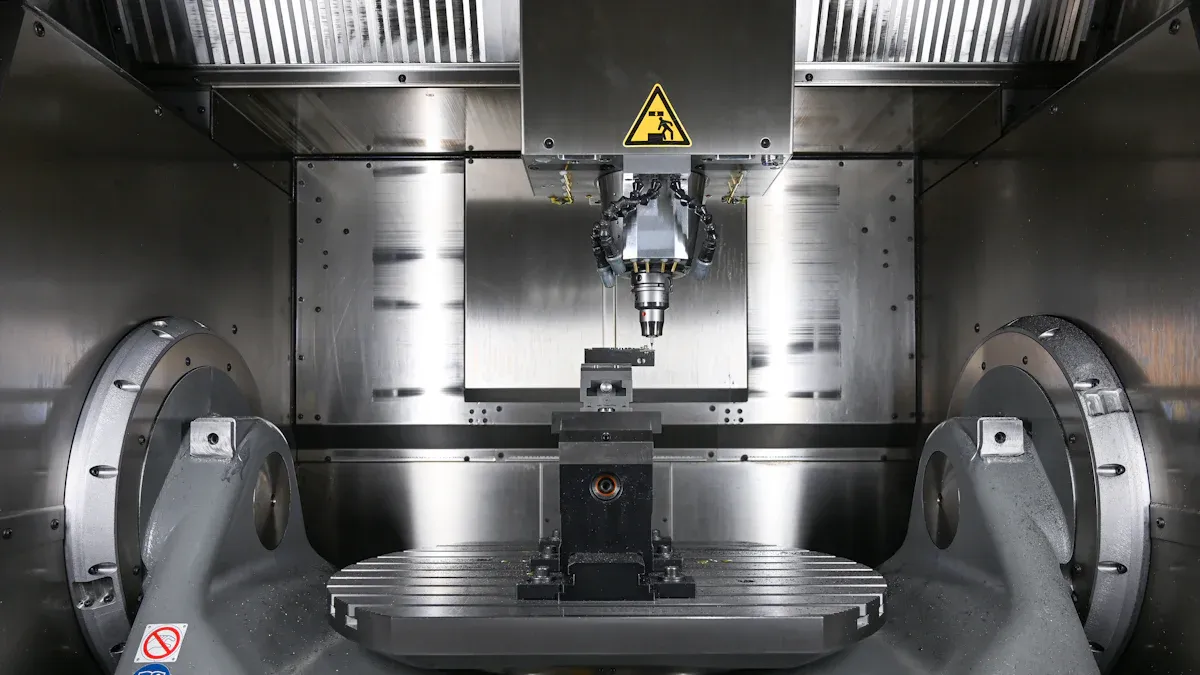
Þriggja ása vél færir skurðarverkfæri sitt eftirþrjár línulegar leiðir: X, Y og ZVélin heldur vinnustykkinu föstu meðan á notkun stendur. Aftur á móti, a5-ása vél kynnir tvo viðbótar snúningsása, yfirleitt merkt A og B eða B og C. Þessir aukaásar gera verkfærinu eða vinnustykkinu kleift að halla og snúast, sem eykur verulega möguleika á vinnslu.Þessi tafla sýnir fram á grundvallarmismun á hreyfifræði:
| Eiginleiki | 3-ása | 5-ása |
|---|---|---|
| Línuleg hreyfing | X, Y, Z | X, Y, Z |
| Snúningshreyfing | Enginn | A/B eða B/C (tveir viðbótarásar) |
| Hreyfing verkfæris/vinnuhluta | Verkfærið hreyfist, vinnustykkið kyrrstætt | Verkfæri eða vinnustykki getur hallað og snúist |
| Vélargeta | Flatleiki, samsíða, nákvæmni staðsetningar, ferkantaðir vasar, flatir fletir | Skarphendar tengingar, undirskurðir, samsettir keilur, flóknar útlínur, aðgangur að fleiri yfirborðum í einni uppsetningu |
Þessar viðbótarásarsigrast á mörgum rúmfræðilegum takmörkunum sem fylgja 3-ása vinnslu5-ása vél getur náð til svæða á vinnustykkinu og gert flóknar skurðir sem 3-ása vél getur ekki. Til dæmis hallar 3+2-ása vinnsla skurðarverkfærið eða vinnustykkið á sinn stað. Þetta gerir kleift að vinna margar hliðar á hluta án þess að þurfa að færa hann handvirkt. Þetta dregur úr þörfinni fyrir handvirka íhlutun,styttir framleiðslutíma og lækkar framleiðslukostnaðÞað gerir einnig kleift að nota styttri og stífari skurðarverkfæri, sem bætir stöðugleika verkfæranna og leiðir til betri víddarnákvæmni og yfirborðsáferðar.
Samtímis 5-ása vinnsla færir skurðarverkfærin kraftmikið í gegnum alla fimm ásana. Þetta gerir kleift að hreyfa sig og snúast stöðugt við skurð. Þetta reynist sérstaklega mikilvægt fyrir hluti með bogadregnum yfirborðum, undirskurðum eða flóknum útlínum. Möguleikinn á að nálgast vinnustykkið frá fleiri sjónarhornum án þess að færa það til dregur úr hættu á rangri stillingu og mannlegum mistökum. Þetta leiðir til nákvæmra og samræmdra skurða. Framleiðendur getaflóknum hlutum véla eins og túrbínumog brennsluhólf sem einstök stykki, sem dregur úr samsetningarskrefum og hugsanlegum bilunarstöðum. Rekstraraðilar geta unnið á mörgum hliðum hlutar í einni uppsetningu, sem styttir uppsetningartíma og afskipti manna. Þetta leiðir til hraðari framleiðslu.Óviðjafnanleg fjölhæfni gerir kleift að framleiða flóknar rúmfræðir, undirskurði og samsetta hornkrefjandi eða ómögulegt með 3-ása vinnslu.
Samþættar beygju- og fræsingargetur
5-ása CNC beygjumiðstöð sameinar oft beygju- og fræsingaraðgerðir í einni vél. Þessar fræsingar- og beygjuvélar sameina mikla framleiðni CNC rennibekka við rúmfræðilega nákvæmni CNC fræsingar. Þessi samþætting býður upp á nokkra tæknilega kosti. Fræsingar- og beygjuvélar leyfa samtímis fræsingar- og beygjuaðgerðir, svo sem að búa til gróp með fræsitæki á meðan beygjutæki mótar sívalning. Þetta leiðir til hraðari frágangs á flóknum hlutum,auka skilvirkni og spara tímaÞær bjóða einnig upp á aukinn sveigjanleika, framkvæma margar aðgerðir samtímis og búa til flóknari hluti í færri skrefum. Með því að framkvæma fleiri aðgerðir samtímis ná fræsar-beygjuvélar meiri nákvæmni og nákvæmni í framleiddum hlutum. Notkun margra verkfæra og ása bætir enn frekar nákvæmni hluta. Þessi samsetning veitir fjölbreyttari möguleika og auðveldar framleiðslu flóknari hluta, sérstaklega þeirra sem eru með flókin form eða eiginleika. Í samanburði við sérstakar 5-ása fræsarvélar getur fjölbreyttara starfsfólk oft stjórnað fræsar-beygjuvélum, sem dregur úr þjálfunarkostnaði og eykur framleiðni.
Þessi samþætta nálgun hentar ýmsum flóknum þáttum. Þar á meðalÍhlutir í geimferðum eins og túrbínublöð og inntaksleiðarblöð, sem krefjast mikillar nákvæmni. Hlutir í lækningatækjum og ígræðslum, með flóknum yfirborðum sínum og smáum íhlutum, njóta einnig góðs af þeim. Bílaiðnaðurinn notar þá fyrir vélarblokkir og strokkahausa, sem krefst mikillar nákvæmni í vinnslu á flóknum yfirborðum. Háþróuð mót, þar á meðal sprautu- og steypumót, krefjast einnig þessarar nákvæmni. Ennfremur,kassalaga hlutar með mörgum götum og holum, sem eru algeng í véla-, bíla- og geimferðaiðnaði, eru kjörnir frambjóðendur. Flóknar sveigðar yfirborðsfletir, sem eru algengar í geimferða-, bíla-, skipa- og varnarbúnaði, svo sem hjól og skrúfur, njóta einnig góðs af þessu. Sérlagaðir hlutar, sem oft þarfnast fjölstöðva blönduðrar vinnslu, og diska-, erma- og plötuhlutar með lykilrifum eða geislalaga götum, henta einnig vel fyrir þessar háþróuðu vélar.
Byltingarkennd notkun fyrir 5-ása CNC beygjumiðstöðvar
Fimmása CNC beygjustöðvar gjörbylta framleiðslu í nokkrum mikilvægum atvinnugreinum. Þessar vélar skila þeirri nákvæmni og flækjustigi sem nauðsynleg er fyrir mikilvæga íhluti. Þær gera kleift að ná framþróun sem áður var óframkvæmanleg með minna háþróaðri vélbúnaði.
Framleiðsla á íhlutum í geimferðum
Flug- og geimferðaiðnaðurinn krefst mikillar nákvæmni og áreiðanleika. Íhlutir verða að þola erfiðar aðstæður og virka gallalaust. Fimmása CNC-beygjustöðvar eru ómissandi til að framleiða þessa mikilvægu hluti. Þær vinna flóknar rúmfræði eins og túrbínublöð, hjól og burðarvirki með einstakri nákvæmni. Nákvæm vinnsla í geimferðaiðnaðinum nær stöðugt...vikmörk ±0,0001 tommur eða betriFyrir sívalningslaga íhluti nær nákvæmni CNC-beygju rúðun innan 0,0001 tommu. Sammiðja þessara sívalningslaga hluta er einnig viðhaldið innan 0,0002 tommu. Þessi þröngu vikmörk tryggja bestu mögulegu afköst og öryggi í flugvélum og geimförum. Hæfni til að vinna flókna eiginleika í einni uppsetningu dregur úr villum og bætir heildarheilleika hluta.
Framleiðsla lækningaígræðslu og tækja
Læknisiðnaðurinn reiðir sig mjög á háþróaða framleiðslu til að tryggja öryggi og virkni sjúklinga.CNC beygjumiðstöðvareru að verða staðallinn fyrir sköpunnæstu kynslóðar lækningatækjaÞeir færa hlut eða skurðarverkfæri eftir fimm ásum samtímis. Þetta gerir kleift að búa til mjög flókin form í einni uppsetningu. Þetta ferli dregur úr þörfinni á að færa hluti á milli véla, sem bætir nákvæmni og skilvirkni. Til dæmis er hægt að búa til flókið bæklunarígræðslu með bogadregnum yfirborðum og djúpum vösum með einstakri nákvæmni.
Læknisiðnaðurinn treystir mjög á 5-ása getu til að framleiða:
- Sérsniðnar ígræðslur
- Skurðaðgerðartæki
- Tannlæknatæki
Þessir íhlutir eru oft með mjög mótað yfirborð. Þeir krefjast nákvæmrar framleiðslu til að tryggja öryggi sjúklinga. Hágæða lækningaígræðslur sem framleiddar eru með CNC-vinnslu eru meðal annars:
- Ígræðslur fyrir andlitsendurgerð
- Hjartalokur
- Ígræðslur í hné og mjöðm
- Stent
- Sleglahjálpartæki (VAD)
Örvinnsluðir íhlutir fyrir lækningatæki krefjast enn meiri nákvæmni. Þar á meðal eru:
- Katlar
- Hlutir fyrir gangráða
- Lítil skrúfur fyrir ígræðslu
- Stent
- Kerfi fyrir lyfjaafhendingu
Læknisfræðilegar ígræðslur og gervilimir njóta góðs af nákvæmri vinnslu. Ígræðslur eins og mjaðmaskiptingar, hryggjarliðaskiptingar og tannígræðslur þurfa fullkomna passun. Þetta kemur í veg fyrir sársauka, höfnun eða þörfina á endurskoðuðum aðgerðum. Sérsniðnar ígræðslur, smíðaðar úr gögnum frá segulómun eða tölvusneiðmyndum, bæta þægindi sjúklinga og langtímaárangur. Gervilimir, með flóknum liðum sínum og hreyfanlegum hlutum, krefjast mikillar nákvæmni fyrir mjúkar, náttúrulegar hreyfingar. Þetta leiðir til léttari, sterkari og virkari gervilima.
Nákvæmir hlutar í bílaiðnaði
Bílaiðnaðurinn leitast stöðugt við að bæta afköst ökutækja, eldsneytisnýtingu og öryggi. Fimmása CNC-vinnsla er nauðsynleg fyrir bílahluti. Þetta á sérstaklega við íframleiðsluaðstæður með mikilli blöndun og litlum lotumsem krefjast mikillar hröðunar og hraðaminnkunar. Þessar vélar framleiða mikilvæga hluti eins ogstýrishnúðar í bílumog léttar bifreiðaíhlutir.
Fimmása CNC beygjumiðstöðvar stuðla verulega að léttari vinnslu og bættum afköstum.
- VélaríhlutirFimmása vinnsla auðveldar sköpun flókinna rúmfræði. Þetta felur í sér fínstillta brunahólf og flóknar kælirásir. Þetta gerir kleift að ná meiri aflþéttleika í minni vélarrýmum og þar með auka afköst.
- FjöðrunarhlutarÞessi tækni gerir kleift að framleiða íhluti eins og stýrisarma og hnúa af nákvæmni. Hún tryggir mikinn styrk og léttan hönnun, sem stuðlar að bættum afköstum ökutækisins.
Aukin nákvæmni 5-ása véla viðheldur bestu mögulegu stefnu milli verkfæra og hluta. Þetta leiðir til þrengri vikmörka og bættrar rúmfræðilegrar nákvæmni. Hæfni þeirra til að nálgast vinnustykki úr mörgum sjónarhornum gerir kleift að framleiða flókin form og undirskurð. Stöðug 5-ása millifærsla leiðir til sléttari verkfæraleiða og samræmdrar flísálagningar. Þetta leiðir til framúrskarandi yfirborðsáferðar.FjölfletisvinnslaHægt er að klára þetta í einni uppsetningu. Þetta dregur úr villum vegna breytinga og tryggir nákvæma vinnslu. 5-ása CNC beygjumiðstöð getur unnið úr rúmfræðilega flóknum hlutum, þar á meðal undirskurði og bogadregnum fleti. Þetta er mikilvægt fyrir bílaiðnað með mikilli nákvæmni.
Flókin mót og deyjagerð
Mótsmíði krefst mikillar nákvæmni og gallalausrar yfirborðsáferðar. Þessir íhlutir mynda burðarás margra framleiðsluferla, allt frá sprautumótun plasts til málmpressunar. Fimmása CNC beygjustöðvar bjóða upp á þá getu sem þarf til að framleiða þessi flóknu verkfæri. Þær ráða við.flóknar útlínur og rúmfræði, með því að bæta við tveimur snúningsásumfyrir háþróaða hreyfingu og fínstilltar verkfæraleiðir. Þetta leiðir til meiri nákvæmni í lokaafurðinni.
Hönnun þessara véla leggur verulega áherslu á nákvæmni þeirra. Sterkir og stöðugir smíðaeiginleikar eins og bjartsýni hitastýringarkerfi og vatnskældir beinir drifkraftar tryggja stöðuga afköst. Titringsdeyfandi vélarrúm og sveigjanlegir, mjög kraftmiklir spindlar stuðla enn frekar að því að ná bestu yfirborðsáferð og mestu nákvæmni. Sterkir portalsteyptir undirstöður og handskrapaðir lykilhlutar tryggja varanlega nákvæmni, jafnvel við langan vinnslutíma. Þetta er mikilvægt fyrir stöðuga hágæða yfirborðseiginleika í mótum og steypuformum.
Fimmása vinnsla hámarkar einnig notkun verkfæra. Hún gerir kleift að nota hefðbundnar skurðarvélar, svo sem kúluhnútar, afkastameiri með því að halla verkfærinu. Þetta eykur virkt skurðþvermál og eykur málmfjarlægingarhraða um ...40-50%, og skilar betri yfirborðsáferð. Tæknin gerir einnig kleift að nota tunnulaga verkfæri með mótuðum sniðum fyrir breiðari skurðsnertingu. Þetta veitir jafna eða betri yfirborðsáferð með stærri millistigum, sem dregur úr umferðum og lágmarkar blöndunarvandamál. Möguleikinn á að halla verkfærahaldaranum frá aðliggjandi vasaveggjum gerir kleift að nota styttri verkfæri án árekstrarhættu. Þetta leiðir til afkastameiri vinnsluferla og bættrar yfirborðsáferðar, sérstaklega í djúpum holum þar sem 3-ása vinnsla myndi krefjast lengri og óstöðugri verkfæra.
Vélasmíði gegnir einnig mikilvægu hlutverki. Eiginleikar eins og stöðugur stuðningur við spindil (X og Z á súlunni) og fullur stuðningur við borðið (Y ás undir borðinu) veita meiri stífleika í uppbyggingu. Þetta gerir kleift að vinna þyngri með minni titringi, sem hefur bein áhrif á yfirborðsáferð. Mikil staðsetningarnákvæmni (±0,000060 tommur) sem náðst er með kjarnakældum, fínskornum kúluskrúfum með 0,05 míkron kvarðaendurgjöf gerir kleift að framkvæma nákvæma yfirborðsblöndun, samsvörun og flóknar rúmfræðilegar skurðir. Snældur sem bjóða upp á allt að 30.000 snúninga á mínútu og hitastýringu tryggja nákvæmar skurðaraðstæður í langan tíma og framleiða vinnustykki með þröngum þolmörkum og hágæða frágangi. Sérhannaður Super Geometric Intelligence (SGI.5) hugbúnaður dregur úr þáttum eins og dvalum, ofskömmtun/ofskömmtun ásanna og titringi til að búa til yfirborð af hærri gæðum. Hann viðheldur háum fóðrunarhraða jafnvel við skyndilegar stefnubreytingar og tryggir að raunveruleg verkfæraleið haldist við forritaðan fóðrunarhraða. Þetta er mikilvægt fyrir sléttar frágang í flókinni 3D útlínugerð. Að lokum leiða þessir eiginleikar til sléttari og nákvæmari vélrænna yfirborða og minni þörf fyrir aukaferla eins og EDM og bekkjarprófun.
Vélræn vinnsla í orkugeiranum
Orkugeirinn, sem nær yfir endurnýjanlega og hefðbundna orkugjafa, reiðir sig á sterka og nákvæmlega framleidda íhluti. Þessir hlutar starfa oft við erfiðar aðstæður og krefjast einstakra efniseiginleika og nákvæmni í framleiðslu. Fimmása vinnsla veitir nauðsynlega nákvæmni fyrir þessi mikilvægu verkefni.
Framleiðendur nota fjölbreytt efni fyrir íhluti í orkugeiranum. Þar á meðal eru:
- Málmar: Ál, ryðfrítt stál, títan, Inconel og ofurmálmblöndur, Kopar, Messing, Nikkelmálmblöndur, Wolfram
- PlastAkrýl (PMMA), nylon, pólýkarbónat
- Samsett efni: Kolefnisþéttur plastefni (CFRP), Glassfiber plastefni (GFRP)
- Ítarleg efniKeramik, grafít
Hvert efni gegnir ákveðnum hlutverkum innan orkuiðnaðarins.Ál er notað fyrir íhluti sem njóta góðs af léttleika og tæringarþol., svo sem vindmylluhluti og sólarramma. Ryðfrítt stál finnur notkun vegna endingar sinnar og tæringarþols í kjarnaofnum og olíu- og gasleitarbúnaði. Títan er tilvalið fyrir háspennuhluti í túrbínublöðum og borpallum á hafi úti vegna einstaks styrks og mótstöðu gegn tæringu og miklum hita. Kopar er nauðsynlegur í rafmagnshlutum eins og rafstöðvum, mótorum og raflögnum innan endurnýjanlegra orkukerfa vegna framúrskarandi leiðni. Messing er notað í forritum sem krefjast lágs núnings og framúrskarandi tæringarþols, svo sem lokahlutum og tengjum. Plast og samsett efni eru valin vegna fjölhæfni og einangrunareiginleika í einangrunarhúsum og óleiðandi hlutum. Nikkelmálmblöndum er notað í túrbínuhlutum og útblásturskerfum fyrir háhitaþol og endingu. Volfram er mikilvægt í slitþolnum hlutum sem finnast í borunum og námuvinnslu vegna hörku sinnar og háhitaþols.
Fimmása vinnslutækni er framúrskarandi í að vinna þessi fjölbreyttu efni í flókin form. Hún býr til íhluti fyrir vindmyllur, olíu- og gasleitarbúnað, kjarnorkuver og sólarorkukerfi. Hæfni til að vinna úr erfiðum efnum með mikilli nákvæmni og flóknum rúmfræði tryggir bestu mögulegu afköst og endingu orkuinnviða.
Helstu kostir 5-ása CNC beygjumiðstöðva
Óviðjafnanleg nákvæmni og yfirborðsáferð
Fimmása CNC beygjumiðstöðvar skila einstakri nákvæmni og framúrskarandi yfirborðsáferð. Þessar vélar ná einstakri nákvæmni. Til dæmis náði fimmása Evo vinnslumiðstöð frá Kern staðsetningarnákvæmni upp á...±0,5 míkronÞessi vél náði ±2 míkronum á vinnustykkinu. Nákvæm CNC-vinnsla framleiðir flókna málmhluta með vikmörkum mæld í míkronum. Nútíma CNC-vinnsla nær vikmörkum innan ...±0,001 tommur, og jafnvel þéttari í sumum tilfellum.hraði og gæðiFrá 5-ása tölulegum stýrivélum eru greinilega betri en allar handvirkar framleiðsluaðferðir.
Fimmása CNC vélar eru framúrskarandi í viðhaldisamræmd yfirborðsáferðí gegnum allt framleiðsluferlið. Þeir stilla verkfærahorn og stefnu á kraftmikinn hátt við skurðaðgerðir. Þetta tryggir mjúkar breytingar á milli mismunandi yfirborða eða útlína. Þetta leiðir til einstakra yfirborðsgæða. Það útrýmir þörfinni fyrir vinnuaflsfrekar eftirvinnsluskref. Betri endingartími verkfæra í 5-ása vinnslu er vegnabestu skurðarhorninÞessir horn draga úr sliti og broti á verkfærum. Með því að viðhalda réttri skurðargeometri endast verkfæri lengur og virka stöðugri. Þetta stuðlar að betri gæðum á frágangi og lágmarkar truflanir á framleiðslu.
Styttri uppsetningartími og aukin skilvirkni
Fimmása CNC beygjumiðstöðvar stytta uppsetningartíma verulega og aukaheildarhagkvæmniÞeir sameina margar aðgerðir í eina uppsetningu. Þessi tafla sýnir muninn:
| Framleiðsluaðferð | Nauðsynlegar uppsetningar | Uppsetningartími (klukkustundir) |
|---|---|---|
| 3-ása vinnsla | 5-7 | 4-6 |
| 5-ása vinnsla | 1-2 | 1-2 |
Þetta sýnir verulega fækkun bæði á fjölda uppsetninga og heildaruppsetningartíma. Fyrir dæmigerðan meðalflókan hlut dregur 5-ása vinnsla úr beinum uppsetningarkostnaði um það bil 75%. Uppsetningarvinna minnkar úr 2-3 klukkustundum með hefðbundnum aðferðum í 30-45 mínútur. Stytting uppsetningartíma umallt að 80%hafa sést fyrir flóknar rúmfræðir þegar skipt er úr 3-ása yfir í 5-ása ferli. Þessi aukna skilvirkni stafar af nokkrum þáttum:
- Bætt nákvæmniÞað útilokar nákvæmnimissi vegna vikmörkunar og breytinga á hlutahleðslu. Hlutirnir eru „unnir í einu“.
- Lengri endingartími verkfæraStyttri skurðarverkfæri veita meiri stífleika, sem leiðir til lengri endingartíma verkfæranna.
- Aukin afköstHærri hraði og fóðrunarhraði næst vegna bættrar stífleika verkfæra og bestu stefnu hluta.
- Minnkuð verk í vinnslu (WIP)Minni meðhöndlun hluta og styttri afhendingartími stuðla að minni vinnslukostnaði.
Aukin flækjustig hluta og hönnunarfrelsi
Fimmása CNC beygjumiðstöðvar gera kleift að búa til mjög flóknar hlutarúmfræði. Þær leyfa samtímis 5-ása hreyfingu (X, Y, Z línulegar ásar og A/C eða B/C snúningsásar) í fullkominni samstillingu. Þessi möguleiki gerir verkfærinu kleift að nádjúpt á milli snúnra blaðaog í djúpa vasa. Það viðheldur jöfnu flísálagi og kemur í veg fyrir árekstra. Dæmi eru blisk-diskar (blað-samþættir diskar) sem finnast í þotuhreyflum. Þessar diskar krefjast þess að verkfærið nái djúpt á milli snúnra blaða og jafns flísálags. Burðarvirki og rif með þunnum veggjum njóta einnig góðs af þessu. Dempunareiginleikar vélarinnar koma í veg fyrir nötur og leyfa árásargjarnar vinnsluaðferðir.
Þessi tækni verulegaeykur hönnunarfrelsiÞað frelsar verkfræðinga frá hefðbundnum takmörkunum á verkfærum. Þetta gerir kleift að búa til hönnun sem áður var talin ómöguleg. Það býður upp á nákvæmni og endurtekningarhæfni í framleiðslustærð. Þetta eflir nýsköpun með því að veita frelsi til að búa til flókna hluti af öryggi. Fyrir verkfræðinga er hönnunarfrelsi lykilatriði. Sérhvert horn, beygja og vídd er mikilvæg. Þó að 3-ása vinnsla sé áhrifarík fyrir einfaldari verkefni, opnar 5-ása vísitölufræsing nýja möguleika. Það gerir kleift að búa til flóknar rúmfræði og útlínur með auðveldum hætti.færir út mörk vöruþróunar.
Kostnaðarsparnaður með hagræðingu í framleiðslu
Fimmása CNC vinnsla dregur verulega úr heildarkostnaði verkefnisins. Þetta er gert með því að hámarka framleiðsluferla. Þessar vélar draga úr heildarkostnaði verkefnisins á flóknum hlutum um 20-40%. Nákvæmni í einni uppsetningu er mikilvægur þáttur í þessum sparnaði. Þetta útrýmir staðsetningarvillum sem eiga sér stað þegar hlutar eru færðir til ítrekað. Þetta er sérstaklega mikilvægt fyrirflóknir íhlutir og dýr efni eins og títaníumNiðurstaðan er verulega lægri úrgangshlutfall og veruleg minnkun á efnisúrgangi.
Stakar uppsetningar í 5-ása CNC vinnslu draga úrskraphlutfall niður fyrir 2%Þar að auki geta nýjungar í villuleiðréttingu með gervigreind lækkað brothlutfall enn frekar niður í 1%. Rauntímaleiðréttingar á verkfærabrautum með gervigreind meðan á notkun stendur draga úr göllum um 35%. Þetta tekur á hefðbundnum áhættum þar sem handvirk kvörðunarvillur ollu 8–12% brothlutfalli. SmartCut gervigreind spáir til dæmis fyrir um slit á verkfærum fyrir 0,3% brothlutfall í keramik. Þessi tafla sýnir muninn:
| Mælikvarði | Hefðbundin CNC | Fimmása + OPMT tækni |
|---|---|---|
| Skraphlutfall | 6–8% | <1% |
Fimmása CNC beygjustöðvar draga úr efnissóun og úrgangshlutfalli með því að forðast endurteknar uppsetningar og kvörðun. Þetta dregur verulega úr uppsöfnuðum villum sem orsakast af endurteknum stillingum. Það leiðir til meiri nákvæmni í vinnslu og samræmis í hlutum. Þetta er sérstaklega mikilvægt fyrir iðnað sem krefst mikillar nákvæmni. Það dregur verulega úr úrgangshlutfalli sem stafar af aukastaðsetningu.Að fínstilla hreiður og verkfæraslóðirÍ 5-ása vinnslu lágmarkar einnig hráefnissóun.
Fjölhæfni yfir efni
Fimmása CNC vélar sýna fram á einstaka fjölhæfni í fjölbreyttum efnum. Þær vinna á skilvirkan hátt úr öllu frá algengum málmum til háþróaðra samsettra efna. Þessi möguleiki gerir framleiðendum kleift að velja besta efnið fyrir tiltekin verkefni. Þær standa ekki frammi fyrir takmörkunum vegna vinnsluþvingana. Til dæmis skera þessar vélar nákvæmlega sterk málmblöndur eins og Inconel og títan. Þær meðhöndla einnig mýkri efni eins og ál og messing með auðveldum hætti. Þessi víðtæka efnissamhæfni gerir þær ómetanlegar fyrir fjölbreyttar atvinnugreinar. Ein CNC beygjumiðstöð getur aðlagað sig að ýmsum framleiðsluþörfum. Þetta dregur úr þörfinni fyrir sérhæfðan búnað. Þessi fjölhæfni tryggir að framleiðendur geti uppfyllt strangar efniskröfur fyrir mikilvæga íhluti. Hún styður einnig nýsköpun í vöruhönnun.
5 ása CNC beygjumiðstöðvar eru bylting í nákvæmnivinnslu. Þær gera iðnaði kleift að ná árangriáður óframkvæmanleg nákvæmni og flækjustigMikilvægt hlutverk þeirra í að knýja áfram nýsköpun í hátæknigeiranum er óumdeilanlegt. Þessar vélar eru nauðsynlegar til að takast á við framtíðaráskoranir í framleiðslu. Þær samþætta háþróaða tækni eins ogGervigreind, sjálfvirkni og internetið hluti af hlutunum, sem leiðir til styttri framleiðslutíma og lágmarks úrgangs. Markaðurinn fyrir þessar háþróuðu vélar, þar á meðal CNC beygjumiðstöðvar, heldur áfram að vaxa, sem undirstrikar mikilvægt hlutverk þeirra í framtíðarframleiðslu.
Algengar spurningar
Hver er helsti munurinn á 3-ása og 5-ása CNC beygjumiðstöðvum?
Þriggja ása vél hreyfist eftir línulegum X-, Y- og Z-ferlum.5-ása vélbætir við tveimur snúningsöxum. Þetta gerir verkfærinu eða vinnustykkinu kleift að halla og snúast. Það gerir kleift að framkvæma flóknar skurði og marghliða vinnslu í einni uppsetningu.
Hvaða atvinnugreinar njóta mest góðs af 5-ása CNC beygjumiðstöðvum?
Flug- og geimferðaiðnaðurinn, læknisfræðigeirinn, bílaiðnaðurinn, mótframleiðslan og orkugeirinn njóta góðs af þessu verulega. Þessar atvinnugreinar krefjast mikillar nákvæmni, flókinna rúmfræði og mikillar áreiðanleika fyrir mikilvæga íhluti.
Hvernig bæta 5-ása vélar yfirborðsáferð?
Fimmása vélar stilla verkfærahornin á kraftmikinn hátt. Þetta tryggir mjúkar breytingar og stöðuga flísálag. Þetta leiðir til betri yfirborðsgæða. Þær nota einnig styttri og stífari verkfæri, sem dregur úr titringi og bætir áferð.
Geta 5-ása CNC beygjumiðstöðvar sparað kostnað?
Já, þeir draga úr kostnaði með því að lágmarka uppsetningartíma og sameina starfsemi í eina uppsetningu. Þetta lækkar beina vinnuafl, minnkar úrgangshlutfall og hámarkar efnisnotkun. Það leiðir til verulegs sparnaðar í heildarverkefninu.
Hvaða efni geta 5-ása CNC beygjumiðstöðvar unnið úr?
Þeir vinna úr fjölbreyttum efnum. Þar á meðal eru málmar eins og ál, títan og ryðfrítt stál. Þeir meðhöndla einnig plast, samsett efni og háþróuð efni eins og keramik. Þessi fjölhæfni styður við fjölbreyttar framleiðsluþarfir.
Birtingartími: 12. des. 2025