


Vegna mikils stífleika þeirra, mikillar vinnuhlutagetu og skilvirkrar samvinnu í mörgum ferlum,CNC gantry vinnslustöðvareru mikið notaðar í stórum mótum, flug- og geimferðaiðnaði, orkubúnaði og framleiðslu þungavéla. Til að skilja raunverulega afköst gantry-vinnslustöðvar er nauðsynlegt að greina kjarnaþætti hennar og ferlisvirkni þeirra, og þannig átta sig á stöðugleika hennar og nákvæmni vinnslu í raunverulegri framleiðslu.
1) Rúm- og gantry-kerfi: Grunnurinn að stífleika og stöðugleika
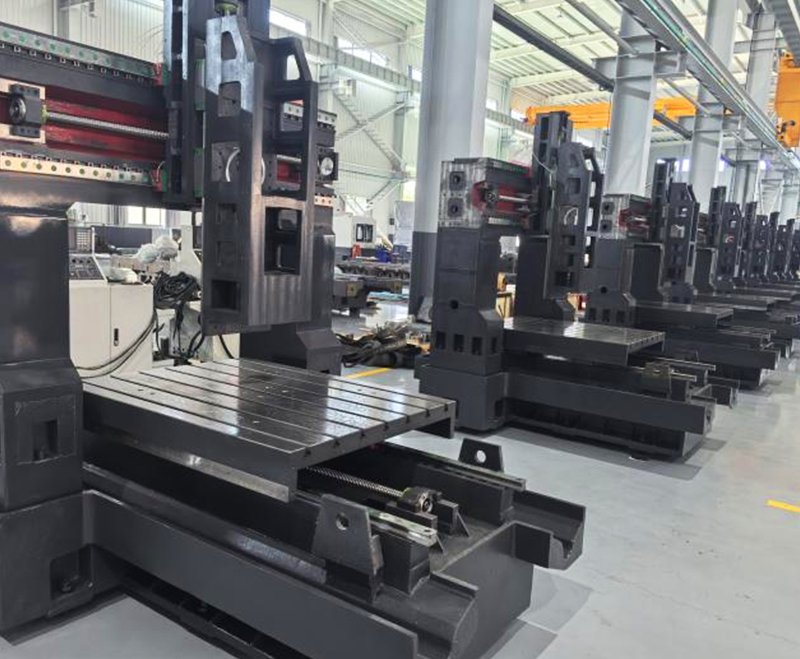
„Hliðarlaga“ grindin í gantry-vinnslumiðstöð samanstendur af bekk, þverslá og tveimur súlum. Bekkurinn er yfirleitt úr hástyrktu steypujárni og gengst undir öldrunarmeðferð til að auka hitastöðugleika og aflögunarþol. Þverslá tengir saman súlurnar tvær og flytur láréttar og langsum beygjukrafta til að tryggja stöðuga vinnsluleið jafnvel við miklar slitróttar eða þungar beygjuaðstæður. Þessi kjarnabygging ræður beint virkni titringsdeyfingar og langtíma stjórnun á hitabreytingum við vinnslu og er grunnurinn að nákvæmri vinnslu. Þessi samhæfða uppbygging gerir síðari hreyfingum og spindlakerfum kleift að viðhalda samræmi við mikið álag.
2) Snældukerfi: Bein speglun á beygjuafköstum
Snældan er „hjartað“ íCNC vinnslumiðstöðHönnun þess hefur bein áhrif á flutning beygjukrafts til verkfærisins, áferð fræsta yfirborðsins og endingu verkfærisins. Fjölbreytt úrval af spindlastillingum er í boði til að uppfylla kröfur um vinnslu: hraðvirkir spindlar henta fyrir fínvinnslu og beygju með litlum verkfærum og bjóða upp á mikinn hraða og framúrskarandi yfirborðsgæði; gírspindlar með háu togi skara fram úr í grófvinnslu og þungri beygju og tryggja stöðugleika við mikla fóðrun. Snældakerfi eru yfirleitt búin kælingu við stöðugt hitastig og nákvæmum legum til að bæla niður varmaþenslu og draga úr radíusútfalli, og viðhalda þannig stöðugri vinnslunákvæmni yfir langan tíma.
3) Þriggja ása hreyfikerfi: Staðsetning og endurtekningarhæfni
Hreyfikerfi X-, Y- og Z-ása eru lykilatriði til að ná fram flókinni rúmfræðilegri vinnslu. Algengar drifaðferðir eru meðal annars nákvæmar kúluskrúfur, línulegar leiðarar og vatnsstöðugar leiðarar, sem ná fram litlu bakslagi, mikilli stífleika og framúrskarandi endurtekningarnákvæmni. Samstilling tvöfaldrar drifs er sérstaklega mikilvæg í forritum sem fela í sér stór spenn, eins og Y-ásinn. Það útilokar á áhrifaríkan hátt hreyfingu og titring þversniðsins, bætir nákvæmni staðsetningar og kraftmikinn viðbragðshraða, styttir þannig vinnsluferla og eykur stöðugleika framleiðslulínunnar.
4) Ramma- og höfuðkerfi: Sveigjanleiki í fjölása- og hornvinnslu
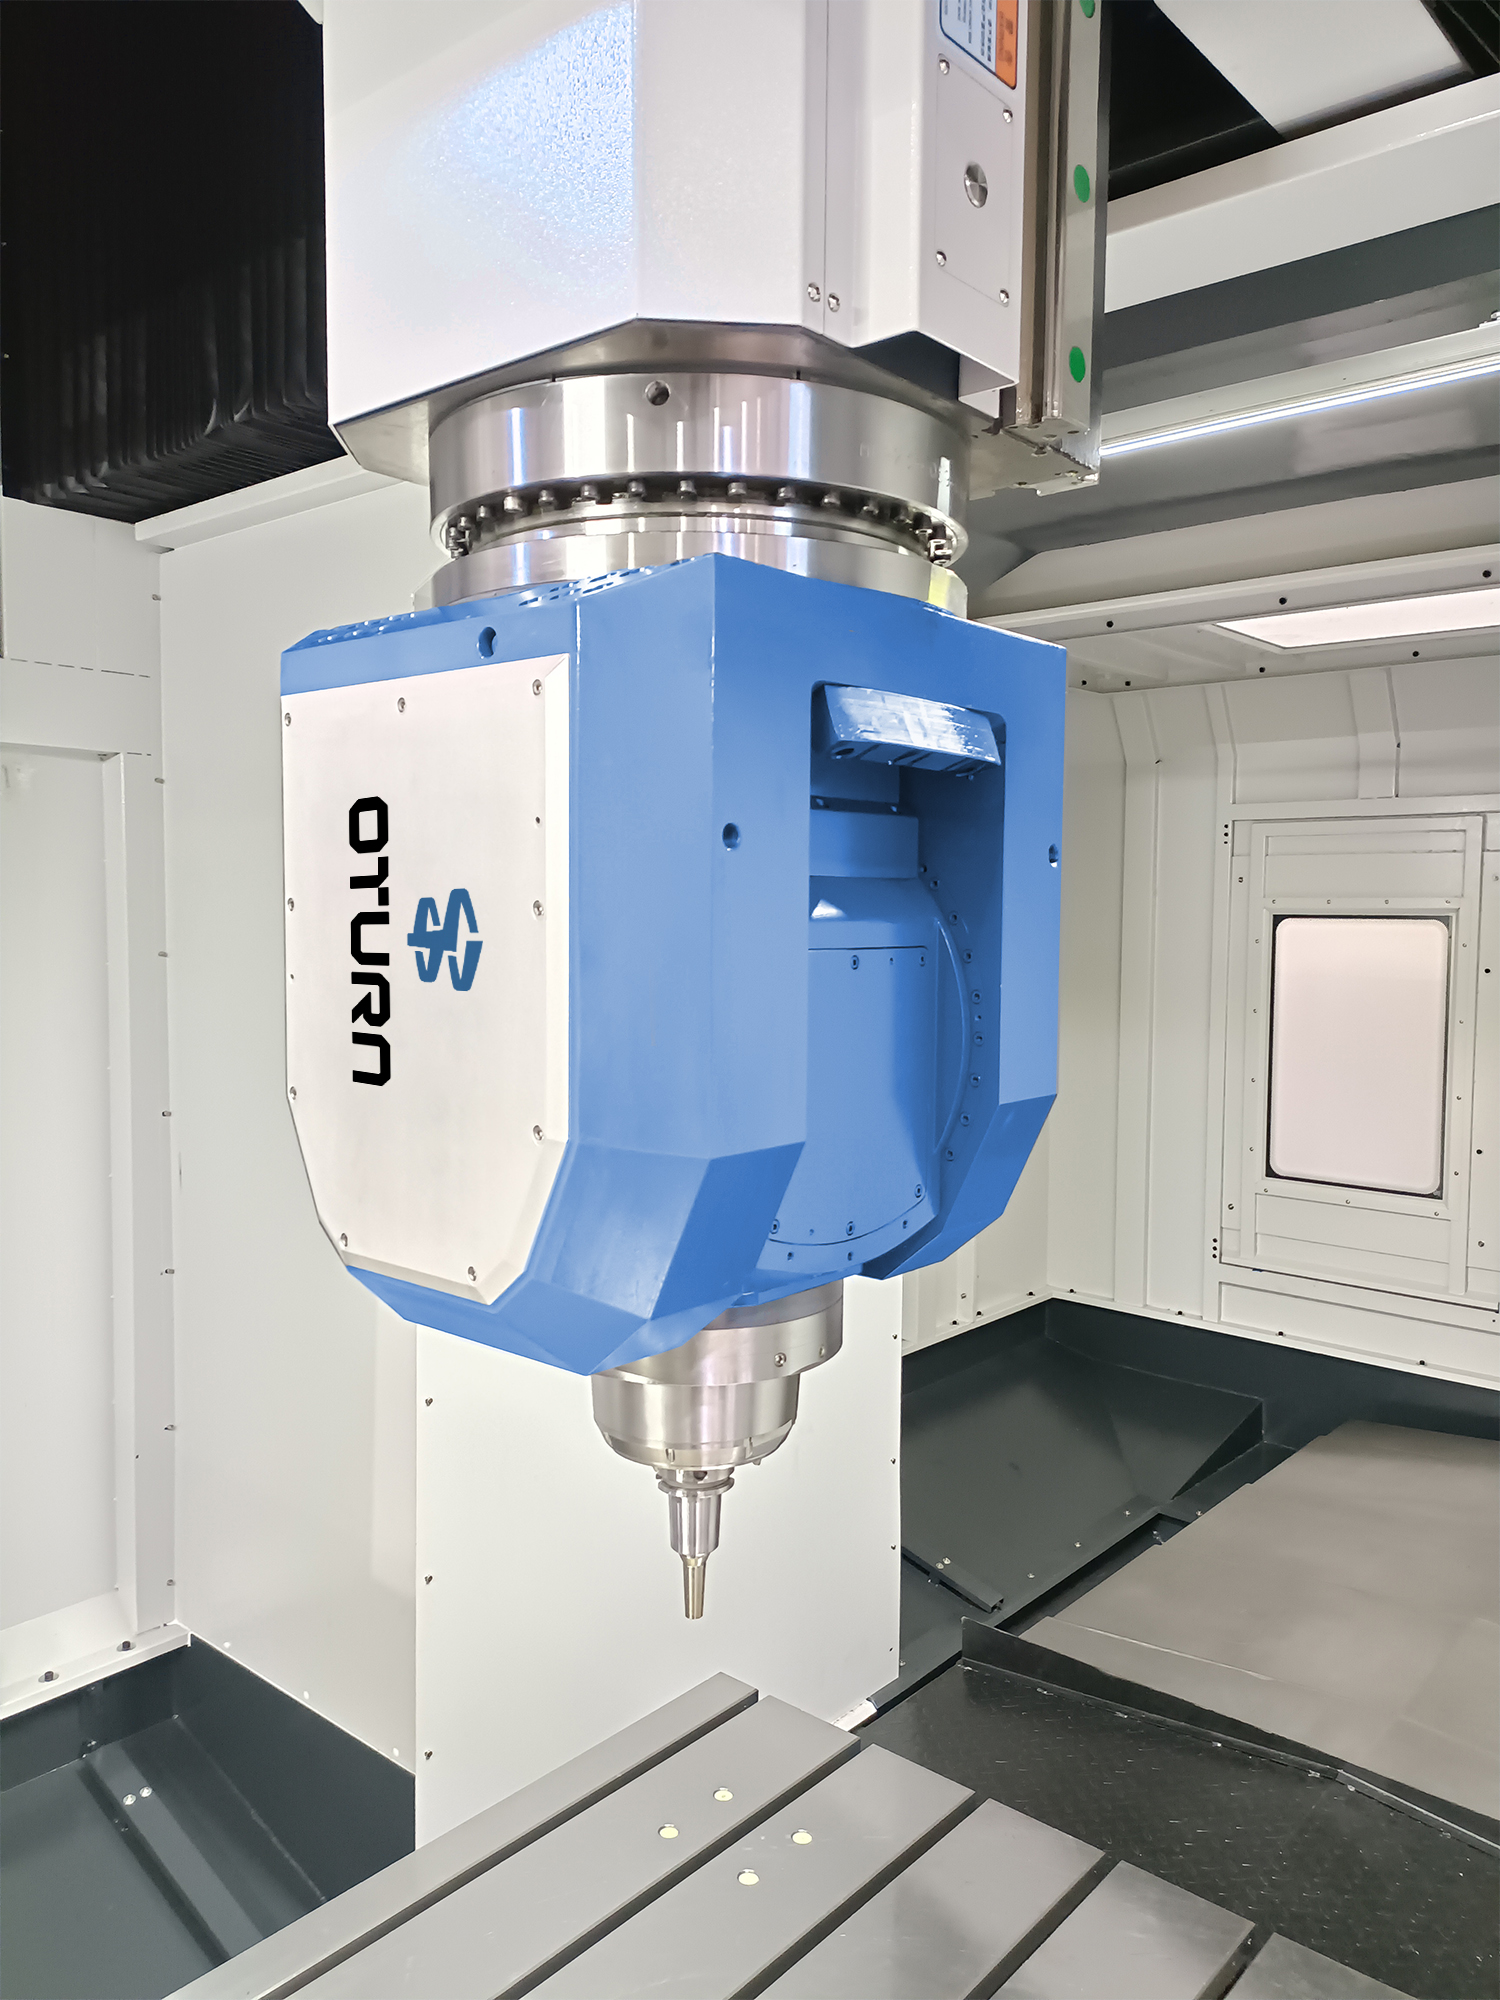
Stimpillinn er beinn tengipunktur til að stjórna vinnsludýpt og yfirborðslögun vinnustykkisins. Algengar stillingar eru opnar og lokaðar gerðir, hver hönnuð til að uppfylla mismunandi kröfur um ferli. Sumar gerðir eru með útdraganlegan stimpil á Z-ásnum eða jafnvel með CNC sveifluhaus (A/C ás) fyrir fimm-ása samtímis vinnslu. Þessi sveigjanleiki gerir vinnslumiðstöðvum kleift að meðhöndla flókin bogadregin yfirborð, hallandi göt og fjölhliða vinnslu samtímis, sem eykur verulega vinnslugetu og sveigjanleika í ferlisferli.
5) CNC kerfi og hermun: Greind brú frá forritun til framkvæmdar
Nútímalegar vinnslustöðvar fyrir gantry eru yfirleitt búnar háþróuðum CNC kerfum, eins og þeim frá Siemens og Heidenhain, sem bjóða upp á fjölbreytt úrval af vinnsluleiðbeiningum, verkfærabótum, mælingum á netinu og hermunarmöguleikum. Grafískt viðmót einfaldar forritun, en öflug gagnavinnslugeta tryggir mjúka og nákvæma samhæfða hreyfingu á mörgum ásum. Ítarleg hermunargeta getur spáð fyrir um truflanir, verkfæraleiðir og vinnslutíma fyrir vinnslu, sem hjálpar verkfræðingum að hámarka forrit og draga úr kostnaði við prufureynslu.
6) Sjálfvirkur verkfæraskiptir og verkfærablað: Lykillinn að því að bæta framleiðsluhagkvæmni
Hönnun sjálfvirks verkfæraskipta (ATC) og verkfærablaðs hefur bein áhrif á samfellda vinnslugetu vélarinnar. Keðju- eða körfulaga verkfærablað með miklu afkastagetu, ásamt hraðri vélrænni gripi og verkfæraskiptum, getur dregið verulega úr biðtíma og bætt skilvirkni vinnslutíma á vinnustykki. Fyrir framleiðslu í miklu magni getur tvöfalt verkfærablað jafnvel verið áhrifarík lausn til að auka afköst framleiðslulínunnar.
7) Mikilvægir en oft vanmetnir viðbótarþættir
· Drif- og kælikerfi: Nákvæmar línulegar leiðarar, hágæða kúluskrúfur og skilvirkt kælikerfi vinna saman að því að tryggja hitastöðugleika og beygjustigleika við vinnslu, sem lágmarkar vikmörk vegna hitabreytinga.
· Lokað varnarkerfi og flísafrásarkerfi: Fullkomlega lokað kerfi og skilvirk flísafrásarhönnun verndar ekki aðeins notandann heldur lágmarkar einnig áhrif flísafrása frá vinnuumhverfinu á vélina og vinnustykkið og bætir þannig samræmi yfirborðsgæða.
· Eftirlit og villuleiðrétting: Aðgerðir eins og stöðuskynjun, mælingar án eyðileggingar í vinnslu og radíusleiðrétting verkfæra leiðrétta vinnsluvillur á kraftmikinn hátt og bæta samræmi endurtekinnar vinnslu.
· Grunnur og stuðningskerfi: Stífleiki grunnvirkisins, gæði borunar og festinga og hitastýrð stjórnun á vélbúnaði eru allt óbein trygging fyrir því að viðhalda mikilli nákvæmni til langs tíma litið.
8) Valtillögur byggðar á umsóknarsviðsmynd
· Fyrir stóra íhluti og fjölvinnsluvinnslu: Forgangsraðagantry vélarmeð mjög stífum rúmum, djúpum holavinnslumöguleikum og 5-ása samtímis vinnslu til að tryggja sléttar vinnsluleiðir og stöðuga klemmu.
· Fyrir kröfur um mikið magn og mikinn stöðugleika: Kjósið kerfi með stórum verkfærageymslum, hraðvirkum verkfæraskiptum og öflugum hermunarmöguleikum til að draga úr niðurtíma og auka afköst.
· Fyrir kröfur um sjálfvirkni: Forgangsraða líkönum sem eru samhæf vélmennum og fóðrunarkerfum til að tryggja sjálfvirkni frá upphafi til enda og rekjanleika gagna í ferlinu.
Niðurstaða
Þessi ítarlega greining á virkni hinna ýmsu íhluta gantry-vinnslustöðvar sýnir fram á víðtæka kosti hennar hvað varðar stífleika, nákvæmni í staðsetningu, sveigjanleika í vinnslu, sjálfvirkni og snjalla stjórnun. Auk kjarnaíhluta sem nefndir eru í upphafi þessarar greinar eru stuðningskerfi eins og gírskipting, kæling, flísafjarlæging, vernd og eftirlit einnig mikilvægir þættir í að ákvarða gæði vinnslu og framleiðsluhagkvæmni.
Við raunverulega val og hagræðingu ferla er aðeins hægt að ná fram „skilvirkri, stöðugri og rekjanlegri“ nútíma vinnslu og framleiðslu með því að sameina tiltekið efni fyrir vinnustykkið, vinnslumörk, lotustærð og sjálfvirknikröfur.
Birtingartími: 31. október 2025