


BOSM - Lárétt mótborunar- og leiðindavél
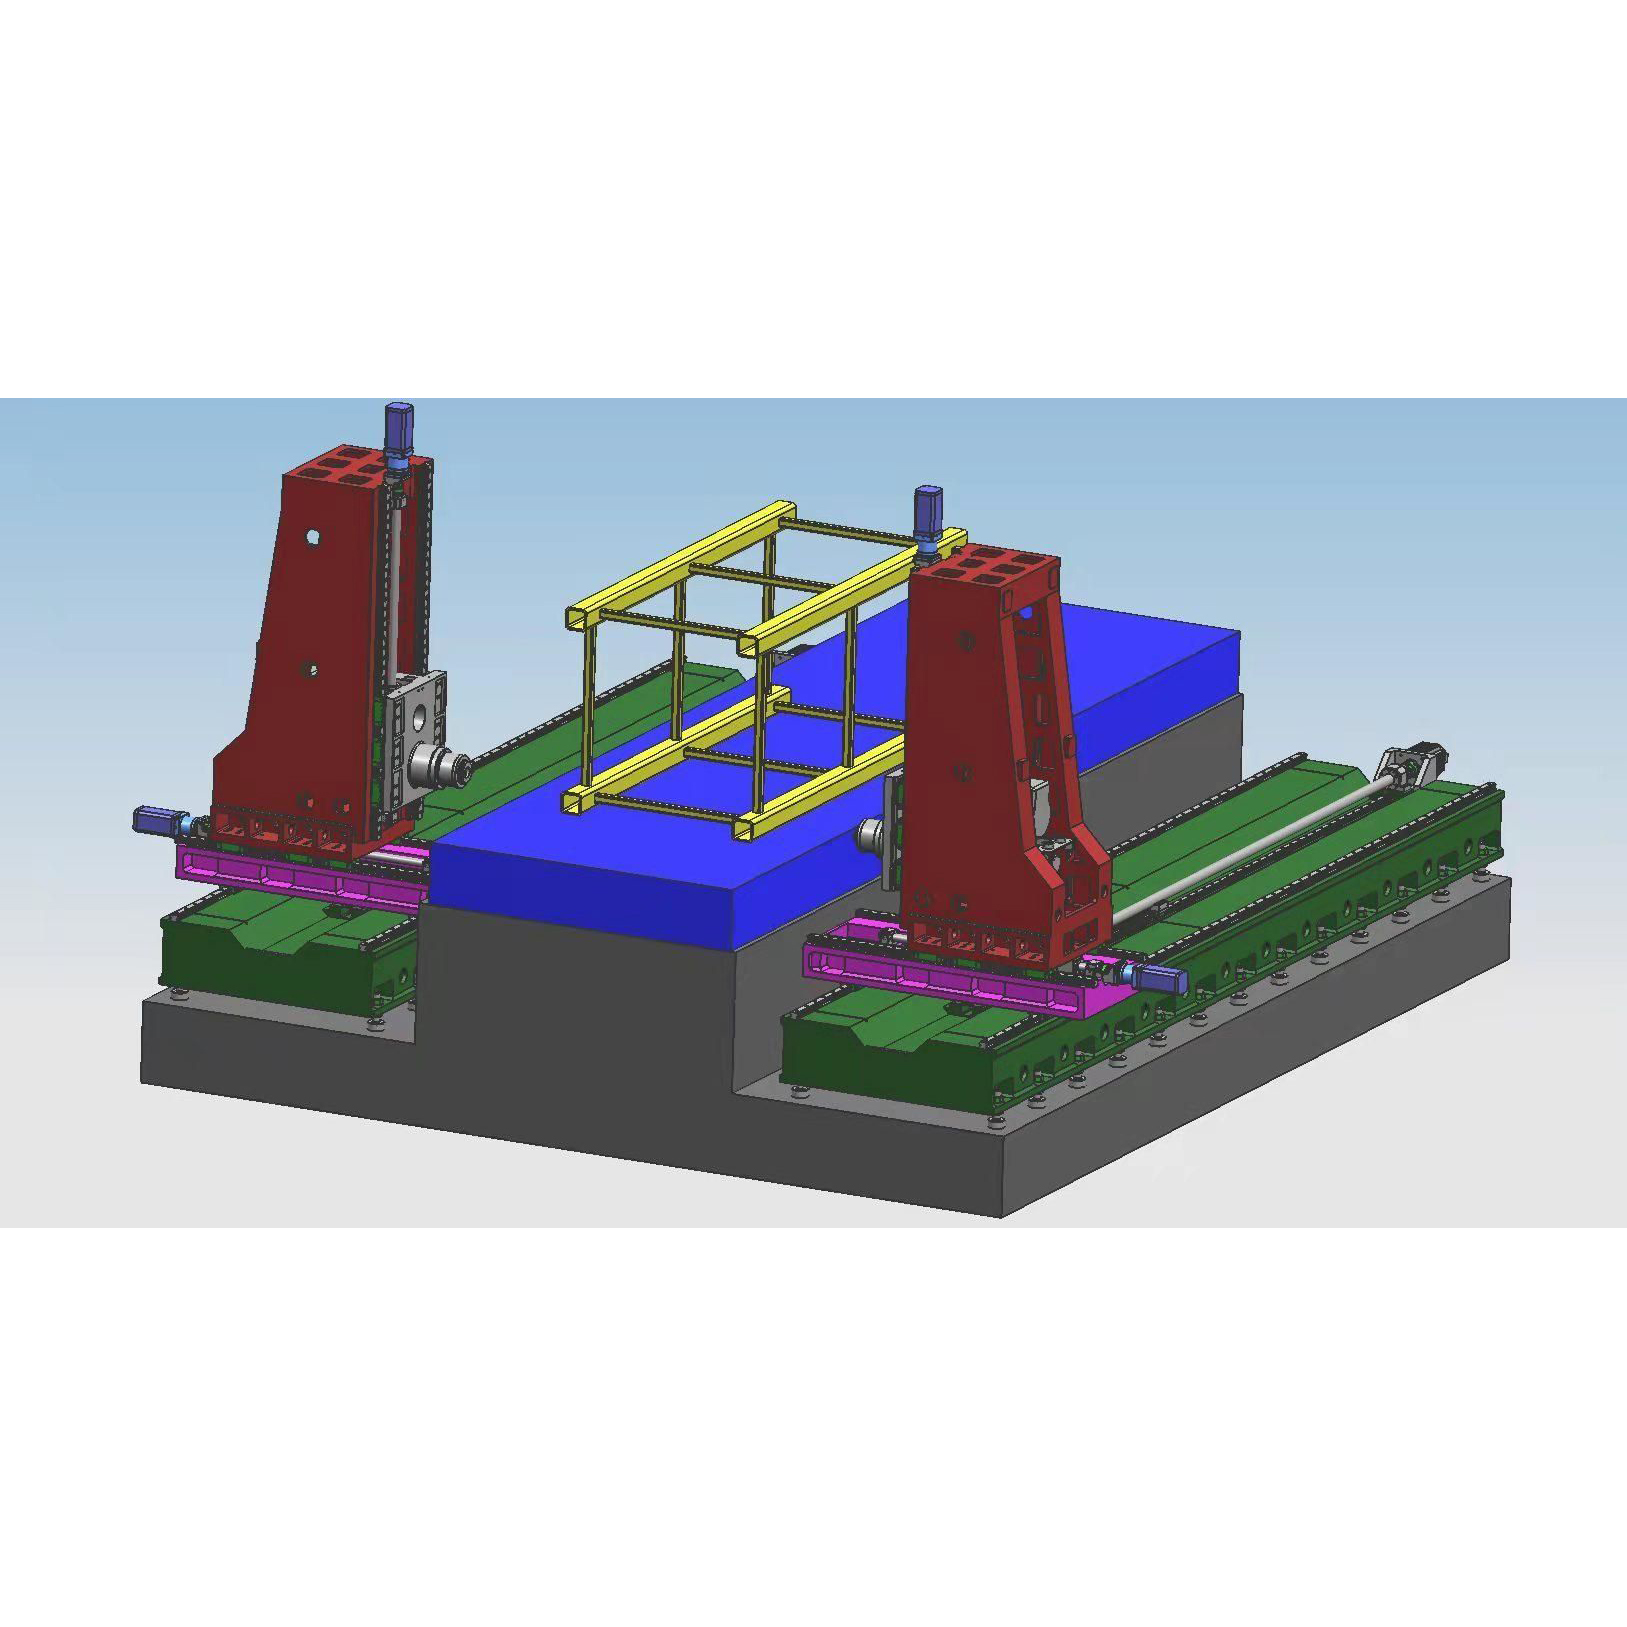
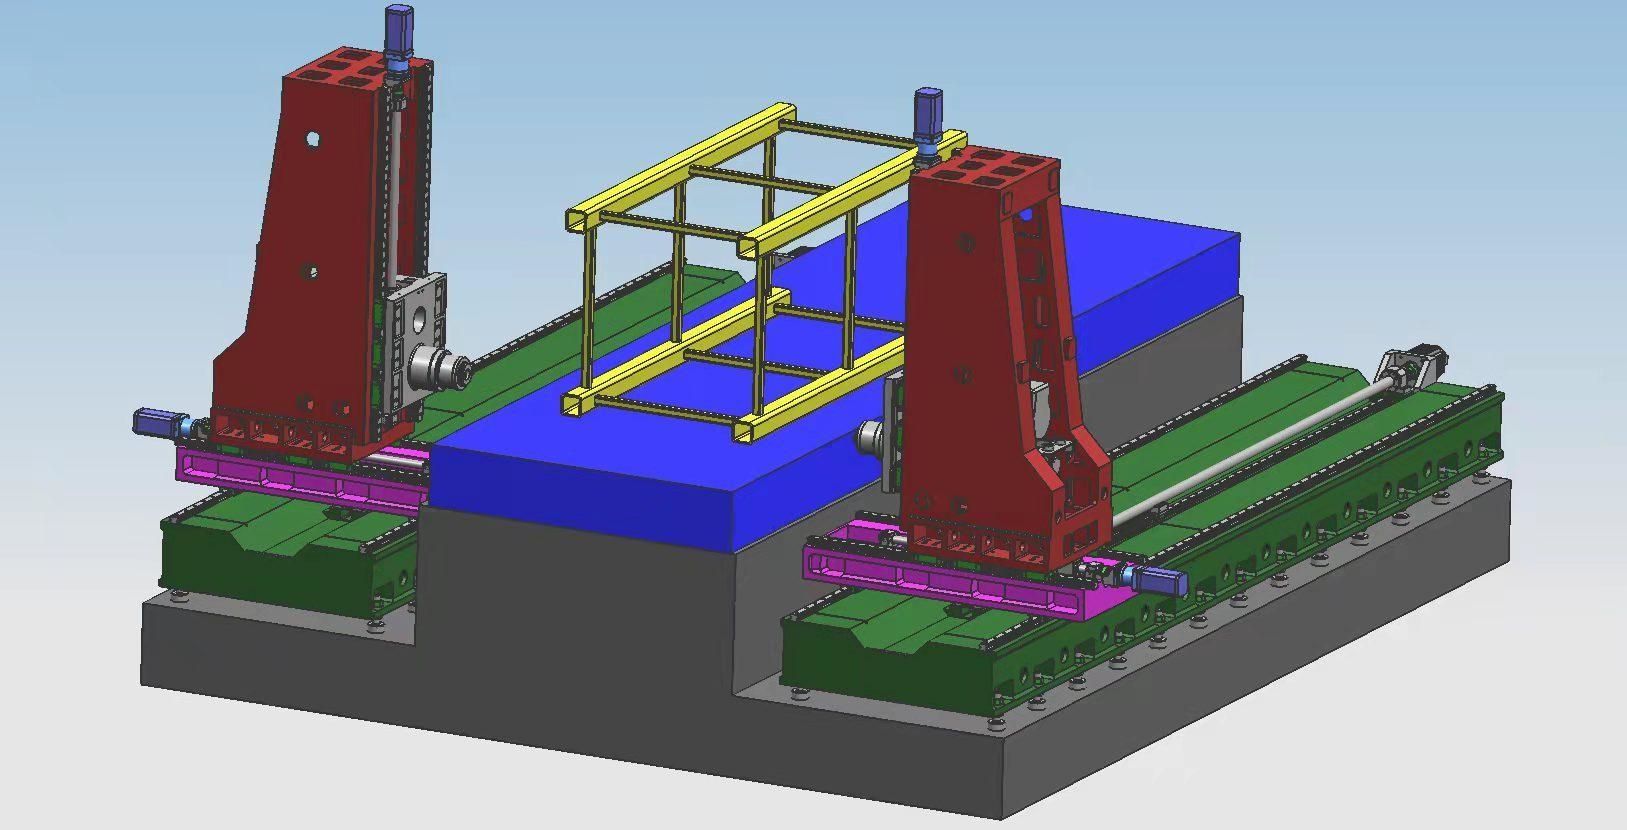
1. Notkun búnaðar:
BOSM lárétta borvélin er sérstök vél fyrir fyrirtækið þitt til að vinna úr turnkranahettum. Vélin er búin tveimur settum af láréttum bor- og bónavélum sem geta borað, fræst og borað vinnustykki innan virks slagsviðs. Við skurð og aðra vinnslu er staðsetningarhraði búnaðarins mikill, nákvæmni vinnslunnar mikil og skilvirkni vinnslunnar mikil.
2. Eiginleikar búnaðarbyggingar:
2. 1. Helstu þættirVél
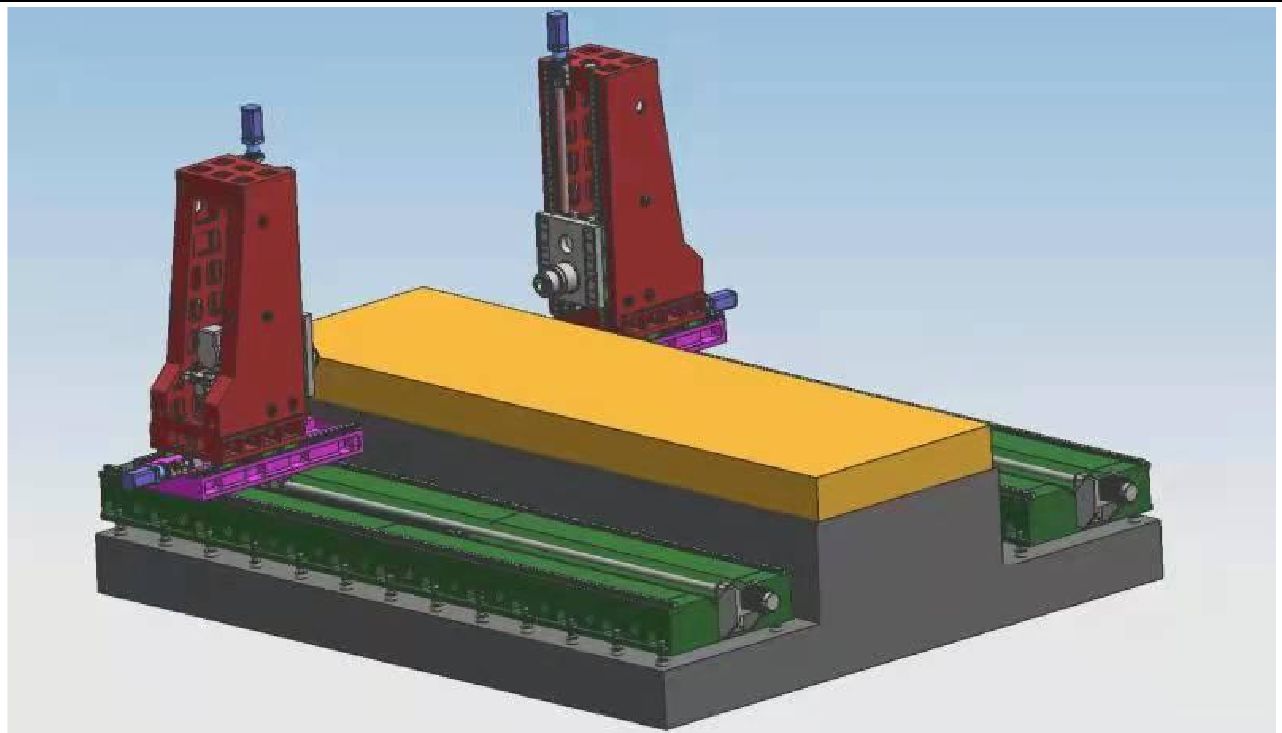
Helstu íhlutir vélarinnar: bekkur, vinnuborð, vinstri og hægri dálkar, söðlar, hrúgur o.s.frv., stórir hlutar eru úr sandsteypu úr plastefni, hágæða grájárni 250 steypu, glóðaðir í heitum sandgryfju → titringsöldrun → heitofnsglóðun → titringsöldrun → grófvinnsla → titringsöldrun → ofnglæðing → titringsöldrun → frágangur til að útrýma neikvæðu álagi hlutanna að fullu og halda afköstum hlutanna stöðugum. Vinnuborð búnaðarins er fast og aflgjafarhausarnir á báðum hliðum geta færst í fram- og afturátt botnsins; vélin hefur aðgerðir eins og borun, skurð, niðursökkvun, slátrun o.s.frv. Kælingaraðferð verkfærisins er innri kæling og ytri kæling. Vélin inniheldur 5 fóðrunarása, 2 skurðaraflgjafa, sem hægt er að samstilla við 5 ása samtímis, eða geta verið einvirkir. Ásátt vélarinnar og aflgjafans eru sýnd á myndinni hér að neðan.
2. 2 Helstu uppbygging ásflutningsfóðrunarhlutans
2.2.1 X-ás: Rafmagnshausinn færist fram og til baka eftir stýribraut botnsins.
X1-ás drif: AC servómótor ásamt nákvæmri reikistjörnulækkun er notaður til að knýja aflgjafann í gegnum kúluskrúfudrifið til að ná línulegri hreyfingu X-ássins.
X2-ás gírkassa: AC servómótor ásamt nákvæmri reikistjörnulækkun er notaður til að knýja aflgjafann í gegnum kúluskrúfugírkassa til að ná línulegri hreyfingu á X-ásnum.
Lögun leiðarsteina: Tvær nákvæmar línulegar leiðarsteinar með mikilli styrk eru flísalagðar á breikkaða botninum.
2.2 Y1 ás: Aflgjafinn færist upp og niður á dálknum.
Y1-ás drif: Notið AC servómótor til að knýja í gegnum kúluskrúfu til að ná línulegri hreyfingu Y1-ássins. Leiðarteinaform: 4 stykki af 45 gerðum línulegra leiðarteina.
2.2.3 Y2 ás: Aflgjafinn færist upp og niður á dálknum.
Y2-ás gírkassa: AC servómótor er notaður til að knýja í gegnum kúluskrúfu til að ná línulegri hreyfingu Y1-ássins.
Leiðarbrautarform: 4 stykki af 45 gerðum línulegra leiðarbrauta.
2.2.4 Z1 ás: Drifhausinn færist fram og til baka á hnakknum.
Z1-ás gírkassa: AC servómótor og nákvæmur reikistjörnulækkunarbúnaður eru notaðir til að knýja hreyfinguna í gegnum kúluskrúfuna til að ná línulegri hreyfingu Z1-ássins.
2.2.5 Z2 ás: Drifhausinn færist fram og til baka á hnakknum.
Z2-ás gírkassa: AC servómótor og nákvæmur reikistjörnulækkunarbúnaður eru notaðir til að knýja hreyfinguna í gegnum kúluskrúfuna til að ná línulegri hreyfingu Z2-ássins.
2.3. Fjarlæging og kæling flísar
Undir vinnuborðinu eru flatar keðjuflísarfæribönd sett upp báðum megin og hægt er að losa járnflísarnar í flísarfæribandið í lokin til að ná fram siðmenntuðum framleiðslu. Í kælivökvatanki flísarfæribandsins er kælidæla sem hægt er að nota til innri kælingar og ytri kælingar á verkfærinu til að tryggja afköst og endingartíma verkfærisins og hægt er að endurvinna kælivökvann.
3Fullt stafrænt tölulegt stýrikerfi:
3.1. Með flísbrotsaðgerð er hægt að stilla flísbrotstíma og flísbrotsferil á manna-vél viðmótinu.
3.2. Með lyftiaðgerð verkfærisins er hægt að stilla lyftifjarlægðina á mann-vél viðmótinu. Þegar fjarlægðinni er náð lyftist verkfærið hratt, síðan kastast flísarnar burt og síðan spóla áfram á borflötinn og umbreytast sjálfkrafa í vinnu.
3.2. Miðstýringarkassinn og handfesta einingin nota tölulegt stýrikerfi og eru búin USB tengi og LCD fljótandi kristalskjá. Til að auðvelda forritun, geymslu, birtingu og samskipti hefur rekstrarviðmótið aðgerðir eins og mann-vél samtal, villuleiðréttingu og sjálfvirka viðvörun.
3.2. Búnaðurinn hefur það hlutverk að forskoða og skoða aftur staðsetningu holunnar áður en hann er unninn og notkunin er mjög þægileg.
4Sjálfvirk smurning
Nákvæmar línulegar leiðarteinapar, nákvæmar kúluskrúfur og aðrar nákvæmar hreyfingarpar eru búin sjálfvirkum smurkerfum. Sjálfvirka smurdælan gefur frá sér þrýstiolíu og magnolíuhólf smurefnisins fer inn í olíuna. Þegar olíuhólfið er fullt af olíu og kerfisþrýstingurinn hækkar í 1,4~1,75Mpa lokast þrýstirofinn í kerfinu, dælan stöðvast og losunarlokinn losnar um leið. Þegar olíuþrýstingurinn í veginum lækkar undir 0,2Mpa byrjar magnolíusmurefnið að fylla smurpunktinn og lýkur einni olíufyllingu. Vegna nákvæms magns olíu sem magnolíusmurefnið gefur og getu til að greina kerfisþrýstinginn er olíuframboðið áreiðanlegt og tryggir að olíufilma sé á yfirborði hvers hreyfifræðilegs pars, sem dregur úr núningi og sliti og kemur í veg fyrir skemmdir á innri uppbyggingu af völdum ofhitnunar, til að tryggja nákvæmni og endingu vélarinnar.
5. Vélnota umhverfi:
Aflgjafi: Þriggja fasa AC380V±10%, 50Hz±1 Umhverfishitastig: -10°~ 45°
6Viðmið um samþykki:
JB/T10051-1999 "Almennar tæknilegar forskriftir fyrir vökvakerfi málmskurðarvéla"
7Tæknilegar breytur:
| Fyrirmynd | 2050-5Z | |
| Hámarksstærð vinnustykkis | Lengd × breidd × hæð (mm) | 5000×2000×1500 |
| stærð vinnuborðs | Lengd x breidd (mm) | 5000*2000 |
| Akstursátt undirstöðu rafmagnshaussins | Hreyfing fram og til baka (mm) | 5000 |
| Krafthaus upp og niður | Upp og niður högg hrútsins (mm) | 1500 |
|
Lárétt borvél með stút Aflvél 1 2 | Magn (2 stk.) | 2 |
| Snældukeila | BT50 | |
| Borþvermál (mm) | Φ2-Φ60 | |
| Þvermál tappa (mm) | M3-M30 | |
| Snúningshraði (r/mín) | 30~3000 | |
| Servo spindle mótor afl (kw) | 22*2 | |
| Vinstri og hægri ferð (mm) | 600 | |
| Tvíátta staðsetningarnákvæmni | 300mm * 300mm | ±0,025 |
| Tvíátta endurtekin staðsetningarnákvæmni | 300mm * 300mm | ±0,02 |
Vöruflokkar
-

VC serían CNC vinnslumiðstöð með mikilli stífni með ...
-

HP serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

HT serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

VS serían fjögurra spora þungavinnu CNC vinnsluvél
-

V-röð CNC vinnslumiðstöð með mikilli stífni
-

X sería tvöfaldur dálkur CNC vinnslumiðstöð
-

Lárétt 5-ása CNC vinnslumiðstöð TKG1600
-

CNC lóðrétt beygju- og fræsingarvél fyrir samsetta...
-

Háhraða CNC vinnslumiðstöð GM serían
-

Háhraða CNC fræsingarvél GT serían
-

Tvöfaldur snælda CNC rennibekkur SK32
-

CNC lóðrétt vinnslumiðstöð RFTV510 fyrir hjól...