


BOSM -6025 Borvél með gagnstæðum haus
1. Búnaðurnota:
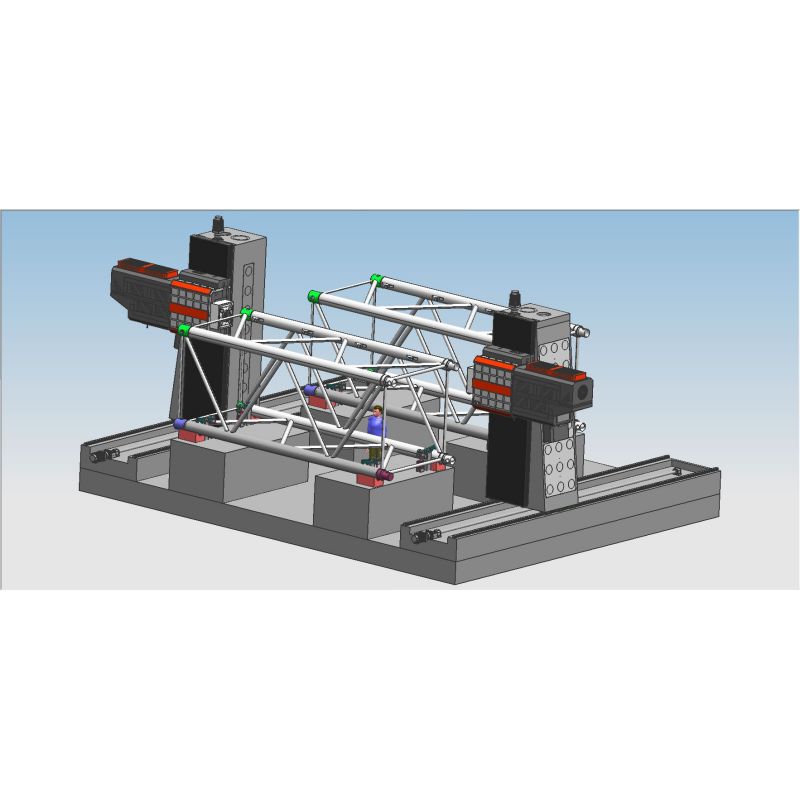
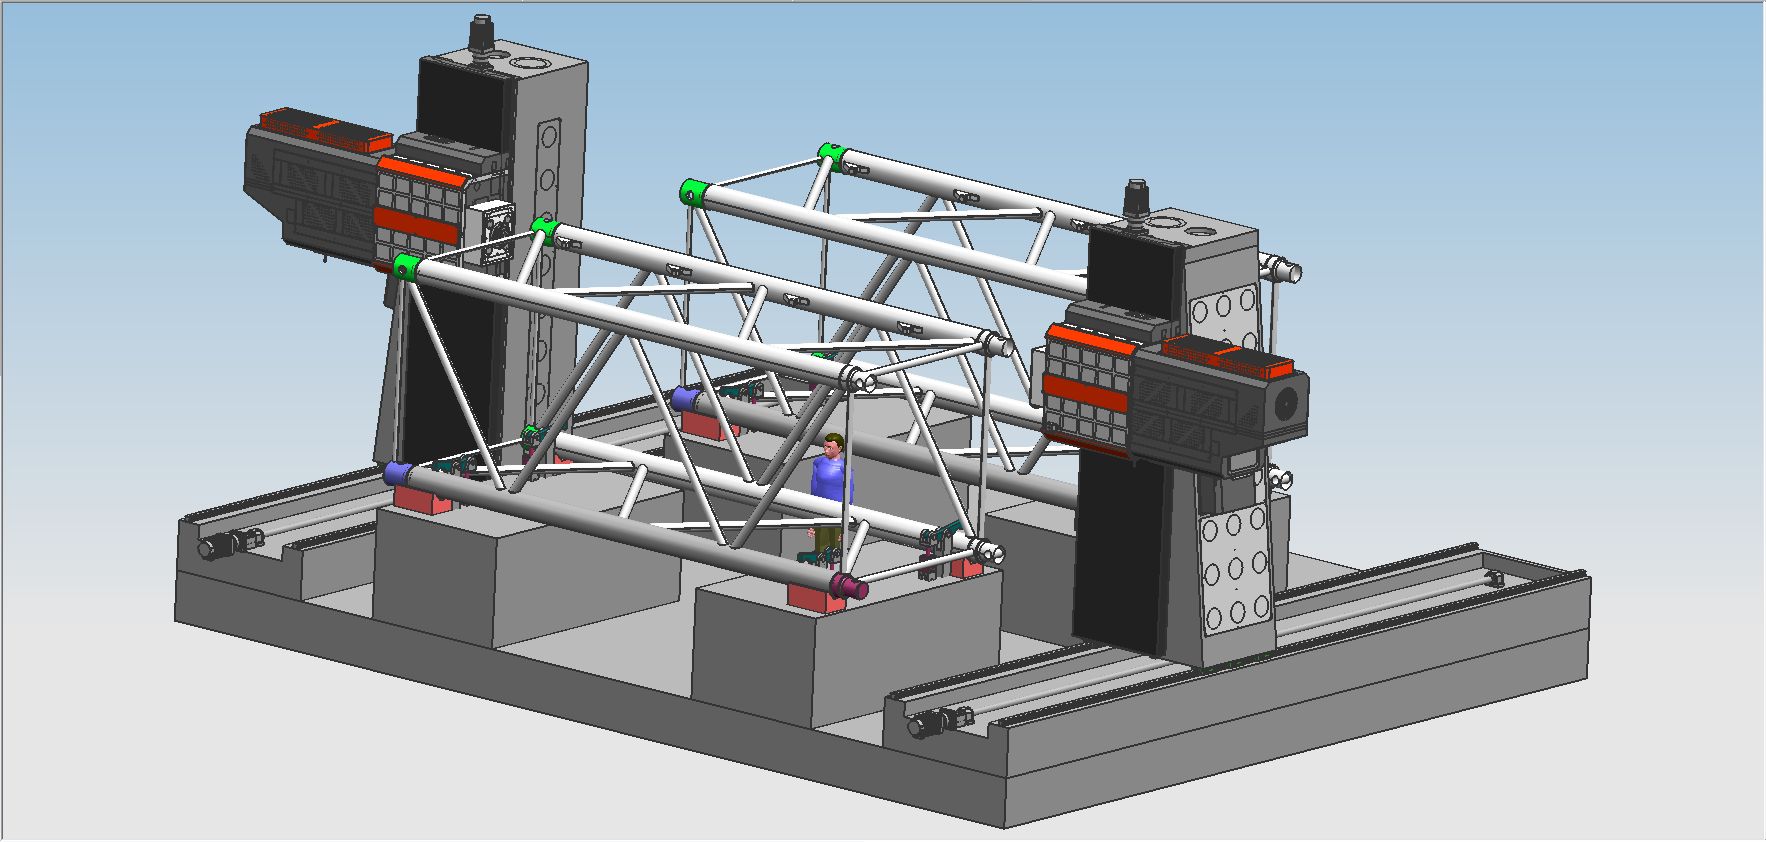
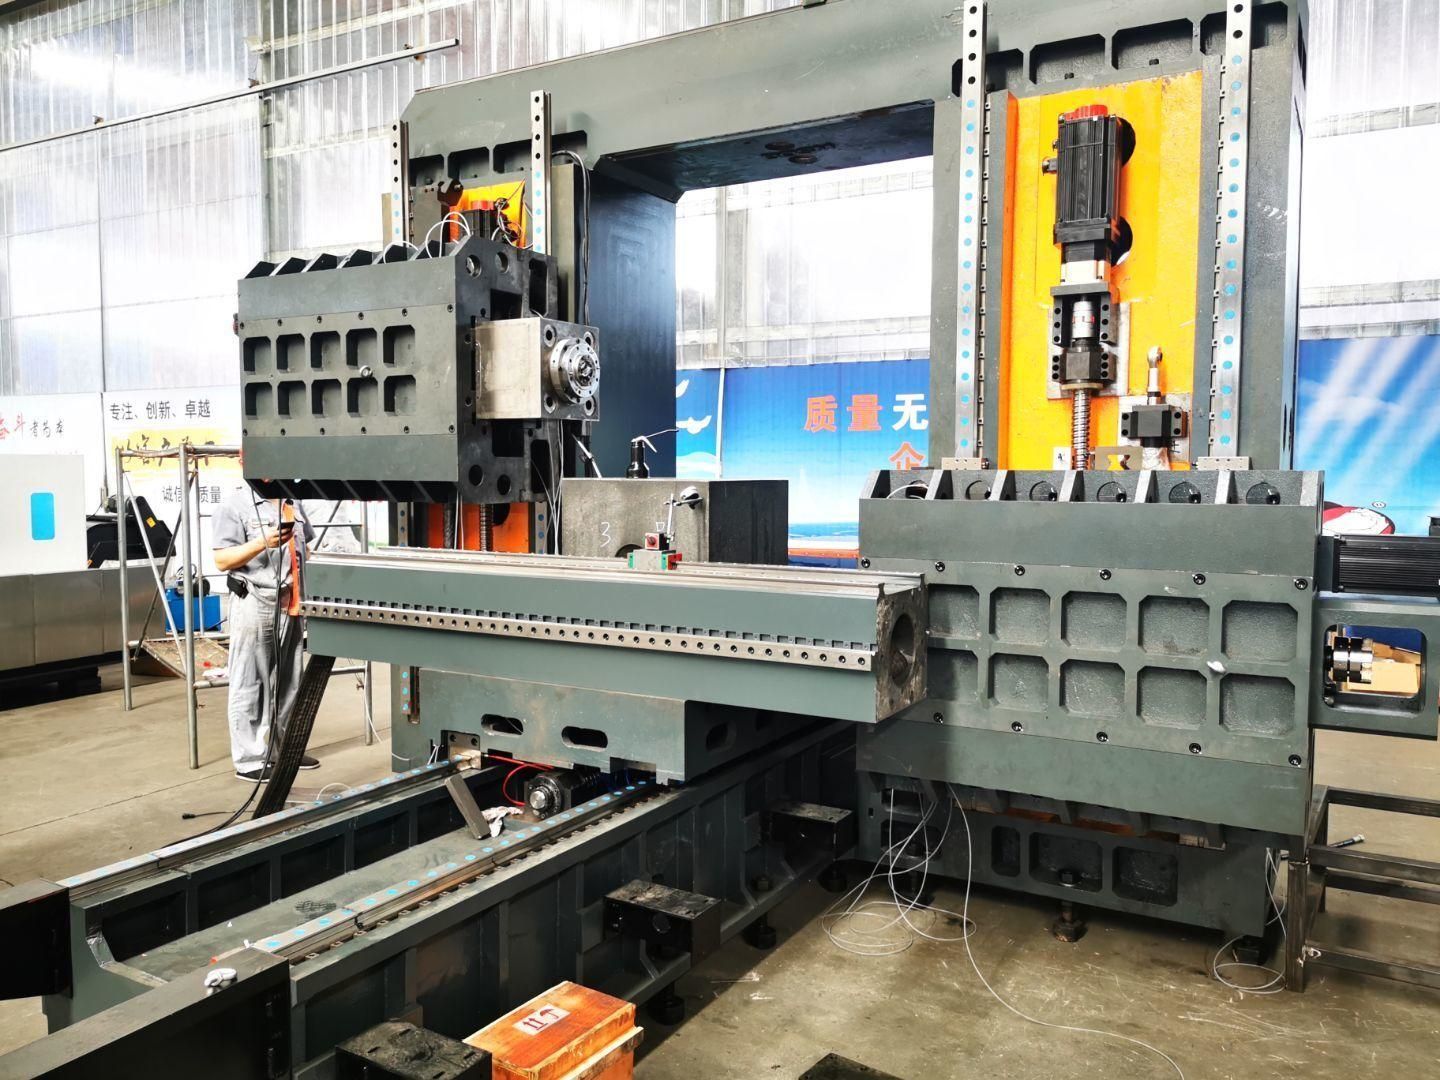
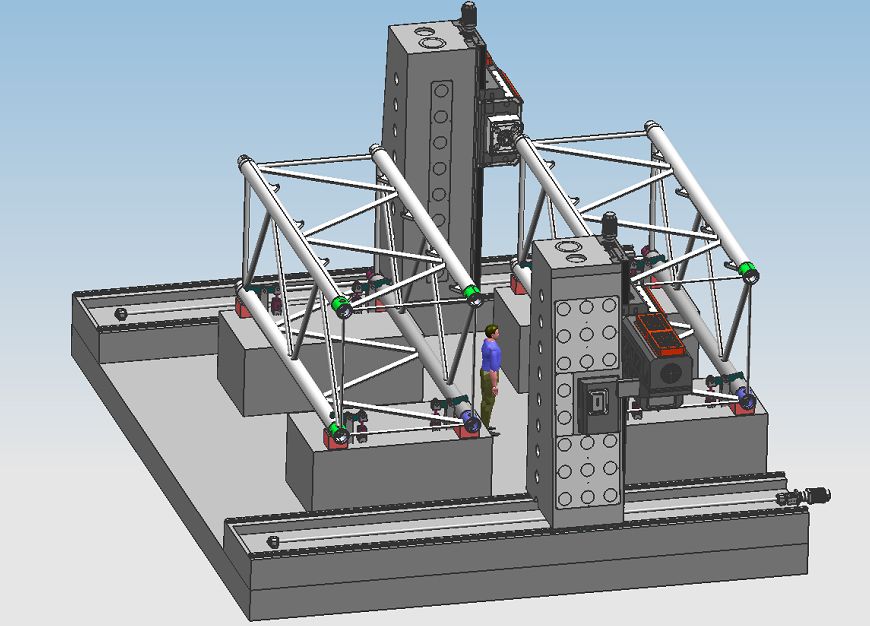
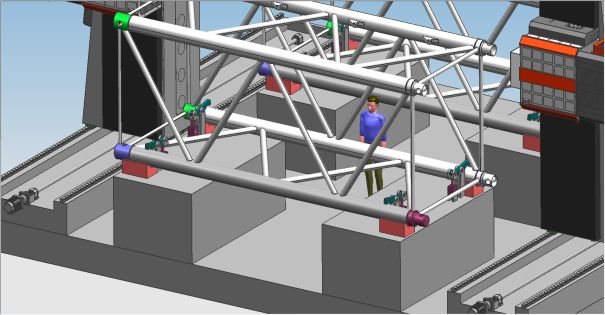
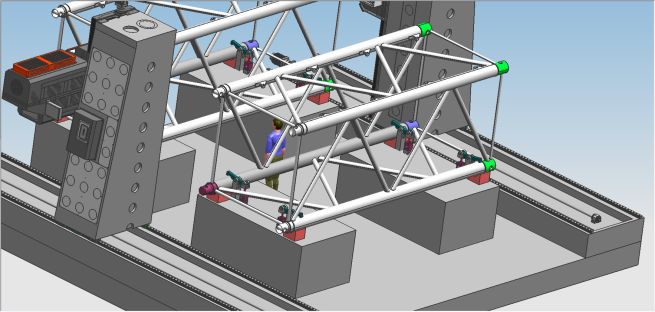
BOSM-6025 tvístöðva CNC lóðrétt súlu færanleg tvísúlu höfuð-í-höfuð bor- og fræsivél er sérstök vél fyrir samhverfar vinnustykki í byggingarvélum. Vélaverkfærið er búið sérstökum færanlegum súlu og tveimur settum af láréttum hnífum, sem geta framkvæmt borun, fræsingu, skurð og aðra vinnslu á vinnustykkinu innan virks slagsviðs, hægt er að vinna vinnustykkið á sínum stað í einu (engin þörf á auka klemmu), hraður hleðslu- og losunarhraði, hraður staðsetningarhraði, mikil vinnslunákvæmni og mikil vinnsluhagkvæmni.
2. Uppbygging búnaðar:
2.1. Helstu íhlutir vélarinnar
Beð, vinnuborð, vinstri og hægri súlur, bjálkar, söðlar, hrútur og aðrir stórir hlutar eru allir úr sandsteypu úr plastefni, hágæða grájárni 250 steypu, glóðað í heitum sandgryfju → titringsöldrun → heitofnsglóðun → titringsöldrun → grófvinnsla → titringsöldrun → heitofnsglóðun → titringsöldrun → frágangur, sem útrýmir alveg neikvæðu álagi hlutanna og heldur afköstum hlutanna stöðugum. Vélaverkfærið hefur aðgerðir eins og fræsingu, borun, niðursökkvun, slátrun o.s.frv., og kælingaraðferð verkfærisins er ytri kæling. Vélaverkfærið inniheldur 6 fóðrunarása, sem geta framkvæmt 4-ása tengingu og 6-ása einvirkni. Það eru 2 aflhausar. Ásátt vélarinnar og aflhaussins er sýnd á myndinni hér að neðan.
2. 2Helstu uppbygging ásflutningsfóðrunarhlutans
2.2.1 X 1/X2 ás: Súlan færist fram og til baka eftir leiðarlínu fasta rúmsins.
X-ás gírkassa: AC servómótor og nákvæmur reikistjörnulækkunarbúnaður eru notaðir til að knýja báða dálkana í gegnum kúluskrúfugírkassann til að ná línulegri hreyfingu X-ássins.
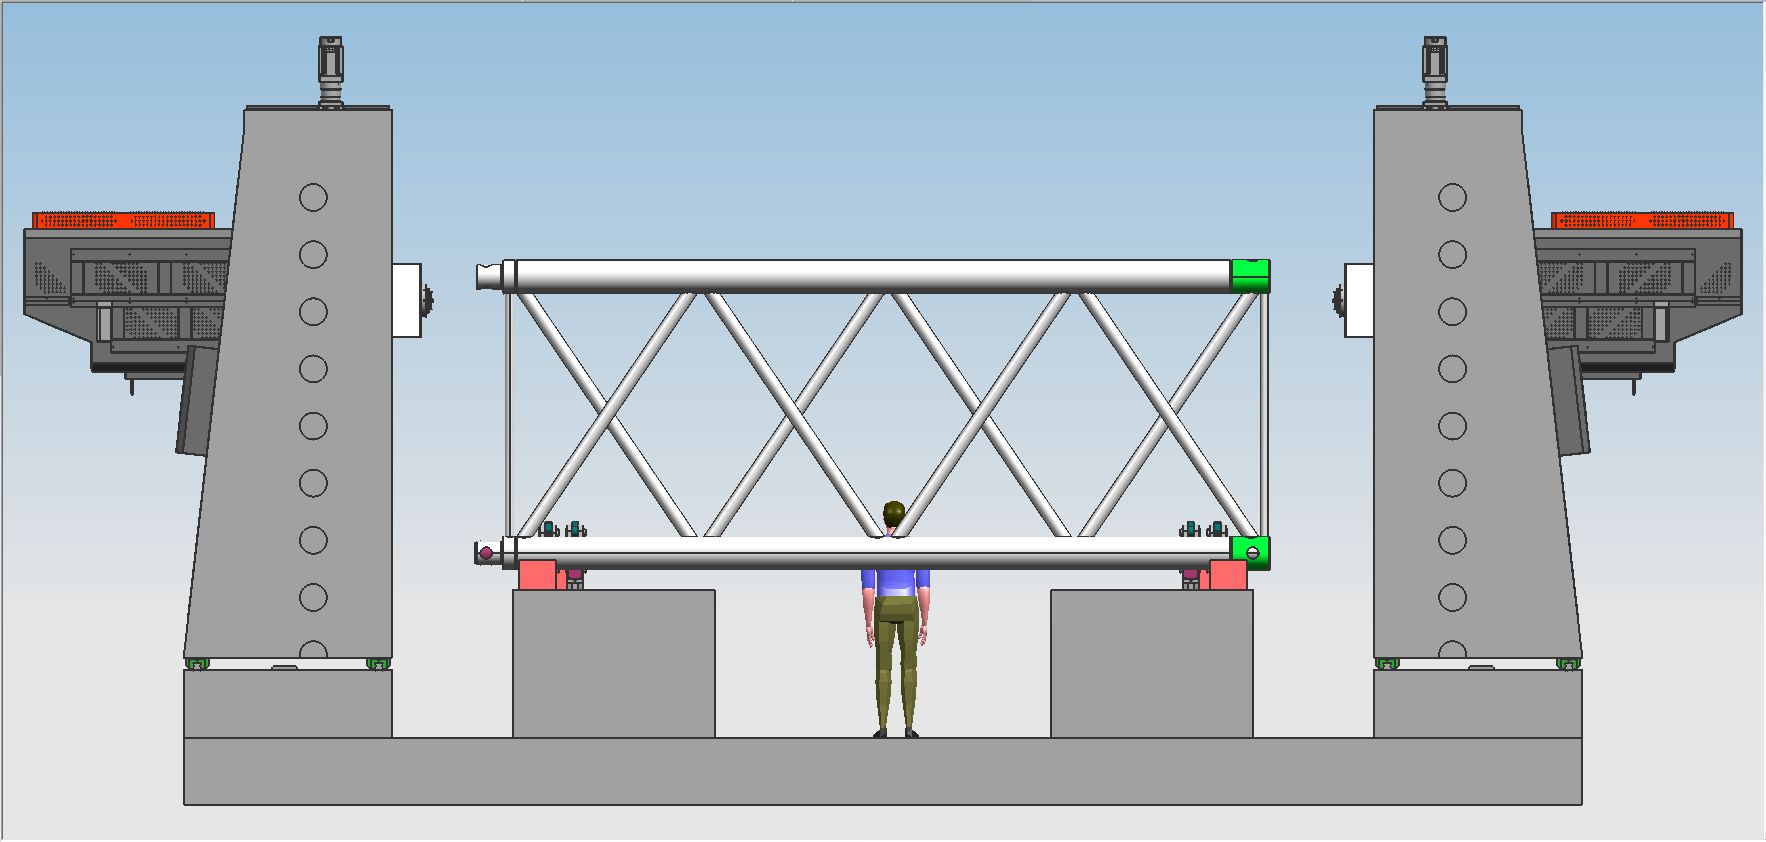
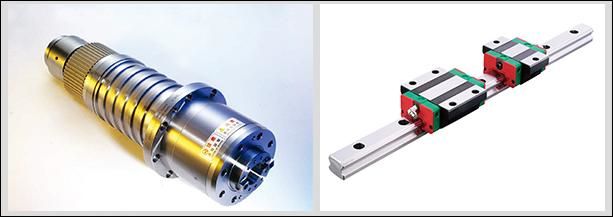
Form leiðarsteina: Leggið tvær nákvæmar línulegar leiðarsteina með mikilli styrk.
2.2.2 Y1 ás: Aflgjafinn og stúturinn eru lóðrétt settir upp á framhlið súlunnar og hreyfast fram og til vinstri og hægri eftir leiðarlínu súlunnar.
Y1-ás gírkassa: AC servómótor er notaður til að knýja kúluskrúfuna til að hreyfa söðulinn og ná línulegri hreyfingu Y1-ássins.
Leiðarteinar: 4 línulegar leiðarteinar + ferkantaður hrúga með hörðum teinum samanlagt.
2.2.3 Y2 ás: Annar stúturinn á aflgjafanum er settur upp lóðrétt á framhlið súlunnar og færist fram og til vinstri og hægri eftir leiðarlínu súlunnar.
Y2-ás gírkassa: AC servómótor er notaður til að knýja kúluskrúfuna til að hreyfa söðulinn og ná línulegri hreyfingu Y2-ássins.
Leiðarteinar: 4 línulegar leiðarteinar + ferkantaður hrúga með hörðum teinum samanlagt.
2.2.4 Z1 ás: Rennistóllinn á aflgjafanum er settur upp lóðrétt á framhlið hægri súlunnar og færist fram og til baka upp og niður eftir leiðarsteininni á súlunni.
Z1-ás gírkassa: AC servómótor og nákvæmur reikistjörnulækkunarbúnaður eru notaðir til að knýja stútinn í gegnum kúluskrúfuna til að ná línulegri hreyfingu Z1-ássins.
Leiðarbrautarform: 2 línulegar leiðarteinar.
2.2.5 Z2 ás: Rennistóll rafmagnshaussins er settur upp lóðrétt á framhlið hægri súlunnar og færist fram og til baka upp og niður eftir stýrisjárni súlunnar.
Z1-ás gírkassa: AC servómótor ásamt nákvæmum reikistjörnumækkara er notaður til að knýja stútinn í gegnum kúluskrúfuna til að ná línulegri hreyfingu Z2-ássins.
Leiðarbrautarform: 2 línulegar leiðarbrautir
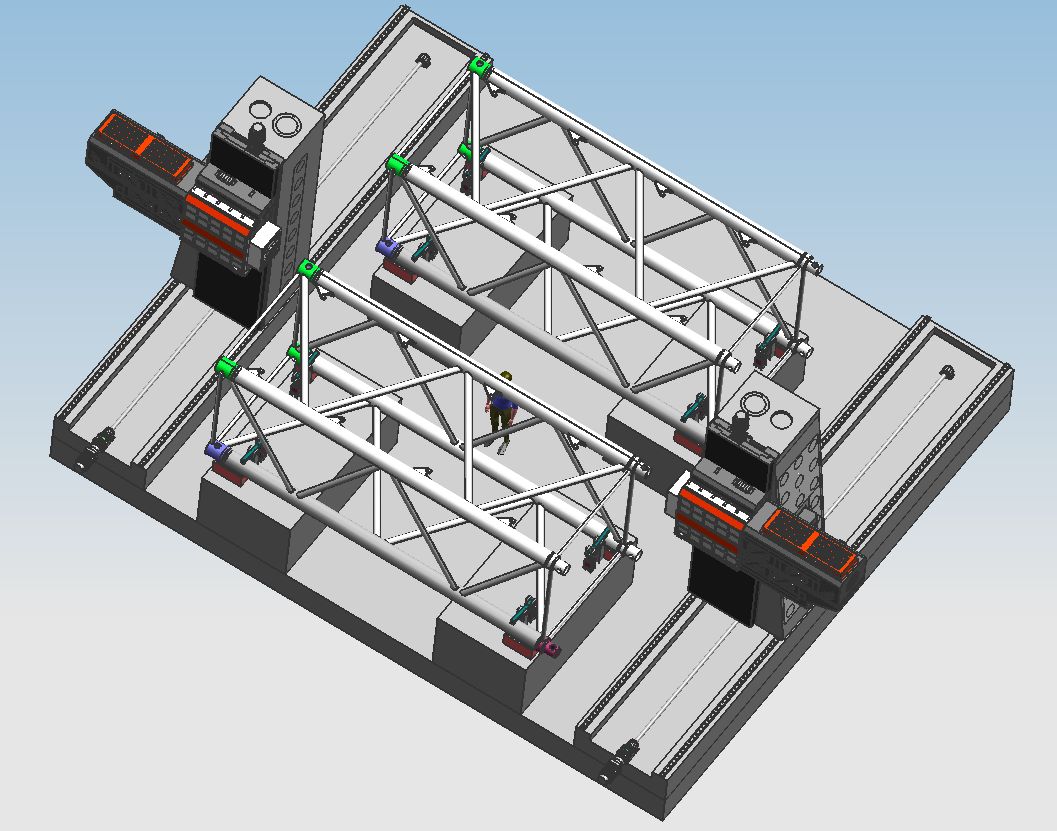
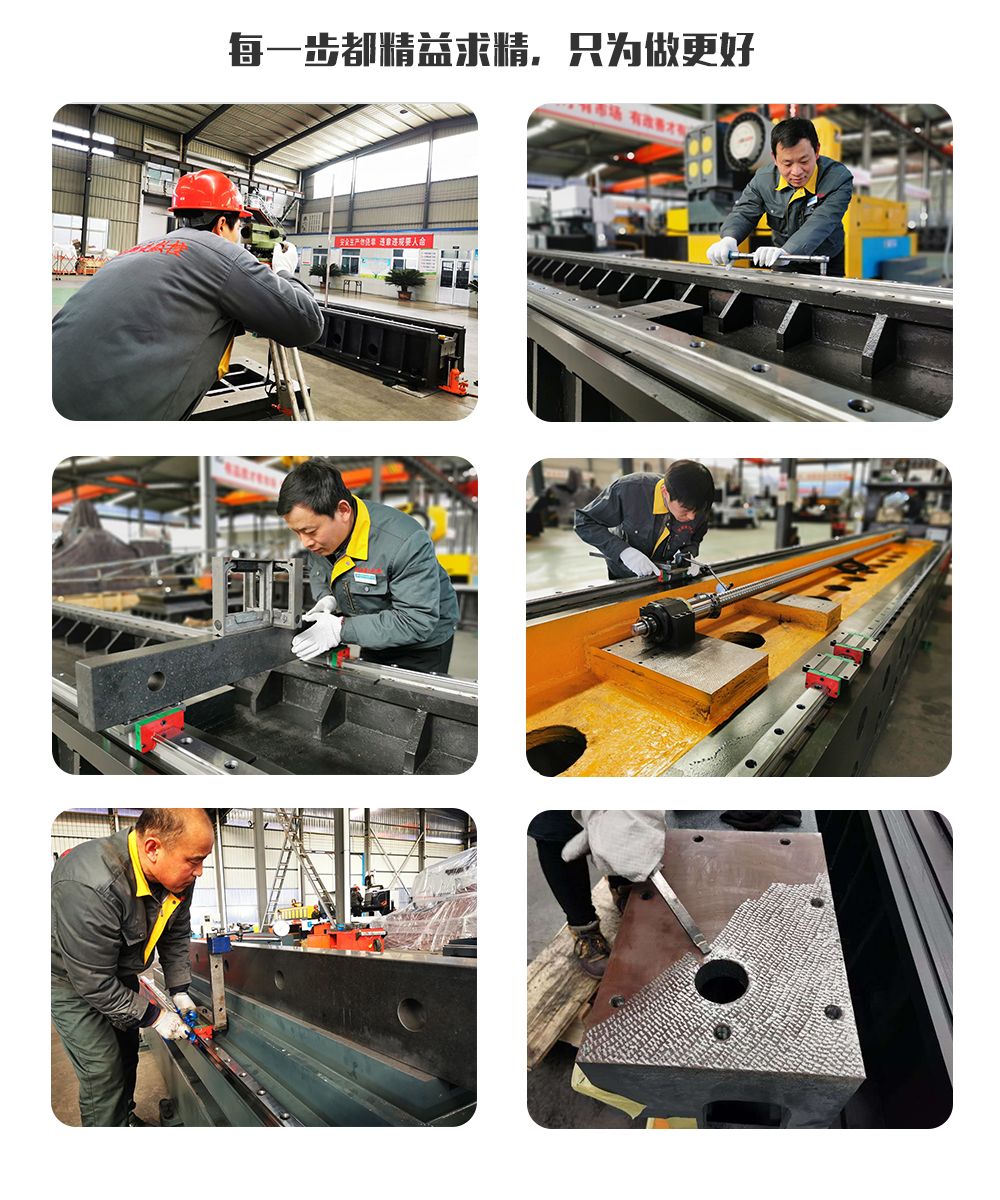
Bor- og fræsingarvélin (þar með talið vélhaus 1 og 2) er ferkantaður borhnappur og hreyfingaráttin er stýrt af fjórum línulegum rúlluleiðarteinum. Drifið notar AC servómótor til að knýja nákvæmnisskrúfuparið. Vélin er búin köfnunarefnisjafnvægisstöng. Þetta dregur úr burðargetu vélhaussins á skrúfu- og servómótornum. Z-ás mótorinn er með sjálfvirka bremsuvirkni. Ef rafmagnsleysi verður mun sjálfvirka bremsan halda mótorásnum þétt svo að hann geti ekki snúist. Þegar borinn snertir ekki vinnustykkið við vinnuna mun hann fæða hratt; þegar borinn snertir vinnustykkið mun hann sjálfkrafa skipta yfir í vinnufóðrun. Þegar borinn fer í gegnum vinnustykkið mun hann sjálfkrafa skipta yfir í hraða afturspólun; þegar endi borsins yfirgefur vinnustykkið og nær stilltri stöðu mun hann færa sig í næstu holustöðu til að ná sjálfvirkri hringrás. Og hann getur framkvæmt virkni eins og blindholuborun, fræsingu, afskurð, flísbrot, sjálfvirka flísafjarlægingu o.s.frv., sem bætir vinnuaflsframleiðni.
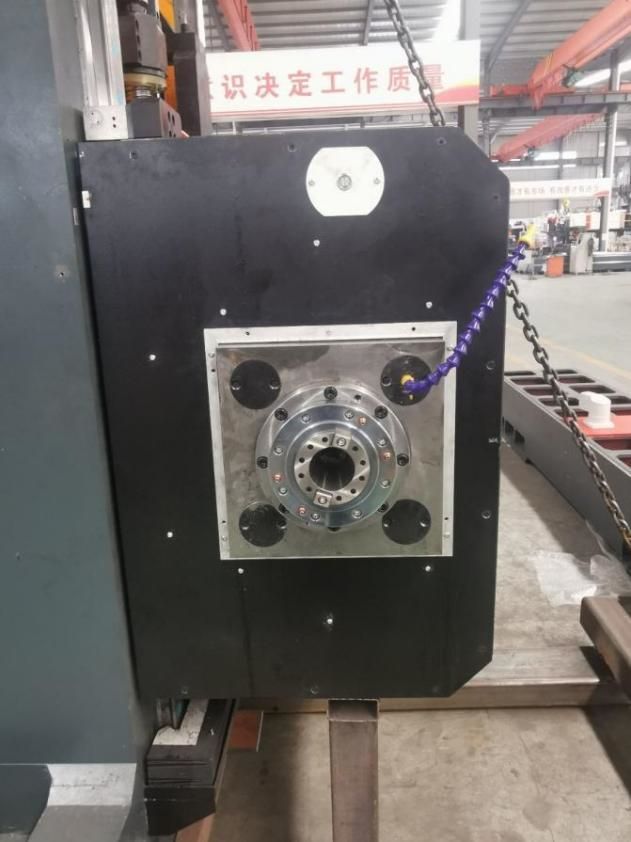
500 mm slaglengd ferkantaða kúptarmhausinn notar línulegar leiðarar í stað hefðbundinna innleggja til að bæta nákvæmni leiðslunnar til muna en viðhalda samt stífleika ferkantaða kúptarmsins.
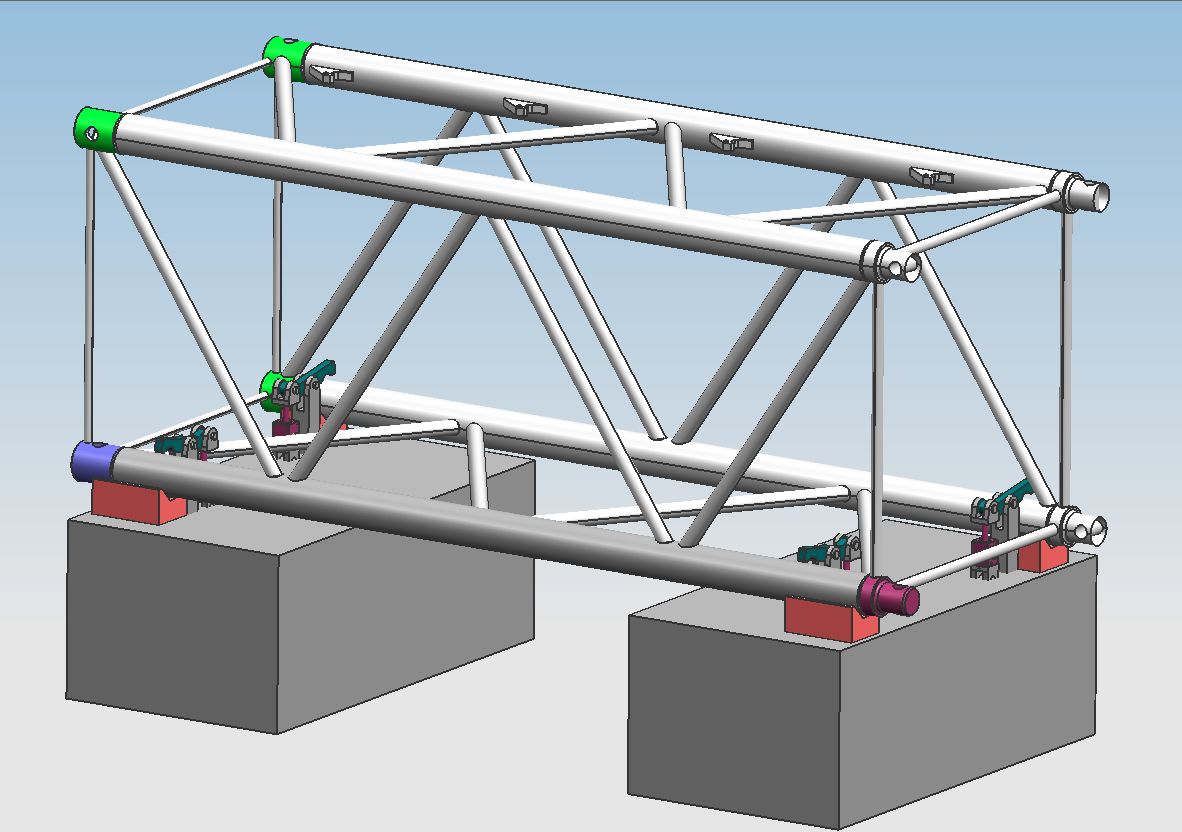
2.3. Vökvakerfisþrengingarvirkni vinnustykkisins
2.4Fjarlæging og kæling flísar
Spíral- og flatkeðjuflísarfæribönd eru sett upp báðum megin undir vinnuborðinu og flísarnar geta verið sjálfkrafa losaðar á flísarfæribandið í lokin í gegnum tvö stig spíral- og keðjuplötur til að ná fram siðmenntuðum framleiðslu. Í kælivökvatanki flísarfæribandsins er kælidæla sem hægt er að nota til að kæla verkfærið að utan til að tryggja afköst og endingartíma verkfærisins og kælivökvann er hægt að endurvinna.
3. Fullt stafrænt tölulegt stjórnkerfi:
3.1. Með flísbrotsaðgerð er hægt að stilla flísbrotstíma og flísbrotsferil á manna-vél viðmótinu.
3.2. Með lyftiaðgerð verkfærisins er hægt að stilla lyftifjarlægðina á mann-vél viðmótinu. Þegar vinnslan nær þessari fjarlægð lyftist verkfærið hratt, síðan kastast flísar og færast síðan hratt áfram að borfletinum og umbreytast sjálfkrafa í vinnu.
3.3. Miðstýringarkassinn og handfesta einingin nota tölulegt stýrikerfi og eru búin USB tengi og LCD fljótandi kristalskjá. Til að auðvelda forritun, geymslu, birtingu og samskipti hefur rekstrarviðmótið aðgerðir eins og mann-vél samtal, villuleiðréttingu og sjálfvirka viðvörun.
3.4. Búnaðurinn hefur það hlutverk að forskoða og endurskoða staðsetningu holunnar fyrir vinnslu og aðgerðin er mjög þægileg.
4Sjálfvirk smurning
Nákvæmar línulegar leiðarteinar, nákvæmar kúluskrúfur og aðrar nákvæmar hreyfingarteinar eru búnar sjálfvirkum smurkerfum. Sjálfvirka smurdælan gefur frá sér þrýstiolíu og magnbundin smurolíuhólf fer inn í olíuna. Eftir að olíuhólfið er fyllt með olíu, þegar kerfisþrýstingurinn hækkar í 1,4-1,75 MPa, lokast þrýstirofinn í kerfinu, dælan stöðvast og losunarlokinn losnar um leið. Þegar olíuþrýstingurinn í rásinni lækkar undir 0,2 MPa byrjar magnbundin smurning að fylla smurpunktinn og lýkur einni olíufyllingu. Vegna nákvæmrar olíuframboðs magnbundinnar olíusprautu og greiningar á kerfisþrýstingi er olíuframboðið áreiðanlegt, sem tryggir að olíufilma sé á yfirborði hvers hreyfifræðilegs pars, dregur úr núningi og sliti og kemur í veg fyrir skemmdir á innri uppbyggingu af völdum ofhitnunar, til að tryggja nákvæmni og endingu vélarinnar. Í samanburði við rennileiðarteinar hefur rúllandi línulegar leiðarteinar sem notaðar eru í þessari vél nokkra kosti:
① Mikil hreyfingarnæmi, núningstuðullinn á rúlluleiðarbrautinni er lítill, aðeins 0,0025-0,01, og drifkrafturinn er mjög minnkaður, sem jafngildir aðeins 1 í venjulegum vélum. /10. ② Munurinn á kraftmiklum og kyrrstæðri núningi er mjög lítill og eftirfylgnin er frábær, það er að segja, tímabilið milli drifmerkisins og vélrænnar aðgerðar er afar stutt, sem stuðlar að því að bæta svörunarhraða og næmi tölulega stýrikerfisins.
③Það hentar fyrir línulega hreyfingu á miklum hraða og augnablikshraði þess er um 10 sinnum hærri en rennibrautir. ④ Það getur náð fram billausri hreyfingu og bætt stífleika vélræna kerfisins. ⑤ Framleitt af faglegum framleiðendum, það hefur mikla nákvæmni, góða fjölhæfni og auðvelt viðhald.
5Skoðun á ás með leysigeisla:
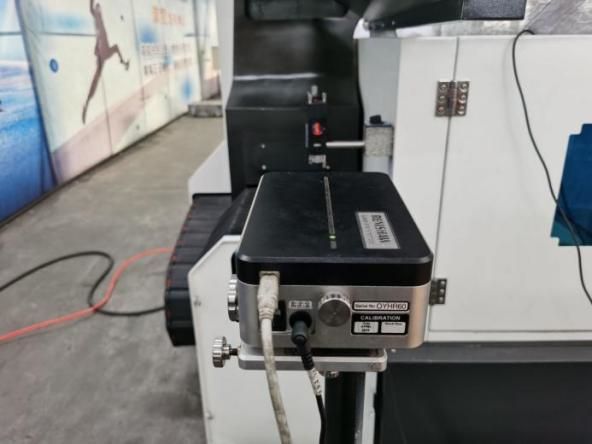
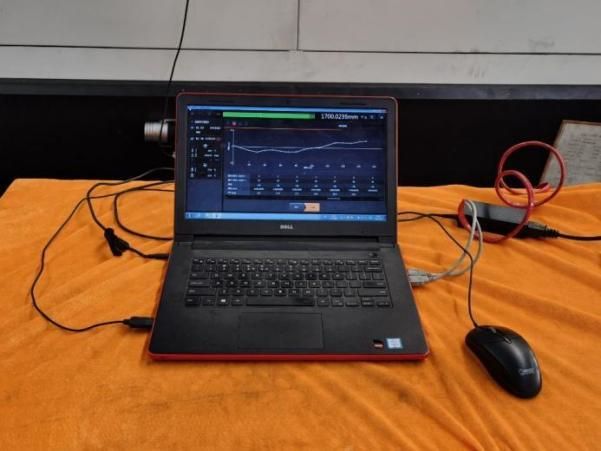
Hver vél frá Bosman er kvarðuð með leysigeislamæli frá RENISHAW í Bretlandi til að skoða og bæta nákvæmlega fyrir hallavillu, bakslag, staðsetningarnákvæmni, endurtekna staðsetningarnákvæmni o.s.frv. til að tryggja stöðugleika, stöðugleika og vinnslunákvæmni vélarinnar. Skoðun á kúlustöng Hver vél notar kúlustöng frá breska RENISHAW til að kvarða nákvæmni hringsins og rúmfræðilega nákvæmni vélarinnar og framkvæma hringlaga skurðartilraunir á sama tíma til að tryggja nákvæmni þrívíddarvinnslu og hringlaga nákvæmni vélarinnar.
6.Vélaverkfæraumhverfi:
6.1. Kröfur um notkun búnaðar
Að viðhalda stöðugu umhverfishitastigi er nauðsynlegur þáttur í nákvæmri vinnslu.
(1) Nothæft umhverfishitastig er -10 ℃ ~ 35 ℃, þegar umhverfishitastigið er 20 ℃ ætti rakastigið að vera 40 ~ 75%.
(2) Til að halda stöðugri nákvæmni vélarinnar innan tilgreinds bils þarf kjörhitastig umhverfisins að vera 15°C til 25°C og hitastigsmunurinn
Má ekki fara yfir ±2°C/24 klst.
6.1.2. Spenna aflgjafa: 3 fasar, 380V, innan ±10% spennusveiflu, tíðni aflgjafa: 50HZ.
6.1.3. Ef spennan á notkunarsvæðinu er óstöðug ætti vélin að vera búin stöðugum aflgjafa til að tryggja eðlilega virkni vélarinnar.
6.1.4. Vélin ætti að hafa áreiðanlega jarðtengingu: jarðvírinn er koparvír, þvermál vírsins ætti ekki að vera minna en 10 mm² og jarðmótstaðan ætti að vera minni en 4 Ω.
6.1.5. Til að tryggja eðlilega afköst búnaðarins, ef þrýstiloft loftgjafans uppfyllir ekki kröfur loftgjafans, ætti að setja það upp á vélina.
Bætið við setti af hreinsunarbúnaði fyrir loftgjafa (rakahreinsun, fituhreinsun, síun) áður en loftið er sett inn.
6.1.6. Haldið búnaðinum frá beinu sólarljósi, titringi og hitagjöfum, hátíðni rafstöðvum, rafmagnssuðuvélum o.s.frv. til að koma í veg fyrir framleiðslubilun eða tap á nákvæmni vélarinnar.
7Ttæknilegar breytur:
| Fyrirmynd | 6025-6Z | |
| Vinnslustærð vinnustykkis | Lengd × breidd × hæð (mm) | 6000 × 2300 × 2300 |
| Hámarksfóðrun gantry | Breidd (mm) | 6800 |
| stærð vinnuborðs | Lengd x breidd (mm) | 3000*1000 =4 |
| Ferðalag dálks | Hreyfing dálks fram og til baka (mm) | 7000 |
| Tvöfaldur hrúgulyfting upp og niður | Upp og niður högg hrútsins (mm) | 2500 |
| Fjarlægð milli miðju spindils og borðs | 0-2500mm | |
|
Lárétt borhaus af gerðinni hrúta krafthaus einn tveir
| Magn (2) | 2 |
| Snældukeila | BT50 | |
| Borþvermál (mm) | Φ2-Φ60 | |
| Þvermál tappa (mm) | M3-M30 | |
| Snúningshraði (r/mín) | 30~5000 | |
| Servo spindle mótor afl (kw) | 37*2 | |
| Vinstri og hægri hreyfingarfjarlægð milli tveggja spindlaenda | 5800-6800 mm | |
| Vinstri og hægri högg hrútsins (mm) | 500 | |
| Tvíátta staðsetningarnákvæmni | 300mm * 300mm | ±0,025 |
| Tvíátta endurtekin staðsetningarnákvæmni | 300mm * 300mm | ±0,02 |
| Stærð vélbúnaðar | Lengd × breidd × hæð (mm) | Samkvæmt teikningum (ef breytingar verða á hönnunarferlinu munum við láta þig vita) |
| Heildarþyngd (t) | 72T | |
Vöruflokkar
-

VC serían CNC vinnslumiðstöð með mikilli stífni með ...
-

HP serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

HT serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

VS serían fjögurra spora þungavinnu CNC vinnsluvél
-

V-röð CNC vinnslumiðstöð með mikilli stífni
-

X sería tvöfaldur dálkur CNC vinnslumiðstöð
-

Lárétt 5-ása CNC vinnslumiðstöð TKG1600
-

CNC lóðrétt beygju- og fræsingarvél fyrir samsetta...
-

Háhraða CNC vinnslumiðstöð GM serían
-

Háhraða CNC fræsingarvél GT serían
-

Tvöfaldur snælda CNC rennibekkur SK32
-

CNC lóðrétt vinnslumiðstöð RFTV510 fyrir hjól...