


5-ása lóðrétt vinnslumiðstöð V5-700B
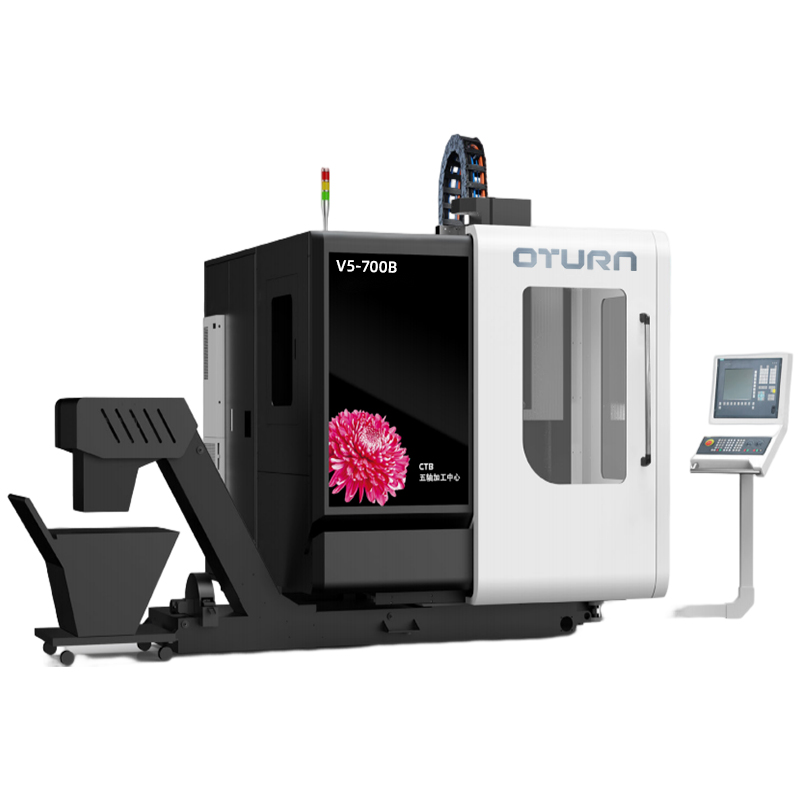
Yfirlit
V5-700 B fimmása vinnslumiðstöðin notar stöðuga C-laga uppbyggingu og er búin rafmagnssnúningi, beindrifin CNC snúningsdiski og verkfærageymslu sem staðalbúnaði, sem getur framkvæmt háhraða og nákvæma vinnslu á flóknum hlutum. Hún er mikið notuð í sveigjanlegri og skilvirkri vinnslu á nýjum orkutækjum, gírkassa, vélum, mótum, vélrænum lækningatækjum og öðrum vörum.
Lýsing á virkni og eiginleikum
1. Heildarskipulag vélarinnar
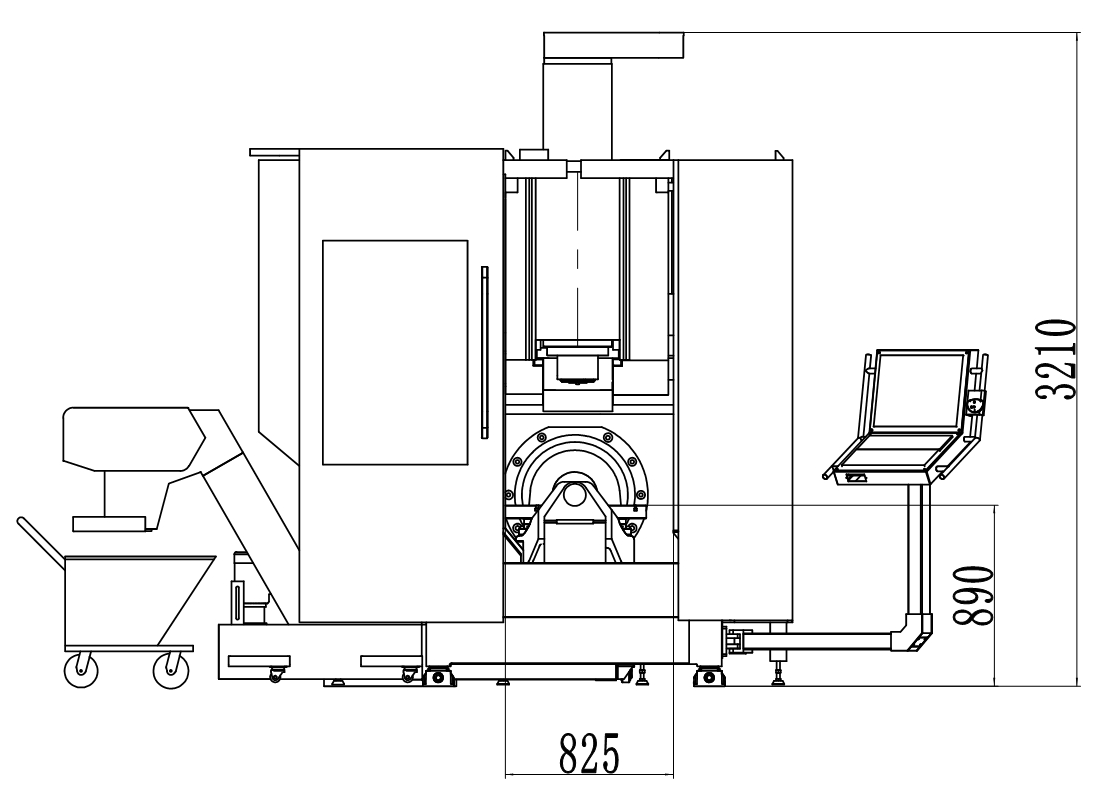
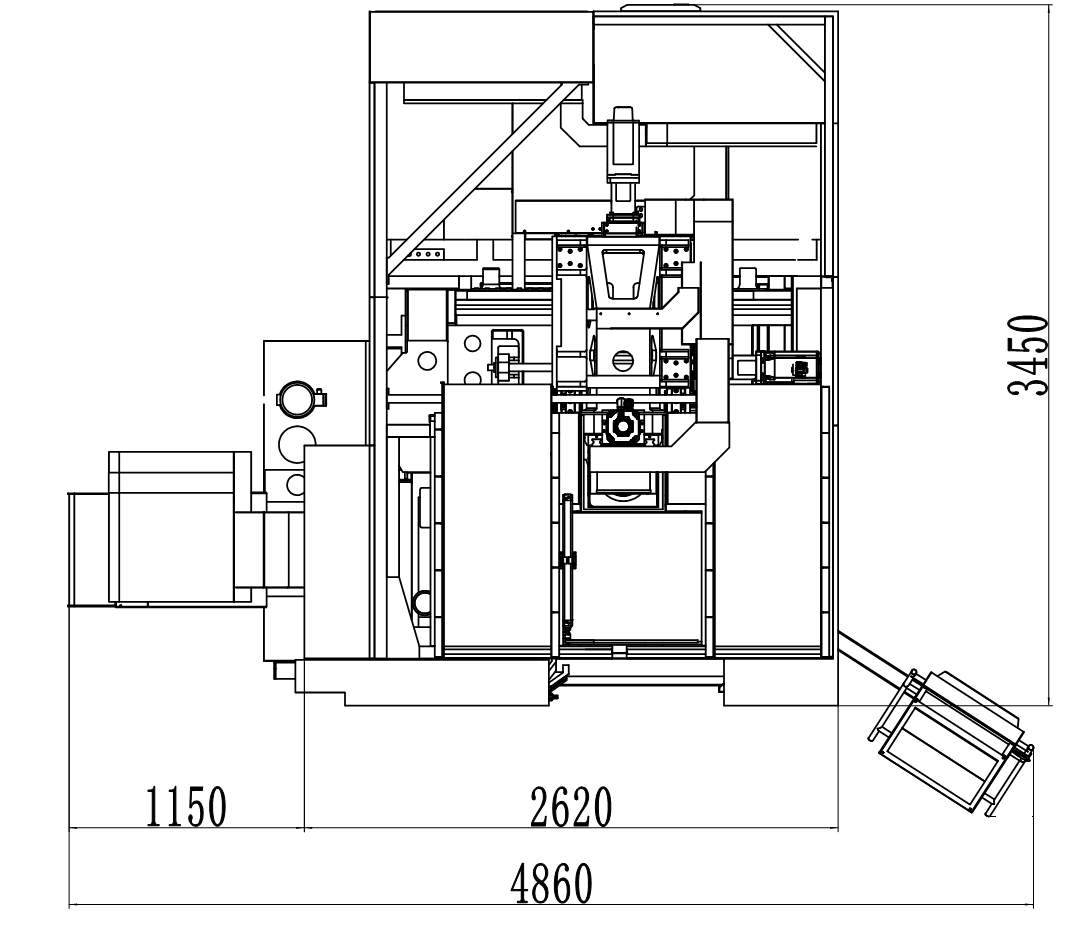
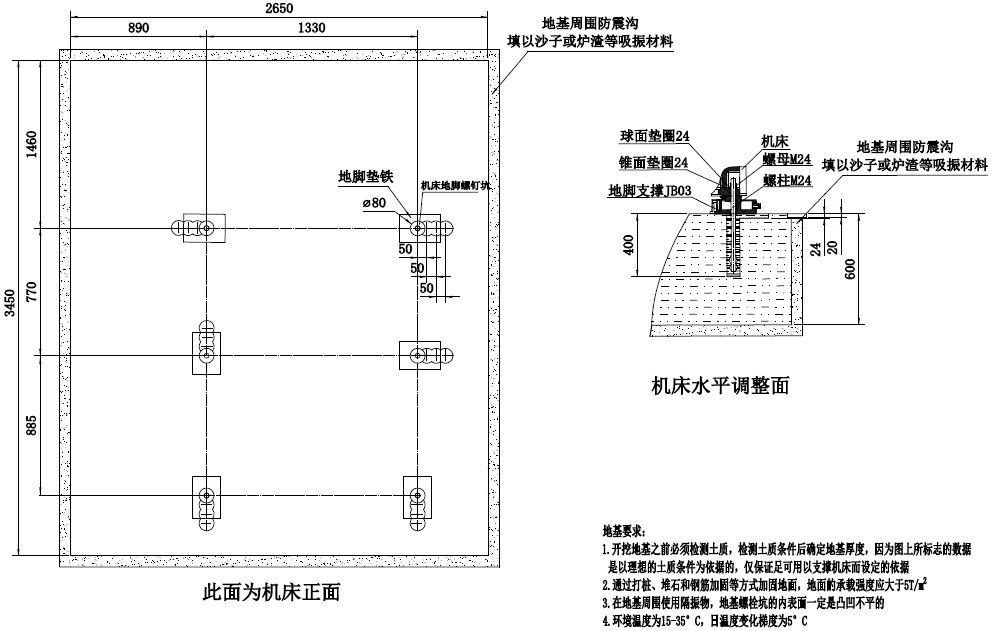
Fimmása vinnslumiðstöðin V5-700B notar stöðuga C-laga uppbyggingu, súlan er fest á borðinu, renniplatan færist lárétt eftir súlunni (X-átt), rennisætið færist langsum eftir renniplötunni (Y-átt) og höfuðstokkurinn færist lóðrétt eftir rennisætinu (Z-átt). Vinnuborðið notar sjálfþróaða beinstýrða einarma vöggubyggingu og ýmsar afköstsvísar þess hafa náð alþjóðlegu háþróuðu stigi.
2. Fóðrunarkerfi
Línulegar stýriteinar og kúluskrúfur með X-, Y- og Z-ásum hafa lágt núnings- og stöðunúning, mikla næmni, litla titring við mikinn hraða, enga skrið við lágan hraða, mikla nákvæmni í staðsetningu og framúrskarandi servódrifsafköst.
X-, Y- og Z-ása servómótorar eru tengdir beint við nákvæmar kúluskrúfur með tengingum, sem dregur úr millitengjum, gerir sendingu án bils, sveigjanlega fóðrun, nákvæma staðsetningu og mikla nákvæmni í sendingu kleift.
Z-ás servómótorinn hefur bremsuvirkni. Ef rafmagnsleysi verður getur bremsan sjálfkrafa haldið mótorásnum þétt svo að hann geti ekki snúist, sem gegnir öryggishlutverki.
3. Rafmagnssnúningur
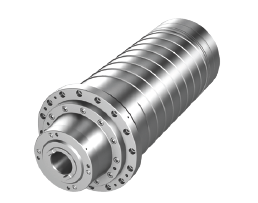
Rafmagnsspindillinn notar sjálfþróaðan, afkastamikla rafmagnsspindil (einkaleyfi á uppfinningu: 202010130049.4) og endinn er búinn kælistútum til að kæla verkfærið. Hann hefur kosti eins og mikinn hraða, mikla nákvæmni og mikil kraftmikil svörun og getur framkvæmt þrepalausa hraðastillingu. Innbyggður nákvæmur kóðari getur framkvæmt stefnubundna nákvæma stöðvun og stífa tappa.
4. Verkfæratímarit
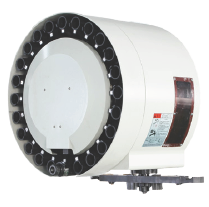
Diskverkfærablaðið notar BT40 verkfærablað fyrir meðferðartæki, sem rúmar 24 verkfæri.
5. Plötuspilari
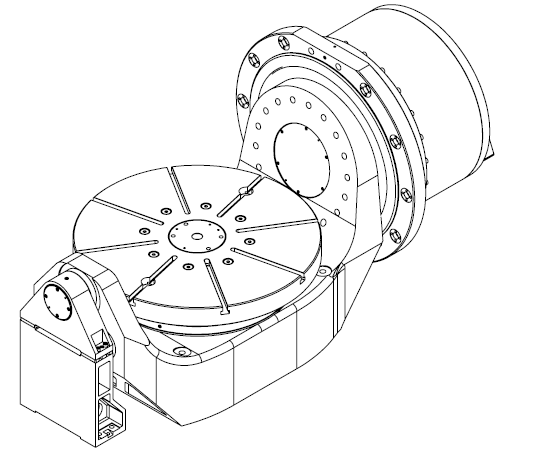
Sjálfþróaði beindrifni snúningsborðið (einkaleyfi uppfinningar 202010409192.7, 202010408203.X, 2022109170252) er búið nákvæmum algildiskóðara og er kælt með vatnskæli við stöðugt hitastig. Það hefur kosti eins og mikla stífni, mikla nákvæmni og mikla kraftmikil svörun. Vinnuborðið notar 8 14 mm radíal T-raufar, með hámarksburðargetu upp á 500 kg (lárétt) og 300 kg (lóðrétt).
| Nafnafl (kW) | Nafntog (Nm) | Nafnhraði (snúningar á mínútu) | Hámarks tog (Nm) | Málstraumur (A) | |
| B-ás | 13.3 | 2540 | 50 | 4000 | 46,9 |
| C-ás | 3.7 | 700 | 50 | 1400 | 14 |
6. Alveg lokað hringrásarviðbragðskerfi
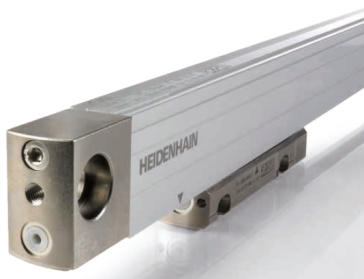
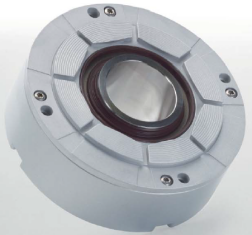
Línulegu ásarnir X, Y og Z eru búnir HEIDENHAIN LC4 seríunni af algildisgrindarkvarða; snúningsborð B og C eru búnir HEIDENHAIN RCN2000 seríunni af algildishornakóðurum til að ná fram lokaðri lykkju afturvirkri endurgjöf á 5 fóðrunaröxum, sem tryggir mikla nákvæmni og viðhald nákvæmni vélarinnar.
Útbúinn með vatnskæli fyrir stöðuga kælingu til að tryggja að rafmagnssnældan og beindrifni snúningsdiskurinn séu í góðu ástandi og geti gengið á skilvirkan hátt í langan tíma.
Loftþrýstingskerfið er síað með loftþrýstingsíhlutum til að framkvæma virkni þess að þrífa og blása keilulaga gatið á aðalásnum, loftþétta legu aðalássins og snúa verkfærablaðinu og verkfærahaldaranum.
8. Miðlægt smurningarkerfi
Renniblokk leiðarskrúfunnar og hnetan á kúluskrúfunni nota miðlægan smurbúnað með þunnu fituefni, sem veitir reglulega og megindlega smurningu til að tryggja nákvæmni og stöðugleika kúluskrúfunnar og leiðarskrúfunnar.
9. Olíu-loft smurningarkerfi
Rafmagnsspindillinn er búinn innfluttum olíu-loft smurningarbúnaði til að smyrja og kæla spindilinn að fullu. Skynjarinn er búinn til að gefa viðvörun ef smurning er óeðlileg og tryggir þannig að spindillinn geti starfað stöðugt á miklum hraða í langan tíma.
10. Mælikerfi fyrir vinnustykki
Vélin er búin HEIDENHAIN TS460 snertiskynjara og þráðlausum merkjamóttakara, sem hægt er að setja upp á spindil með handvirku eða sjálfvirku verkfæraskiptakerfi til að framkvæma virkni vinnustykkisstillingar, mælinga á vinnustykki og stillingar á forstilltum punktum, og endurtekningarnákvæmni mælinganna er ≤1µm (könnunarhraði 1 m/mín), vinnuhitastigið er 10°C til 40°C. HEIDENHAIN snertiskynjarinn er virkjaður með ljósrofa. Stíllinn notar þriggja punkta legu til að tryggja kjörstöðu. Hann er slitlaus við notkun, hefur stöðuga endurtekningarnákvæmni og er stöðugur í langan tíma.


11. Mælikerfi fyrir verkfæri
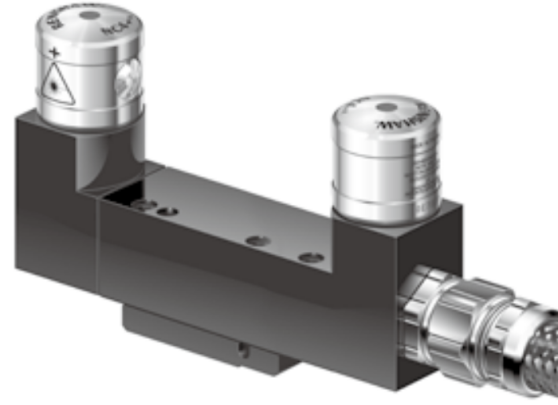
Vélin er búin Renishaw NC4 leysistillingartæki, endurtekningarnákvæmni mælinga er ±0,1µm og vinnuhitastigið er 5°C til 50°C.
12. Fimmása nákvæmnis kvörðun
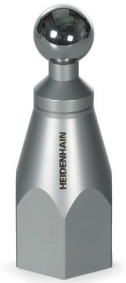
Vélin er búin KKH kvörðunarkúlum frá HEIDENHAIN, ásamt TS seríunni af mælitækjum, til að ná nákvæmri kvörðun á snúningsás vélarinnar, draga úr villum við hreyfingu vélarinnar og ná mikilli nákvæmni og endurtekningarhæfni.
(1) Aflgjafi: 380V ± 10% 50HZ ± 1HZ þriggja fasa riðstraumur
(2) Umhverfishitastig: 5°C-40°C
(3) Kjörhitastig: 22°C-24°C
(4) Rakastig: 40-75%
(5) Loftþrýstingur: ≥6 bör
(6) Gasflæði: 500 l/mín.
15. Kynning á virkni CNC kerfisins
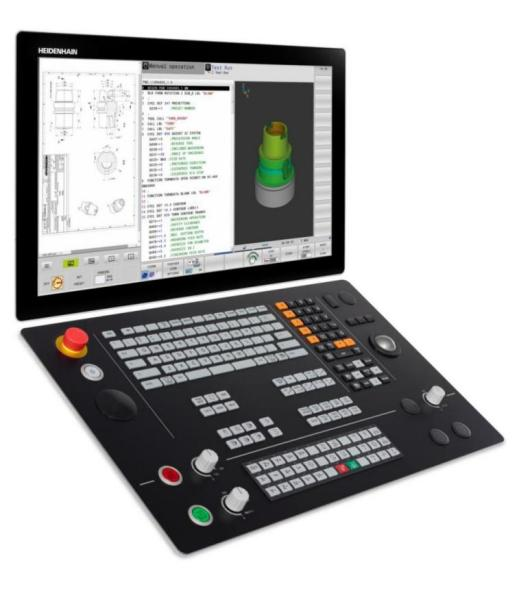
HEIDENHAIN TNC640 CNC kerfi
(1) Fjöldi ása: allt að 24 stjórnlykkjur
(2) Snertiskjáútgáfa með fjölsnertiaðgerð
(3) Forritainntak: Klartext samtalsforritun og G kóða (ISO) forritun
(4) FK frjáls útlínuforritun: Notið Klartext samtalsforritunarmál til að framkvæma FK frjálsa útlínuforritun með grafískum stuðningi.
(5) Rækilegar fræsingar- og borunarlotur
(6) Verkfærabætur: verkfæraradíusbætur og verkfæralengdarbætur. Könnunarferli
(7) Skurðgögn: Sjálfvirk útreikningur á snúningshraða, skurðhraða, fóðrun á blað og fóðrun á hring
(8) Stöðugur hraði á útlínuvinnslu: miðað við braut miðju verkfærisins / miðað við brún verkfærisins
(9) Samhliða keyrsla: Forrit með grafíkstuðningi á meðan annað forrit er í gangi
(10) Útlínuþættir: bein lína/skálína/bogaleið/hringmiðja/hringradíus/snertitengdur bogi/ávöl horn
(11) Að nálgast og fara frá útlínum: snertilínur eða hornréttar/í gegnum bogaleiðir
(12) Forritstökk: undirrútína/endurtekning á forritablokk/hvaða forrit sem er getur verið undirrútína
(13) Stöðluð lota: borun, tappskurður (með eða án fljótandi tappgrindar), rétthyrnd og bogahol. Höggborun, rúmun, skurður, punktsléttun, punktsléttun. Fræsing innri og ytri þráða. Gróffræsing á sléttum og hallandi fleti. Heildarvinnsla á rétthyrndum og hringlaga vösum, rétthyrndum og hringlaga nösum. Gróffræsing og frágangslotur fyrir beinar og hringlaga gróp. Fylkipunktar á hringjum og línum. Fylkipunktur: QR kóði. Útlínukeðja, útlínukasi. Útlínugróp fyrir trochoidal fræsingu. Grafferill: grafið texta eða tölur eftir beinni línu eða boga.
(14) Hnitabreyting: hliðrun, snúningur, speglun, kvarðabreyting (ákveðinn ás).
(15) Forritun Q-breytu: stærðfræðilegt föll, rökaðgerð, svigaaðgerð, algildi, fasti þ, neitun, heiltala eða tugabrot, hringreikningsfall, textavinnslufall.
(16) Forritunaraðstoð: reiknivél. Listi yfir öll núverandi villuboð. Samhengisbundin hjálparvirkni fyrir villuboð. TNCguide: Innbyggt hjálparkerfi; TNC 640 birtir upplýsingar beint úr notendahandbókinni. Grafísk stuðningur við hringrásarforritun. Athugasemdablokkir og aðalblokkir í NC forritum.
(17) Upplýsingaöflun: Notið beint raunverulega staðsetningu í NC forritinu.
(18) Grafík til að sannreyna forrit: Hægt er að framkvæma grafíska hermun á vinnsluaðgerðum jafnvel þegar annað forrit er í gangi. Ofanfrá/þrívíddarsýn/stereósýn og hallandi vinnsluflötur/þrívíddarlínuteikning. Staðbundin mælikvarði.
(19) Stuðningur við forritunargrafík: Jafnvel þótt annað forrit sé í gangi er hægt að birta grafíkina (2-D handritsrit) af inntakshluta NC forritsins í forritavinnsluham.
(20) Grafík í keyrslu forrits: rauntíma grafíklíkön á meðan fræsiforritið er keyrt. Ofansýn/þrísýn/stereósýn.
(21) Vinnslutími: Reiknið út vinnslutímann í rekstrarhamnum „Prufukeyrsla“. Sýnir núverandi vinnslutíma í rekstrarhamnum „Forritkeyrsla“.
(22) Aftur á braut: birtir núverandi vinnslutíma í vinnsluhamnum „forrit í gangi“. Forrit stöðvað, farið úr braut og farið aftur á braut.
(23) Stjórnun forstilltra punkta: tafla til að vista hvaða forstillta punkt sem er.
(24) Upprunatöflu: margar upprunatöflur, notaðar til að vista hlutfallslegan uppruna vinnustykkisins.
(25) Þrívíddarvinnsla: Hreyfistýring á hágæða mjúkum rykkjum
(26) Blokkvinnslutími: 0,5 ms
(27) Inntaksupplausn og birtingarstig: 0,1 μm
(28) Mæliferli: kvörðun á mælikvarða. Handvirk eða sjálfvirk leiðrétting á skekkju vinnustykkis. Stilltu forstillta punkta handvirkt eða sjálfvirkt. Hægt er að mæla verkfæri og vinnustykki sjálfvirkt.
(29) Villuleiðrétting: línuleg og ólínuleg ásvilla, bakslag, öfug skarp horn hringlaga hreyfingar, öfug villa, varmaþensla, stöðug núningur, renninúningur.
(30) Gagnaviðmót: RS-232-C/V.24, allt að 115 kbit/s. Útvíkkað gagnaviðmót LSV2 samskiptareglna, notið HEIDENHAIN TNCremo eða TNCremoPlus hugbúnað til að stjórna TNC fjartengt í gegnum þetta gagnaviðmót. 2 x Gigabit Ethernet 1000BASE-T viðmót. 5 x USB tengi (1 USB 2.0 tengi að framan, 4 USB 3.0 tengi).
(31) Greining: Sjálfstæð greiningartól fyrir fljótlega og þægilega bilanaleit.
(32) CAD lesari: birtir staðlaðar CAD skrár.
Aðalbreyta
| Vara | Eining | Færibreyta | |
| Vinnuborð | Þvermál vinnuborðs | mm | Φ700 |
| Hámarks lárétt álag | kg | 500 | |
| Hámarks lóðrétt álag | kg | 300 | |
| T-rifa | mm | 8×14 | |
| Vinnslusvið | Fjarlægð milli spindilsenda og vinnuborðsenda (hámark) | mm | 600 |
| Fjarlægð milli spindilsenda og vinnuborðsenda (min) | mm | 150 | |
| X-ás | mm | 700 | |
| Y-ás | mm | 550 | |
| Z-ás | mm | 450 | |
| B-ás | ° | -35~+110 | |
| C-ás | ° | 360 | |
| Snælda | Keila | BT40 | BT40 |
| Nafnhraði | snúninga á mínútu | 2000 | |
| Hámarkshraði | snúninga á mínútu | 15000 | |
| Úttaks togkraftur S1/S6 | Nm | 72/88 | |
| Snúningsmótorafl S1/S6 | KW | 15/18,5 | |
| Ás | X-ás hraðferðarhraði | m/mín | 36 |
| Y-ás hraðferðarhraði | m/mín | 36 | |
| Z-ás hraðferðarhraði | m/mín | 36 | |
| B-ás Hámarkshraði | snúninga á mínútu | 80 | |
| Hámarkshraði C-áss | snúninga á mínútu | 80 | |
| X/Y/Z ás mótorafl | Kw | 3,6/3,6/2 | |
| B/C ás mótorafl | Kw | 13,3 / 3,7 | |
| B/C ás hlutfalls togkraftur | Nm | 2540/700 | |
| Verkfæratímarit | Tegund |
| Tegund disks |
| Aðferð til að velja verkfæri |
| Tvíátta val á næsta verkfæri | |
| Rými | T | 30 | |
| Hámarkslengd verkfæris | mm | 300 | |
| Hámarksþyngd verkfæris | kg | 8 | |
| Hámarksþvermál skurðardisks (fullt verkfæri) | mm | φ80 | |
| Hámarksþvermál skurðardisks (aðliggjandi tómt verkfæri) | mm | φ150 | |
| Nákvæmni | Framkvæmdarviðmið |
| GB/T20957.4 (ISO10791-4) |
| Staðsetningarnákvæmni (X/Y/Z) | mm | 0,008/0,008/0,008 | |
| Staðsetningarnákvæmni (B/C) |
| 7″/7″ | |
| Endurtekin staðsetningarnákvæmni | X-ás/Y-ás/Z-ás | mm | 0,006/0,006/0,006 |
| B-ás/C-ás |
| 5″/5″ | |
| Þyngd | kg | 8000 | |
| Rými | KVA | 45 | |
Staðlað stillingalisti
| Nei. | Nafn |
| 1 | Helstu íhlutir (þar á meðal rúm, súla, renniplata, rennisæti, höfuðstöng) |
| 2 | X, Y, Z þriggja ása fóðrunarkerfi |
| 3 | Einföld vagga snúningsborð BC630 |
| 4 | Rafmagnssnúður BT40 |
| 5 | Rafstýringarkerfi (þar á meðal rafmagnsskápur, aflgjafaeining, servóeining, PLC, stjórnborð, skjár, handfesta eining, loftkæling í rafmagnsskáp o.s.frv.) |
| 6 | Ristakvarði: HEIDENHAIN |
| 7 | Vökvakerfi |
| 8 | Loftkerfi |
| 9 | Miðlægt smurningarkerfi |
| 10 | Olíu-loft smurningarkerfi |
| 11 | Flísarflutningsaðili, vatnstankur, flísasafnari: RAL7021 svartgrár |
| 12 | Vatnskælir |
| 13 | Mælitæki fyrir vinnustykki: HEIDENHAIN TS460 |
| 14 | Verkfæri til að stilla verkfæri: Renishaw NC4 |
| 15 | Fimmása nákvæmnis kvörðun: HEIDENHAIN KKH |
| 16 | Járnbrautarvörður |
| 17 | Heildarhlíf fyrir vélbúnað |
| 18 | Byggt á einum notkunarpunkti á eftirvinnsluhugbúnaði HPMILL, bindið raunvistfang tölvunnar |
| 19 | Snælduhitalengingarbætur |

Vöruflokkar
-

VC serían CNC vinnslumiðstöð með mikilli stífni með ...
-

HP serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

HT serían lárétt hreyfanleg dálkalínuleiðbeiningar...
-

VS serían fjögurra spora þungavinnu CNC vinnsluvél
-

V-röð CNC vinnslumiðstöð með mikilli stífni
-

X sería tvöfaldur dálkur CNC vinnslumiðstöð
-

Lárétt 5-ása CNC vinnslumiðstöð TKG1600
-

CNC lóðrétt beygju- og fræsingarvél fyrir samsetta...
-

Háhraða CNC vinnslumiðstöð GM serían
-

Háhraða CNC fræsingarvél GT serían
-

Tvöfaldur snælda CNC rennibekkur SK32
-

CNC lóðrétt vinnslumiðstöð RFTV510 fyrir hjól...