


Með aukinni þróun í léttari bílum og rafvæðingu hafa álfelgur orðið vinsælasti kosturinn á markaðnum vegna mikils styrks, tæringarþols og sveigjanleika í hönnun. Hins vegar stendur vinnsluferlið frammi fyrir þremur megináskorunum:
Þunnveggjaaflögun: Hjólageislar eru yfirleitt <5 mm þykkir, sem gerir þær viðkvæmar fyrir titringsaflögun með hefðbundnum ferlum.
Viðloðun álflísar: Léttar álflísar festast auðveldlega við verkfæri, sem veldur tíðum niðurfellingum á vélinni vegna þrifa.
Samræming margra ferla: Hefðbundnar framleiðslulínur krefjast samhæfingar á milli 5 véla, sem leiðir til lágrar skilvirkni og afkastahlutfalls undir 85%.
OTURN CNC rennibekkur tekur á þessum áskorunum með mikilli stífni, snjöllum flísafjarlægingarkerfum og samstilltri vinnslu með mörgum ásum, og býður upp á skilvirkar, nákvæmar og sveigjanlegar lausnir fyrir iðnaðinn.
I. Af hverju þarf sérhæfðan CNC rennibekk fyrir álfelgur?
1. Hvað er hjólnaf?
Hjólnaf er kjarninn í burðargetu og kraftflutningi ökutækja og krefst strangra staðla um mikinn styrk, léttleika og loftþéttleika. Álfelgur, vegna efniseiginleika sinna, krefjast lausna til að sigrast á áskorunum varðandi þunnveggja aflögun, gæði yfirborðsáferðar og nákvæmni í staðsetningu margra hola.
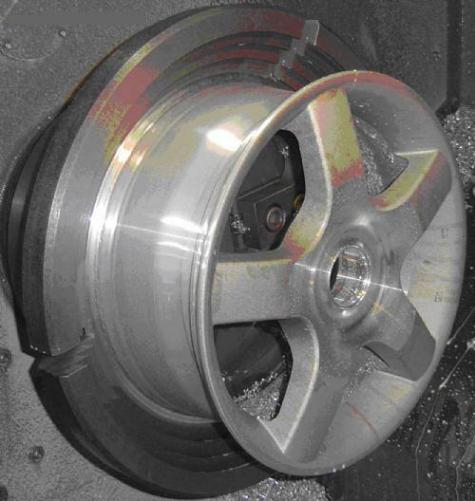
2. Hlutverk CNC rennibekkjar í hjólaframleiðslu
Nákvæm mótun: Samstilling með mörgum ásum gerir kleift að vinna flókin yfirborð í einni umferð.
Hagkvæmni: Samtímis beygja með tveimur turretum minnkar meðhöndlun vinnustykkis og skurðarferilstíma um 40%.
Gæðatrygging: Loftþéttleikagreining og kraftmiklar bætur tryggja afköst >96%.
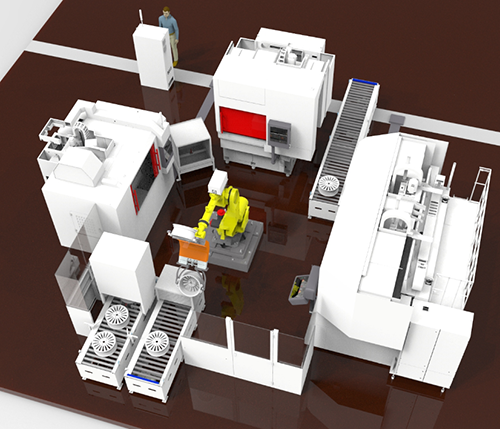
3. Ferli hjólvinnsluferlis
Hjólnöf eru mikilvægir öryggisíhlutir í bifreiðum og framleiðsluferli þeirra krefst bæði mikillar nákvæmni og mikillar skilvirkni. OTURN býður upp á fjölbreytt úrval sérhæfðra véla sem fjalla um lykilferla í framleiðslu hjólnöfa. Eftirfarandi er ítarleg lýsing á ferli hjólnöfavinnslu sem sýnir notkun OTURN CNC véla á hverju stigi:
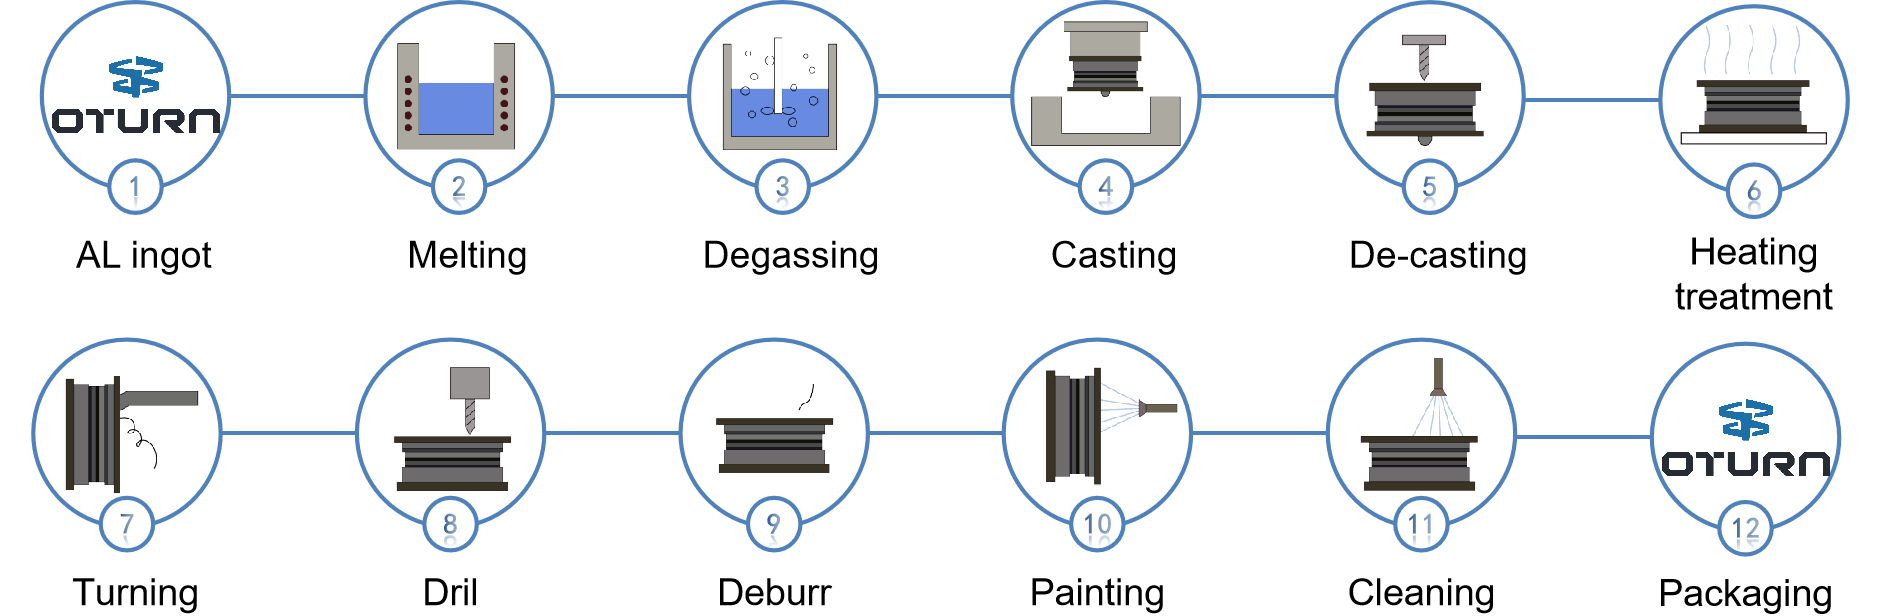
a. Steypustig
AL ingot → Bræðsla → Afgasun → Steypa
Fyrsta skrefið í framleiðslu hjólnafs hefst með álstöng sem er brædd og afgasuð áður en hún er steypt til að mynda grófa lögun hjólnafsins.
Athugið: OTURN útvegar ekki búnað fyrir þetta stig sem stendur, sem felur aðallega í sér undirbúning hráefnis.
b. Vélræn vinnslustig (borun og beygja)
OP1: Borun (Boltgatavinnsla)
Borvélar eru notaðar til að vinna úr boltagötum á hjólnöfinni. Þetta skiptist í tvö skref: grófborun og nákvæmnisborun, til að tryggja nákvæmni gatstærðar og staðsetningar.
Upplýsingar um ferlið:
Grófborun: Fjarlægir mest af efninu til undirbúnings fyrir nákvæmnisborun.
Nákvæm borun: Tryggir nákvæma stærð og staðsetningu boltaholanna.
Athugið: Eins og sýnt er, og í samræmi við myndina „bor“, hefur nákvæmni vinnslu boltagata beint áhrif á áreiðanleika tengingar hjólnafsins við ökutækið og er því mikilvæg.
OP2: Beygja (fræsing á yfirborði hjólnafna)
CNC rennibekkir eru notaðir til að fræsa nákvæmlega lykilhluta hjólnafsins með því að nota „beygju“ eins og sýnt er á myndinni, sem getur falið í sér innri og ytri þvermál og endafleti. Þetta skiptist í tvö skref: grófbeygju og lokabeygju, til að tryggja nákvæmni víddar og yfirborðsgrófleika hjólnafsins.
Upplýsingar um ferlið:
Grófbeygja: Fjarlægir fljótt umframefni til að veita nákvæma viðmiðun fyrir frágangsbeygju.
Fínsnúningur: Tryggir lokastærðir og yfirborðsgæði hjólnafans.
Athugið: Í samræmi við myndina sem merkt er „beygja“ er innri og ytri yfirborðsvinnsla kjarnaferli í vinnslu hjólnafna og nauðsynleg fyrir heildarafköst og útlit hjólnafnsins.
c. Eftirvinnslustig
Hitameðferð:Hitameðferðin er notuð til að auka styrk og hörku hjólnafans, bæta vélræna eiginleika þess og auka afköst.
Afsteyping:Fjarlægir umframefni, svo sem hlið og risrör, sem myndast við steypuferlið.
Afgráta:Fjarlægir óhreinindi af yfirborði hjólnafsins og tryggir öryggi og fagurfræði.
Málverk:Yfirborð hjólnafsins er málað til að bæta tæringarþol og útlit.
Þrif:Hreinsar yfirborð hjólnafsins til að fjarlægja olíu og óhreinindi og undirbýr það fyrir síðari pökkun.
Umbúðir:Fullbúnu hjólnafarnir eru pakkaðir til flutnings og geymslu.
II. Kjarnahlutir og tæknilegir kostir OTURN CNC rennibekkjar
OTURN CNC rennibekkir nota samstillta vinnslu með tveimur turretum, sem gerir kleift að beygja samtímis innri og ytri þvermál til að draga úr ferlisbreytingum og meðhöndlun vinnustykkis, sem eykur skilvirkni um 40% (t.d. RFCL63D gerðin).
Innbyggð loftþéttleikaskynjunarkerfi fylgjast með stöðu klemmu í rauntíma og virkja sjálfvirkar stöðvunarferli til að koma í veg fyrir gallaða eyður. Fyrir álvinnslu tryggja PCD (fjölkristallað demantur) verkfæri yfirborðsgrófleika ≤Ra0,8μm og lengir líftíma verkfæranna um 2,5 sinnum, sem lækkar heildarkostnað.
Kjarnaþættir:
A2-11 mjög stífur spindill: Skilar 540 Nm togi fyrir stöðuga, þungavinnu skurð.
Rúlluleiðarar: Virkja hraðferð X/Z-ássins við 24 m/mín. fyrir hraða afturköllun verkfæris við djúpholuvinnslu.
Tvöfalt spíralkerfi fyrir flísafjarlægingu: Ryðfrítt stálhlífar og tvöfaldar útrásir koma í veg fyrir flísafjölgun í meira en 8+ klukkustundir, sem dregur úr niðurtíma við þrif um 30%.
Tæknilegir kostir:
Kassalaga rúm + FEM hagræðing: 30% meiri titringsþol fyrir nákvæmnisvinnslu á þunnveggjum.
5 mm stálhlífar + fullkomlega lokaðar leiðarar: Vernda gegn höggi á áli og lengja líftíma vélarinnar.
Sjónstýrt festingarkerfi: Gerir kleift að skipta hratt um 15–22” hjól með ±0,1 mm endurtekningarnákvæmni, sem styður við sveigjanlega framleiðslu.
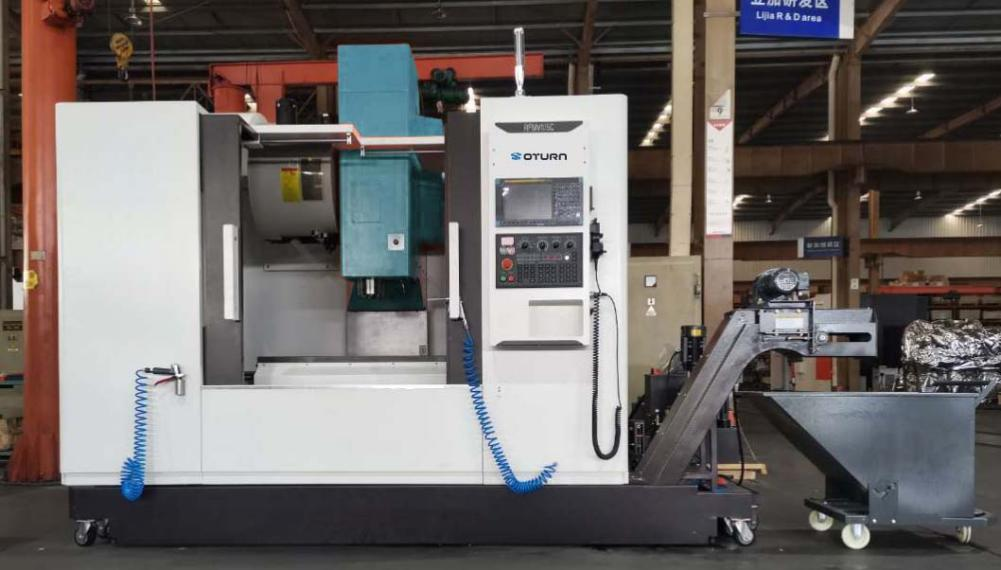
Frá stífum mannvirkjum til snjallrar verndar endurskilgreinir OTURN staðla fyrir vinnslu á álhjólum með mikilli áreiðanleika og skilvirkni.
III. Tæknileg samanburður á vörum OTURN
| Tegund vélarinnar | Fyrirmynd | Lykilhæfni | Umsóknir |
| CNC rennibekkur | RFCL63D | Tvöföld samstilling á turninum, 40% skilvirkniaukning | Fjöldaframleiðsla (15–24 tommu bílfelgur) |
| Lóðrétt vinnslumiðstöð | RFMV105 | Nákvæm borun margra hola, djúp holrými | Mótorhjólahjól (10–24") |
| 5-ása vinnslumiðstöð | RFMVN870 | Flókin yfirborðsmeðhöndlun, Ra≤0,4μm | Sérsmíðaðar hágæða felgur (22–28 tommur) |
| Þungavinnu rennibekkur | RFTV510 | 55 kW afl, 1,5 m rúmfjarlægð | Títan/ofstór felgur |
Tillögur að gerð eftir hjólastærð:
1. Allt að 19" mótorhjólahjól
Gerðir: RFCP40, RFTV510, RFMV80
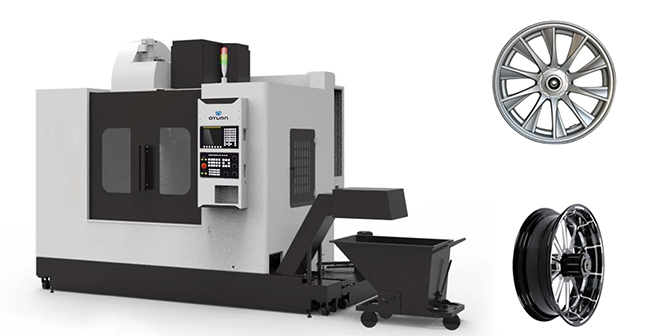
RFTV510
Eiginleikar:
▶ RFCP40: Samþjappað hönnun, 8-stöðva turn fyrir flóknar geitur.
▶ RFTV510: Lárétt þungskurður fyrir títanhjól.
▶ RFMV80: Tvöföld spíralfjarlæging útrýmir flísaflísun.
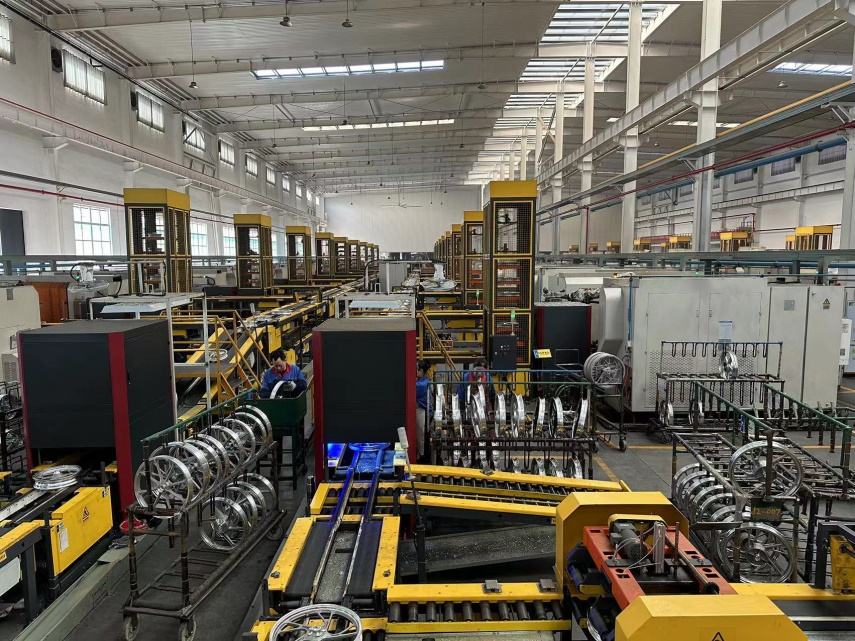
Umsókn:
Í mótorhjólaiðnaðinum hefur gæði og framleiðsluhagkvæmni hjólnafna bein áhrif á afköst og öryggi alls ökutækisins. Hins vegar standa hefðbundnar framleiðsluferlar hjólnafna frammi fyrir nokkrum áskorunum: löngum framleiðsluferlum, óstöðugum gæðum og miklum fjárfestingarkostnaði í búnaði. Þessi vandamál auka ekki aðeins framleiðslukostnað heldur hafa einnig áhrif á samkeppnishæfni fyrirtækja á markaði.
Framleiðandi mótorhjóla lenti í sömu vandamálum. Eftir að hafa gert margar samanburðarrannsóknir völdu þeir RFCP40 CNC rennibekkinn frá OTURN. Með því að nota RFCP40 náði framleiðandinn ótrúlegri umbreytingu: framleiðslutími hvers hjólnafs styttist í 22 mínútur, skilvirkni jókst um 12% og gæðin jukust í 98%.
Af hverju RFCP40 varð lausnin:
Árangur RFCP40 liggur í nákvæmri vinnslugetu þess og sjálfvirkni. Með því að stjórna vinnslubreytum nákvæmlega tryggir RFCP40 nákvæmni í vídd og yfirborðsgæði hjólnafna og uppfyllir þannig strangar kröfur mótorhjólaiðnaðarins. Að auki gerir skilvirk framleiðslugeta þess fyrirtækjum kleift að bregðast hratt við kröfum markaðarins og auka samkeppnishæfni sína hratt.
2. Allt að 24" mótorhjólahjól
Gerðir: RFCP63, RFMV105
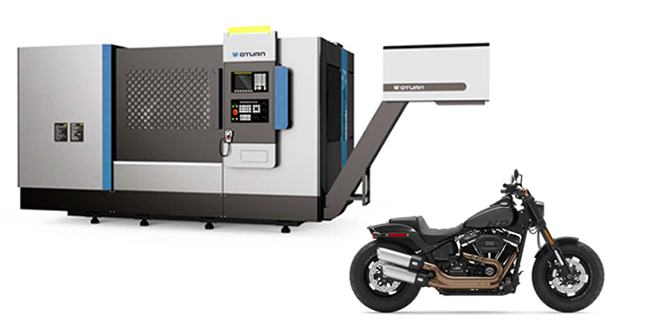
RFCP63
Eiginleikar:
▶ RFCP63: 45 kW spindill + servóturn fyrir 200 stykki/dag afköst.
▶ RFMV105: Lóðrétt vinnsla fyrir nákvæma fjölholuborun.
3. Allt að 28" bílhjól
Gerðir: RFCP80, RFMV105L
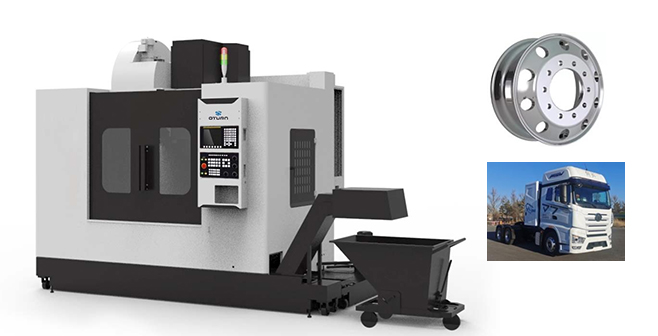
RFMV105L
Eiginleikar:
▶ RFCP80: 55 kW snælda fyrir þungar stórar hjól.
▶ RFMV105L: Langslagshönnun fyrir djúpholavinnslu á jeppahjólum.
4. Allt að 24" bílfelgur (fjölframleiðsla)
Gerðir: RFCL63V, RFCL63D, RFMV105L
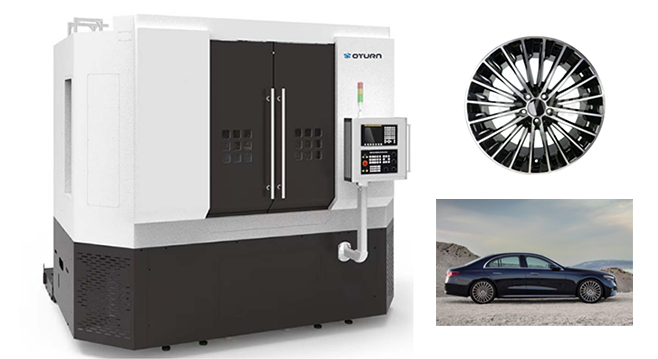
RFCL63D
Gildi:
▶ RFCL63D: Tvöfaldur turn sker tvær uppsetningar (40% skilvirkniaukning).
▶ RFCL63V: Sveigjanleiki með einum turni, ≤15 mínútna skiptingar.
5,26" túrbínulaga (hágæða sérsmíðuð)
Gerð: RFMVN870 5-ása fræsi- og beygjumiðstöð
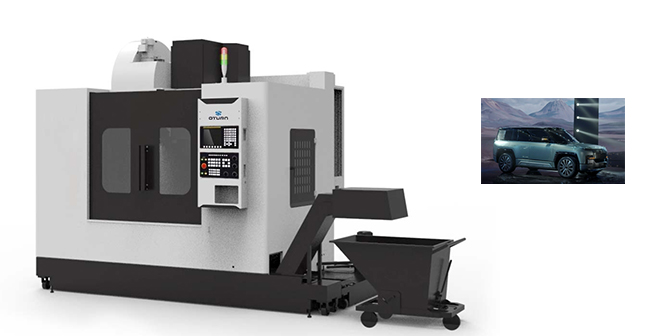
RFMVN870
Hápunktar:
▶ 5-ása samstilling: Flókin yfirborð í einni uppsetningu, Ra≤0,4μm.
▶ Notkun: Hol hjól fyrir rafbíla, grafið mynstur á lúxusbílum.
IV. Niðurstaða
Í vinnslu á álfelgum hafa þunnveggjaaflögun, flísarviðloðun og óhagkvæmni í mörgum ferlum lengi hamlað framleiðni og gæðum. OTURN CNC rennibekkir gjörbylta iðnaðinum með mjög stífum burðarvirkjum til að bæla niður titring, snjallri flísstjórnun til að útrýma niðurtíma og margása samvirkni til að hagræða vinnuflæði. Tvöfaldur turnsamstilling, samþætt loftþéttleikagreining og PCD verkfæri hámarka ferla og auka bæði skilvirkni og nákvæmni. Fjölbreytt vélaúrval OTURN - sniðið að stærð hjóla og framleiðsluþörfum - skilar framúrskarandi árangri í öllum forritum: flóknum mótorhjólafelgum, framleiðslu á stórum bílum og listrænum sérsniðnum hönnunum. Sem leiðandi í nýsköpun er OTURN að endurmóta staðla fyrir vinnslu á álfelgum og knýr iðnaðinn í átt að nýrri tíma nákvæmrar framleiðslu.
Birtingartími: 1. apríl 2025