


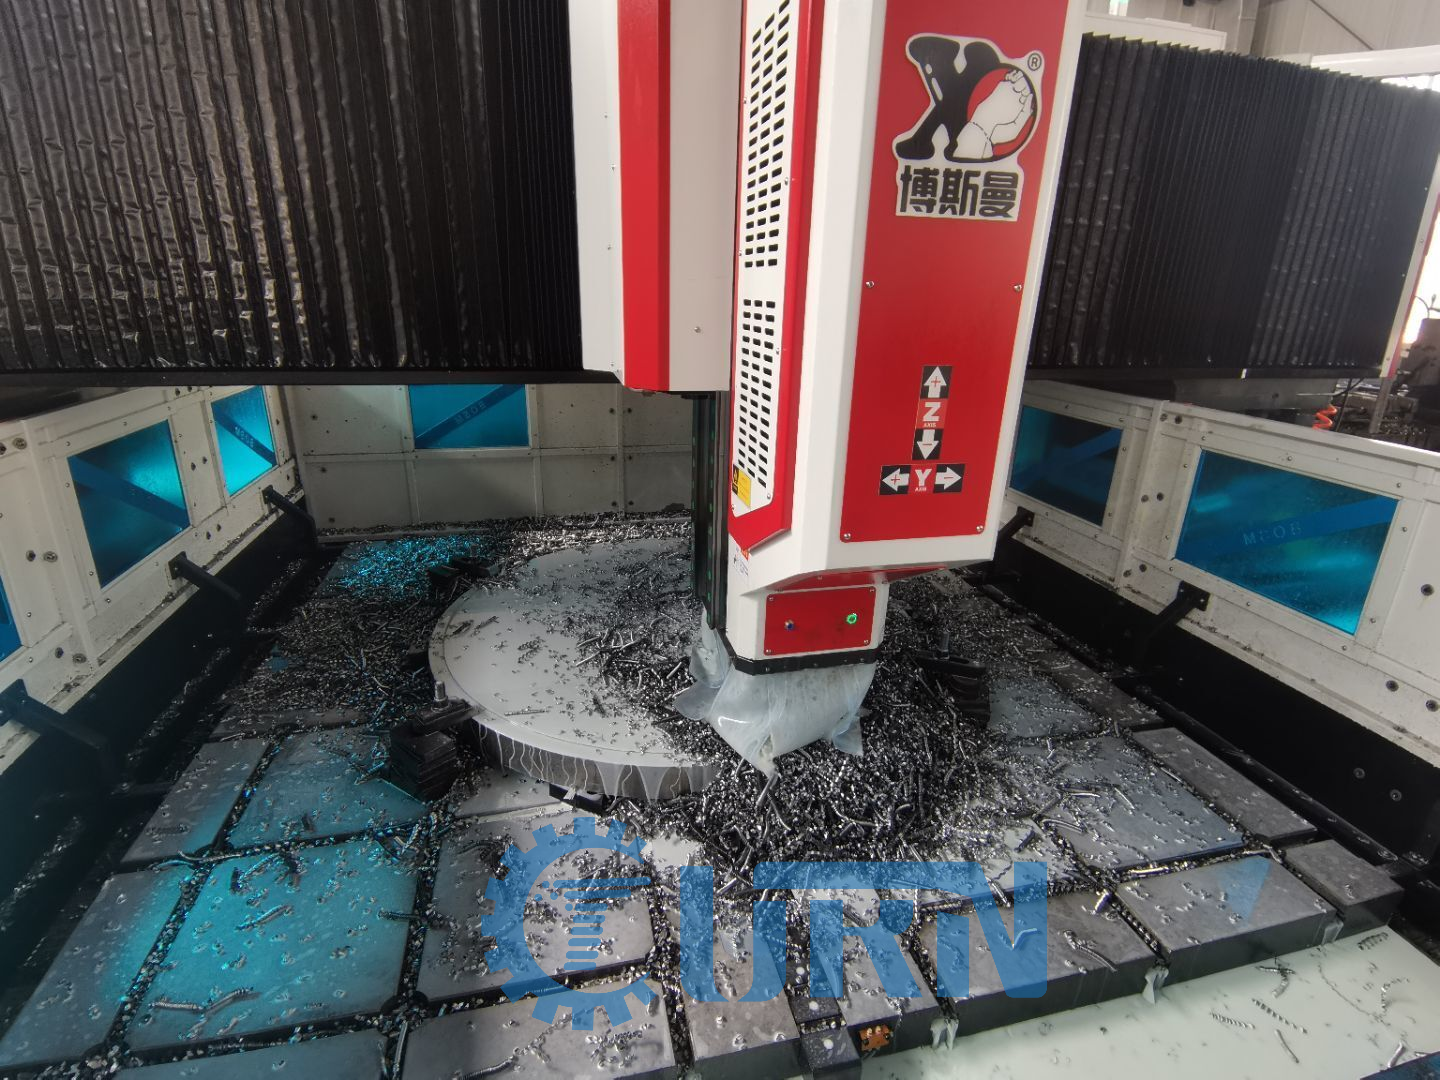
Þegar klemmt er áCNC borvélVinnustykkið ætti að vera klemmt fast til að koma í veg fyrir að það fjúki út og valdi slysi. Eftir að klemmunni er lokið skal gæta þess að taka út klemmulykilinn og önnur stillingarverkfæri til að forðast slys af völdum snúnings spindilsins. Eftir að vélin er ræst skal fyrst framkvæma vélræna núllstillingu og síðan prófa keyrslu í 5 mínútur. Eftir að hafa staðfest að vélbúnaður, verkfæri, festingar, vinnustykki og CNC breytur séu réttar er hægt að hefja eðlilega vinnu.
HinnCNC fræsi- og borvélUppsetning á snældu eða turnverkfærageymslu verður að fara fram með vélrænni hreyfingu stöðvaðri og gæta skal að samstarfi við starfsfólk til að forðast slys. Þegar skipt er um verkfæri handvirkt eða sjálfvirkt skal gæta að uppsetningarstöðu turnsins, verkfærageymslunnar, snúningi vélræna armsins og verkfærisins og halda búk og haus frá snúningshluta verkfærisins til að forðast högg. Fyrir vélar í vinnslumiðstöðvum skal einnig gæta að því að athuga samsvarandi samband milli númers verkfæravasans og verkfæranúmersins í verkfærageymslunni til að koma í veg fyrir truflanir við verkfæraskipti eða árekstur vegna ruglings í verkfæranúmerinu í verkfærageymslunni.
Athugaðu vandlega hvortCNC borvélvélSamsetning skoðunarforrita, stilling breytu, aðgerðaröð, truflun verkfæra, klemma vinnustykkis, rofavörn og aðrir tengingar eru fullkomlega réttar til að koma í veg fyrir slys og skemmdir á verkfærum og tengdum íhlutum við hringlaga vinnslu. Fylgja skal stranglega aðgerðarferlinu til að framkvæma prufuskurð og verkfærastillingu og gera gott starf við forritavörn eftir villuleit.
Í umsókn okkar umCNC borun og fræsunvél, það er mjög mikilvægt að fylgja þessum atriðum, það getur gert okkur kleift að nýta okkur beturCNCborvélvél.
Birtingartími: 26. apríl 2022